
Разъёмный корпус подшипника: 80 комплектов, пять овальных отверстий
В записи примера из партии в 80 комплектов корпусов подшипника из A356, отлитых в кокиль, пять отверстий дали 0,05 мм овала после стяжки половин болтами, против предела 0,03 мм на чертеже. Расточка уже стянутых половин и старение отливки перед чистовым проходом вернули следующие партии к 0,02 мм, при той же пластине.
Деталь — разъёмный корпус 120×95×70 мм, 420±30 г с отверстием Ø60 H8, и все эти значения проектные, то есть взяты с чертежа, а не из замера готовой детали. Сплав — A356 (AlSi7Mg) по GB/T 1173 ZL101A в состоянии T6. Маршрут идёт так: плавка и дегазация, заливка, обрезка литника и прибыли, зачистка заусенцев, дробеструйная очистка до Sa 2.5 по ISO 8501-1, фрезерование плоскостей разъёма, стяжка половин и расточка отверстия, сверление фланцевых отверстий, затем окончательный контроль.
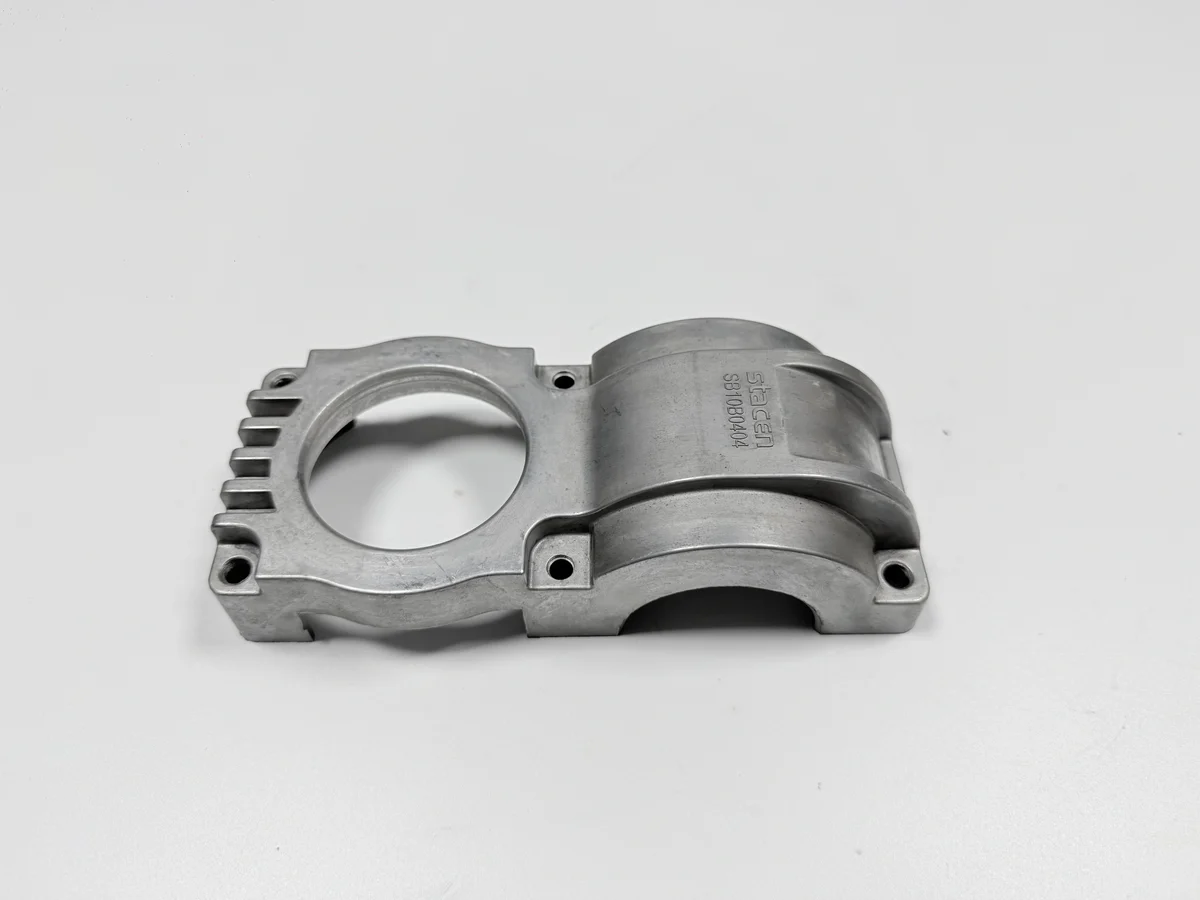
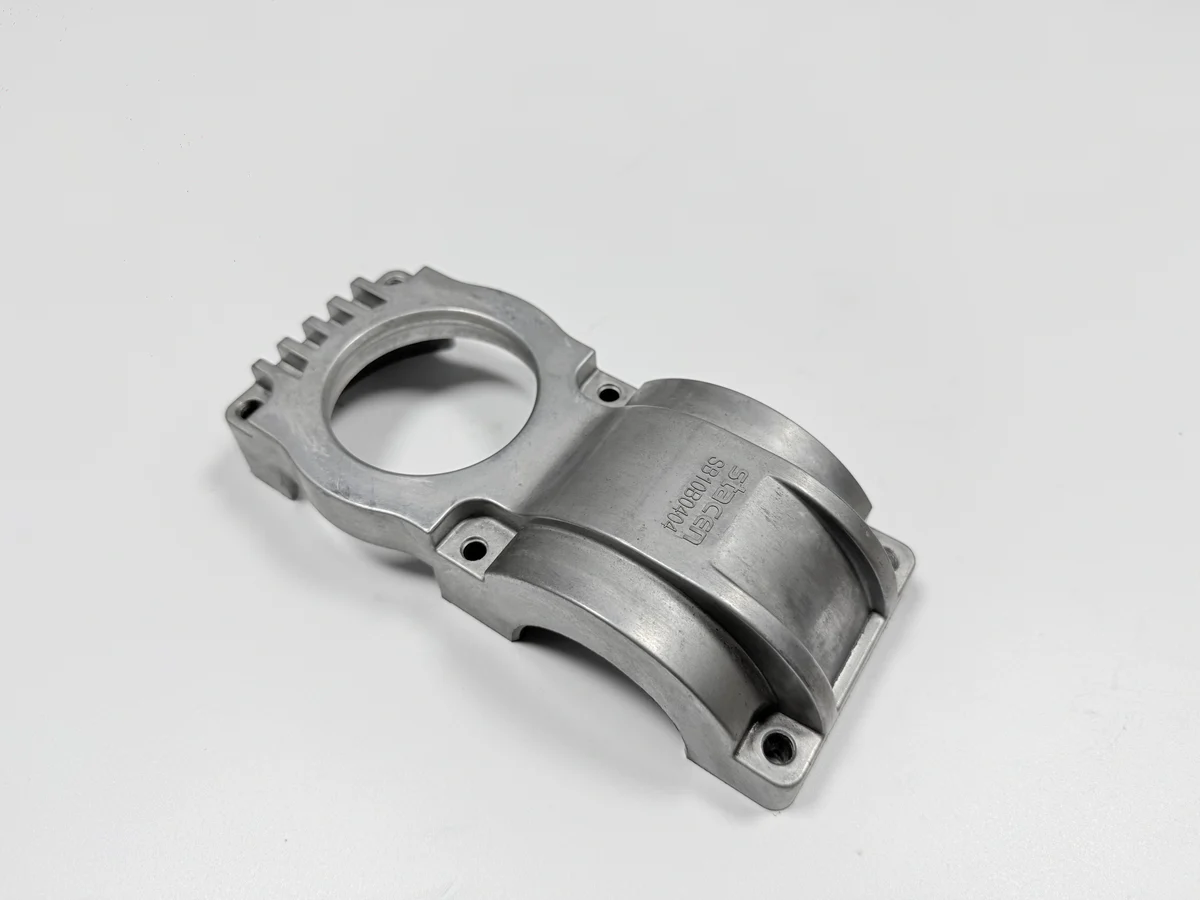
На чём отказала партия из 80 комплектов?
Пять корпусов из 80 не прошли проверку отверстия после стяжки, и замер дал 0,05 мм при пределе 0,03 мм. Овальность — это разница между наибольшим и наименьшим диаметром в одном сечении, поэтому один замер штангенциркулем её не показывает.
Отказ проявился не на расточном станке, а на повторной проверке со сведёнными плоскостями разъёма: отверстие уходит, когда болты закрывают стык. Такая повторная проверка — отдельная позиция в смете, а не повтор уже сделанного замера; маршрут без неё экономит одну оснастку и теряет единственный замер, который совпадает с собранной деталью.
Откуда взялась овальность?
В отверстии встречаются две силы. Цикл T6 оставляет напряжения в стенке 5–8 мм, которая остывает быстрее фланца вокруг неё, а зажим добавляет свою нагрузку, пока режется отверстие. Третья сила приходит с болтами: сведение плоскостей разъёма вытягивает круглое отверстие из формы. Пока металл горячий, разница в скорости остывания уходит в усадку, а в холодной детали остаётся запертой нагрузкой.
Кулачки ложатся на четыре монтажных уха и фланец, поэтому их давление проходит через отливку, прежде чем дойти до отверстия. Острая пластина даёт чистую поверхность, но не удержит отверстие, которое пружинит после раскрытия кулачков и снова смещается после стяжки. Смена пластины здесь меняет шероховатость, а не форму: круглым отверстие делает не резец, а сочетание зажима, остаточных напряжений и стяжки.
Две строки ниже — запись примера: первая партия и повторный прогон.
| Этап партии | Отверстий вне округлости (комплектов) | Овальность по замеру (мм) | Предел (мм) |
|---|---|---|---|
| Первая партия, 80 комплектов | 5 | 0,05 | 0,03 |
| Повторный прогон после расточки в сборе и снятия напряжений | 0 | 0,02 | 0,03 |
Как измеряли отверстие?
Нутромер, прочитанный в трёх точках, ловит то, что пропускает штангенциркуль. Штангенциркуль берёт один диаметр, поэтому отверстие, ушедшее на 0,05 мм по одной оси, по другой может показывать норму, и овал проходит проверку на верстаке. Один замер у переднего торца тоже мало что даёт: дальше по длине отверстие уходит в свою сторону, и разброс между сечениями остаётся незамеченным.
Предел — 0,03 мм в каждом сечении от переднего торца до заднего, и относится он к корпусу, стянутому болтами. Замер на раскрытых половинах — это проверка наладки, а не приёмка: болты смещают отверстие после неё.
Какие два изменения исправили отверстие?
Первое изменение — расточка двух половин как одного стянутого тела. Второе — старение для снятия напряжений при 155–165 °C в течение 4–6 ч, типовой диапазон до подписи литейного завода, между черновым и чистовым проходом.
Стяжка перед расточкой добавляет три позиции, которых у раздельного маршрута на бумаге нет: стяжка, расточка, затем снятие болтов и повторная проверка. Разница в стоимости с расточкой каждой половины отдельно сидит именно в этих трёх позициях, а стяжка — единственный способ свести полукруглое посадочное место и отверстие на одну ось. Без неё эти две поверхности обрабатываются от разных баз, и совпадение осей держится на сумме допусков, а не на операции.
Что показала повторная проверка?
На стянутом корпусе повторный прогон дал 0,02 мм, внутри предела 0,03 мм, тем же нутромером и в тех же трёх точках. Оба числа сняты одним способом фиксации, иначе разница между ними ничего не значила бы. Замер при закрытых кулачках сравнивать было бы не с чем.
Остальные признаки сдаются по своим средствам измерения, и отчёт КИМ несёт требование соосности 0,05 мм. Список ниже — то, что обязан назвать отчёт по первой детали.
| Признак | Цель (мм) | Допуск (мм) | Чем проверяют |
|---|---|---|---|
| Диаметр отверстия | Ø60 H8 | Поля допуска H8 по чертежу | Нутромер |
| Овальность отверстия | 0,03 | Не более 0,03 в сборе | Нутромер, три точки |
| Плоскостность плоскости разъёма | 0,05 | Не более 0,05 | Плита и щуп |
| Соосность посадочного места и отверстия | 0,05 | Не более 0,05 | КИМ |
| Фланцевые отверстия 4×Ø9 | Позиция Ø0,3 | Не более Ø0,3 | Калибр и пробная сборка |
Что этот случай не доказывает?
Случай доказывает одну цепочку: пять овальных отверстий в партии из 80 комплектов вернулись к 0,02 мм после расточки в сборе и старения, и замер шёл на стянутом корпусе. Он не доказывает выход годного по всей производственной партии: одна партия, одна форма и одна наладка расточки — это вся запись. Запись ограничена и по материалу: другой сплав или другая толщина стенки меняют и уровень остаточных напряжений, и то, как отверстие ведёт себя после стяжки.
Границу задают условия эксплуатации. Корпус стоит в помещении, в масляном тумане и вибрации, поэтому деталь на улице или со знакопеременной нагрузкой выходит за рамки этой записи. Литьё в песчаную форму и чугун остаются открытыми, когда стенка толще или партия меньше, и сравнение маршрутов между ними начинается с отверстия и плоскости разъёма.
Тот же приём виден в других литых деталях с мехобработкой. Программа петель, где литьё и ЧПУ шли одним заказом, держит посадку потому, что база закреплена до обоих шагов. Пришлите чертёж с отмеченными отверстием, плоскостью разъёма и монтажной плоскостью плюс размер партии, и смета отделит расточку в сборе и старение от самой отливки.
