
ما هو الصب بالقوالب بجدار رقيق؟ إطار ADC12 بسمك 1.5 مم
الصب بالقوالب بجدار رقيق نوع من الصب بالقالب تحت الضغط العالي (HPDC) يبلغ فيه الجدار من الرقة حدًا يتجمد عنده المعدن قبل أن يمتلئ التجويف، فتصبح نافذة الامتلاء هي التي تضبط العملية، لا رقم الجدار. وعلى إطار روبوت من ADC12 يكون الجدار المرجعي 1.5 مم، وهو هدف على الرسم لا قيمة معتادة تتركها الورشة. وتقع أوجه التجميع داخل ±0.02 مم، وهدف الشد 400 ميجاباسكال بعد T6. فالجدار يُحسم أثناء الامتلاء، والمقاعد عند القطع، وهدف الشد داخل الفرن. ولا خطوة واحدة تحفظ الثلاثة معًا؛ بل يحفظها صب الألمنيوم بالقوالب مع ست عمليات تليه.
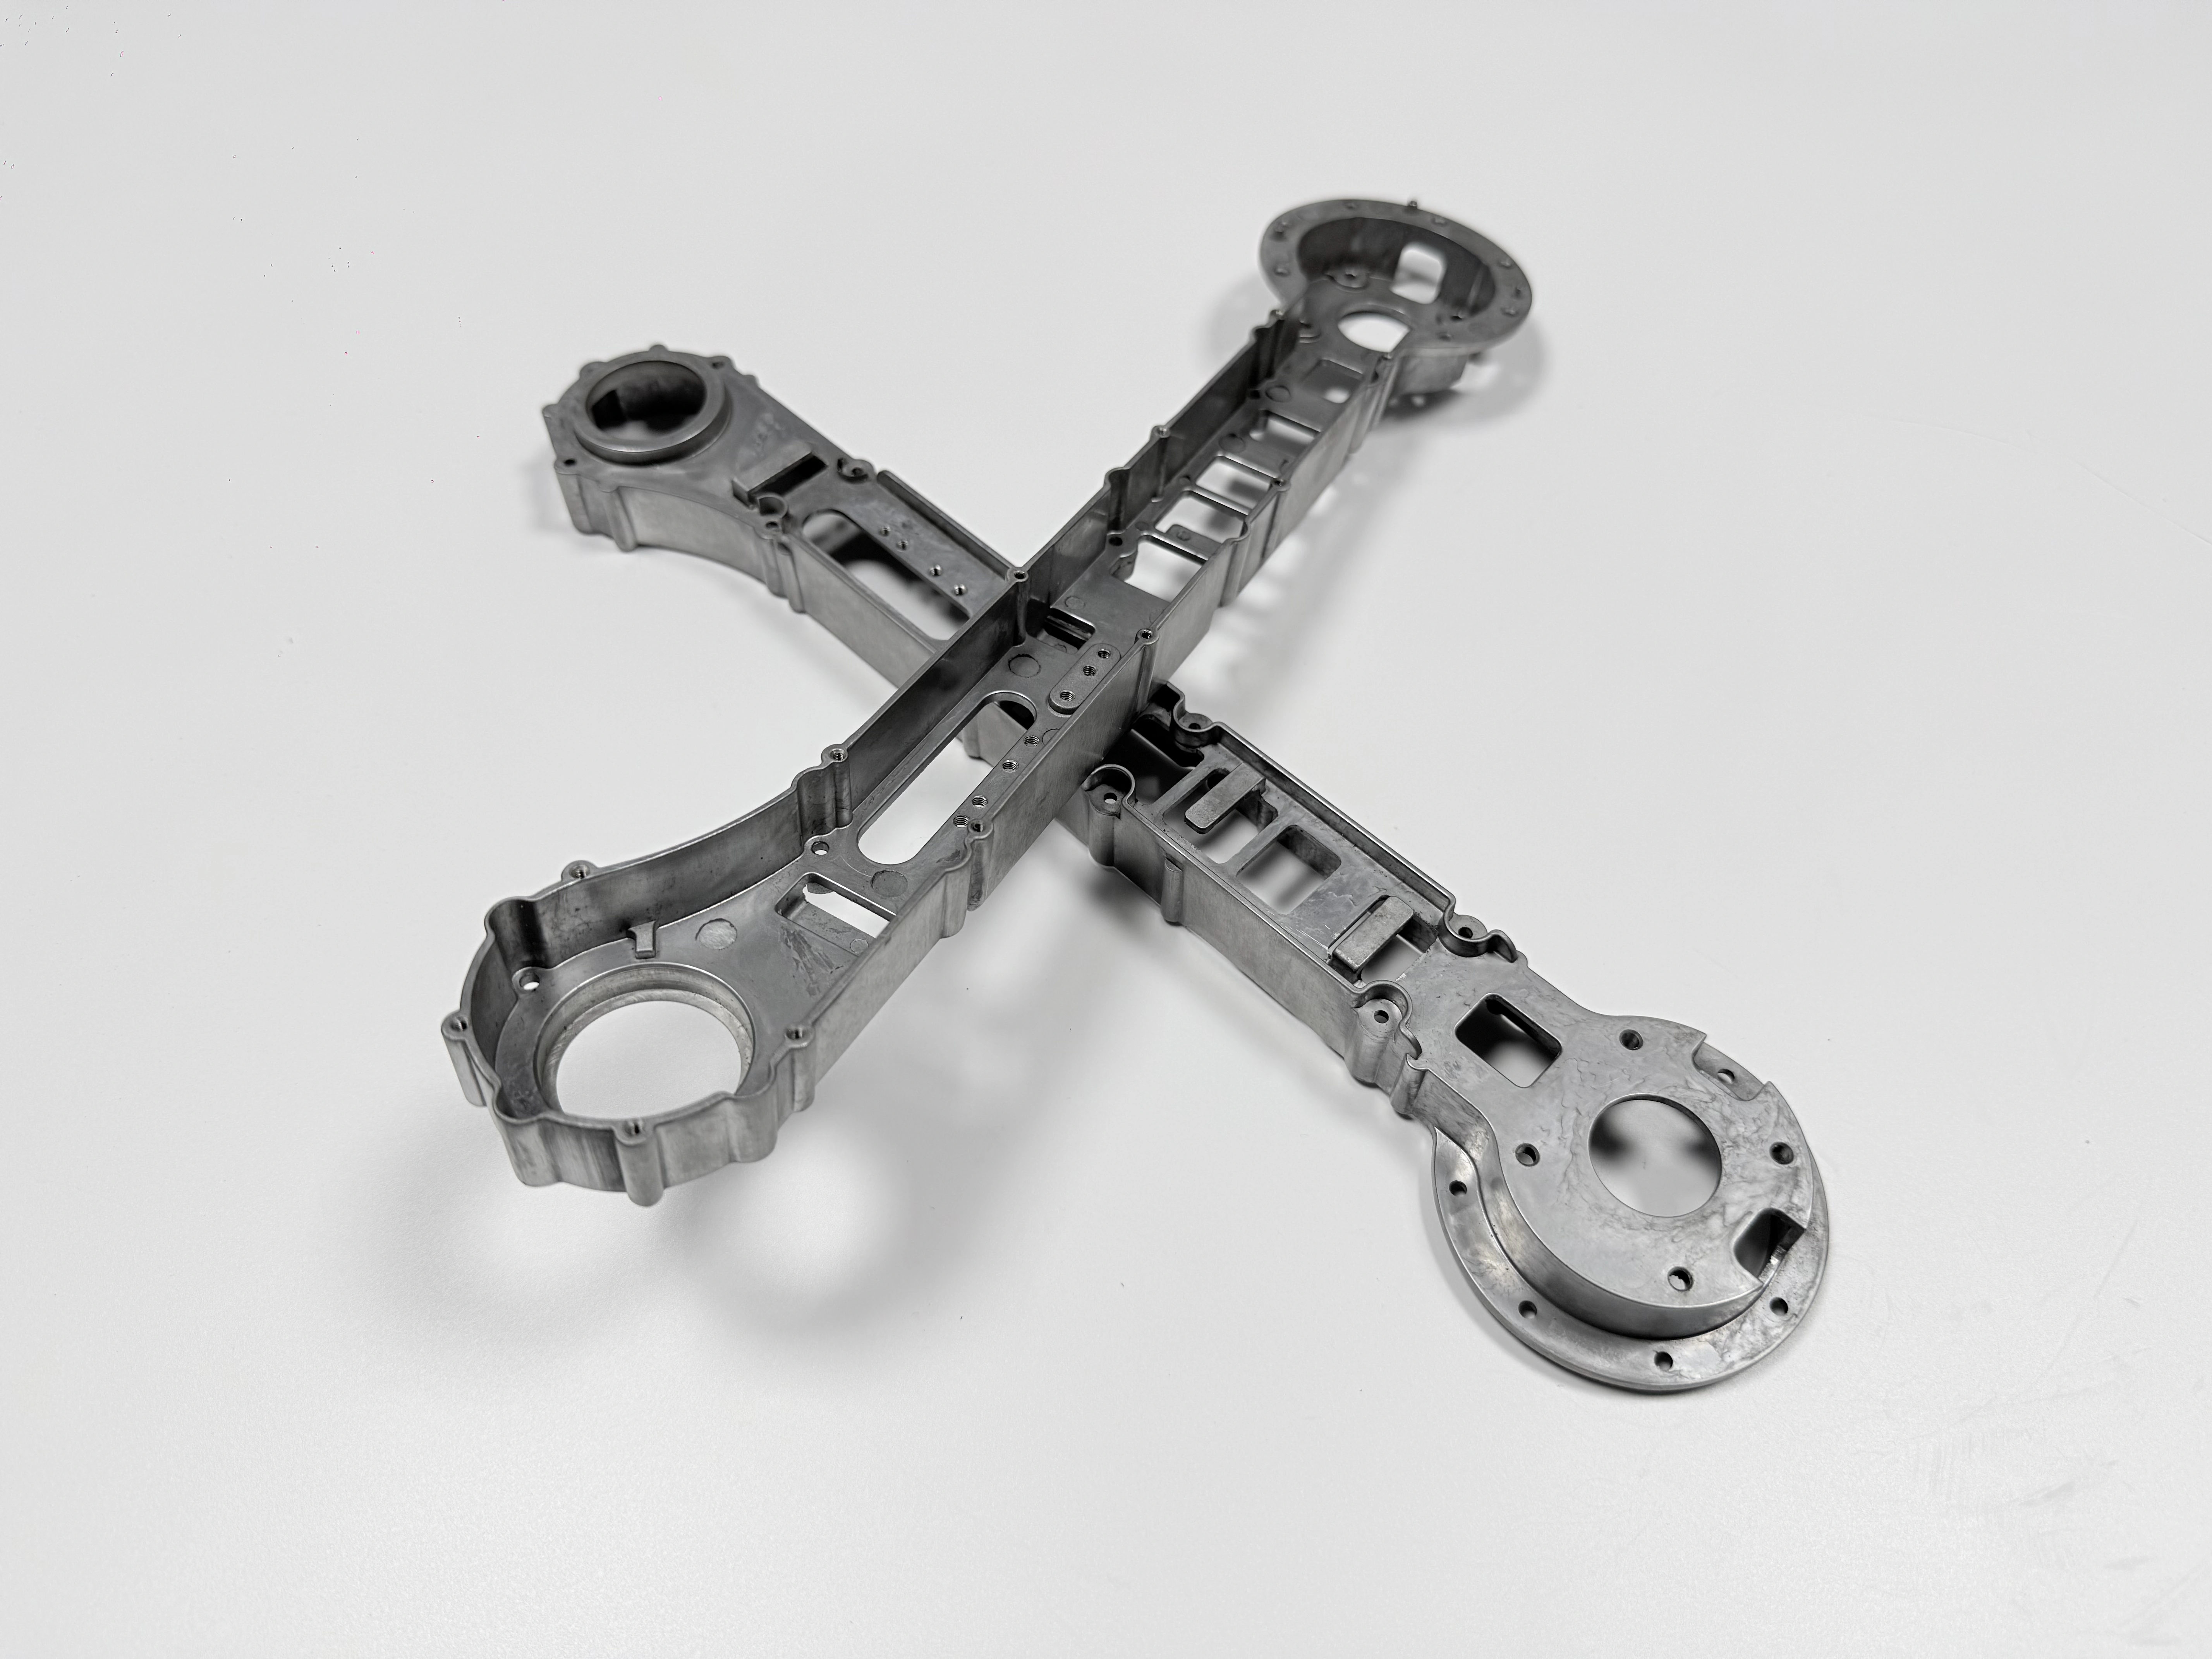
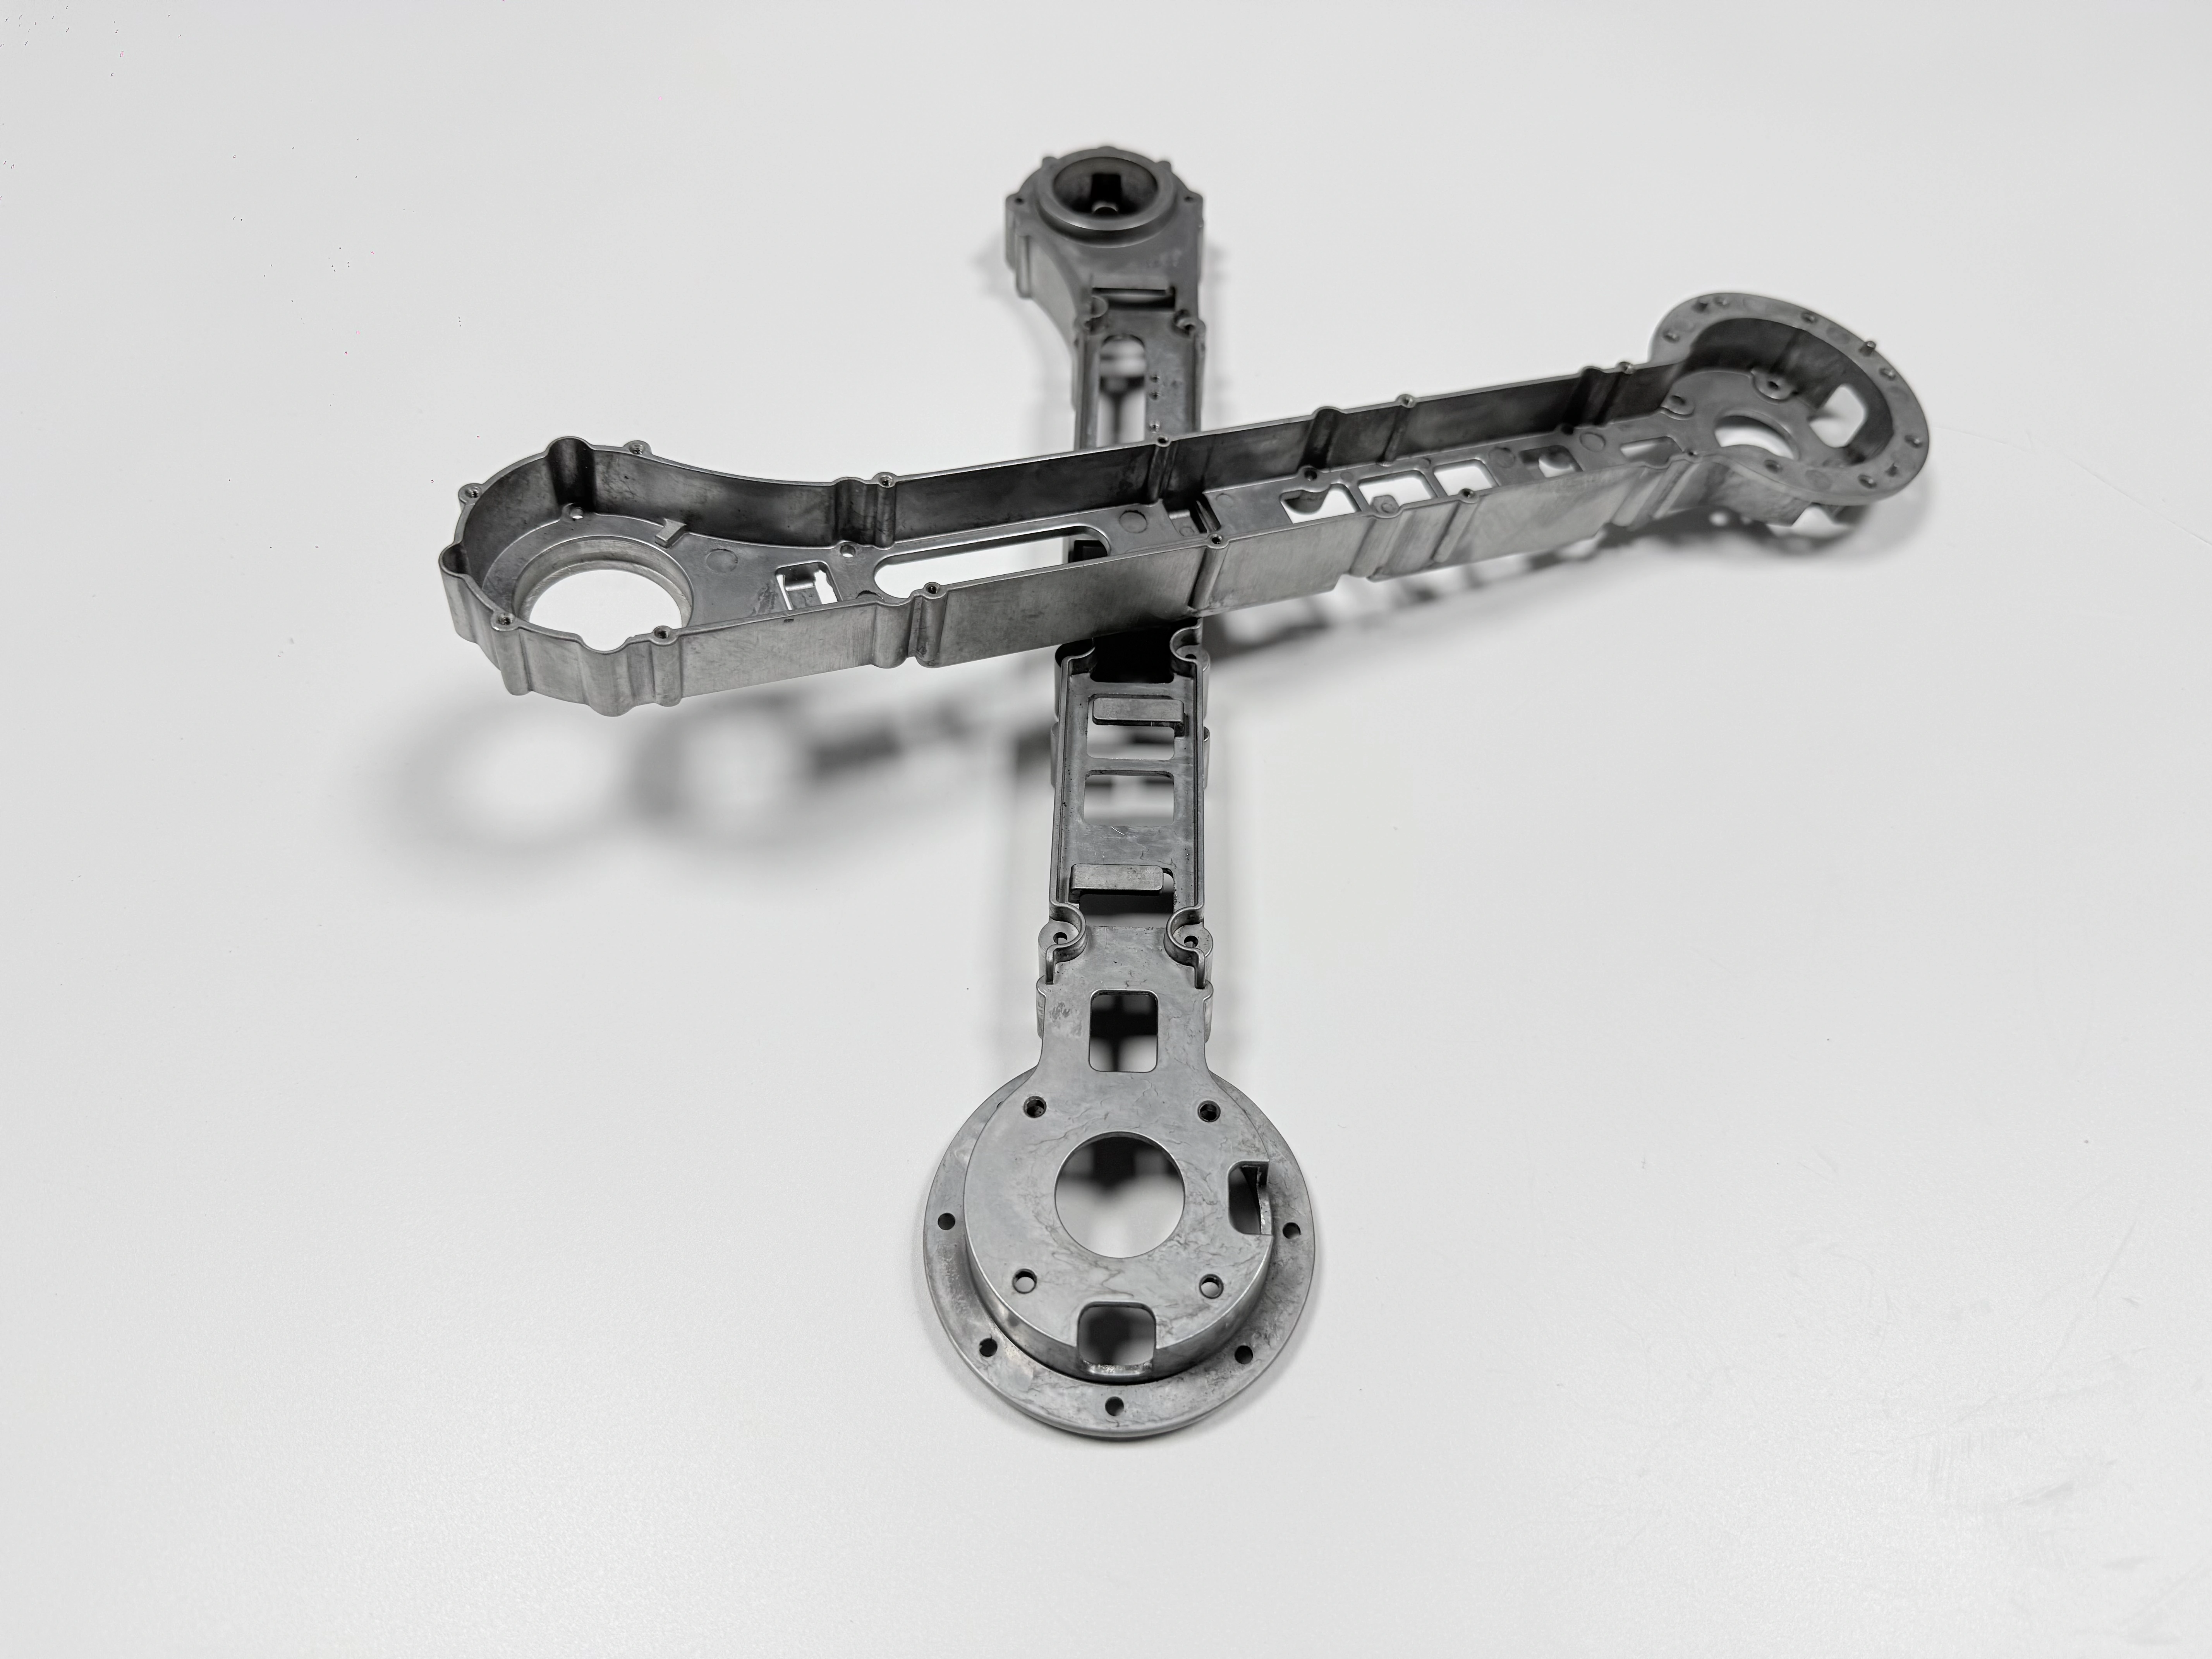
الجدار الرقيق عند 1.5 مم: امتلاء قبل أن يكون رقمًا
الجدار الرقيق عند 1.5 مم مسألة امتلاء قبل أن يكون رقمًا على الرسم. فجبهة المعدن تفقد حرارتها إلى وجهي القالب أسرع مما تقطع المسافة، فتلتقي جبهة متأخرة بحافة متجمدة، وينتهي اللقاء إلى تصلب بارد لا إلى التحام. والبوابة توجَّه إلى نتوء الوصل السميك، والتفريغ يسحب الغاز أمام الجبهة، والفيض يقف عند الطرف البعيد من الجدار الرقيق. وثلاثة قرارات تصنع هذه النافذة: موضع البوابة، وسحب الغاز، وموضع الفيض.
وهذا الجمع هو ما يشتريه رقم 1.5 مم. فالجدار بلا تفريغ يخرج ناقص الامتلاء عند طرفه البعيد، وتوزيع الطلقة على تجويفين ينقص كل جدار رقيق من الضغط الذي يقوم عليه امتلاؤه. والقالب الواحد يحفظ كل الضغط لجدار واحد.
والجدار هدف تصميمي على إطار بمقاس 320 × 180 × 90 مم وهدف وزن من 1.2 إلى 1.8 kg، لا سماكة مثبتة بقياس. وقاعدة سمك الجدار العامة تضع حدًا أدنى أعلى للحاويات؛ أما 1.5 مم فيُشترى بضبط الامتلاء.
ما لا يشمله: صب الرمل والهياكل الملحومة
ليس الصب بالقوالب بجدار رقيق صبَّ رملٍ بنداء جدار أصغر. فقالب الرمل يمتلئ بالجاذبية، وحدّ جداره يأتي من قوة الرمل وميوعة المعدن، لا من نافذة امتلاء في قالب معدني. فالرمل يشكّل فراغه ويحمل نفسه، والمعدن يملؤه بثقله لا بقوة مكبس.
والهيكل الملحوم بناء آخر. فالإطار الفولاذي الملحوم يستمد صلابته من مقاطع مغلقة ومن وصلات كثيرة؛ أما المصبوب فيستبدل ذلك التجميع بقطعة واحدة وينقل الكلفة إلى القالب.
والصب بالجاذبية في A356 هو البديل الأقرب حين تكون T6 أهم من المخرجات. فهو يقبل دورة T6 ويتنازل عن الجدار الرقيق. والحجم الصغير، أو الجدار الذي لا يحمل حملًا، قلّما يبرر كلفة القالب.
المسار بترتيب الجدول: خطوات لا تُقدَّم ولا تُؤخَّر
المسار تسلسل ثابت، لأن كل خطوة تُنشئ الشرط الذي تفحصه التالية. فالصب بالتفريغ يملأ الإطار في قالب H13 بتجويف واحد هدفه التصميمي 200,000 طلقة. وتُزال البوابات قبل T6، ثم تجري T6، ثم التقويم، ثم يقطع التشغيل باستخدام CNC المقاعد، ثم تطلي الأنودة القوسية مع الإخفاء، ثم يفرج الفحص النهائي.
والترتيب ليس إداريًا. فمن يقطع بوابة بعد T6 قد يفتح القطع انتفاخًا في جذر البوابة. ومن يقوّم بعد التشغيل باستخدام CNC يحرّك الكبس مقعدًا بلغ ±0.02 مم أصلًا. ومن يطلي قبل القطع الأخير يزيل القاطع غشاءً نما للتو. والجدول 1 يقرن كل مطلب بخطوته وفحصه.
المطلب | الهدف (mm / MPa / °C) | يُضبط عند | يُثبته |
|---|---|---|---|
الجدار | 1.5 mm | امتلاء بالتفريغ، تجويف واحد | أشعة سينية أو تصوير مقطعي محوسب (CT) |
وجه التجميع | ±0.02 mm | التقويم، ثم التشغيل باستخدام CNC | خريطة نقاط CMM |
قوة الشد | 400 MPa هدف | T6 عند 490–510 °C ثم تعتيق عند 150–170 °C | قضيب اختبار وفق ASTM B557 |
ADC12 ومواصفة ASTM B85: ما تحدده وما تتركه
ADC12 سبيكة صب تحت الضغط العالي من عائلة Al-Si-Cu، وأقرب درجة لها في ASTM B85 هي A383. والمواصفة تثبت التركيب والرمز، ولا تثبت قيمة شد بعد T6. وهذا الفرق يهم في رسم إطار، لأن 400 ميجاباسكال هدف للقطعة بعد المعالجة الحرارية، لا خاصية للدرجة نفسها.
والسبيكة تملأ المقاطع الرقيقة جيدًا، والنحاس والسيليكون فيها هما ما تعمل عليه دورة T6. ونداء يذكر ADC12 دون المواصفة يترك المشتري بلا مرجع تركيبي، ونداء يذكر المواصفة دون حالة المعالجة الحرارية يترك القوة بلا أساس؛ وفي الحالين يبقى أساس القبول مفتوحًا.
T6: محلول عند 490–510 °C وتعتيق عند 150–170 °C
T6 معالجة حرارية من ثلاث مراحل: معالجة بالمحلول عند 490–510 °C، ثم تسقية، ثم تعتيق عند 150–170 °C. فالمعالجة بالمحلول تُدخل النحاس والسيليكون في محلول صلب، والتسقية تثبتهما، والتعتيق يُرسّب طور التقوية. وهدف 400 ميجاباسكال يخص تلك الحالة.
وتُثبت الجدوى على إطار بعينه مع ورشة المعالجة الحرارية قبل قطع القالب. فجدار 1.5 مم يبرد قبل نتوء الوصل: يتماسك الجدار أولًا، ويظل النتوء ينكمش، فيتقوس الإطار بعيدًا عن مقاعده.
والتقويم يأتي بعد T6 وقبل التشغيل باستخدام CNC، فتعود الخامة داخل احتياطي القطع ومقاعدها ما زال فيها معدن يُقطع. ومن يُسقط الكبس يترك للقاطع أن ينزع التقوس من إطار متصلد. والدورة نفسها مشروحة في المعالجة الحرارية للألمنيوم.
مسامية الغاز والانتفاخات: ما يفعله الفرن
مسامية الغاز غاز محتجز في المصبوب أثناء الامتلاء، والانتفاخ هو ذلك الغاز الذي يعبّر عن نفسه أثناء المعالجة بالمحلول. وفي جدار 1.5 مم يسير المعدن سريعًا ورقيقًا، فيمكن أن تنثني الجبهة وتحتجز غازًا. والصب بالتفريغ يقلل الغاز الذي على الجبهة دفعه.
والفرن يجعل الاحتجاز مرئيًا. فعند 490–510 °C تلين السبيكة، ويتمدد الغاز في المسام، ويرفع مسامٌ قريبٌ من القشرة انتفاخًا. وقطعة بدت سليمة قد تفشل هناك، فالتفريغ شرط مسبق لمعالجة T6 لا إصلاح بعدها.
والفحص يجري قبل الفرن: أشعة سينية أو تصوير مقطعي محوسب على المصبوب، وقضيب اختبار من الصهرة نفسها يُشد وفق ASTM B557. وحين لا يحتمل الغاز T6، فالبديل T5 ويتغير الرسم.
المرجع ووجه التجميع ضمن 0.02 مم
المرجع ميزة مشغّلة يُقطع منها وجه التجميع وشبكة الثقوب، وعليها يجري القياس. وهو على هذا الإطار سطح مشغّل مخصّص، لا جدار 1.5 مم كما يُصب. فالجدار يحمل زاوية السحب وقشرة الصب وتشوه التسقية، وكل قطع عليه يرث الثلاثة.
ويضع الترتيب التقويم قبل التشغيل اللاحق باستخدام CNC، ويُقطع الوجه والثقوب في تجهيز واحد من ذلك السطح. فالمقعد هدفه ±0.02 مم، واستواء الوجه 0.03 مم، وموضع الثقوب ±0.02 مم، وكلها على الجهة المشغّلة. والتجهيز الثاني يضيف خطأ إعادة تثبيت قبل أن يضيف القاطع شيئًا.
والقياس يتبع القاعدة نفسها. فخريطة نقاط CMM المأخوذة في المثبّت تصف المثبّت. وعلى نداء الاستواء أن يقول أينطبق في الحالة الحرة أم تحت شد البراغي؛ وإلا بلّغ مفتشان نتيجتين مختلفتين. والقاعدة نفسها تحكم موضع الثقوب.
الأنودة القوسية: غشاء ينمو في اتجاهين وإخفاء على الرسم
الأنودة القوسية (MAO) عملية أنودية بمساعدة البلازما تُنمّي غشاءً سيراميكيًا من الألمنيوم نفسه، دون طبقة أساس مطلية. فالغشاء يستهلك المعدن إلى الداخل ويبني إلى الخارج في وقت واحد، فيقف وجه مطلي فوق السطح المقطوع، ويضيق التجويف المطلي.
ومن هذا النمو يجري الطلاء بعد التشغيل باستخدام CNC، وتكون قائمة الإخفاء قرارًا على الرسم. فأسنان اللولب والملاءمات ونقاط التأريض والمراجع تبقى عارية. ومن يغفل واحدًا يكون الغشاء قد غيّر الملاءمة؛ ويظهر الخطأ في التجميع، حين ينشب البرغي أو لا يُغلق مقعد. والقائمة تُكتب قبل أمر الطلاء، لأن الحوض ينفّذ ما في الورقة.
وسماكة الغشاء على هذه السبيكة قيد القياس، فيترك الرسم الرقم مفتوحًا. وعلاج الإخفاء المُغفل توسيع أو إعادة قطع، أي تمريرة ثانية على الدفعة. وطلاء الأنودة القوسية يغطي منظومة الطبقات.
الفحص: قضبان اختبار وتصوير مقطعي وCMM ومقاييس
الفحص مجموعة تحققات تُفرج الدفعة، وكل واحد يلتقط فشلًا لا تراه البقية. فقضيب اختبار يُشد وفق ASTM B557 يبلّغ عن المعالجة الحرارية. والأشعة السينية أو التصوير المقطعي المحوسب (CT) يغطي الجدار الرقيق والغاز، وخريطة نقاط CMM تغطي المقاعد والثقوب.
ويضيف الطلاء فحصين: مقياس سماكة الغشاء على السطح المطلي، ومقياس الذهاب/عدم الذهاب على كل سن لولبي مخفي. واختبار الرذاذ الملحي مذكور على الرسم بمعيار ومدة غير محددين، لأن رقمًا يُكتب قبل قياس الغشاء تخمين.
وسجل يحمل الفحوص الستة يمكن مقارنته بالدفعة التالية. أما سجل فيه أرقام CMM وحدها فلا، لأنه لا يقول شيئًا عن الغاز الذي يحسم T6 أو الغشاء الذي يحسم الملاءمة. وحالة صب ADC12 بالقوالب تغطي السبيكة نفسها على قطعة إنتاج. والسجل الناقص يمرّر دفعة لا يعرف أحد ما يحكمها.
أين يخسر هذا المسار
لمسار الصب بالقوالب بجدار رقيق حدٌّ حيث يغيب شرط مسبق. فإطار بتسامح واسع لا يحتاج أدوات تفريغ بتجويف واحد. وجدار لا يحمل حملًا لا يحتاج 1.5 مم. ودفعة إنتاج قصيرة قلّما تدفع كلفة قالب مبني على هدف تصميمي 200,000 طلقة.
والهيكل الفولاذي الملحوم يوزع الكلفة على أجزاء ولا يحتاج قالبًا. ومصبوب A356 بالجاذبية يقبل T6 حين يمكن أن يكون الجدار أسمن. وكل بديل يتنازل عن شيء يشتريه مسار الصب بالقوالب: دمج الأجزاء، أو التفاصيل كما تُصب، أو الجدار الرقيق.
ويخسر المسار أيضًا حين يكون الرسم ناقصًا. فقائمة إخفاء تُترك لورشة الطلاء، أو مرجع يُترك لورشة التشغيل، أو نداء T6 بلا فحص جدوى، كلها تنقل القرار إلى مرحلة تالية يكلّف فيها دفعة بدل مراجعة.
الأسئلة الشائعة
