
صب الألمنيوم بعلامة تجارية خاصة لإطارات روبوت ADC12
في برنامج صب ألمنيوم بعلامة تجارية خاصة، إعادة طلب إطار روبوت لا تعني أن القطعة تُصب مرتين. تعني السجلات الستة نفسها، دفعة بعد دفعة، أمام رسم ثابت. والرسم يثبّت جدارًا بسمك 1.5 مم في ADC12، وإطارًا بمقاس 320×180×90 مم ووزن 1.2–1.8 kg، ومقاعد عند ±0.02 مم، و400 ميجاباسكال هدفًا بعد T6، وأنودة قوسية (MAO) على السطح الخارجي. وصب الألمنيوم بالقوالب يضع الشكل مرة واحدة؛ والسجلات هي التي تحسم هل يطابق طلب لاحق الطلب الأول.
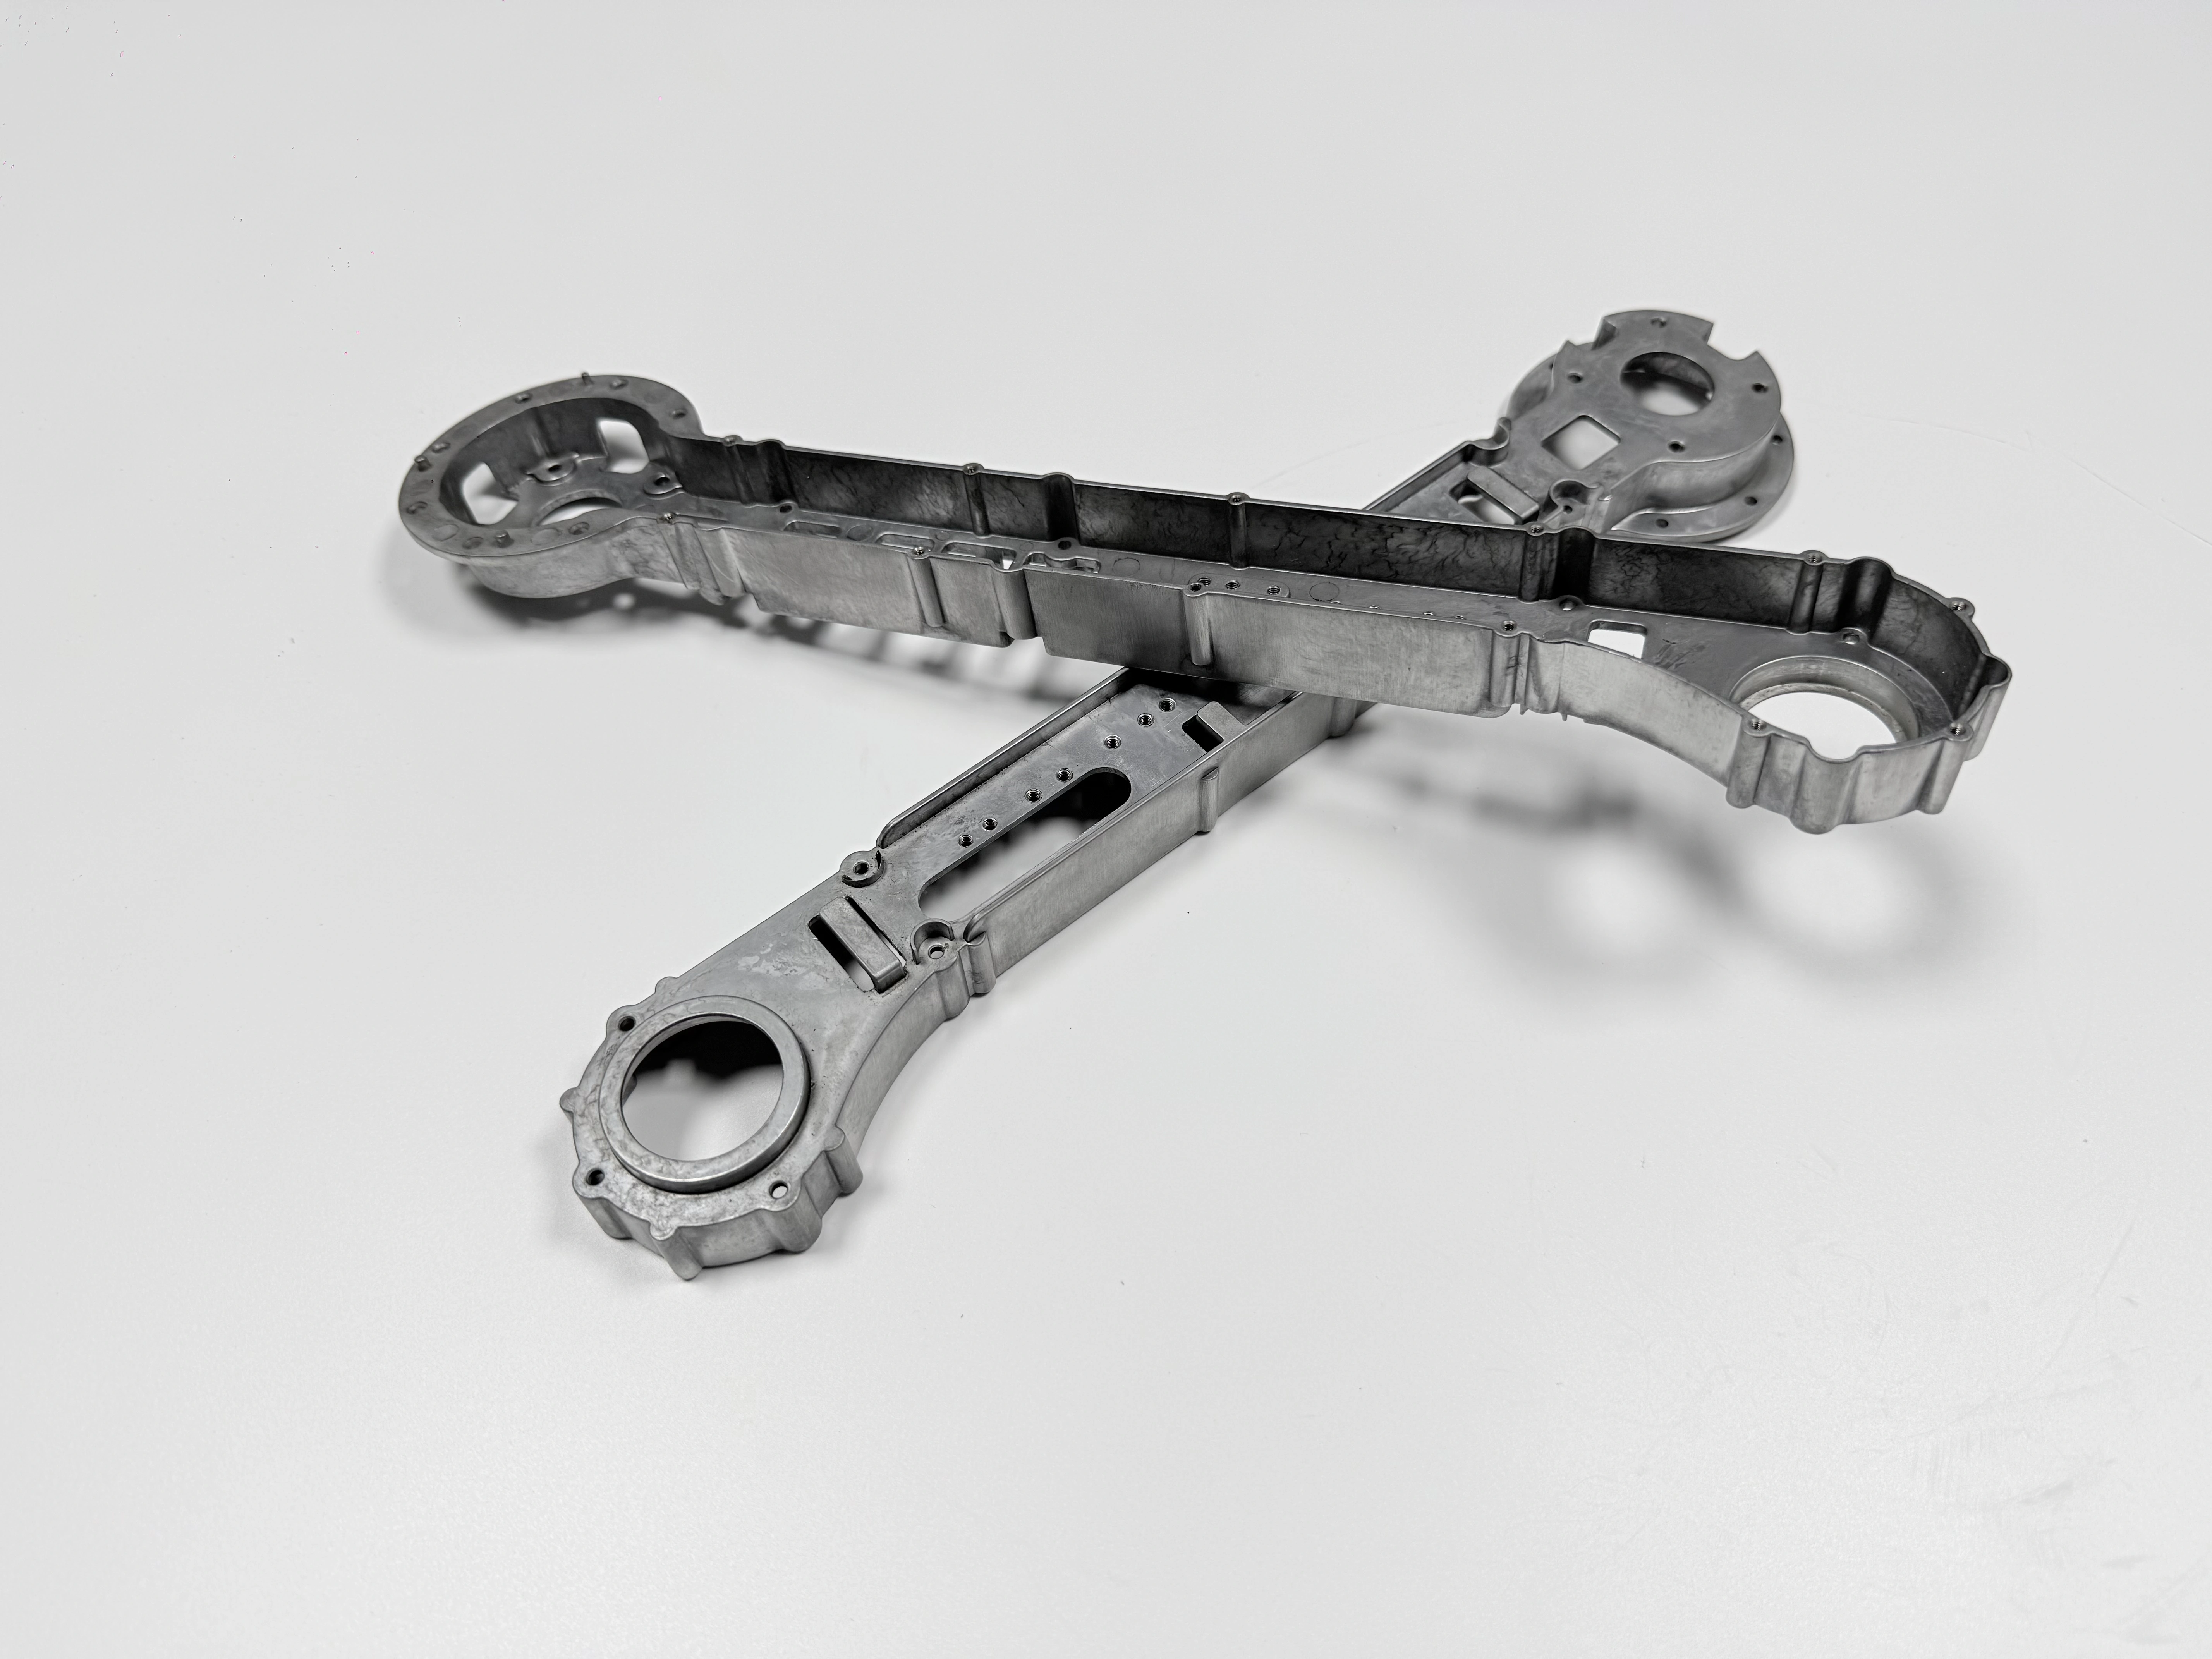
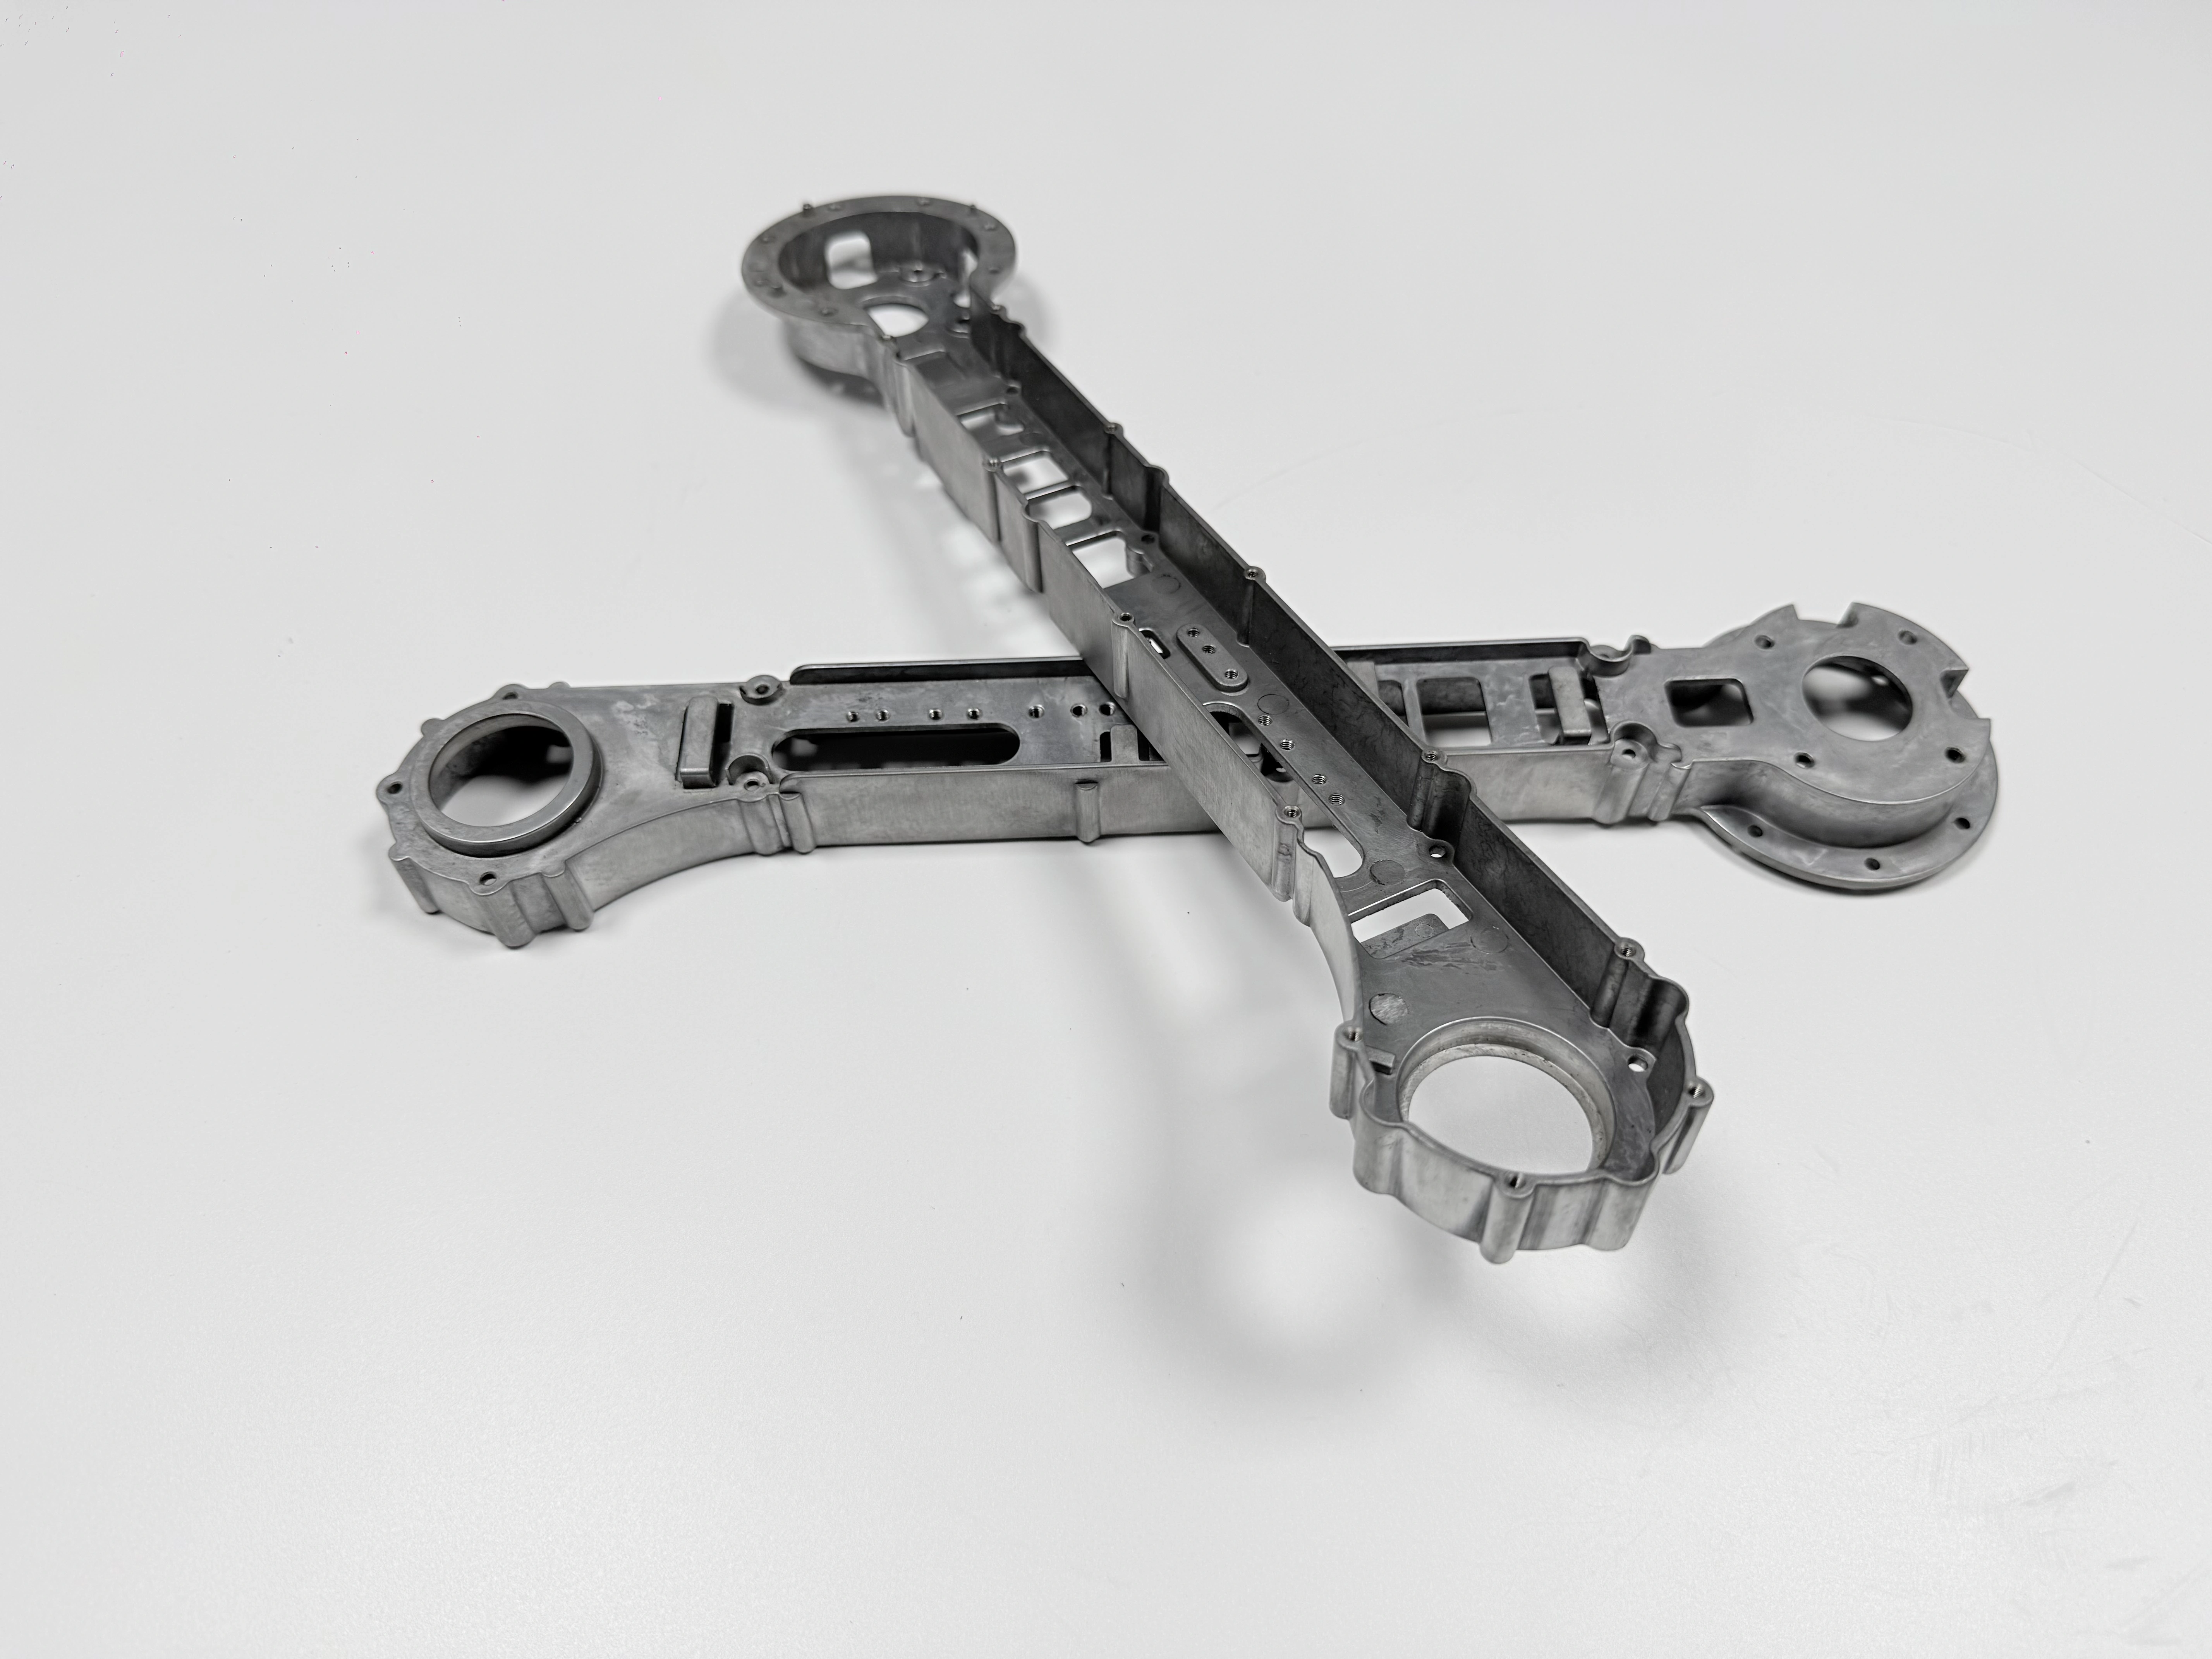
ما يتكرر في إعادة الطلب
ستة سجلات تخرج مع كل شحنة. يُسحب قضيب من الصهرة نفسها ويُشد وفق ASTM B557، ويقرأ التصوير المقطعي المحوسب (CT) أو الأشعة السينية الطرف البعيد من الجدار الرقيق. وتتبع خريطة نقاط CMM التشغيل اللاحق باستخدام CNC، وتخضع الأسنان اللولبية لمقياس الذهاب/عدم الذهاب، ويقرأ مقياس سماكة الغشاء الطلاء. ويأتي الرذاذ الملحي آخر السلسلة.
بين طلبين يستريح القالب وتتغير تشغيلة الصهر. والمتكرر هو مجموعة السجلات لا رقم القطعة. ودفعة تخرج ناقصة سجلًا واحدًا تُحسب دفعة أولى.
أول قطعة تُقاس قبل التشغيل: إطار واحد مقابل العينة الموقّعة، وقراءات المقعد والسن بجانب رمز العينة. وبعد ذلك فقط تبدأ الدفعة.
ماذا يثبت كل سجل من الستة
الستة لا تتداخل في ما تثبته. فقضيب يمر والجدار ينتفخ، ومقعد يقرأ داخل ±0.02 مم ثم يتحرك بعد القطع الأخير. وكل سجل يجيب عن سؤال واحد، والجدول يقرنه بالحد والخطوة.
السجل | السؤال | الحد والوحدة | يُسجَّل بعد |
|---|---|---|---|
قضيب من الصهرة نفسها، ASTM B557 | استجابة الشد | 400 MPa، هدف | T6 |
أشعة سينية أو CT | امتلاء الطرف البعيد من الجدار | لا تصلب بارد ولا امتلاء ناقص | الصب |
خريطة نقاط CMM | موضع المقعد واستواؤه | ±0.02 mm، 0.03 mm | CNC |
مقياس الذهاب/عدم الذهاب | ملاءمة السن اللولبي بعد الطلاء | يمر أو يُحجز | MAO |
مقياس سماكة الغشاء | حدّ الإخفاء محفوظ | لكل دفعة، بلا حد محدد | MAO |
الرذاذ الملحي | الطلاء في الخدمة | المدة على الرسم | MAO |
قد يفتح فحص وارد سجلًا واحدًا. ويحفظ المصنع الستة كلها، لأن نجاح فحص واحد لا يقول شيئًا عن التالي.
سؤال الرسم الذي يوقف الدفعة
سؤال واحد يخرج مع كل طلب عرض سعر: هل يثبّت الرسم T6 وقائمة الإخفاء قبل أمر الشراء؟ والرسم الذي يطلب 400 ميجاباسكال قيمةً مقاسة يوقف البرنامج. فهذا الرقم هدف بعد T6، وقراءة إفراج تحوّل نافذة عملية إلى رقم لا تحمله أي دفعة.
T6 نافذة: معالجة بالمحلول عند 490–510 °C وتعتيق عند 150–170 °C، تضبطها دورة المعالجة الحرارية ويثبتها المسبك قبل قطع القالب. وتسمية الاستواء 0.03 مم تعادل واحدًا على خمسين من الجدار البالغ 1.5 مم، والمقعد داخل هذا الحد يحفظ ±0.02 مم.
وحيث يجوز تسميك الجدار أو خفض هدف 400 ميجاباسكال، يصير T6 بندًا اختياريًا. وهذه المقايضة موضعها الرسم، لا اجتماع بعد أول تشغيل.
قائمة الإخفاء على أمر الشراء، لا في البريد
أربعة أوجه تبقى عارية: الأسنان اللولبية، والملاءمات، ونقاط التأريض، والمراجع. ويقرأ خط الطلاء الرسم وأمر الشراء، لا سلسلة بريد إلكتروني. لذلك تُكتب القائمة على أمر الشراء سطرًا سطرًا، وكل سطر يسمّي الملمح وحدّ الإخفاء والفحص بعد الطلاء.
السهو يظهر عند التجميع، حين ينشب مثبّت أو يرتفع مقعد بمقدار الغشاء. وحينها تكون الدفعة قد بلغت الخط. والتصعيد خطوة واحدة: الملاحظة تحجز الدفعة، ومسؤول طلاء الأنودة القوسية وجهة الاتصال بالبرنامج يقرران إعادة العمل أو التوسيع.
الإخفاء يكلّف وقتًا في كل دفعة، فتُختصر القائمة في المحادثة. والسن الذي يمكن توسيعه بعد الطلاء يجوز أن يبقى عاريًا. والسن في درجة ضيقة لا يجوز له ذلك. وهذا القرار يُكتب لكل ملمح، أو يُعاد اتخاذه عند الخط.
ما يرفضه هذا البرنامج
أربعة طلبات تُرفض: 400 ميجاباسكال مكتوبة كنتيجة مقاسة، وإفراج طلاء بلا قائمة إخفاء، وطلب يُقارن بسعر الوحدة وحده، وقطعة بلا رسم. وكل رفض من هذه الأربعة يحمي سجلًا يمكن فحصه بعد سنة.
ورفض الإخفاء هو الأغلى. فالطلاء بلا قائمة يمر في الفحص ويفشل عند الخط، وإعادة العمل تقع على الدفعة، لا على أمر الشراء الذي تخطى القائمة.
ولا يظهر هنا اسم عميل، ولا حجم دفعة، ولا سعر، ولا مهلة تسليم، ولا نسبة إنتاج. هذه تبقى في ملف البرنامج، وتُشارك بموجب اتفاق بين الطرفين.
تجويف واحد و200,000 طلقة والتسليم
القالب تجويف واحد من فولاذ H13، يعمل بالتفريغ، و200,000 طلقة هدف تصميمي. والتجويف الواحد ثمن جدار بسمك 1.5 مم: قطعة واحدة في الطلقة، ولا تجويف ثانٍ يمتص امتلاءً ناقصًا.
إعادة الطلب تبدأ من القالب، لا من الفرن. يُفحص عدد التجاويف وعدد الطلقات منذ آخر صيانة قبل حجز الصهرة. وسجلات تصنيع أدوات وقوالب الصب بالضغط العالي تسافر مع القالب، وخطة الامتلاء مبسوطة في صب قوالب إطار الروبوت.
التسليم أربعة بنود: عينة أول قطعة الموقّعة، وقالب السجل، وقائمة الإخفاء، واسم الشخص الذي يوقف التشغيل. خطوة تصعيد واحدة، بلا سلسلة. وقطعة مختلفة من السبيكة نفسها تغطيها حالة صب ADC12 تحت الضغط العالي.
الأسئلة الشائعة
