Wie verändern Rippenhöhe, Rippenabstand und Entformungsschräge das Füllrisiko eines druckgegossenen...
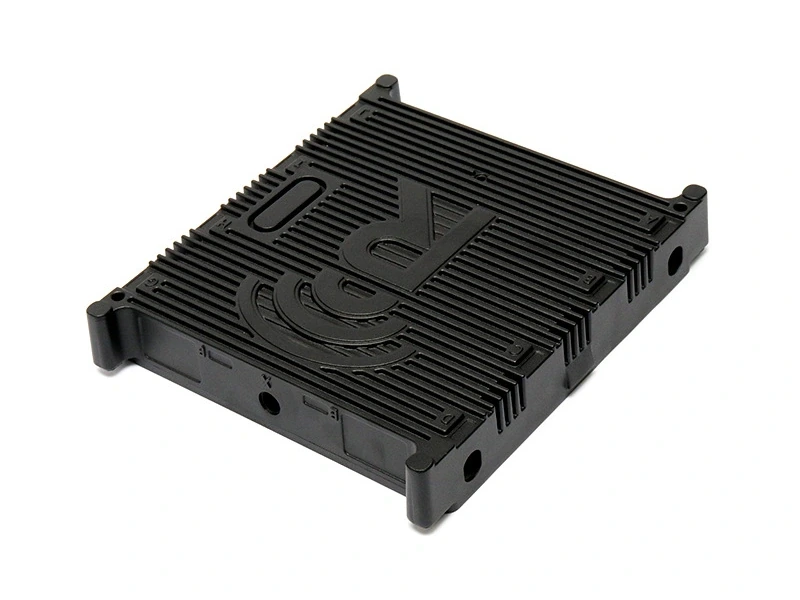
Eine größere Rippenhöhe, ein engerer Rippenabstand und eine geringere Entformungsschräge verengen im Allgemeinen das Füll- und Auswurffenster eines druckgegossenen Kühlkörpers. Das Risiko hängt von ihrer Kombination mit dem Rippenquerschnitt, der Strömungslänge vom Anguss bis zur Spitze, dem Legierungsverhalten, dem thermischen Zustand der Form, der Entlüftung, der Wurzelgeometrie und der Entformungsrichtung ab. Käufer sollten ein Rippenfeld auf der Grundlage von Versuchsergebnissen aus der Produktion freigeben, nicht aufgrund einer einzelnen Nennabmessung.
Beim Aluminium-Druckguss ist das Rippenfeld sowohl ein Metallflussnetzwerk als auch eine Formtrennungsfläche. Eine Geometrie, die unter einem aggressiven Versuchssetting einmal füllt, kann dennoch ungeeignet sein, wenn entfernte Spitzen je nach Kavität variieren, Luft nicht entweichen kann, Rippen beim Auswerfen festkleben oder die Basis sich beim Lösen von der Form verzieht.
Rippenhöhe und Rippenabstand als Seitenverhältnissystem lesen
Eine größere Rippenhöhe vergrößert die Distanz, die das Metall entlang der Formoberfläche zurücklegen muss, und vergrößert die Fläche, die dem fortschreitenden Fluss Wärme entziehen kann. Gleichzeitig hat eine höhere Rippe beim Auswerfen mehr Hebelwirkung. Wenn Querschnitt, Entformungsschräge und Wurzelstützung unverändert bleiben, kann eine Erhöhung der Höhe daher sowohl das Risiko von Fehlfüllungen als auch das Risiko von Schäden nach dem Füllen erhöhen.
Der Rippenabstand beeinflusst mehr als nur, wie viele Rippen in das Volumen passen. Ein enger Kanal kann die Metallverteilung einschränken, den Zugang für verdrängte Luft begrenzen und die Kühlung, Reinigung und spätere Oberflächenbearbeitung des Formstahls erschweren. Eng beieinander liegende Rippen können auch einen fragilen Formeinsatz erzeugen. Die DFM-Prüfung sollte den Zustand des Stahls und den Entlüftungszugang neben der Gussgeometrie berücksichtigen.
Das Seitenverhältnis ist ein nützlicher Vergleich, aber keine universelle Bestehen/Nichtbestehen-Zahl. Zwei Rippen mit demselben Verhältnis von Höhe zu Querschnitt können sich unterschiedlich verhalten, wenn die eine nahe am Anguss liegt und die andere erst erreicht wird, nachdem das Metall eine lange Basis oder mehrere Rippen überquert hat. Dokumentieren Sie den gesamten Fließpfad und die benachbarten Merkmale, die das Metall teilen oder umleiten.
Rippenzustand | Hauptrisiko | DFM- oder Werkzeugmaßnahme | Erforderlicher Nachweis beim Versuch |
|---|---|---|---|
Höhe nimmt bei gleichem Querschnitt zu | Mehr Wärmeverlust entlang des Pfades; mehr Hebelwirkung beim Lösen | Angusszuführung, thermisches Gleichgewicht der Form, Wurzelstützung und Auswurf prüfen | Spitzenausbildung, Geradheit und Schadenskarte nach Kavität und Zyklusphase |
Abstand nimmt ab | Eingeschränkte Verteilung und reduzierter Luftentweichungszugang | Entlüftungs-/Überlaufweg, lokalen Formstahl und Zugang für die Endbearbeitung prüfen | Keine wiederholten Lufteinschluss-Spuren, Brückenbildung oder unvollständige Kanäle |
Entformungsschräge nimmt ab | Größerer Widerstand, Reibung, Bruch oder Basisverzug beim Auswerfen | Funktionelle Entformungsschräge wiederherstellen oder Entformungsrichtung und Auswurfstützung überarbeiten | Stabile Auswurfkraftindikatoren und akzeptabler Rippenzustand nach dem Auswerfen |
Strömungslänge vom Anguss bis zur Spitze nimmt zu | Entfernte Rippen erhalten kühleres Metall und angesammelte Luft | Angusskorridor ausrichten, Fluss segmentieren oder Lufentweichungsmerkmale verlegen | Füllfortschritt und Ergebnisse der entfernten Rippen, bezogen auf die genaue Angussrevision |
Wurzelübergang ist abrupt | Flussstockung, lokale Turbulenz oder Spannungskonzentration | Bewussten Übergang ohne unnötige Basismasse verwenden | Wurzelintegrität und Maßhaltigkeit nach dem Gießen und der Schnittprüfung |
Rippenfeld kreuzt Rippen oder Ansätze | Fluss teilt sich, vereinigt sich wieder oder schließt Luft hinter Hindernissen ein | Verzweigungspunkte kartieren und ein entlüftetes Letztfüllziel erhalten | Defektkarte um jeden Verzweigungs- und Konvergenzbereich |
Den Fließkorridor mit der Luftentweichung ausrichten
Ein Anguss, der entlang des Rippenkorridors speist, erzeugt normalerweise ein anderes Risikomuster als einer, der das Metall wiederholt über enge Kanäle zwingt. Die nützliche Frage ist nicht einfach, wo der Anguss am Teil passt. Es ist, wo die fortschreitenden Fronten aufeinandertreffen, wo kälteres Metall gesammelt wird und ob verdrängte Luft einen kontinuierlichen Weg zu einer Entlüftung oder einem Überlauf hat.
Markieren Sie die vorhergesagten Letztfüll-Rippen auf der DFM-Zeichnung. Die Versuchsinspektion sollte dann genau diese Stellen prüfen, anstatt einfache Rippen in der Nähe des Angusses zu bemustern. Wenn sich die tatsächliche Spur bewegt, aktualisieren Sie die Strömungskarte und untersuchen Sie Formtemperatur, Entlüftungszustand, Trennmittel, Legierungscharge und Zykluszustand. Eine einzelne vollständige Probe demonstriert kein stabiles Fenster.
Rippenwurzeln verdienen besondere Aufmerksamkeit. Eine Wurzel muss Wärme übertragen und die Rippe stützen, doch ein unnötig schwerer Übergang kann eine lokale heiße Masse erzeugen oder den Fluss umleiten. Ein scharfer Übergang kann die Füllung unterbrechen oder Spannungen konzentrieren. Die Designprüfung sollte Flusskontinuität, thermischen Pfad, Formfestigkeit und sauberes Lösen ausgleichen und dann die freigegebene Wurzelgeometrie im kontrollierten CAD bewahren.
Füllrisiko vom Auswurfrisiko trennen
Die Entformungsschräge wirkt hauptsächlich nach dem Füllen der Kavität, aber ihre Folgen können mit einem Füllproblem verwechselt werden. Eine Rippe kann vollständig gegossen werden und dann beim Öffnen der Form verkratzen, sich verbiegen oder brechen. Inspizieren Sie Teile unmittelbar nach dem Auswerfen und erneut nach dem Entgraten und der Handhabung. Dies identifiziert, ob eine beschädigte Spitze nie gefüllt wurde oder später verloren ging.
Die Platzierung der Auswerfer und die Basisstützung sollten verhindern, dass das Gussteil ungleichmäßig von einem hohen Rippenfeld abgezogen wird. Ein lokales Löse-Ungleichgewicht kann die Basis verformen, was sowohl die Rippenorientierung als auch die spätere Bearbeitungszugabe für die Wärmekontaktfläche verändert. Auswerferspuren müssen auch außerhalb kritischer Kontaktzonen bleiben oder in den Bearbeitungsplan aufgenommen werden.
Die Entformungsschräge sollte pro Rippenseite bewertet werden, da Werkzeugkonstruktion und Entformungsrichtung unterschiedliche effektive Bedingungen schaffen können. Oberflächentextur, lokaler Formverschleiß und Belagbildung können den Widerstand im Laufe der Zeit verändern. Der Produktionskontrollplan sollte Rippenverkratzen, Neigen, Bruch und Basisverzug als Löseindikatoren identifizieren, auch wenn die Füllung vollständig bleibt.
Rippenfeld mit kavitätsspezifischen Versuchsnachweisen freigeben
Ein nützlicher Versuch variiert, wo praktikabel, jeweils einen kontrollierten Faktor und dokumentiert Legierungscharge, Kavität, Anguss-/Entlüftungsrevision, Formzustand und Zyklusphase. Frühe Kaltzyklen, stabile Zyklen und unterbrochene Produktion können unterschiedliche Margen aufdecken. Die Nachweise sollten, wo verfügbar, Füllfortschritt, Ausbildung der entfernten Spitzen, Rippenprofil, Wurzelzustand, Lufteinschlussspuren, Auswurfschäden und Basisverzug umfassen.
Nutzen Sie eine technische Überprüfung, um die Nachweise mit Zeichnungsentscheidungen zu verbinden: Entformungsschräge erhöhen, Abstand öffnen, Fließweg verkürzen, Angusskorridor umleiten, Luftentweichung verbessern, Wurzel verstärken oder die Legierungsauswahlliste ändern. Jede Revision sollte vorhersagen, welches Risiko sie reduziert, und so den nächsten Versuch zu einem Test einer formulierten Hypothese machen, anstatt zu einem weiteren unkontrollierten Probelauf.
Das freigegebene Rippenherstellungsfenster steuern
Das freigegebene Prozessfenster gehört zu der genauen Legierungsspezifikation, Rippen-CAD, Anguss-/Entlüftungslayout, Formzustand und Abnahmemethode, die die Nachweise erbracht haben. Änderungen an Legierungsquelle, Chemiefenster, Anguss, Entlüftung, Entformungsschräge, Rippenhöhe, -abstand, Wurzel, Trennmittel oder Zyklus erfordern eine dokumentierte Auswirkungsprüfung. Das ist die Beschaffungsmaßnahme: Kaufen Sie einen kontrollierten Rippenherstellungsprozess, nicht eine nominale Rippenabmessung.