Límite elástico del acero 45: 355 MPa con temple y revenido
El límite elástico de 355 MPa del acero 45 solo aparece en este soporte después de un temple y un revenido, y el plano lleva esa cifra como objetivo, no como una propiedad que venga con el grado. GB/T 699-2015 fija el acero y su estado templado y revenido. Que una sección de 25–30 mm se temple en todo el espesor lo deciden la alimentación de esa sección gruesa, la ventana de temple, la ventana de revenido y una probeta colada con la pieza y ensayada según ASTM A370. La selección de material de fundición marca el punto de partida de las cuatro.
Qué fija GB/T 699-2015 y qué deja abierto
La norma fija el grado, la composición química que hay detrás y el estado de suministro, templado y revenido. Un certificado emitido según GB/T 699-2015 responde a una pregunta de química, no a una pregunta de sección. Los mismos 355 MPa se piden a una pared de 12 mm y a un jefe de 30 mm, un factor de dos y medio en sección.
Lo que queda abierto es la trayectoria de carga de 25–30 mm: la templabilidad en esa sección, el enfriamiento que ve el núcleo y cómo responde esa colada al revenido. El plano cierra la brecha al poner 355 MPa en el cuadro de tolerancias y al nombrar un método de ensayo; un certificado solo, en un pedido de fundición de metales, deja la brecha abierta.
355 MPa es un objetivo, no una propiedad del grado
La especificación de la pieza marca el límite elástico de 355 MPa del acero 45 como objetivo de diseño pendiente de confirmar, y el plano lo escribe como mínimo, ≥355 MPa. Un mínimo es un valor de aceptación, el más bajo que lee una probeta que pasa, y no dice nada del resultado típico. Registrarlo como propiedad del material es donde los pedidos salen mal.
La dureza es una ventana, HB 220–250, de 30 puntos de ancho; el límite elástico es una línea sin anchura. La ventana absorbe la dispersión de una carga del horno, mientras que la línea hay que demostrarla una vez por lote con un ensayo de tracción. Esa demostración cuesta una probeta, una lectura de dureza y un registro del horno, y un caso de carga estática con sección generosa no la necesita.
Secciones de 25–30 mm frente a la templabilidad
El soporte lleva una sección de 25–30 mm donde pasan los tornillos, con paredes de 8–12 mm entre medias. Haga la relación con los valores del plano: 25 ÷ 12 ≈ 2,1 y 30 ÷ 8 = 3,75. El extremo grueso solidifica y enfría al final, así que su núcleo se encuentra con el temple más tarde y más despacio que la piel de una pared.
El enfriamiento lento en el núcleo es el primer modo de fallo que se lista para esta pieza. La austenita que nunca llega a martensita no se recupera con el revenido, así que el límite elástico del cuerpo se queda por debajo de 355 MPa mientras la piel se lee dura. Un registro de ejemplo muestra la brecha: la probeta pasó y el cuerpo se quedó corto, y la corrección fue una probeta colada con la pieza, una mazarota y un ajuste del revenido. Añadir pared al jefe solo frena más el núcleo.
La ventana de temple y revenido
Temple a 840–860 °C y revenido a 550–600 °C. La ventana de temple tiene 20 °C de ancho y la de revenido 50 °C, dos veces y media más. La austenización tiene que caer dentro de una banda estrecha sin engrosar el grano, mientras la dureza baja despacio a lo largo del rango de revenido.
Lea el par como un solo ajuste. Si el revenido va al extremo alto de su rango, la dureza se sale de HB 220–250 y el límite elástico la sigue hacia abajo. Un lote que respeta las dos ventanas pero se salta la probeta tiene evidencia para dos de las cuatro líneas de la tabla siguiente.
Variable | Valor | Unidad | Evidencia |
|---|---|---|---|
Temperatura de temple | 840–860 | °C | Gráfica de temple de la carga |
Temperatura de revenido | 550–600 | °C | Gráfica de revenido de la carga |
Dureza | 220–250 | HB | Lectura en el cuerpo |
Límite elástico | ≥355 | MPa | Ensayo de tracción según ASTM A370 |
Dureza HB 220–250 como control del cuerpo
La dureza es el único control de resistencia que toca el soporte mismo. Lee la piel de la sección de 25–30 mm en segundos y se puede repetir en varios puntos. La probeta lee la colada y la lectura de dureza lee la sección; esa diferencia es la razón de que existan las dos.
La lectura no es un valor de límite elástico. Nada en los datos de temple y revenido convierte HB 220–250 en 355 MPa, y una cifra dentro de la banda es compatible con el objetivo, no una prueba de él. La banda abarca 30 puntos, cerca del 14 % del mínimo de 220, así que un soporte puede pasar en el fondo de la ventana.
La profundidad es el punto débil: el indentador solo ve una capa superficial, y un núcleo blando bajo una piel dura se lee como una sección sana. Los puntos de medición y la regla de aceptación siguen pendientes de confirmar con la fundición.
Probetas de ensayo: qué cubren
Una probeta colada con la pieza se cuela de la misma cuchara que el soporte y lo acompaña por el temple y el revenido. Ensayada según ASTM A370, informa del límite elástico que produjeron de verdad la colada y la carga del horno. Eso es lo más parecido a un valor del cuerpo que un lote puede llevar.
Lo que la probeta no puede hacer es muestrear el núcleo de un jefe de 25–30 mm. Su propia sección es menor, así que enfría más rápido y se templa con más facilidad que el metal al que representa. Si la probeta sale de otra colada, o si el revenido se hace aparte, el registro de ensayo de propiedades mecánicas describe algo distinto del soporte.
Pared de 8–12 mm y jefe de 25–30 mm
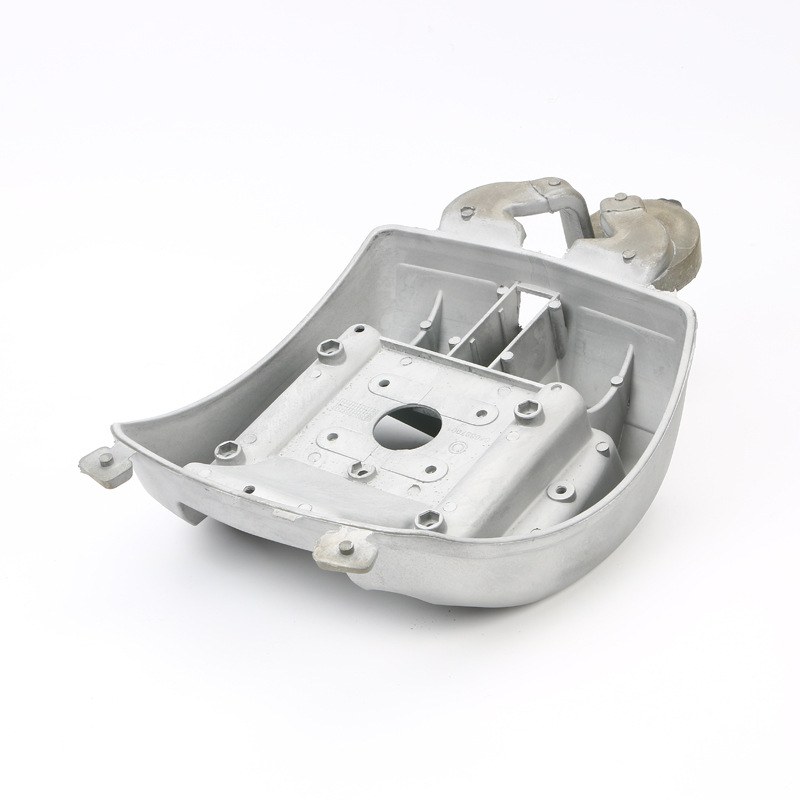
Las dos secciones hacen trabajos distintos. La pared de 8–12 mm fija el llenado y el enfriamiento a lo largo de 180×120×60 mm; el jefe de 25–30 mm lleva la carga del tornillo. Lleve la relación a sus extremos y un mismo soporte va de 2,1:1 a 3,75:1, según dónde caiga el plano.
Esa relación decide qué defecto aparece primero. Una relación alta deja que la pared solidifique antes que el jefe, y el jefe se encoge entonces sin un camino de metal líquido de vuelta a la mazarota. La banda de masa es ancha por algo: 1,8–2,5 kg son 0,7 kg, cerca del 39 % del extremo bajo, y la geometría la mueve.
Elemento | Valor | Unidad | Qué fija |
|---|---|---|---|
Pared | 8–12 | mm | Llenado y velocidad de enfriamiento |
Sección gruesa | 25–30 | mm | Alimentación y templabilidad |
Masa acabada | 1,8–2,5 | kg | Carga del útil y manipulación |
Paso de taladros | ±0,2 | mm | Atornillado al bastidor |
Planitud de la cara | 0,1 | mm | Contacto bajo la precarga del tornillo |
La distorsión térmica se come el sobreespesor
Un temple desde 840–860 °C en un soporte de 180×120×60 mm mueve la forma. Las paredes delgadas enfrían primero y el jefe al final, y la diferencia sale como alabeo y torsión en la cara de montaje. Esa cara tiene que sostener 0,1 mm de planitud después del mecanizado, una relación de 1 a 1 800 sobre una cara de 180 mm, así que el sobreespesor tiene que cubrir un movimiento mayor que eso.
El granallado también retira metal. Sa 2,5 según ISO 8501-1 es un grado de limpieza, y la ruta hace el granallado antes del corte, así que un mismo sobreespesor tiene que cubrir el granallado y la distorsión. Cortar después del granallado evita que el paso de taladros de ±0,2 mm se vaya; enderezar después del revenido añade tensiones y no devuelve sobreespesor.
Fosfatado o pavonado, no «pasivado»
La especificación de la pieza pone el pasivado bajo tratamiento superficial, y su nota dice algo más concreto. El pasivado espera al plano del cliente, y el acero al carbono va normalmente a fosfatado o pavonado. Las dos frases describen el mismo soporte, así que la decisión es del plano.
Tres palabras, tres procesos y tres criterios de aceptación en la ruta de acabado superficial. El fosfatado se juzga por la estructura cristalina y el peso del recubrimiento; el pavonado, por el color y la película de aceite; el pasivado, por una película pasiva que se forma sola en el inoxidable. Una sola palabra para los tres no deja al inspector nada que comprobar, y un lote acabado con el proceso equivocado es un rechazo en recepción.
Cuándo pierde el acero 45 frente a otra ruta
Dos alternativas figuran en la especificación de la pieza: la fundición a la cera perdida, que era la ruta original del cliente, y un conjunto soldado. El acero 45 pierde cuando la sección de 25–30 mm necesita una mazarota que el molde no admite por espacio, o cuando el soporte es una placa con nervaduras que un soldador arma con material de catálogo.
Un conjunto soldado saca la sección gruesa del molde y trae zonas afectadas por el calor, distorsión a lo largo de las soldaduras y una referencia que ya no coincide con el plano de fundición. Cambiar de ruta es un cambio de plano, no un cambio de proveedor, y un caso de suministro de fundición de metales muestra cómo la ruta de fundición lleva sus registros desde la indicación hasta el lote. Un grado elegido por su dureza en caliente en un molde responde a otra pregunta, así que el tratamiento térmico de aceros para herramientas no sirve de plantilla aquí.
Preguntas frecuentes