
¿Qué es la fundición a la cera perdida? Claves del acero 45
La fundición a la cera perdida es un proceso que llena una cáscara cerámica con metal fundido y rompe la cáscara tras la colada. El molde se usa una sola vez y el modelo fija la forma. En un soporte de carga de acero 45, la fundición a la cera perdida responde a la mitad de la pregunta. La cáscara da el contorno de 180×120×60 mm. El tratamiento térmico, una probeta colada con la pieza y una cara mecanizada dan el objetivo de 355 MPa, el paso de taladros de ±0,2 mm y la planitud de 0,1 mm.
Qué es la fundición a la cera perdida
La fundición a la cera perdida es un proceso de conformado. Un modelo desechable se recubre con una cáscara cerámica, el modelo se extrae y el acero colado en la cáscara toma la forma que deja. El modelo lleva la geometría, la cáscara lleva la superficie, y ninguno de los dos lleva tolerancia.
El soporte muestra la división. Una pared de 8–12 mm y un jefe de 25–30 mm conviven en la misma pieza fundida, con una relación de secciones de 2,5 a 3,75. La cáscara tiene que llenar las dos en una sola colada. La pregunta por la resistencia empieza en el jefe, porque solidifica al final y necesita alimentación mientras se contrae.
La forma es todo lo que entrega este paso. Todo lo que mide un plano se añade después de quitar la cáscara.
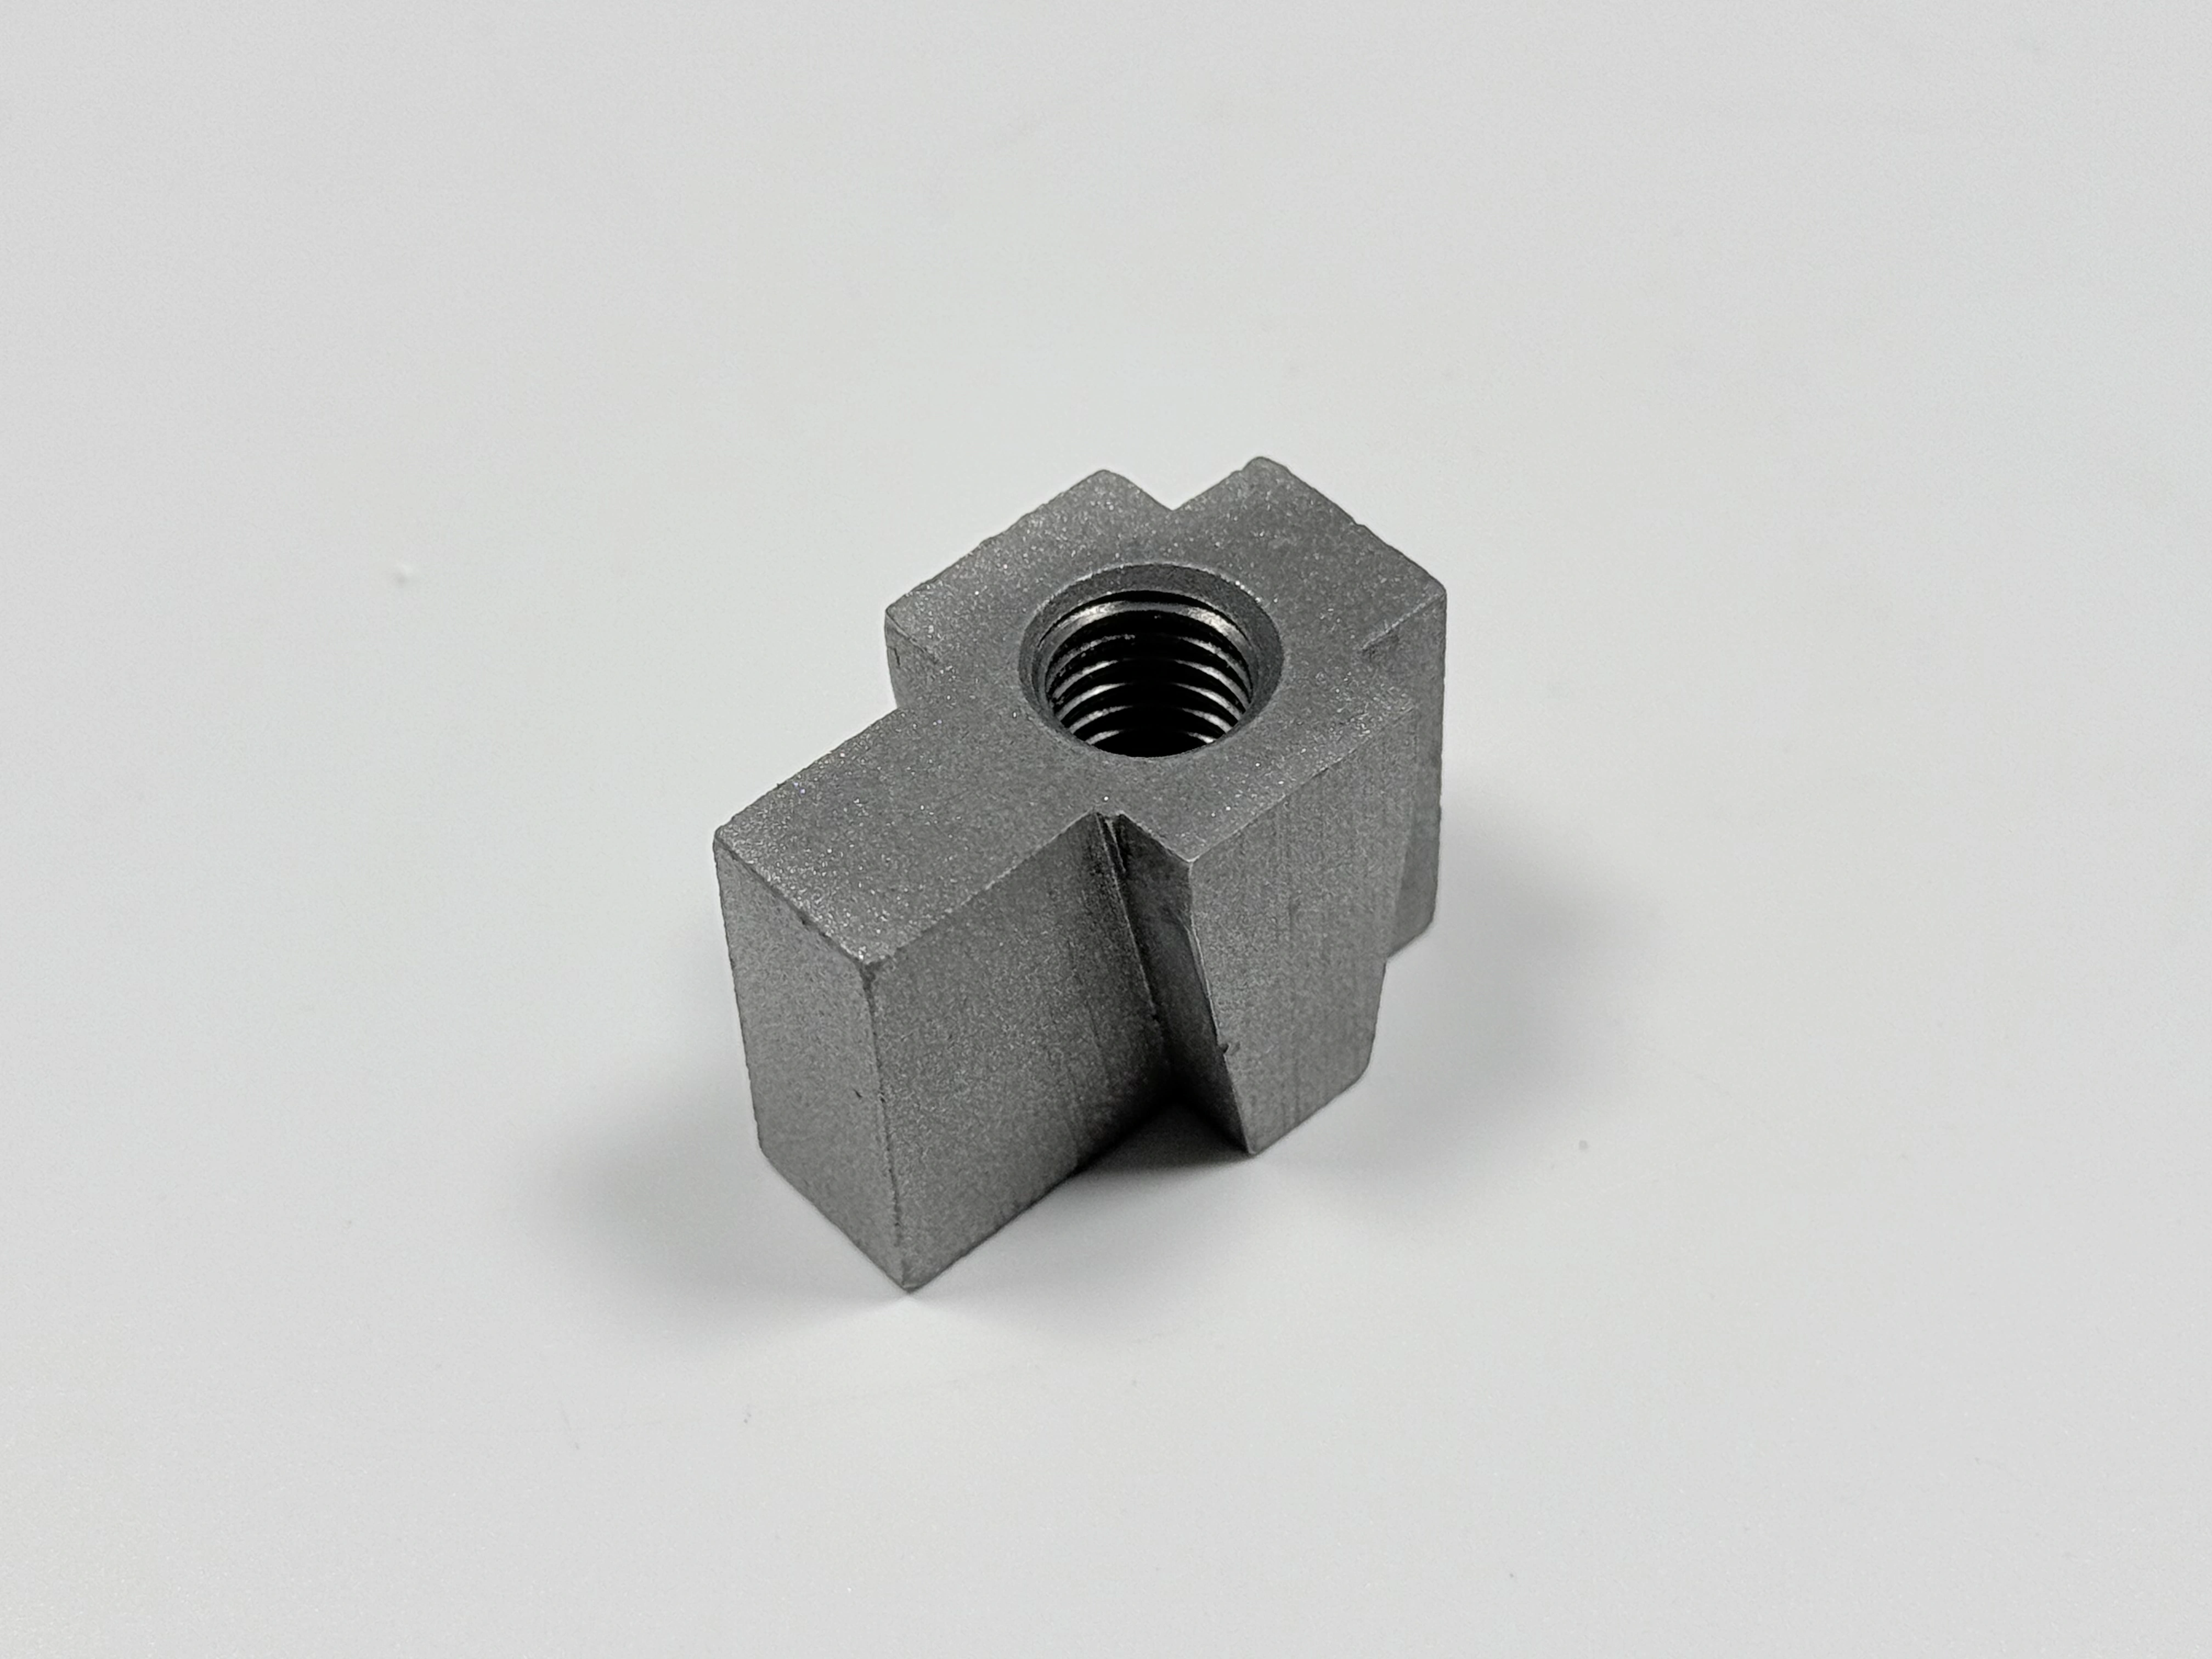
La cáscara se construye alrededor del modelo y se rompe después de la colada.
Qué no es la fundición a la cera perdida
La fundición a la cera perdida no es un proceso de molde permanente, y esa diferencia decide cómo se escribe un plano. Un molde de acero se reutiliza y conserva su cavidad, mientras que una cáscara cerámica se destruye en el desmoldeo. El útil duradero detrás de la pieza es un modelo, y toda tolerancia tiene que salir de un corte.
El paso tampoco es una operación de acabado, y no promete resistencia. No entrega 0,1 mm de planitud en una cara de 180 mm ni certifica 355 MPa. Una cifra llega en la máquina y la otra en el horno, con una probeta como registro.
Un plano que le pide al molde una cara de referencia y un patrón de taladros acabado ha elegido el proceso equivocado. Esa es la frontera que hay que revisar antes de una solicitud de cotización.
La ruta en el orden de la tabla
La ruta sigue este orden: colar en molde de arena, cortar las entradas, normalizar o templar y revenir, colar la probeta junto con la pieza, granallar a Sa 2,5, mecanizar la cara de montaje y acabar según plano. Ese es el orden que controla la orden de compra.
El nombre de la ruta y el plan de moldeo se leen juntos. El soporte se cotiza como fundición a la cera perdida. Se planifica en una ruta de fundición en arena con 2–4 piezas por caja, así que el taller confirma la ruta antes de cortar el modelo.
Una cifra, un paso, una comprobación.
Requisito | Objetivo (unidad) | Se fija en | Se demuestra con |
|---|---|---|---|
Límite elástico | ≥355 MPa | Tratamiento térmico, probeta en la misma carga | Ensayo de tracción ASTM A370 |
Dureza del cuerpo | 220–250 HB | El mismo tratamiento térmico | Ensayo de dureza, puntos pendientes |
Paso de taladros | ±0,2 mm | Mecanizado, después del granallado | CMM |
Planitud de la cara | 0,1 mm | Mecanizado, después del granallado | CMM o mesa de planitud |
Limpieza de la superficie | Sa 2,5 | Granallado, antes del corte | Placa comparadora |
Acero 45 según GB/T 699-2015
El acero 45 es un grado de medio carbono de GB/T 699-2015, y la norma fija el grado, su rango de composición química y la condición en la que se entrega. El soporte se pide templado y revenido, lo que nombra una condición y no una propiedad en una sección.
Esa distinción importa en la sección de 25–30 mm. El nombre del grado viaja con la colada, pero la propiedad en el jefe depende de la velocidad a la que enfría esa sección y del revenido que le siga. Por eso los 355 MPa figuran en el plano como objetivo de diseño. La indicación de material de fundición nombra el grado y la condición juntos, porque ninguno de los dos describe la pieza por sí solo.
Un certificado que enumera el grado y la condición abre la cadena de evidencia. No la cierra.
Temple 840–860 °C, revenido 550–600 °C, HB 220–250
El temple calienta el acero 45 a 840–860 °C y lo enfría con la rapidez suficiente para endurecer la sección. El revenido lo recalienta a 550–600 °C y cambia parte de esa dureza por tenacidad. El par es el proceso llamado temple y revenido, y ninguna de las dos mitades sostiene una propiedad por sí sola.
La ventana de aceptación es 220–250 HB, una banda de 30 puntos o cerca del 14 % del límite inferior. Esa banda es lo bastante ancha para absorber una dispersión del horno y lo bastante estrecha para detectar un revenido omitido. La dureza es además la comprobación que llega al cuerpo, adonde la probeta de tracción no puede ir. Aun así, el número de puntos de medición y la regla de aceptación siguen pendientes del taller.
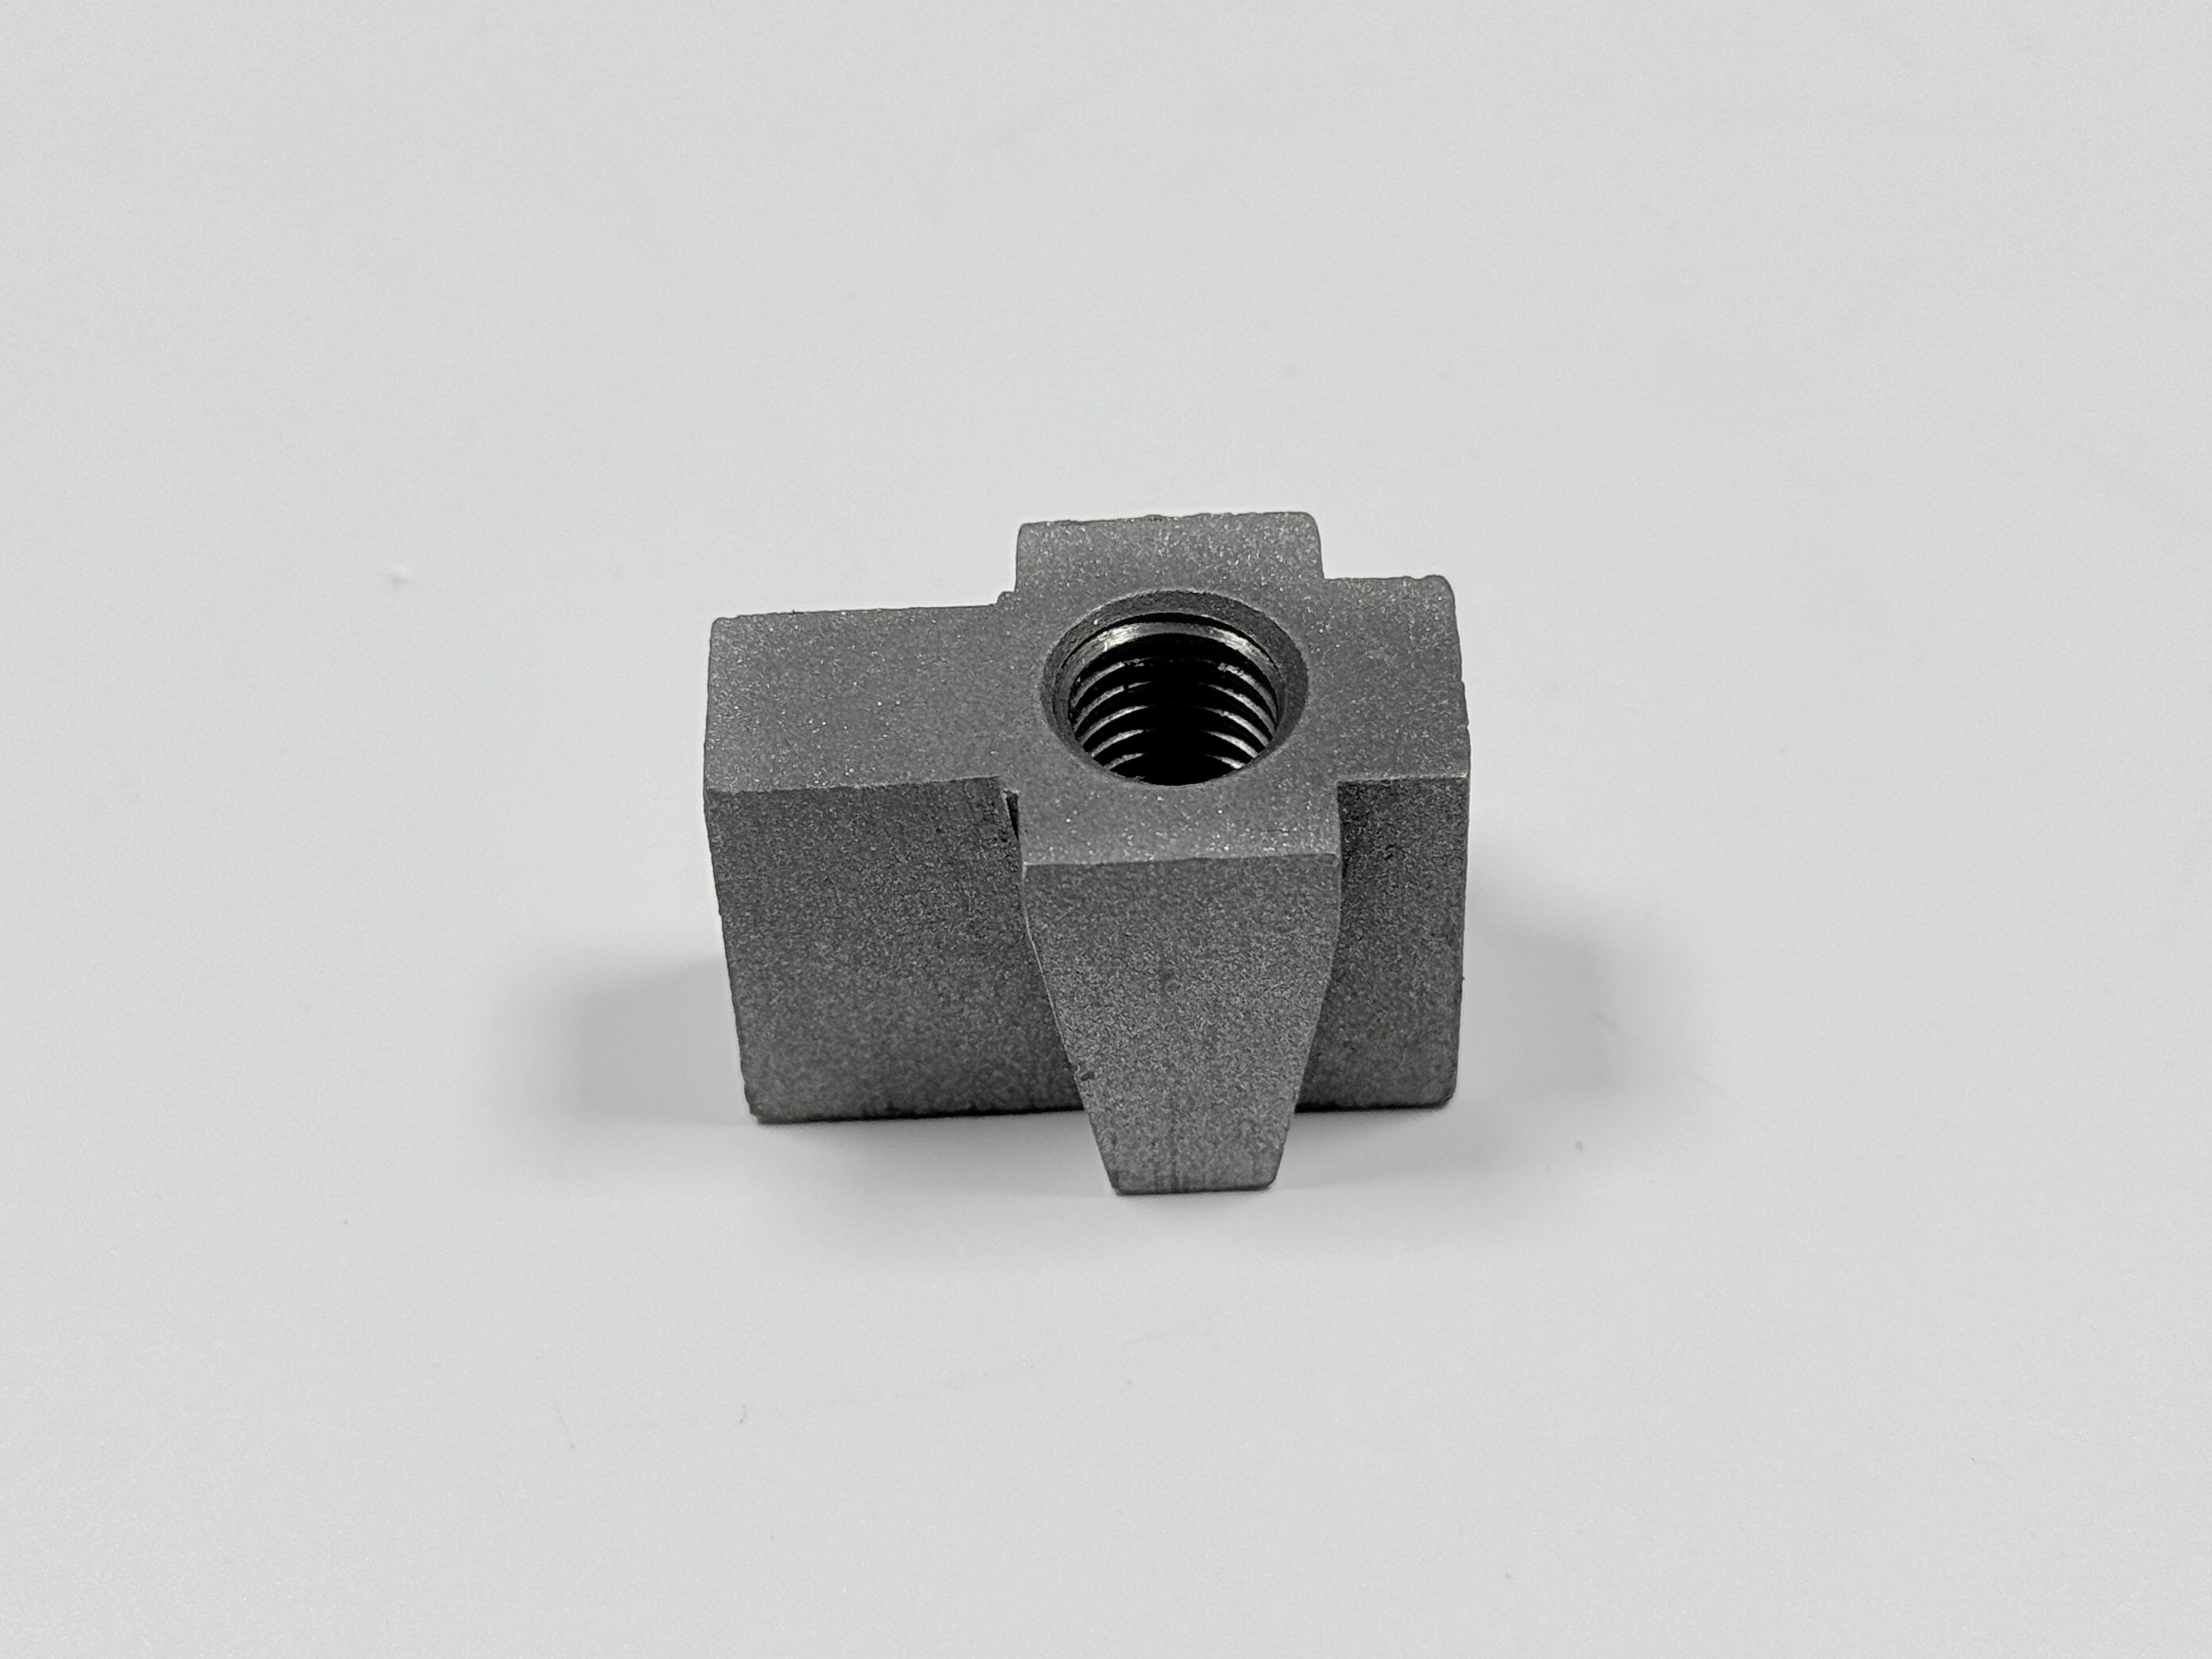
La dureza se mide en la pieza fundida; la probeta no llega al jefe.
Probetas coladas con la pieza y ASTM A370
Una probeta colada con la pieza es una muestra que sale de la misma colada y pasa por la misma carga de horno que el soporte. Luego se ensaya a tracción según ASTM A370. Es el registro de tracción de la colada y el único espécimen que produce la ruta.
Una probeta cubre una colada que puede llenar varias cajas de 2–4 piezas, así que habla por la carga del horno y no por una pieza concreta. El jefe de 25–30 mm enfría a una velocidad que la probeta, más pequeña, nunca alcanza. Un registro de ejemplo muestra una probeta que pasa mientras el cuerpo se queda por debajo de 355 MPa. La corrección fue una mazarota en la sección gruesa, una probeta colada con la pieza y un ajuste del revenido.
Cuando el plano necesita prueba del cuerpo mismo, la dureza tiene que medirse en la pieza fundida. El ensayo de propiedades mecánicas expone los métodos que hay detrás de las dos comprobaciones.
Sa 2,5 según ISO 8501-1
Sa 2,5 es un grado de limpieza por granallado de ISO 8501-1 y se juzga contra una placa comparadora; no es un valor de rugosidad. El grado registra cuánta calamina, óxido y recubrimiento viejo retiró el granallado; no dice nada sobre Ra.
En este soporte el grado es una decisión de medida. El granallado retira metal, así que va antes de cortar la cara de montaje, y la cara y los taladros se enmascaran mientras corre. Si granalla después del corte, el corte ya no fija el paso de ±0,2 mm ni la planitud de 0,1 mm.
El granallado a Sa 2,5 se cierra con la placa comparadora, y no con un perfilómetro. La indicación de rugosidad superficial es otra línea del plano, necesaria solo cuando un recubrimiento pide un perfil.
Cara en bruto frente a referencia mecanizada
Una referencia es la cara desde la que mide un plano, y aquí es la cara de montaje mecanizada, no la cara en bruto que tiene al lado. La cara en bruto lleva ángulo de desmoldeo, textura de arena y distorsión del tratamiento térmico, así que no puede posicionar el soporte contra un bastidor.
Una planitud de 0,1 mm en una cara de 180 mm es una pendiente cercana a 1 en 1 800. Un patrón de taladros a ±0,2 mm es más fino de lo que aguanta cualquier superficie en bruto. Las dos cosas se producen en un solo montaje sobre la cara de montaje mecanizada y se verifican después en una CMM o en una mesa de planitud.
La distorsión gasta el sobreespesor antes de que llegue el corte. Si el jefe de 25–30 mm se mueve en el tratamiento térmico, puede que la cara no limpie a 0,1 mm, y ningún cuidado en la máquina devuelve el metal que ya no está. El mecanizado de piezas fundidas cubre ese sobreespesor.
Pasivado, fosfatado y pavonado negro
El pasivado, el fosfatado y el pavonado negro son tres procesos superficiales distintos, y una palabra en el plano selecciona uno de ellos. El pasivado depende de una película pasiva y pertenece al acero inoxidable; el fosfatado forma un recubrimiento de conversión cristalino; el pavonado negro da color al acero al carbono con una protección limitada.
En esta pieza la indicación es simple: el pasivado espera al plano del cliente, y el fosfatado o el pavonado negro es la ruta habitual del acero al carbono. Es una indicación que hay que confirmar, no un valor por defecto que el taller pueda elegir. Una secuencia de acabado superficial que empieza antes de cerrar la indicación termina en retrabajo en la inspección final.
Cuando al taller le llegan dos palabras, pasivado en el plano y fosfatado en un correo, el lote se inspecciona contra un proceso que nunca recibió.
Dónde pierde la ruta
La ruta pierde en cinco puntos. Una sección gruesa puede no endurecer en todo su espesor; un agujero de arena o una contracción puede quedar bajo la cara de montaje; la distorsión se come el sobreespesor de mecanizado; el granallado mueve una medida; y una indicación de acabado puede nombrar el proceso equivocado. Cuatro de los cinco aparecen en su propia puerta; el caso de la resistencia puede pasar la probeta y aun así fallar en el cuerpo.
Para las piezas a las que esta ruta sienta mal hay alternativas. Un modelo de cera perdida y un conjunto soldado son las dos que hay aquí, y cada una cambia libertad de sección por un coste distinto.
Un caso de suministro de fundición de metales recorre la misma cadena en otra pieza.
Preguntas frecuentes
