¿Aguanta una caja de Zamak recubierta un escalón de 0,03 mm?
Sí, pero la condición va en el plano: los 0,03 mm se apoyan en el asiento mecanizado y se leen antes del recubrimiento. Cobre, níquel y cromo suman 18–27 µm y elevan la cara; el post-mecanizado fija el asiento y el plano debe nombrar la etapa.
¿Se mide el escalón en la cara recubierta o en el bruto?
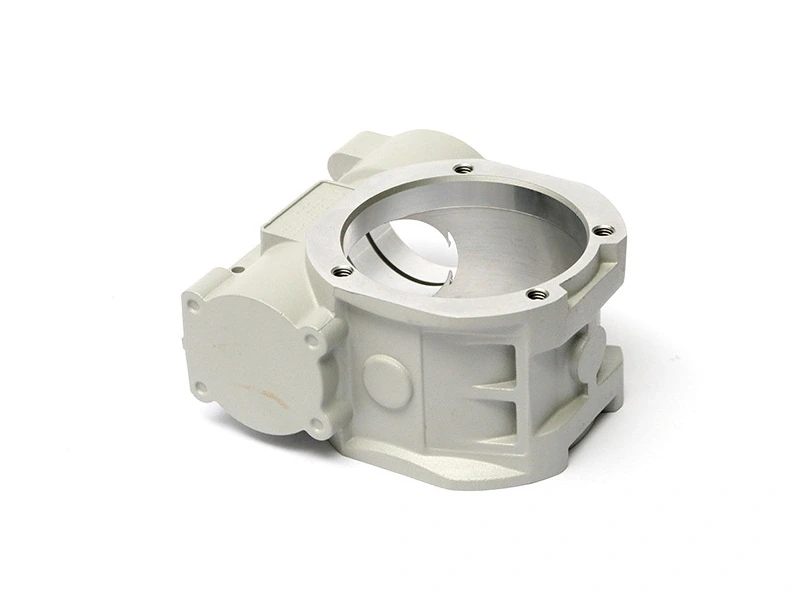
En el asiento mecanizado, sobre mármol con galga de espesores, láminas finas de acero que leen la rendija, y el plano nombra la etapa. El asiento espejo es la cara donde apoya el bisel en una caja de Zamak 5 según ASTM B86 AC41A, y se corta antes de la línea de recubrimiento.
Medir después lee el asiento y la capa. Como la capa mide 18–27 µm y la tolerancia 0,03 mm, la etapa decide el resultado: la misma caja pasa antes del baño y falla después.
La etapa decide también quién paga un fuera de cota y qué operación entra en el presupuesto. Un plano sin etapa entrega ese debate a quien mida primero.
¿Qué añaden 18–27 µm de recubrimiento a una cara de 0,03 mm?
El recubrimiento añade su espesor completo en cada cara tratada. Sobre un taladro Ø1,5 mm se posa en ambos lados, 2 × 18–27 µm = 0,036–0,054 mm; sobre un asiento plano, la cara sube los mismos 18–27 µm.
Aquí los 0,03 mm son altura de escalón, no planitud: el recubrimiento es conforme, la forma no cambia y la altura sí. Esa subida es el 60–90 % de la banda, y un bisel ajustado al bruto ya no apoya a la misma altura.
Una cota que se mueve la mayor parte de su propia tolerancia tras la última operación es un problema de plano. Corregir tras el recubrimiento es recortar una pieza recubierta.
¿Por qué el asiento espejo no se mecaniza tras el recubrimiento?
Porque un corte en la cara recubierta abre la capa. El cromo mide 0,1–0,3 µm, el níquel 10–15 µm, y un corte profundo para corregir el escalón atraviesa ambos y expone cobre o zinc.
La cadena pone el mecanizado CNC antes de la línea. Recortar después es decapar, mecanizar y recubrir otra vez; cada decapado devuelve las paredes y aristas finas al baño, y la cota vuelve a moverse. El baño de decapado también borra la prueba de cuánto medía el asiento, y la corrección empieza sin referencia.
Ese ciclo se cotiza como un segundo paso por toda la línea, y por eso una caja que falla en el escalón tras el recubrimiento suele desecharse en vez de recuperarse.
¿Qué cara fija la referencia del asiento de 0,03 mm?
El escalón espejo. Es la cara donde apoya el bisel y se mecaniza en el mismo amarre que la cavidad, así que los 0,03 mm y la referencia salen de un solo montaje.
Tomar la referencia en la pared exterior colada hace que la lectura siga al apriete. La cavidad de 30,0 mm, desviación superior 0,05 mm, inferior 0, se mecaniza contra la misma referencia, así que moverla desplaza dos llamadas a la vez.
Cambiar de referencia es cambiar el plano, y eso reabre el presupuesto y el utillaje. El calibre que aprobó la primera pieza ya no corresponde a la nueva.
¿Cómo se escribe la aceptación del escalón en el plano?
Cuatro líneas: el asiento a 0,03 mm, la etapa a la que aplica, el instrumento de mármol y galga, y el muestreo que fija el tamaño de serie. Con esas cuatro líneas, un inspector acepta o rechaza sin conversación.
El espesor de recubrimiento va en la misma hoja, porque es lo que mueve la cara. Cobre 8–12 µm, níquel 10–15 µm y cromo 0,1–0,3 µm fijan el total que el asiento debe absorber.
Escrita así, la aceptación fija también la cláusula de retrabajo. Una caja que falla en el asiento antes del recubrimiento vuelve a la máquina; una que falla después va al desecho.
Característica | Objetivo | Banda admitida | Instrumento |
|---|---|---|---|
Altura del asiento espejo | 0,03 mm | 0–0,03 mm, antes del recubrimiento | Mármol y galga |
Recubrimiento total | 18–27 µm | Cu 8–12 / Ni 10–15 / Cr 0,1–0,3 | Rayos X |
Cavidad | 30,0 mm | 30,00–30,05 mm | Calibre |
Cara de referencia | Escalón espejo (mismo amarre que la cavidad) | — | MMC |
Enviar asiento, espesor de recubrimiento y etapa de medición en una sola hoja con la solicitud.