¿Por qué falla la perpendicularidad de 0,05 mm en un alojamiento?
Un alojamiento no cumple la perpendicularidad de 0,05 mm cuando el diámetro interior y la cara de montaje se cortan desde dos referencias distintas, porque el segundo montaje sujeta la pieza por su cara de partición y traslada el error de esa cara al eje. El fallo pertenece a la ruta de post-mecanizado, y una CMM (máquina de medición por coordenadas) solo lo constata.
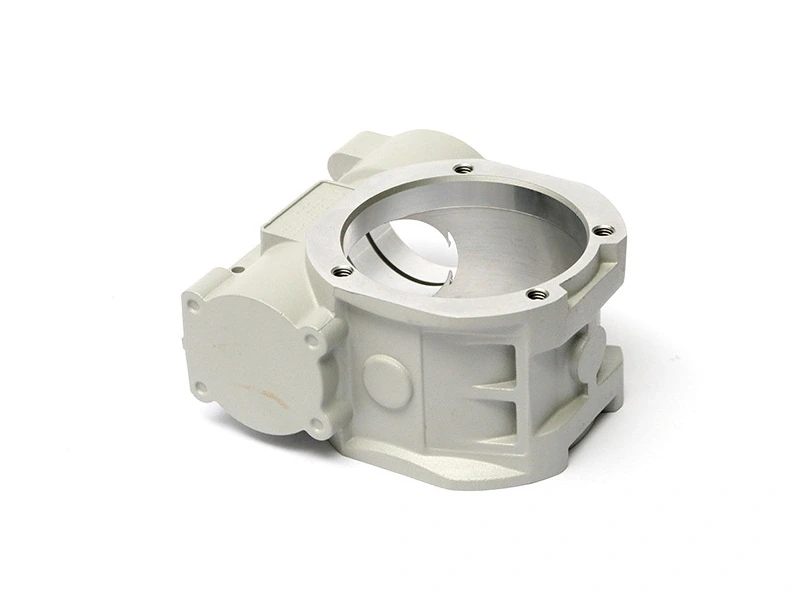
La pieza es un alojamiento partido de A356-T6, de 120×95×70 mm con un diámetro interior Ø60 H8, todos objetivos de diseño. Las mitades de A356 (AlSi7Mg, GB/T 1173 ZL101A) se cuelan en molde de acero, se granallan a Sa 2,5, se fresan planas las caras de partición, se atornillan entre sí y se mandrinan como un solo cuerpo.
¿Por qué se pierde la perpendicularidad de 0,05 mm al mandrinar?
Una inclinación tan pequeña se esconde dentro de la tolerancia mientras el montaje no cambia de manos. Las caras de partición se fresan en el primer montaje y sirven de cara de apoyo al segundo. El diámetro interior se corta después desde esas mordazas, mientras el plano lo acota desde la cara de montaje, y la distancia entre las dos referencias aparece como una inclinación del eje.
Repasar el diámetro interior no elimina esa inclinación, ya que la siguiente colada repite las mismas dos referencias. La corrección está en la referencia acotada en el plano, o en un solo montaje que mecanice la cara de montaje y el diámetro interior sin soltar la pieza.
¿Qué dos montajes acumulan el error?
El primer montaje fresa las caras de partición a 0,05 mm de planitud. El segundo atornilla las mitades, coloca el asiento Ø60 H8 en una mandrinadora y deja los taladros de brida 4×Ø9 para una tercera operación. Cada traspaso vuelve a poner la pieza a cero, y la cara de partición que sirve de referencia de amarre no es la cara contra la que apoya el rodamiento.
El atornillado añade un desplazamiento propio, puesto que las mitades se cierran sobre una cara que solo es plana dentro de 0,05 mm. Una ruta que cotiza una sola pasada de mandrinado ha cotizado uno de esos traspasos, no la secuencia completa.
¿Qué relación tiene la cara de montaje con el diámetro interior?
La cara de montaje lleva las cuatro orejetas que fijan el alojamiento al bastidor, y el diámetro interior sostiene el rodamiento. La perpendicularidad entre ambos decide si el eje gira centrado o se agarrota al montarlo, y el aro exterior se desgasta en un borde cuando el diámetro interior se inclina.
Esa cara se acota como referencia y se mecaniza, no se deja en bruto de colada: ninguna superficie colada sostiene 0,05 mm. El granallado va antes de fresar las caras de partición, y las caras mecanizadas no se granallan después, así que la cara sobre la que apoya el alojamiento queda como la dejó la barra de mandrinar.
¿Cómo se comprueba la perpendicularidad en el taller?
Una CMM toma el eje del diámetro interior en varias secciones y la cara de montaje como plano, y después informa la desviación contra 0,05 mm. Un mármol y una galga de espesores solo leen la cara de partición, de modo que un diámetro interior inclinado pasa esa comprobación.
La lectura va en el informe de primera pieza con la referencia nombrada, pues la misma cifra significa otra cosa cuando se toma desde la cara de partición. Un taller que no puede decir qué cara usó la CMM no ha medido la referencia.
¿Se pueden fresar las caras de partición tras el mandrinado?
No. La cara de partición es la referencia desde la que se cortó el diámetro interior, así que fresarla después elimina el material que fijaba la posición del eje y deja que las mitades se cierren sobre un plano nuevo. Hay que repasar el diámetro interior, y un repaso es una segunda pasada de mandrinado con su montaje y su primera pieza.
El orden se queda como está en la hoja de ruta: fresar las caras de partición, atornillar las mitades, mandrinar el asiento, taladrar los agujeros de brida. Cualquier paso que salga de ese orden cuesta un nuevo mandrinado, la única operación de la secuencia que la inspección no puede recuperar.
| Elemento | Objetivo (mm) | Rango admisible | Se comprueba con |
|---|---|---|---|
| Perpendicularidad del diámetro interior a la cara de montaje | 0,05 | 0,05 máx. en todo el diámetro interior | CMM |
| Diámetro interior | Ø60 H8 | Límites H8 del plano | Micrómetro interior |
| Planitud de la cara de partición | 0,05 | 0,05 máx. según plano | Mármol y galga de espesores |
| Taladros de brida | 4×Ø9, posición Ø0,3 | Ø0,3 máx. | Galga pasa/no pasa, prueba de acoplamiento |
| Pared en la brida | 5–8 | 5–8 según plano | Plano, sección |
| Caras mecanizadas tras el mandrinado | Según corte | Sin granallar después del mecanizado | Hoja de ruta |
Envíe el plano con la cara de montaje nombrada como referencia, la cota de 0,05 mm en el diámetro interior y el requisito de primera pieza marcados, para que la cotización separe el segundo montaje del mandrinado en sí.