
Soporte de acero 45: probeta, granallado y cara mecanizada
Un soporte de acero 45 para un bastidor industrial lleva dos cifras que deciden su ruta: un límite elástico mínimo de 355 MPa y un paso de taladros de ±0,2 mm. En la primera serie la probeta de tracción pasó y el cuerpo se quedó corto. La corrección fue una probeta colada con el soporte, una mazarota en la sección de 25–30 mm y una nueva comprobación del revenido, con el granallado antes del mecanizado de la cara. La fundición de metales fija la forma. Los cuatro controles de abajo deciden si una serie sale del taller.
La pieza y las dos cifras
El soporte se atornilla a un bastidor dentro de una envolvente industrial. Soporta carga estática y vibración. La pieza se cuela en acero 45 según GB/T 699-2015, pasa por temple y revenido, se granalla y se mecaniza en la cara de montaje.
El espesor de pared es de 8–12 mm. La sección gruesa es de 25–30 mm, al menos el doble de la pared. Ese escalón pone en marcha los dos conflictos.
El plano fija el límite elástico en 355 MPa y el paso de taladros en ±0,2 mm, con 0,1 mm de planitud en la cara de montaje. Ni el límite elástico ni el paso se pueden leer en la pieza colada. Uno pide un ensayo de tracción; el otro, una referencia mecanizada.
El registro es un ejemplo de proceso, no un programa de cliente. Lo que se traslada es el orden de las comprobaciones.
Conflicto uno: 355 MPa frente a una sección de 25–30 mm
Un grado no fija el límite elástico a través de una sección gruesa. La sección de 25–30 mm solidifica al final, y el camino de alimentación detrás de ella puede cerrarse mientras el núcleo sigue líquido. La porosidad de contracción en ese punto reduce la sección resistente.
El temple a 840–860 °C enfría el núcleo más despacio que la pared de 8–12 mm. Un núcleo que enfría despacio se transforma en menor proporción, y el revenido a 550–600 °C no devuelve lo que el temple no alcanzó. El cuerpo da una lectura más blanda que la probeta.
Una probeta colada con la pieza es más esbelta que la sección gruesa, así que enfría más rápido y puede pasar los 355 MPa mientras la sección no lo hace. La probeta demuestra la colada y el tratamiento, no el núcleo.
Cuando la sección determinante se acerca a la de la probeta, las dos lecturas van juntas. A 25–30 mm se separan, y el plano necesita una comprobación del cuerpo junto al informe de tracción.
Conflicto dos: granallado frente al paso de taladros ±0,2
El granallado a Sa 2,5 retira metal en la superficie. El chorro no corta una profundidad plana: sigue la piel de la colada, las aristas y los realces de las entradas. El granallado mueve metal en micrómetros. Un patrón de taladros dentro de ±0,2 mm antes del chorro puede quedar fuera después.
La ruta es: colada, corte de entradas, normalizado o temple y revenido, probeta colada con la pieza, granallado a Sa 2,5, mecanizado de la cara de montaje y, por último, el acabado que indique el plano. El granallado va antes del corte para que el corte retire lo que movió el chorro.
Si el granallado va después del corte, la cara mecanizada se queda con el perfil. El paso de taladros y la planitud de 0,1 mm se recortan entonces sobre una superficie sin sobreespesor. Enmascarar los taladros colados y los realces premecanizados mantiene la granalla fuera de las superficies que se van a cortar.
El enmascarado no sustituye al orden. Protege una cara, no una tolerancia que el chorro ya gastó.
Primera serie: la probeta pasó y el cuerpo se quedó corto
La primera serie pasó la probeta de tracción y no pasó la comprobación del cuerpo. La probeta alcanzó el objetivo de 355 MPa. El cuerpo no, y la sección quedó registrada por debajo del objetivo.
Nada en el informe de la probeta lo anunciaba. La probeta tenía la química correcta y el revenido correcto. Lo que no compartía era la velocidad de enfriamiento de la sección.
La serie se retuvo, no se envió. Un control que solo mirara la probeta la habría liberado: todos los valores de la hoja de la probeta estaban dentro de su límite. La brecha estaba en la muestra, no en el ensayo. El método de tracción que hay detrás de ese control es fijo; la pieza que representa es la variable.
El ensayo era correcto. La pieza que describía no era la que tenía que pasar (figura 1).
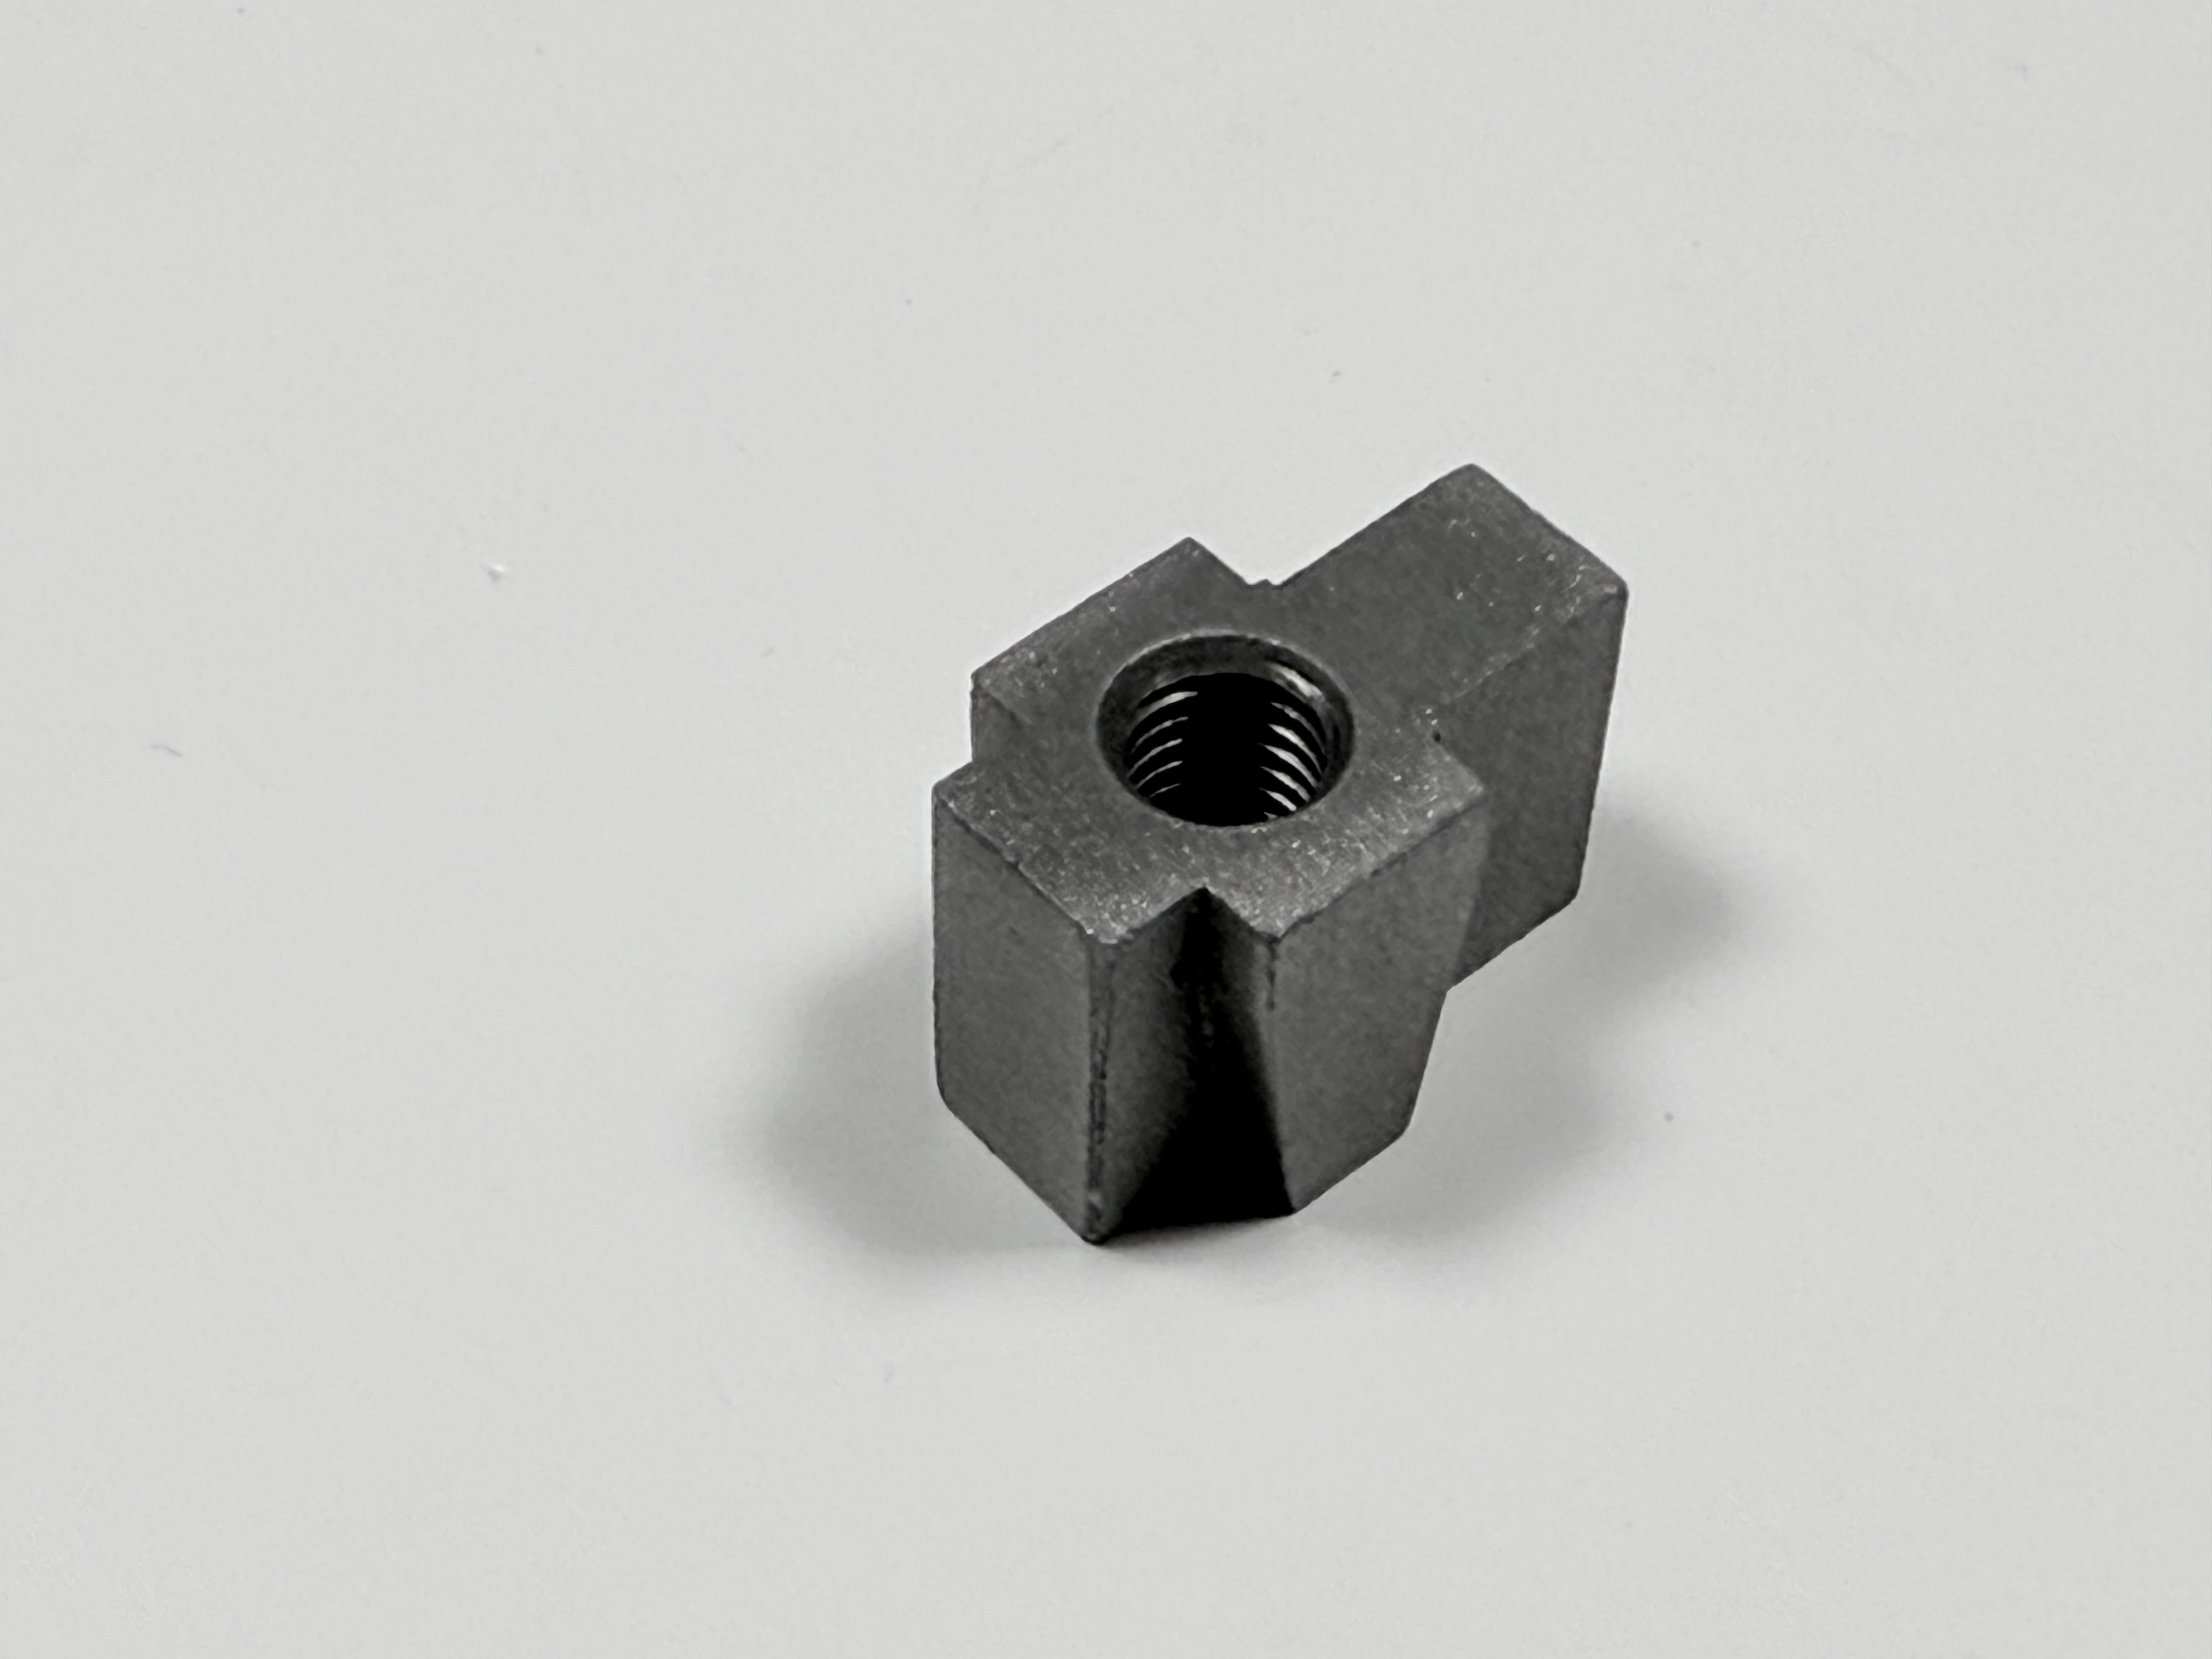
Figura 1. Entradas cortadas y realces de mazarota todavía puestos, el estado en el que los soportes entran en el tratamiento térmico.
Qué cambió: mazarota, probeta y revenido
El siguiente diseño cambió la alimentación, la probeta y el revenido. Se añadió una mazarota a la sección de 25–30 mm para alimentarla. La probeta se pasó al soporte y comparte colada y carga de horno. El revenido volvió a situarse dentro de 550–600 °C y se comprobó en el cuerpo, no solo en la probeta (figura 2).
La mazarota atiende a la alimentación, la probeta a la evidencia y el revenido al cuerpo. Una sección sana puede tener un revenido insuficiente, y un revenido correcto no rellena una cavidad de contracción.
Una mazarota no cura la templabilidad. Si la sección es demasiado gruesa para el grado, la alimentación no hará que el núcleo se transforme. Entonces la respuesta es cambiar la sección o cambiar de grado.
El granallado se mantuvo antes del corte de acabado, y los taladros colados se enmascararon. El mecanizado CNC de la cara de montaje se ejecutó después del granallado, así que la última operación fijó la superficie que se atornilla al bastidor.
El costo es una probeta por colada y una comprobación de dureza adicional.
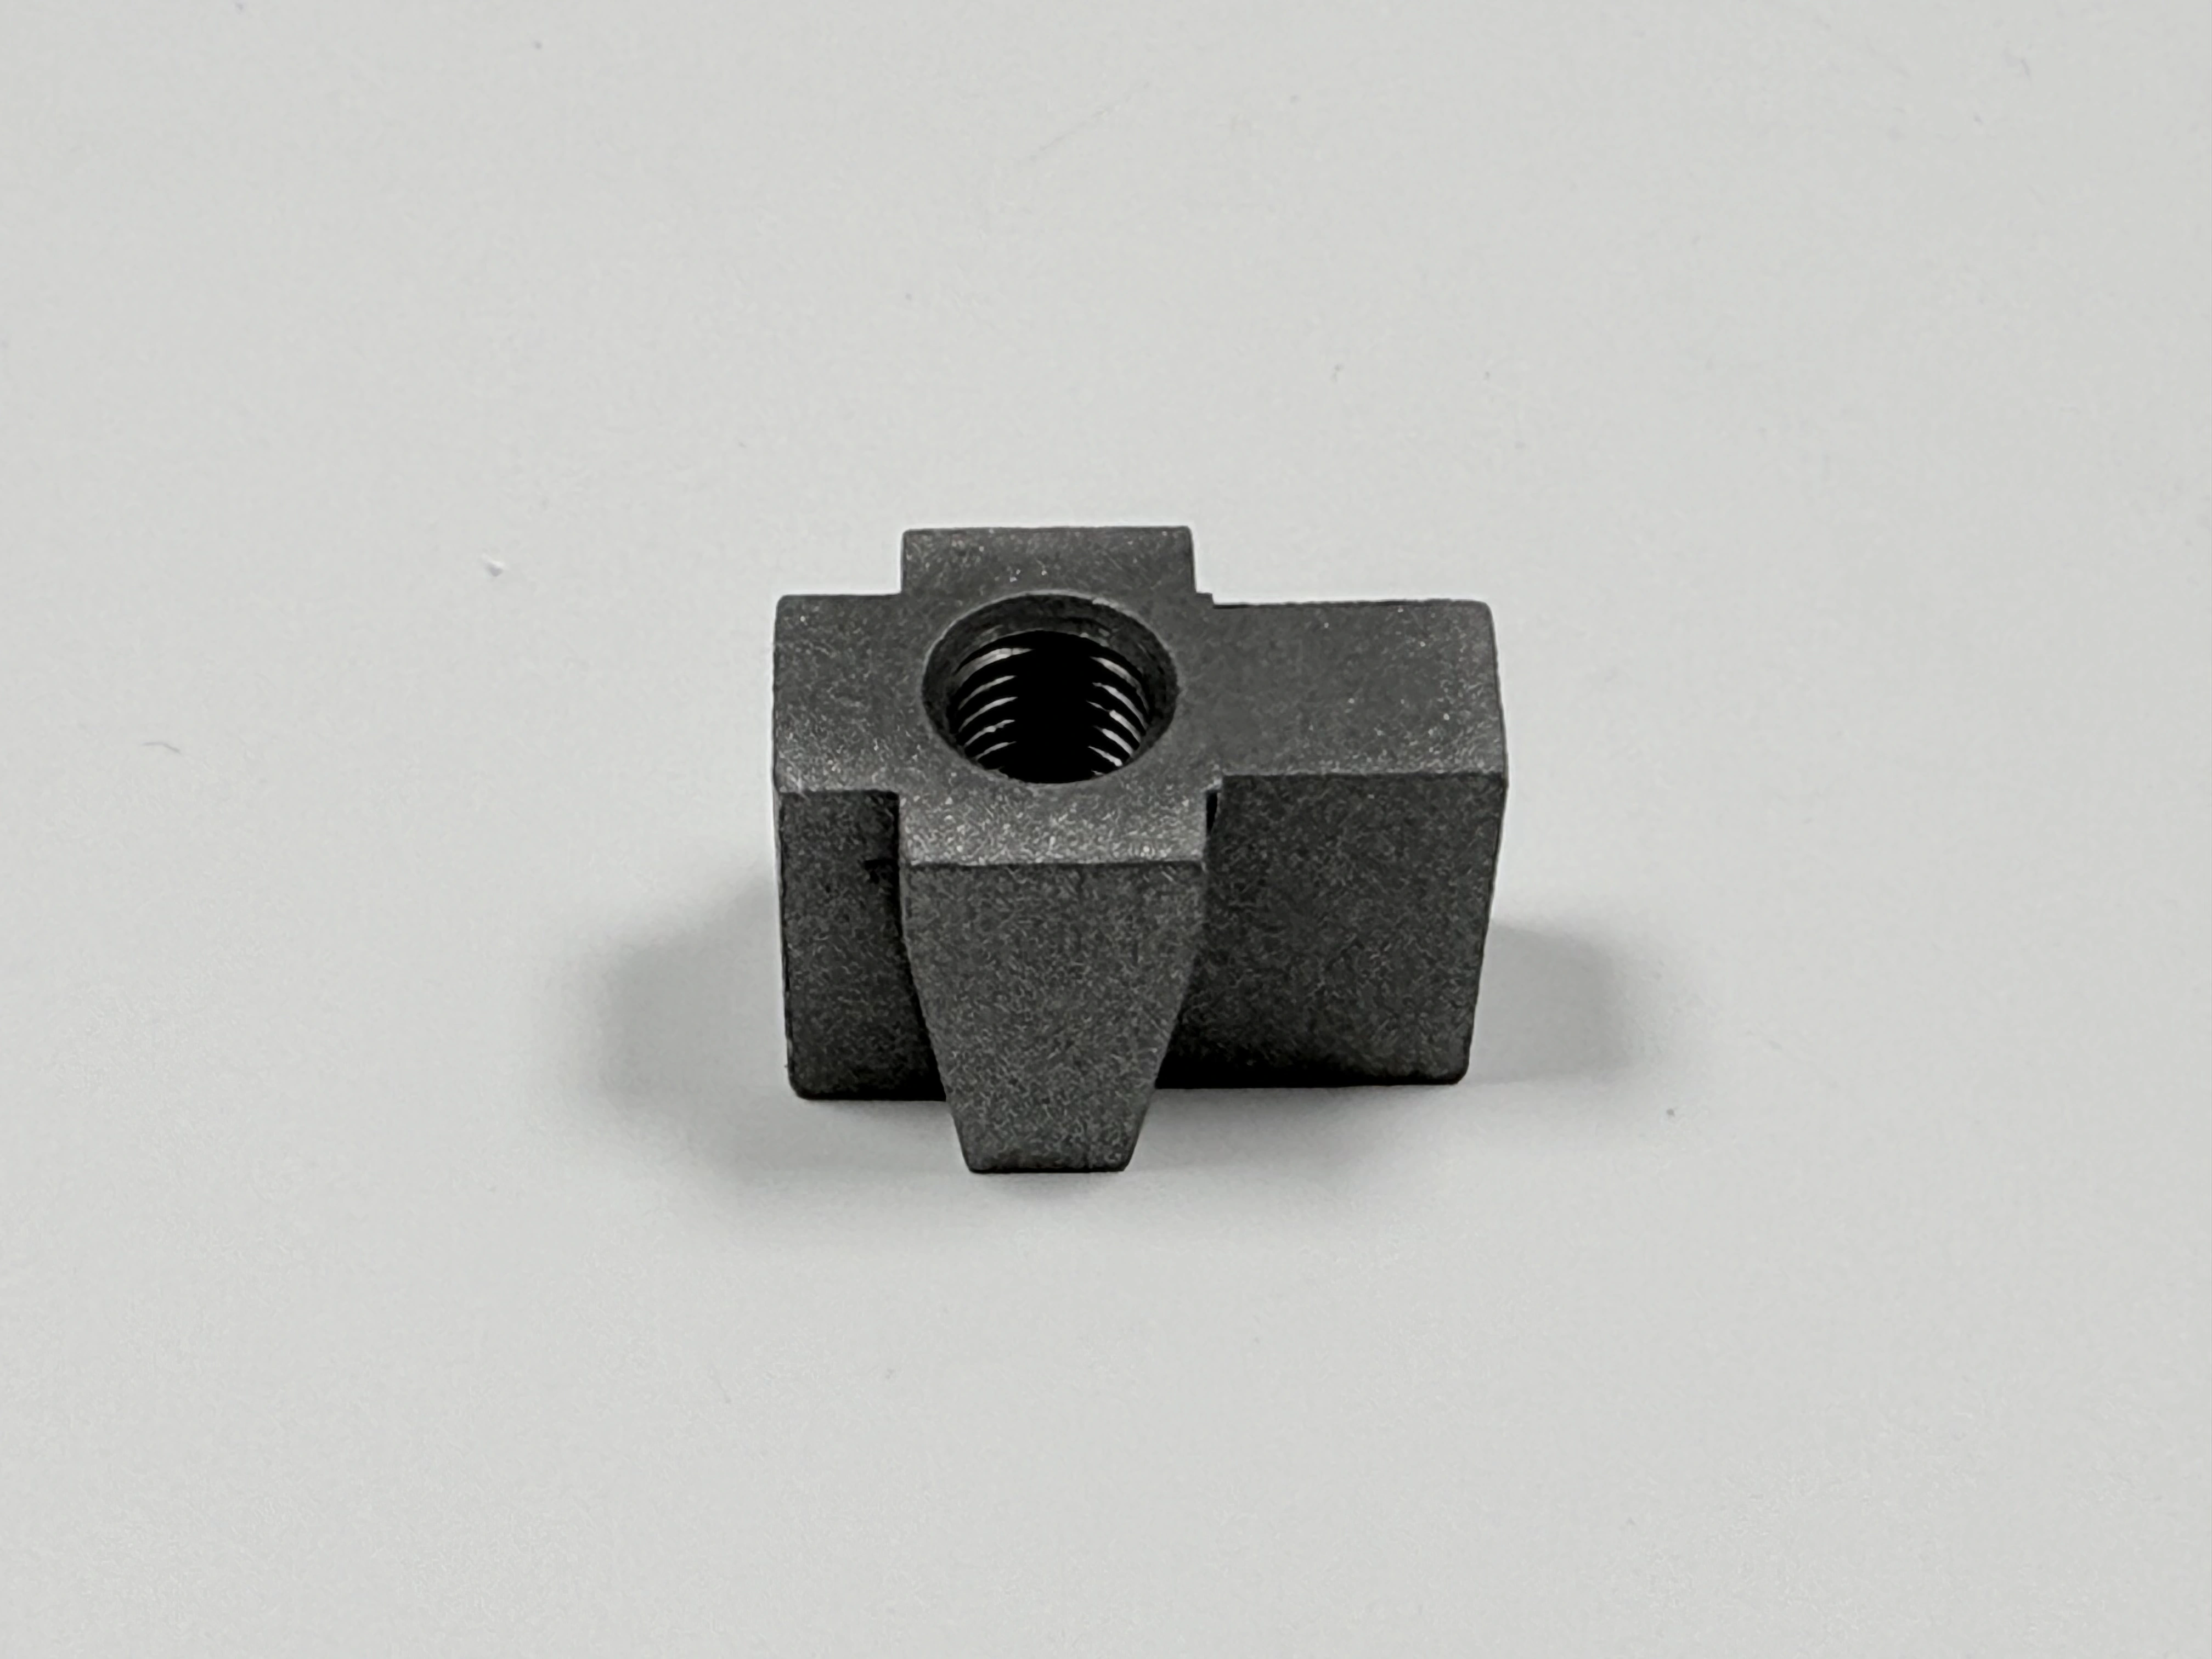
Figura 2. Una probeta colada con la pieza comparte la colada y el tratamiento térmico del soporte; una probeta colada aparte, no.
Resultado frente a los cuatro controles
La aceptación de la nueva serie se escribió como cuatro controles, no como un informe de tracción. El control uno es la probeta colada con la pieza, ensayada a tracción según ASTM A370 y con la exigencia de alcanzar 355 MPa. El control dos es la dureza del cuerpo, dentro de HB 220–250. El control tres es la geometría: paso de taladros dentro de ±0,2 mm y planitud dentro de 0,1 mm en una CMM. El control cuatro cubre superficie y sanidad: Sa 2,5 según ISO 8501-1 sobre placa comparadora, más partículas magnéticas o líquidos penetrantes en la cara de montaje antes del corte.
Los controles detectan fallos distintos, así que ninguno puede sustituir a otro. Una probeta puede pasar mientras el cuerpo está blando. Un cuerpo puede estar sano mientras el granallado ha movido un taladro. Una cara puede estar plana mientras debajo se abre una cavidad de contracción.
Control | Comprobación | Límite | Unidad | Método |
|---|---|---|---|---|
1 | Límite elástico de la probeta colada con la pieza | 355 mín. | MPa | ASTM A370 |
2 | Dureza del cuerpo | 220–250 | HB | durómetro |
3 | Paso de taladros | ±0,2 | mm | CMM |
3 | Planitud de la cara de montaje | 0,1 máx. | mm | CMM o mesa de planitud |
4 | Limpieza del granallado | Sa 2,5 | grado | placa comparadora ISO 8501-1 |
4 | Sanidad de la cara de montaje | sin porosidad abierta | n/a | partículas magnéticas o líquidos penetrantes |
La nueva serie cumplió los cuatro controles. Los valores medidos están en el informe del proyecto. Esta página conserva los controles y el método que hay detrás de cada uno.
Lo que este caso no demuestra
Este registro es un ejemplo. No lleva nombre de cliente, tamaño de lote, fecha de entrega, precio ni rendimiento de producción, y no se puede citar como una cifra de capacidad.
No demuestra que un soporte de acero 45 cumpla siempre 355 MPa en 25–30 mm. La templabilidad, la sección y el tratamiento térmico cambian con la pieza. Una probeta que pasa en un soporte no dice nada del siguiente modelo.
Lo que sí demuestra es más estrecho. Un control que solo mire la probeta puede liberar un cuerpo que debía retenerse, y el orden de los controles lo detecta.
Comprobaciones que se trasladan
Incluya cinco puntos en la solicitud de cotización antes de cortar el modelo. Nombre la sección determinante y dónde se cuela la probeta. Nombre el método de tracción, ASTM A370, y la banda de dureza con sus puntos de medición. Ponga el grado de granallado y su lugar en la ruta en el plano, antes del corte de acabado. Dé a la cara mecanizada una referencia y sobreespesor, y enmascare los taladros. Añada una comprobación superficial de porosidad bajo la cara de montaje.
El paso de mecanizado se detalla en el mecanizado de piezas coladas, y la indicación de granallado, en el granallado a Sa 2,5 y su inspección. Un caso de suministro de fundición de metales muestra la misma lógica de cuatro controles en otra pieza.
