
Anillo de retención: 1.000 piezas, siete raíces de garra rotas
En un registro de ejemplo, siete raíces de garra rompieron en 1.000 piezas de un anillo de retención de bisel de Zamak 5, y la prensa que asentó los anillos marcó 320 N frente a una ventana de 80–200 N. Un radio de raíz de R0,2 mm más un tope de recorrido llevaron el recuento de roturas a cero en el mismo banco.
El anillo es una banda de Ø26,0 mm con pared de 0,8 mm y tres garras interiores a 120°, todos objetivos de diseño. La altura de garra se mantiene en 1,2±0,05 mm, el peso es de 1,8±0,2 g y la aleación es Zamak 5 según ASTM B86 AC41A en estado de fundición.
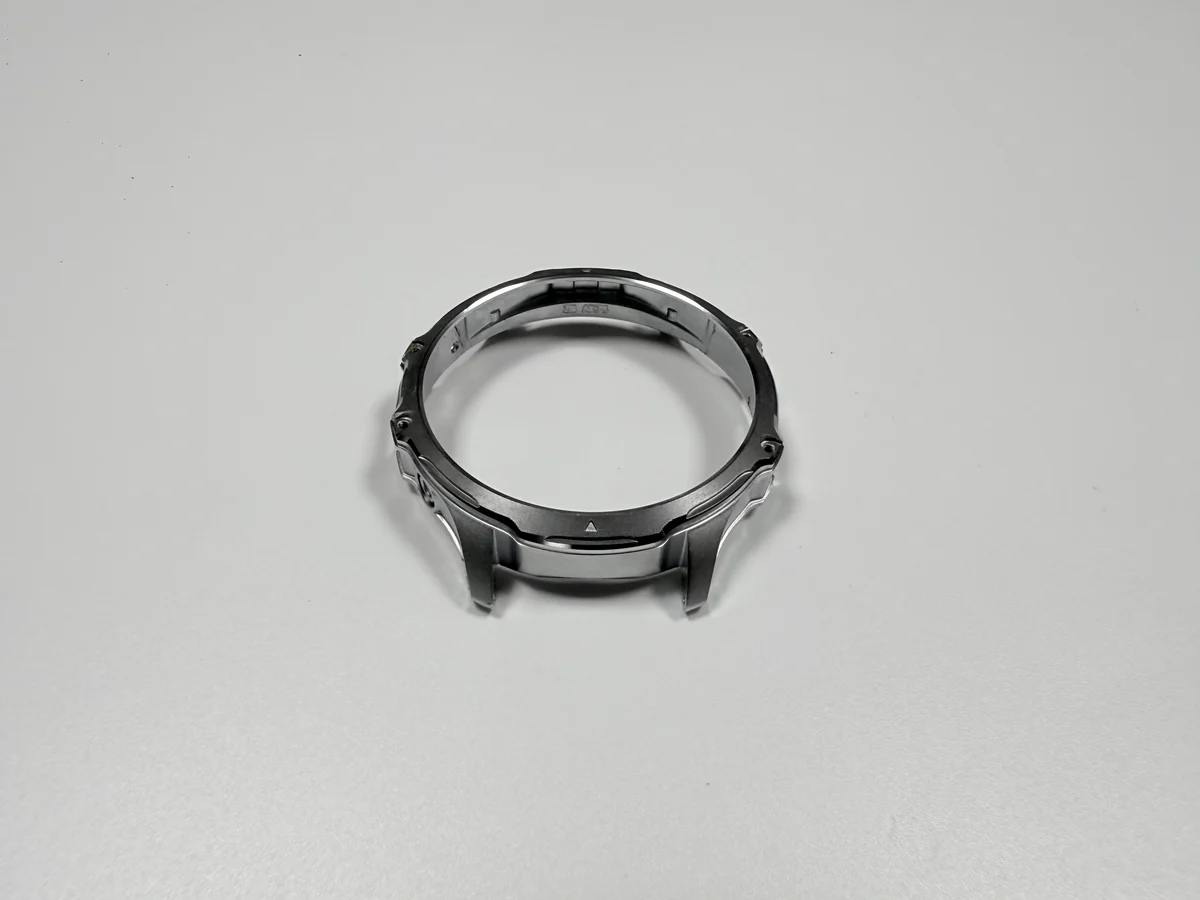
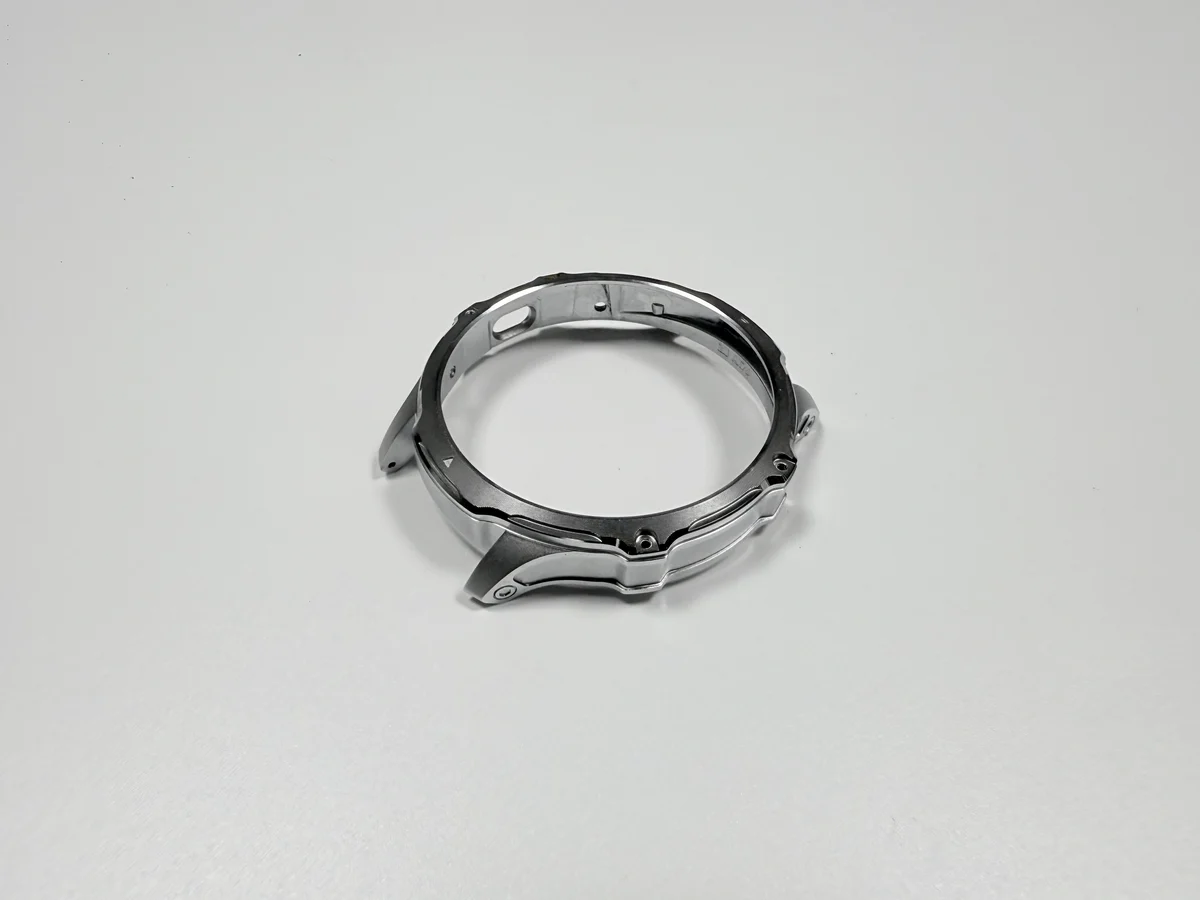
¿En qué falló el lote de 1.000 piezas?
Siete anillos de un lote de 1.000 piezas fallaron al prensarse, y los siete, en una raíz de garra. Un calibre de anillo en el diámetro exterior y una inspección visual del recubrimiento no ven la raíz de una garra, así que el fallo solo apareció en la prensa.
El patrón apuntaba a un solo elemento y no a rechazos al azar. Una cara de fractura sin rechupado descartó la porosidad de fundición en la rotura y dejó la sección de la raíz como la zona cargada. Una esquina viva concentra esa carga en una sección de unas pocas décimas de milímetro.
¿Qué fuerza de prensado recibieron los anillos fallidos?
La fuerza de prensado de los anillos fallidos marcó 320 N en el banco, con la caja de montaje puesta. El criterio de aceptación es 80–200 N, así que la lectura quedó en 1,6 veces el límite de 200 N. Por debajo de 80 N el anillo queda suelto y el cristal puede levantarse o girar; por encima de 200 N la raíz carga más de lo que aguanta su sección.
La fuerza sale del recorrido, y una prensa ajustada a ojo se pasa de recorrido sobre una banda fina. Un tope de recorrido es utillaje y se cotiza una vez para la prensa, mientras que una raíz con esquina viva vuelve como anillos rechazados en cada lote de montaje. Las filas de abajo son el registro de ejemplo.
| Etapa del lote | Fuerza de prensado (N) | Límite (N) | Raíces de garra rotas (piezas) |
|---|---|---|---|
| Primer lote, 1.000 piezas | 320 | 80–200 | 7 |
| Nueva tirada tras R0,2 y tope de recorrido | Dentro de la banda | 80–200 | 0 |
¿Qué cambio en la fundición corrigió la raíz de la garra?
El molde recibió un radio de R0,2 mm en la raíz de la garra, y la aleación no cambió. Dos objetivos de diseño deciden cómo se llena esa raíz: una entrada central y un rebosadero colocado por fuera de las raíces de las garras, para que el metal llegue a la sección mientras solidifica.
El molde es un inserto 8407 de ocho cavidades con un objetivo de diseño de 500.000 ciclos. El trabajo de radio se cotiza una vez y se queda en el molde, así que la acotación de diseño de pared fina va en el plano antes del corte.
¿Qué impidió que la prensa pasara de recorrido?
Un tope de recorrido mantiene el émbolo por debajo de los 320 N que rompieron las raíces. Se ajusta contra la banda de 80–200 N en el mismo banco y con la misma caja, y cambia la prensa y no el anillo.
El anillo no tiene un segundo prensado. Una vez asentado sujeta el cristal y la caja se cierra encima, así que una raíz rota manda el anillo a chatarra con el cristal ya montado. Un solo tope protege un lote sin retrabajo.
¿Cómo se comprueba ahora una raíz de garra?
Dos comprobaciones liberan la raíz. La fuerza de prensado se lee contra la caja de montaje y debe caer en la banda de 80–200 N. En una rotura, la cara de fractura no debe mostrar rechupado, lo que separa un fallo de fundición de un fallo de prensa.
La altura de garra se fija después de la fundición con el recorte de las garras interiores y luego se lee con un micrómetro de altura en 1,2±0,05 mm. El diámetro exterior pasa por un calibre de anillo a Ø26,0 0/-0,05 mm, y la planitud por un mármol con galga de espesores a 0,05 mm. Las filas de abajo llevan las cotas.
| Elemento | Objetivo (mm) | Admisible (mm) | Calibre |
|---|---|---|---|
| Altura de garra | 1,2 | 1,15–1,25 | Micrómetro de altura |
| Radio de raíz | R0,2 | Sin esquina viva | Control de herramienta |
| Diámetro exterior | Ø26,0 | 25,95–26,00 | Calibre de anillo |
| Planitud | 0,05 | 0,05 máx. | Mármol y galga de espesores |
| Cara de fractura | Metal sano | Sin rechupado | Visual |
La cadena que alimenta esas comprobaciones pasa por la fundición a presión, el corte de la entrada, el desbarbado en tambor, el recorte de garras, el pulido y el recubrimiento. El ajuste de montaje es la otra mitad, y la comprobación de ajuste tras el post-mecanizado parte del datum de la base del anillo.
¿Qué no demuestra este caso?
El caso demuestra una cadena: un radio de raíz y un recorrido de prensa llevaron un lote de siete roturas a cero, leído en el mismo banco. No demuestra el rendimiento de una tanda de producción completa, porque un lote, una tanda de cajas y una prensa son todo el registro.
La condición de servicio marca el límite. El anillo va en una cavidad de caja seca, sin medios corrosivos, y no se repara después del montaje, así que una pieza que se desmonta y se vuelve a prensar queda fuera de este registro. Un marco de caja de pared fina arrastra el mismo problema en una pieza mayor, con el recubrimiento y no la fuerza de prensado como variable.
Un plano que lleve el radio de raíz, la banda de fuerza de prensado y la caja contra la que se leyó la fuerza convierte la siguiente cotización en tres líneas que un segundo proveedor tiene que igualar. Esos datos también deciden si la raíz es trabajo de molde o un cambio de fundición.
