
Carrura cuadrada: Zamak 5, asas de 0,9 mm, recubrimiento
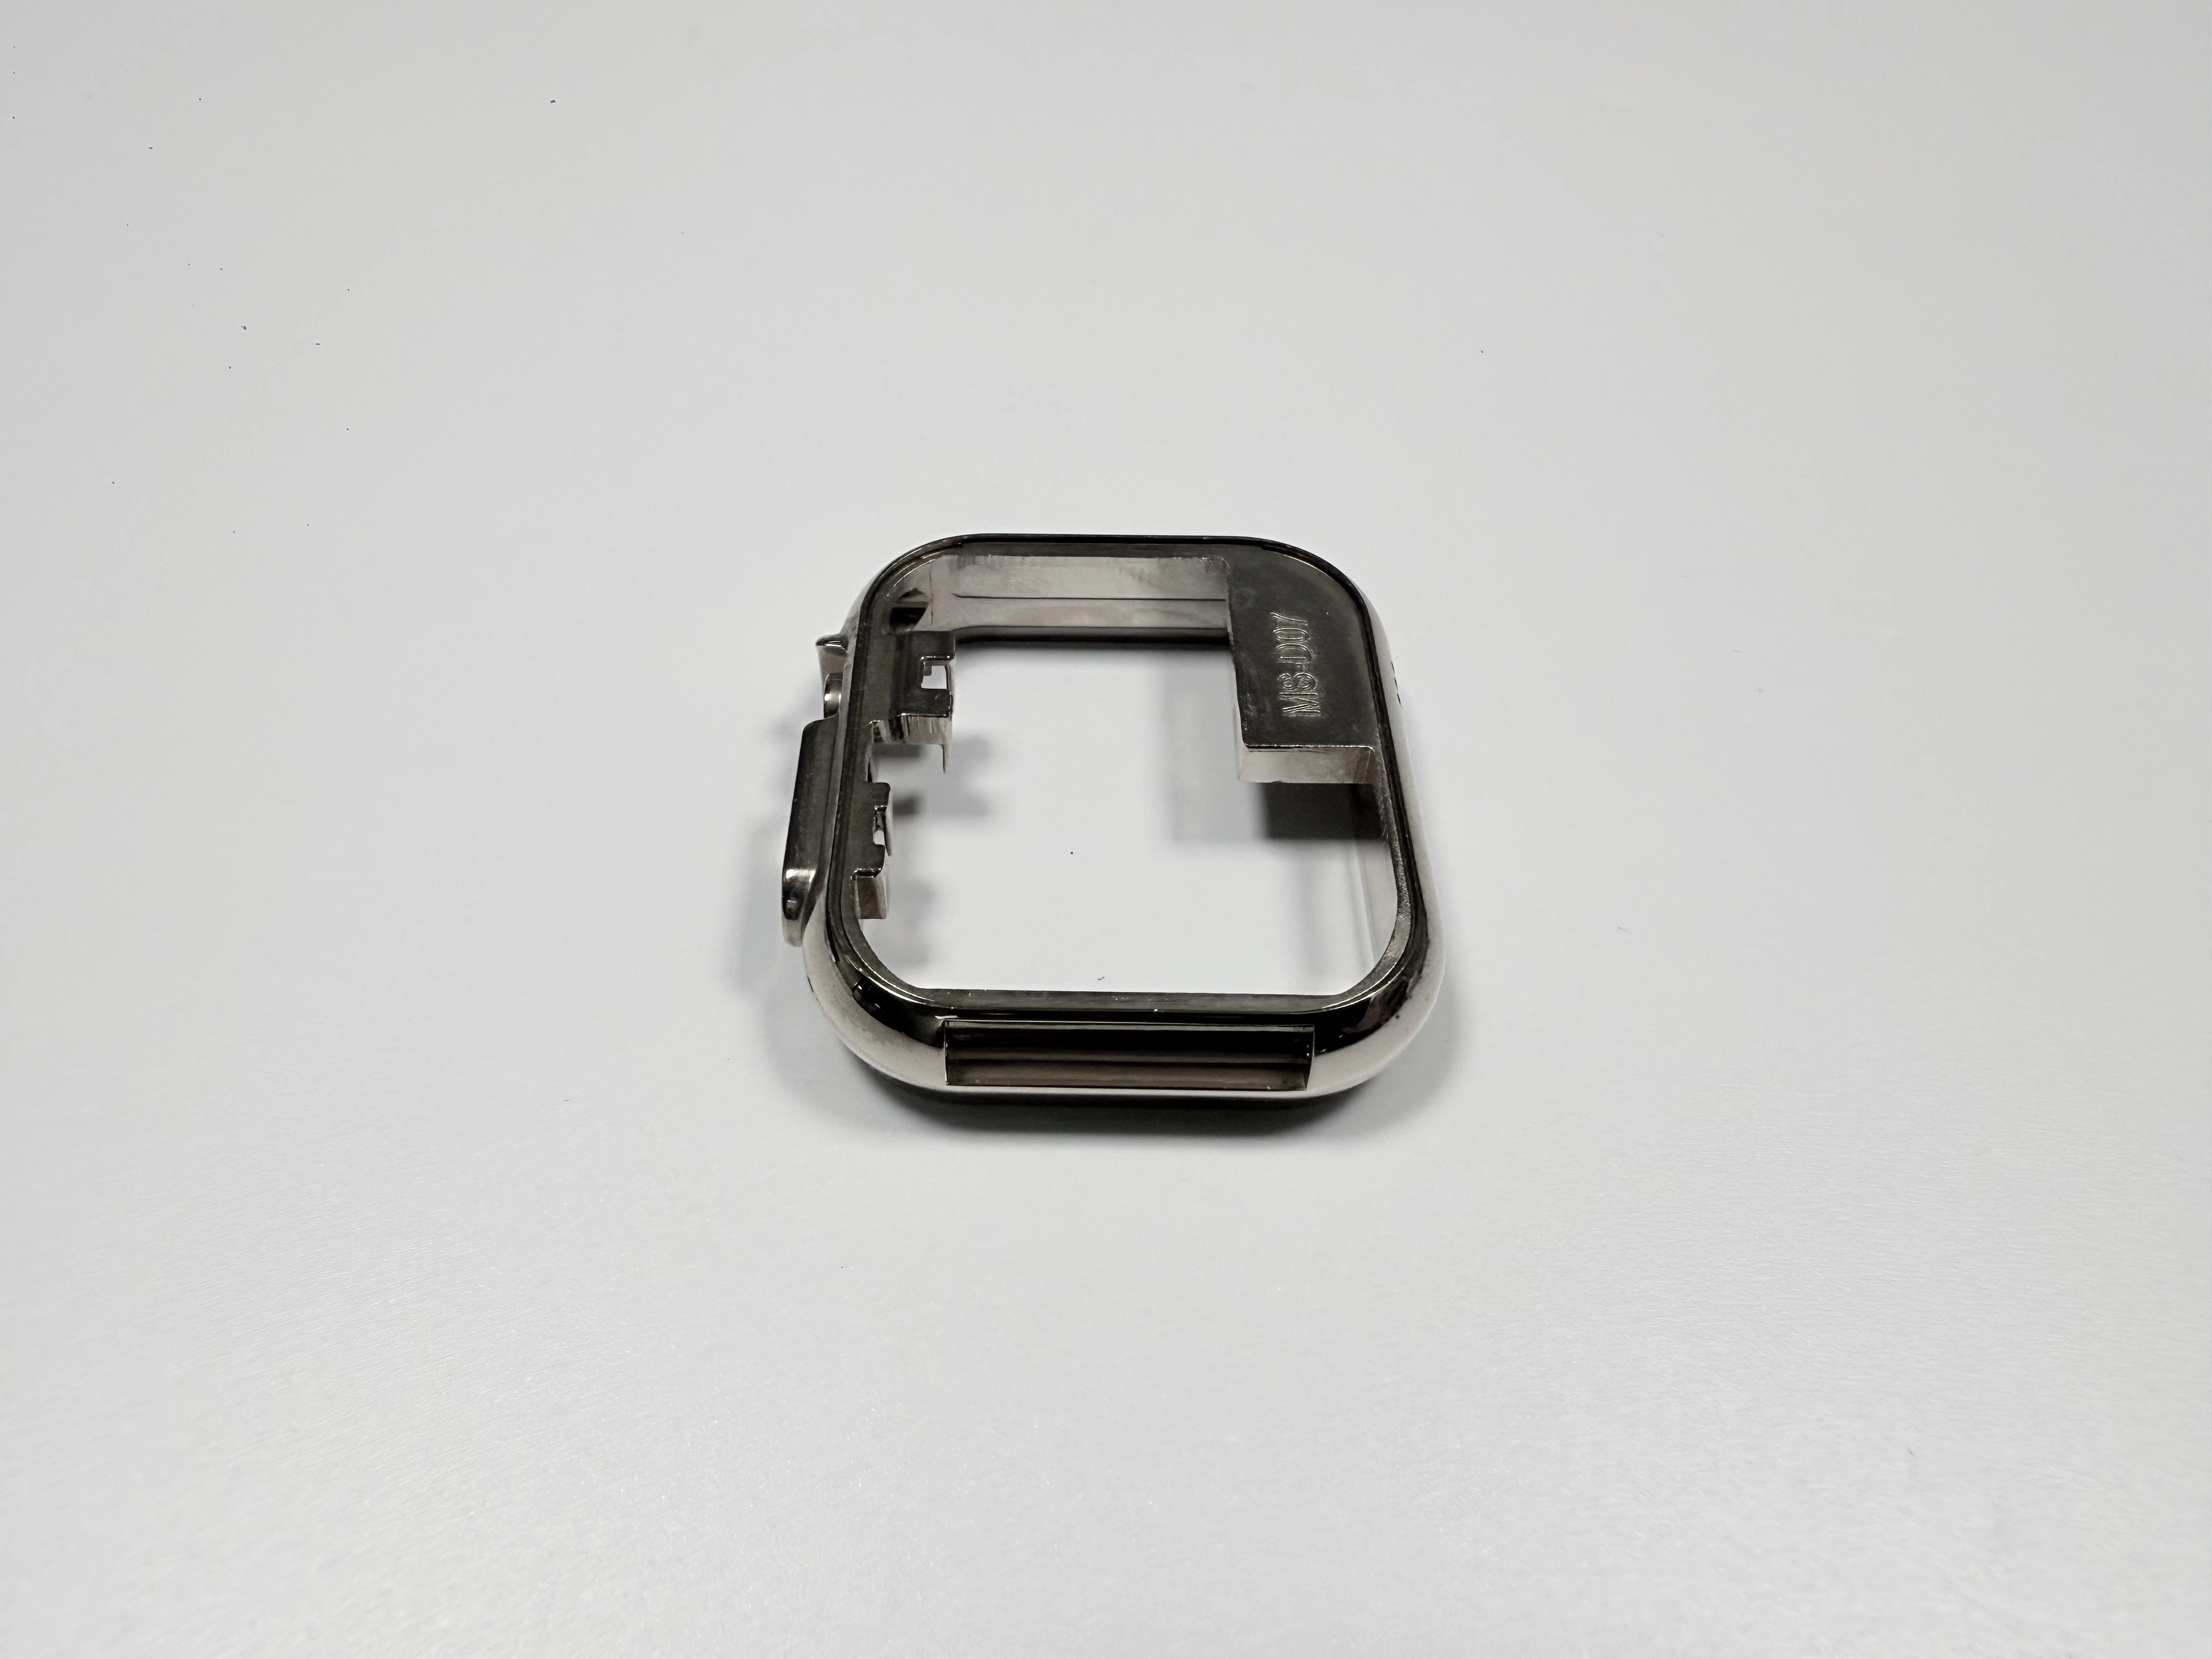
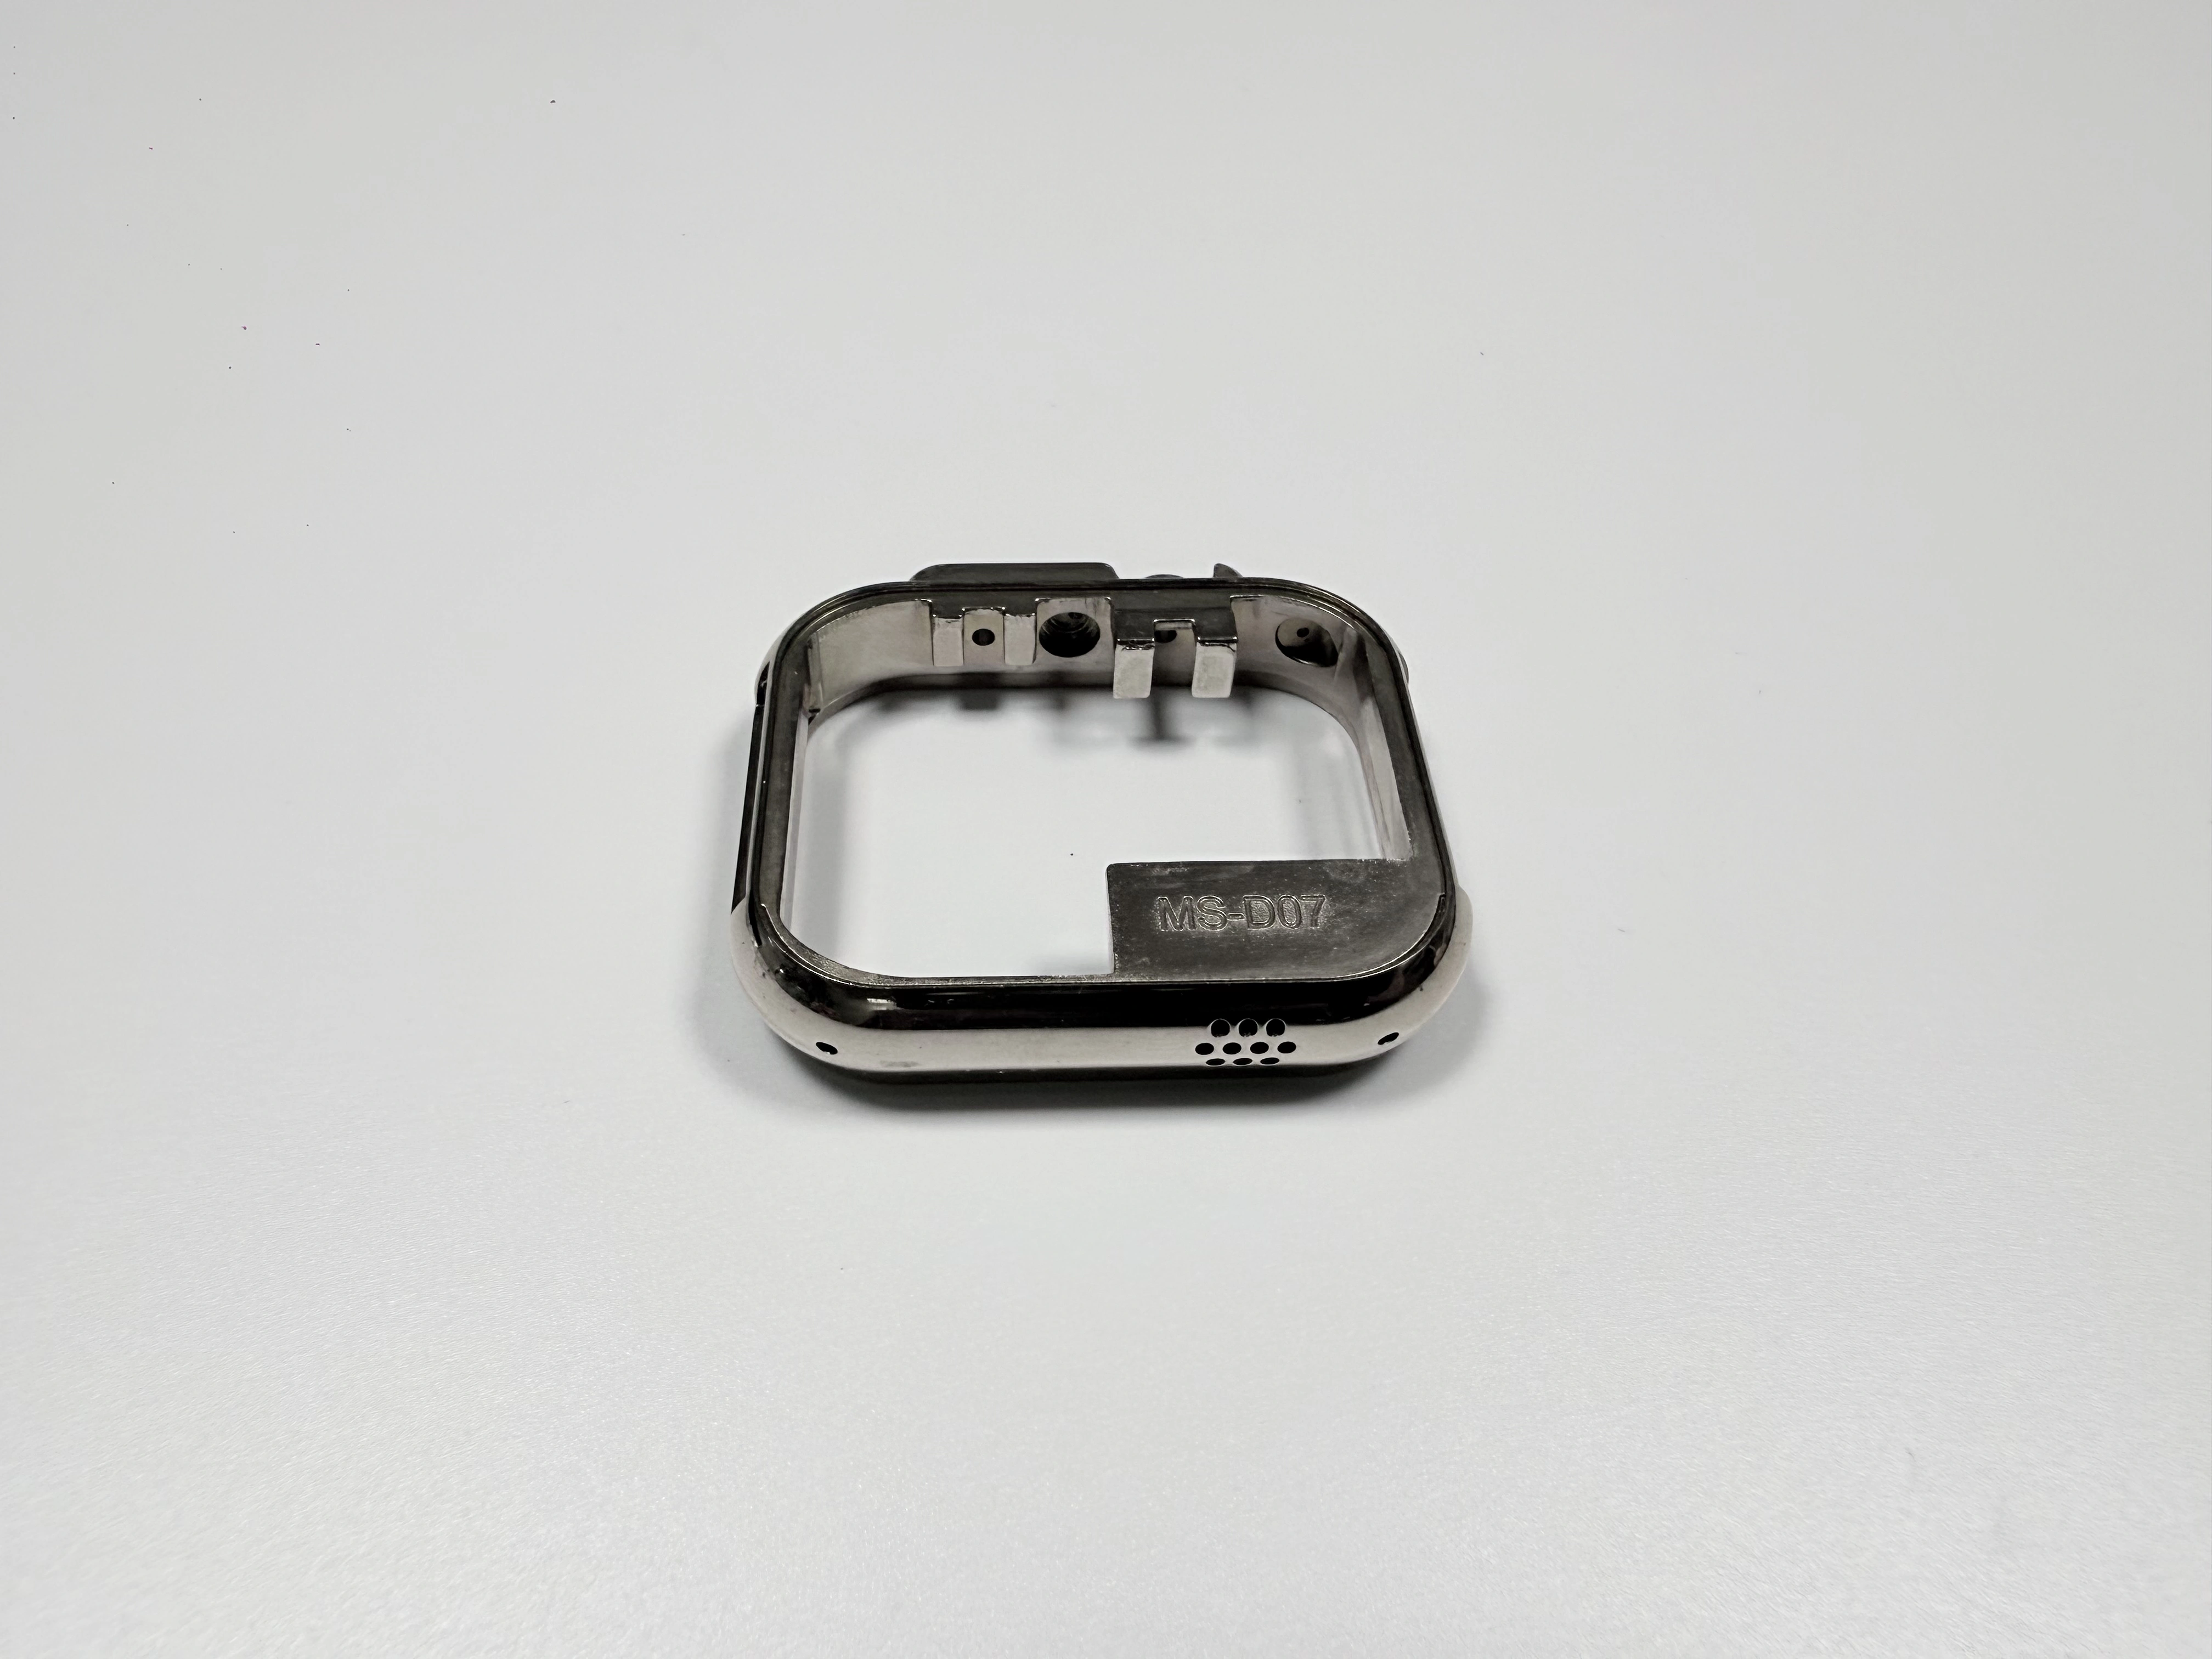
Una carrura cuadrada de 38,0×38,0×9,5 mm en Zamak 5, 12±1 g. En un registro de ejemplo, nueve de estas 300 piezas llegaron a control con la boca desportillada en el taladro del asa. Un chaflán antes de la broca y un avance reducido al romper llevaron la serie siguiente a cero. La fundición a presión de zinc fija la forma, la salida de la broca fija el desecho.
¿Qué aleación corrió en las 300 piezas?
Zamak 5 según ASTM B86 AC41A, colado en un molde de 4 cavidades en 8407, y después Cu/Ni/Cr. La carrura lleva cuatro interfaces: escalón espejo 0,03 mm, cavidad del movimiento 30,0 mm, taladro de corona Ø3,0 mm y dos taladros de asas Ø1,5 mm a Ø0,05 mm de coaxialidad. La pared corre 0,9–1,2 mm y adelgaza a 0,9 mm en las asas, donde el taladro es más ancho que la pared. El taladro lleva 0,03 mm de desviación superior y 0 inferior; la cavidad 0,05 mm arriba y 0 abajo.
Característica | Objetivo (mm) | Banda admitida (mm) | Instrumento |
|---|---|---|---|
Taladros de asas, dos | Ø1,5 | Ø1,50–Ø1,53 | Calibre Ø1,5 |
Taladro de corona | Ø3,0 | Ø3,00–Ø3,05 | Calibre Ø3,0 |
Cavidad del movimiento | 30,0 | 30,00–30,05 | Calibre de cavidad |
Escalón espejo | 0,03 | 0–0,03 | Mármol y galga |
Pared lateral | 0,9–1,2 | 0,9–1,2 | Corte |
¿Dónde fallaron las 300 piezas?
Nueve de 300 llegaron a control con la boca desportillada en la salida de la broca, todas por encima de la línea de desecho de 0,1 mm. Esas nueve habían recorrido toda la cadena. El taladro tampoco se recuperaba: el desportillado está en la arista de la boca, y repasar agranda el agujero.
La causa fue el apoyo en la salida, no la aleación. Una broca Ø1,5 mm cruza una pared de 0,9 mm y sale al aire, así que la punta empuja el último metal en vez de cortarlo. No había chaflán en la salida y el avance siguió hasta el rompimiento. Nueve de 300 es la pérdida que un presupuesto de pared fina siempre lleva; estaba imputada a la colada, pero nace en la salida de la broca y debería llevarla el mecanizado.
¿Qué cambió en el taladrado tras la primera serie?
Cambió el agujero, no la calidad de la herramienta. Un chaflán pasa antes de la broca para que la punta rompa en una arista apoyada, y el avance baja cuando la punta llega a la salida. Ambos caben en un mismo programa CNC y un mismo amarre, así que las dos asas siguen en un eje a Ø0,05 mm.
Esa pasada cuesta ciclo: una segunda herramienta y una salida más lenta, y es todo el plazo que añade el cambio. Se cotiza por pieza, así que su precio aparece en la línea de mecanizado. El desecho que evita estaba antes imputado a la colada y contado en pieza entera.
¿Qué cuatro controles mantuvieron el desportillado en cero?
Cuatro controles corrieron tras el cambio. Uno, el chaflán queda en el programa y se comprueba en la primera pieza. Dos, la reducción de avance en la salida queda en el programa. Tres, un calibre previo al recubrimiento de Ø1,536–Ø1,554 mm selecciona el taladro en la máquina, y tras el recubrimiento se lee Ø1,50–Ø1,53 mm según plano. Cuatro, la validación del primer artículo hace correr los tres anteriores antes de la serie, y el taller de molde firma.
Ese control cuesta minutos por lote; una boca desportillada cuesta la pieza y todo el mecanizado dentro. El límite de 0,1 mm sigue en la hoja de control como rechazo, no como nota.
¿Cómo se controló el taladro tras el cambio?
El taladro se lee con el calibre antes del recubrimiento, sobre la cota previa que lleva la capa: Ø1,50–Ø1,53 mm más 18–27 µm por cara, es decir 0,036–0,054 mm, da Ø1,536–Ø1,554 mm antes del recubrimiento; después se relee según plano y vuelve a Ø1,50–Ø1,53 mm. La boca corre contra 0,1 mm, los dos ejes contra Ø0,05 mm en una MMC. El informe del primer artículo lleva las tres lecturas con su etapa, y los calibres están en los bancos de prueba.
La etapa debe figurar en la hoja, porque la capa mueve el taladro. Cobre, níquel y cromo añaden 18–27 µm por cara, 0,036–0,054 mm sobre el diámetro; quien lee la tolerancia del plano como cota previa solo conserva, a 1,50, 1,446–1,464 tras el baño, y toda la serie cae bajo la desviación inferior.
Capa | Por cara (µm) | Sobre el diámetro (mm) |
|---|---|---|
Cobre | 8–12 | 0,016–0,024 |
Níquel | 10–15 | 0,020–0,030 |
Cromo | 0,1–0,3 | 0,0002–0,0006 |
Las tres | 18–27 | 0,036–0,054 |
Sentido del diámetro = valor por cara × 2; el orden de capas está en las notas de recubrimiento.
¿Qué prueban las 300 piezas para una pared de 0,9 mm?
La prueba termina en la salida de la broca. Pared, aleación y cota del taladro no se movieron entre las dos series, así que el chaflán y el avance llevaron la cuenta de nueve a cero. Este caso no prueba un rendimiento de toda la serie. Una pared de 0,9 mm en otra aleación, o un taladro por encima de Ø1,5 mm, encuentra otra carga de salida y necesita su propio primer artículo.
Envíe el plano con el chaflán, la consigna de avance y la etapa de recubrimiento, y el próximo taladro se cotiza contra las tres. Una pieza Zamak con otro recubrimiento queda en el caso del tentetieso con la misma lógica de pared fina.
