
Alcancía de Zamak 5: Ajuste CNC y Acabado PVD
La junta de esta alcancía de Zamak cerró a 0,05 mm solo cuando el corte de acabado pasó a ir detrás del pulido. La fundición a presión de zinc llevó las dos mitades de la carcasa a plano en Zamak 5, con la junta recorriendo la banda visible más ancha de la pieza. En el primer lote, una lámina de 0,05 mm entraba de 0,10 a 0,12 mm. Mover una operación en la ruta la cerró, y las cuatro puertas de abajo son contra lo que se juzga cada lote.
El encargo: dos mitades, una junta visible
La pieza es una alcancía de escritorio que se endereza tras un empujón, se vende como regalo y se queda en un mostrador. Sus dos mitades fundidas se encuentran en el ecuador, así que la junta queda en la banda que cualquiera mira primero. Nada cubre esa línea, lo que convierte la apariencia en la comprobación decisiva de cada lote.
El peso está en una almohadilla de 12 mm fundida con la mitad inferior. Sin inserto de acero y sin masa aparte, así que el elemento que endereza la alcancía también fija el problema de enfriamiento en la base. La pared de la carcasa que la rodea va de 1,2 a 1,5 mm.
Cuatro límites entraron pronto en el plano, y ninguno nombraba una secuencia. Ese hueco costó el primer lote.
El conflicto: junta frente a sobremetal de pulido
El pulido es arranque de material, y el disco no sabe qué cara es dueña de la tolerancia. Una pasada levanta unos 0,05 mm de cada cara, que es todo el margen de junta. La misma pasada redondea una arista de montaje viva, porque el disco aprieta y arrastra en lugar de cortar plano.
Dos aristas redondeadas no cierran sobre una línea. Cierran sobre una V, con la boca de la V hacia la luz. Una lámina empujada en la junta entra en el surco en lugar de entrar en la holgura entre caras, así que el número leído es una profundidad de inserción.
Trabajar con el disco no recupera esa lectura. El material ha salido de la superficie sobre la que asientan las mitades, y el acabado no lo devuelve. El conflicto termina cuando el asiento se corta después de que el disco haya dado su última pasada. Una secuencia que pone el corte de acabado antes deja la arista en manos del pulido.
Decisión de ruta: mecanizar antes o después del pulido
Había dos rutas sobre la mesa, y las dos terminan en una pieza recubierta. La primera mecaniza la cara de montaje, pule la carcasa y después recubre. La ruta B pule primero, corta la cara de montaje desde una referencia que el disco nunca tocó y después recubre.
La ruta A conserva un solo montaje, y por eso parece más barata en una cotización. También pone el corte de acabado antes del disco, así que una arista que salió viva de la fresadora está redondeada cuando las mitades se encuentran. La junta sigue entonces al pulido y no al plano.
La ruta B añade una segunda sujeción para el mecanizado de la cara de montaje en cada pieza. Ese costo está en la cotización; el de la ruta A llega más tarde, en el banco, como un lote rechazado. El programa tomó la ruta B por esa razón.
Primer lote: qué leyó la galga
La prueba corrió la secuencia para la que se construyó el molde: fundir, pulir, mecanizar, recubrir. La lámina entró en todas las juntas muestreadas en el banco, leyendo 0,10–0,12 mm contra un límite de 0,05 mm. Las piezas se retuvieron en lugar de enviarse.
El movimiento obvio era cambiar el molde, y era el equivocado. Una lectura que sube en un primer lote apunta al orden de las operaciones antes que al acero. El surco en V explicaba el número sin cambiar el molde: la arista se había redondeado y el surco dejaba que la lámina pasara más allá de las caras.
Ese diagnóstico se sostiene mientras la lectura se repite alrededor de la junta y sigue la línea de pulido. Una lectura que cambia de cavidad a cavidad, o que aparece en una cara que nadie pulió, devuelve la pregunta a la fundición.
Qué cambió: pulir primero, mecanizar de acabado después
La ruta movió un paso. Ahora el pulido va antes del corte de acabado, y el corte toma su referencia de una almohadilla dentro de la cavidad a la que el disco nunca llega. El recubrimiento va al final, sobre una pieza enmascarada.
Una referencia sobre la carcasa pulida llevaría cada error de pulido a la junta, porque esa superficie se mueve entre montajes. La almohadilla interior no se mueve, así que el corte ve la misma geometría dos veces. El enmascarado mantiene la capa fuera de las caras de asiento, y el recubrimiento PVD va de 0,5 a 3 µm, suficiente para separar las mitades si las alcanza.
Una sujeción y un útil es el costo añadido. Todo lo que va detrás hereda la cara corregida, incluido el bastidor en el recubridor. La secuencia está expuesta en la ruta de proceso de esta carcasa.
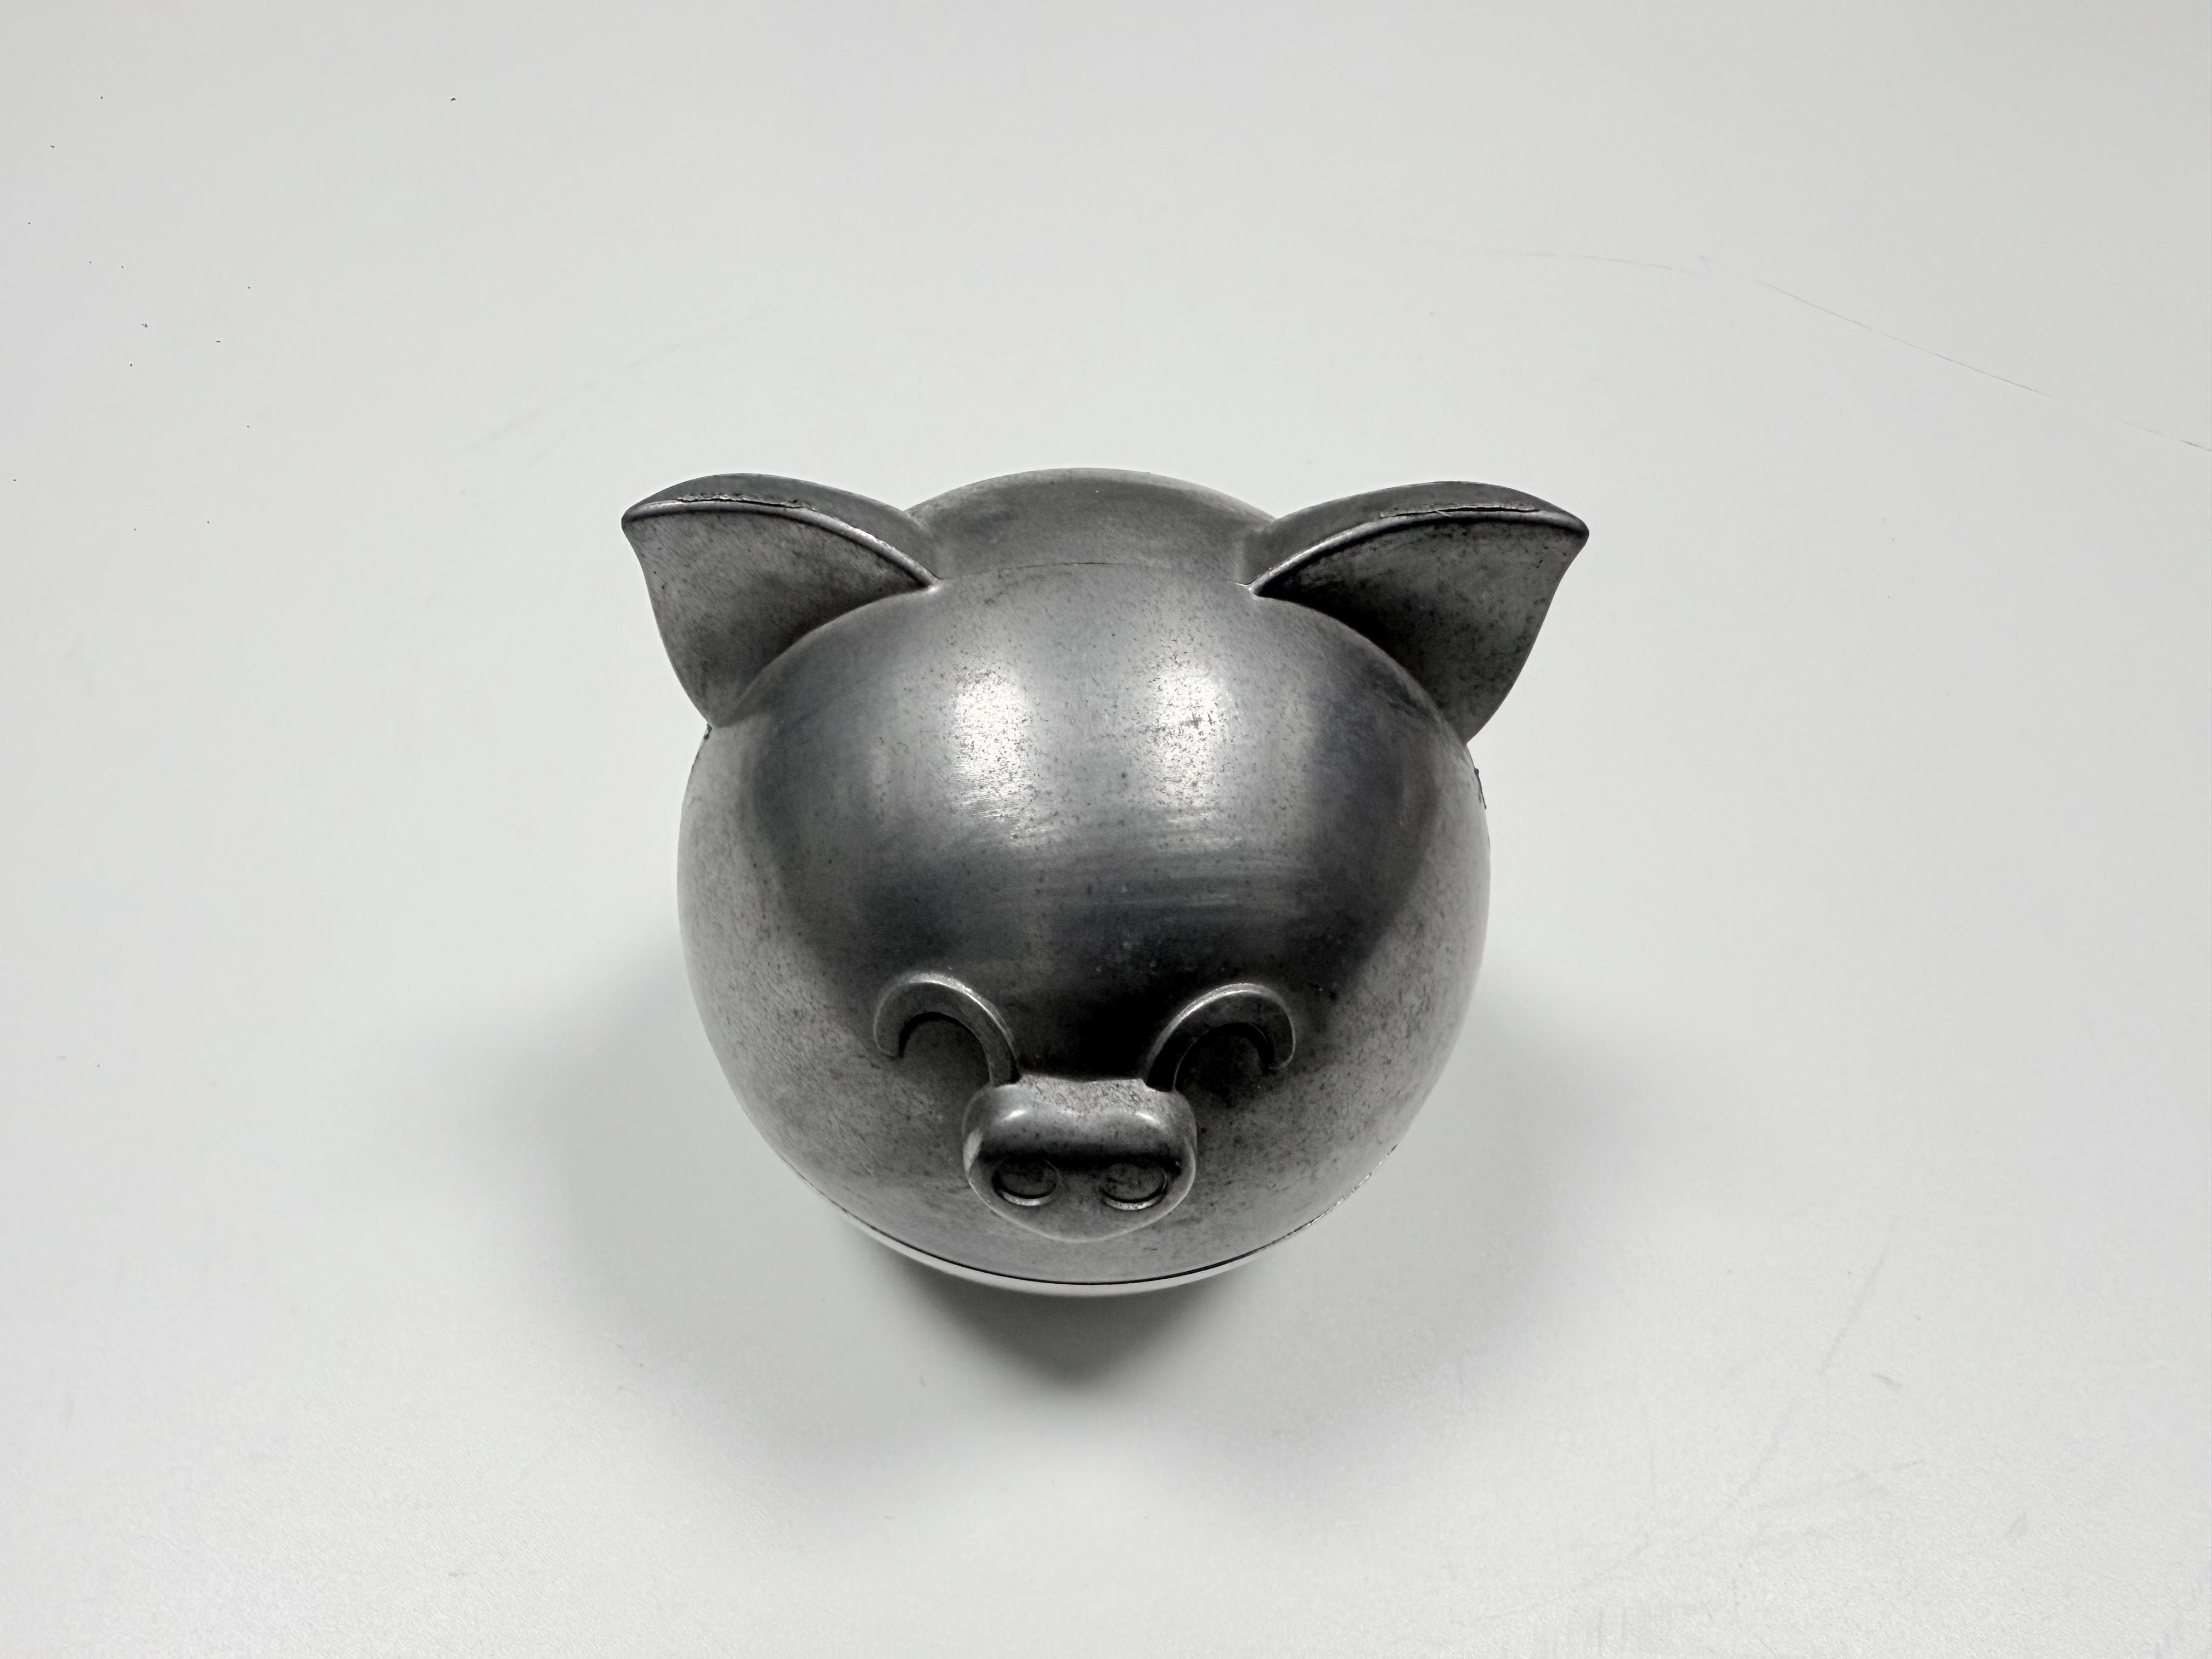
Figura 1. Mecanizar el asiento después del pulido deja una arista viva donde se encuentran las dos mitades.
Resultados frente a cuatro criterios
Cada lote se juzga con cuatro controles, y cada control tiene un método que un segundo inspector puede repetir. La junta pasa cuando una lámina de 0,05 mm se detiene en la boca de la junta en todos los puntos muestreados. La planitud de la cara de montaje se lee en una CMM contra una banda de 0,05 mm.
El acabado de la cara visible se lee con un perfilómetro portátil después del pulido y antes del recubrimiento, a Ra 0,5. Después se cuadricula el recubrimiento y se tira de la cinta según ASTM D3359, que clasifica la adhesión en una escala donde 4B–5B es la banda de aprobado.
Dos controles de recubrimiento están en la puerta cuatro porque fallan por razones distintas. La adhesión informa sobre la preparación de la superficie, y la niebla salina neutra según ASTM B117 durante 48 h informa sobre el apilado de capas. Uno puede pasar mientras el otro falla, y por eso se registran los dos.
Control | Límite | Unidad | Método |
|---|---|---|---|
Junta en la unión | 0,05 máx., sin inserción | mm | lámina de galga, cuatro puntos |
Planitud de la cara de montaje | 0,05 máx. | mm | CMM, referencia desde la almohadilla fundida |
Acabado antes de recubrir | Ra 0,5 | µm | perfilómetro portátil |
Sistema de recubrimiento | 4B–5B, 48 h | grado, h | ASTM D3359, ASTM B117 |
Los valores medidos de cada lote están en el informe del proyecto. Esta página recoge los cuatro límites contra los que se leyeron esos valores, con el método de cada uno. Los recubrimientos decorativos en piezas fundidas cubren el apilado de capas que prueba la puerta cuatro.
Qué haría distinto la próxima serie
La almohadilla de 12 mm y la pared de 1,2–1,5 mm se encuentran en una proporción de sección que solidifica de forma desigual. El metal grueso enfría al final, y el camino de alimentación que queda detrás se cierra mientras la almohadilla sigue líquida. Un rechupado cae entonces en la cara opuesta a la almohadilla, y el pulido aviva su borde hasta convertirlo en un anillo bajo luz rasante.
Una conicidad en la transición, una entrada por el lado grueso y un enfriamiento aparte en la almohadilla sacan esa marca de la cara visible. Adelgazar la almohadilla también despejaría la marca, a costa de la masa que endereza la alcancía. La densidad del Zamak 5 y el presupuesto de peso fijan hasta dónde puede llegar la sección antes de que la alcancía deje de enderezarse.
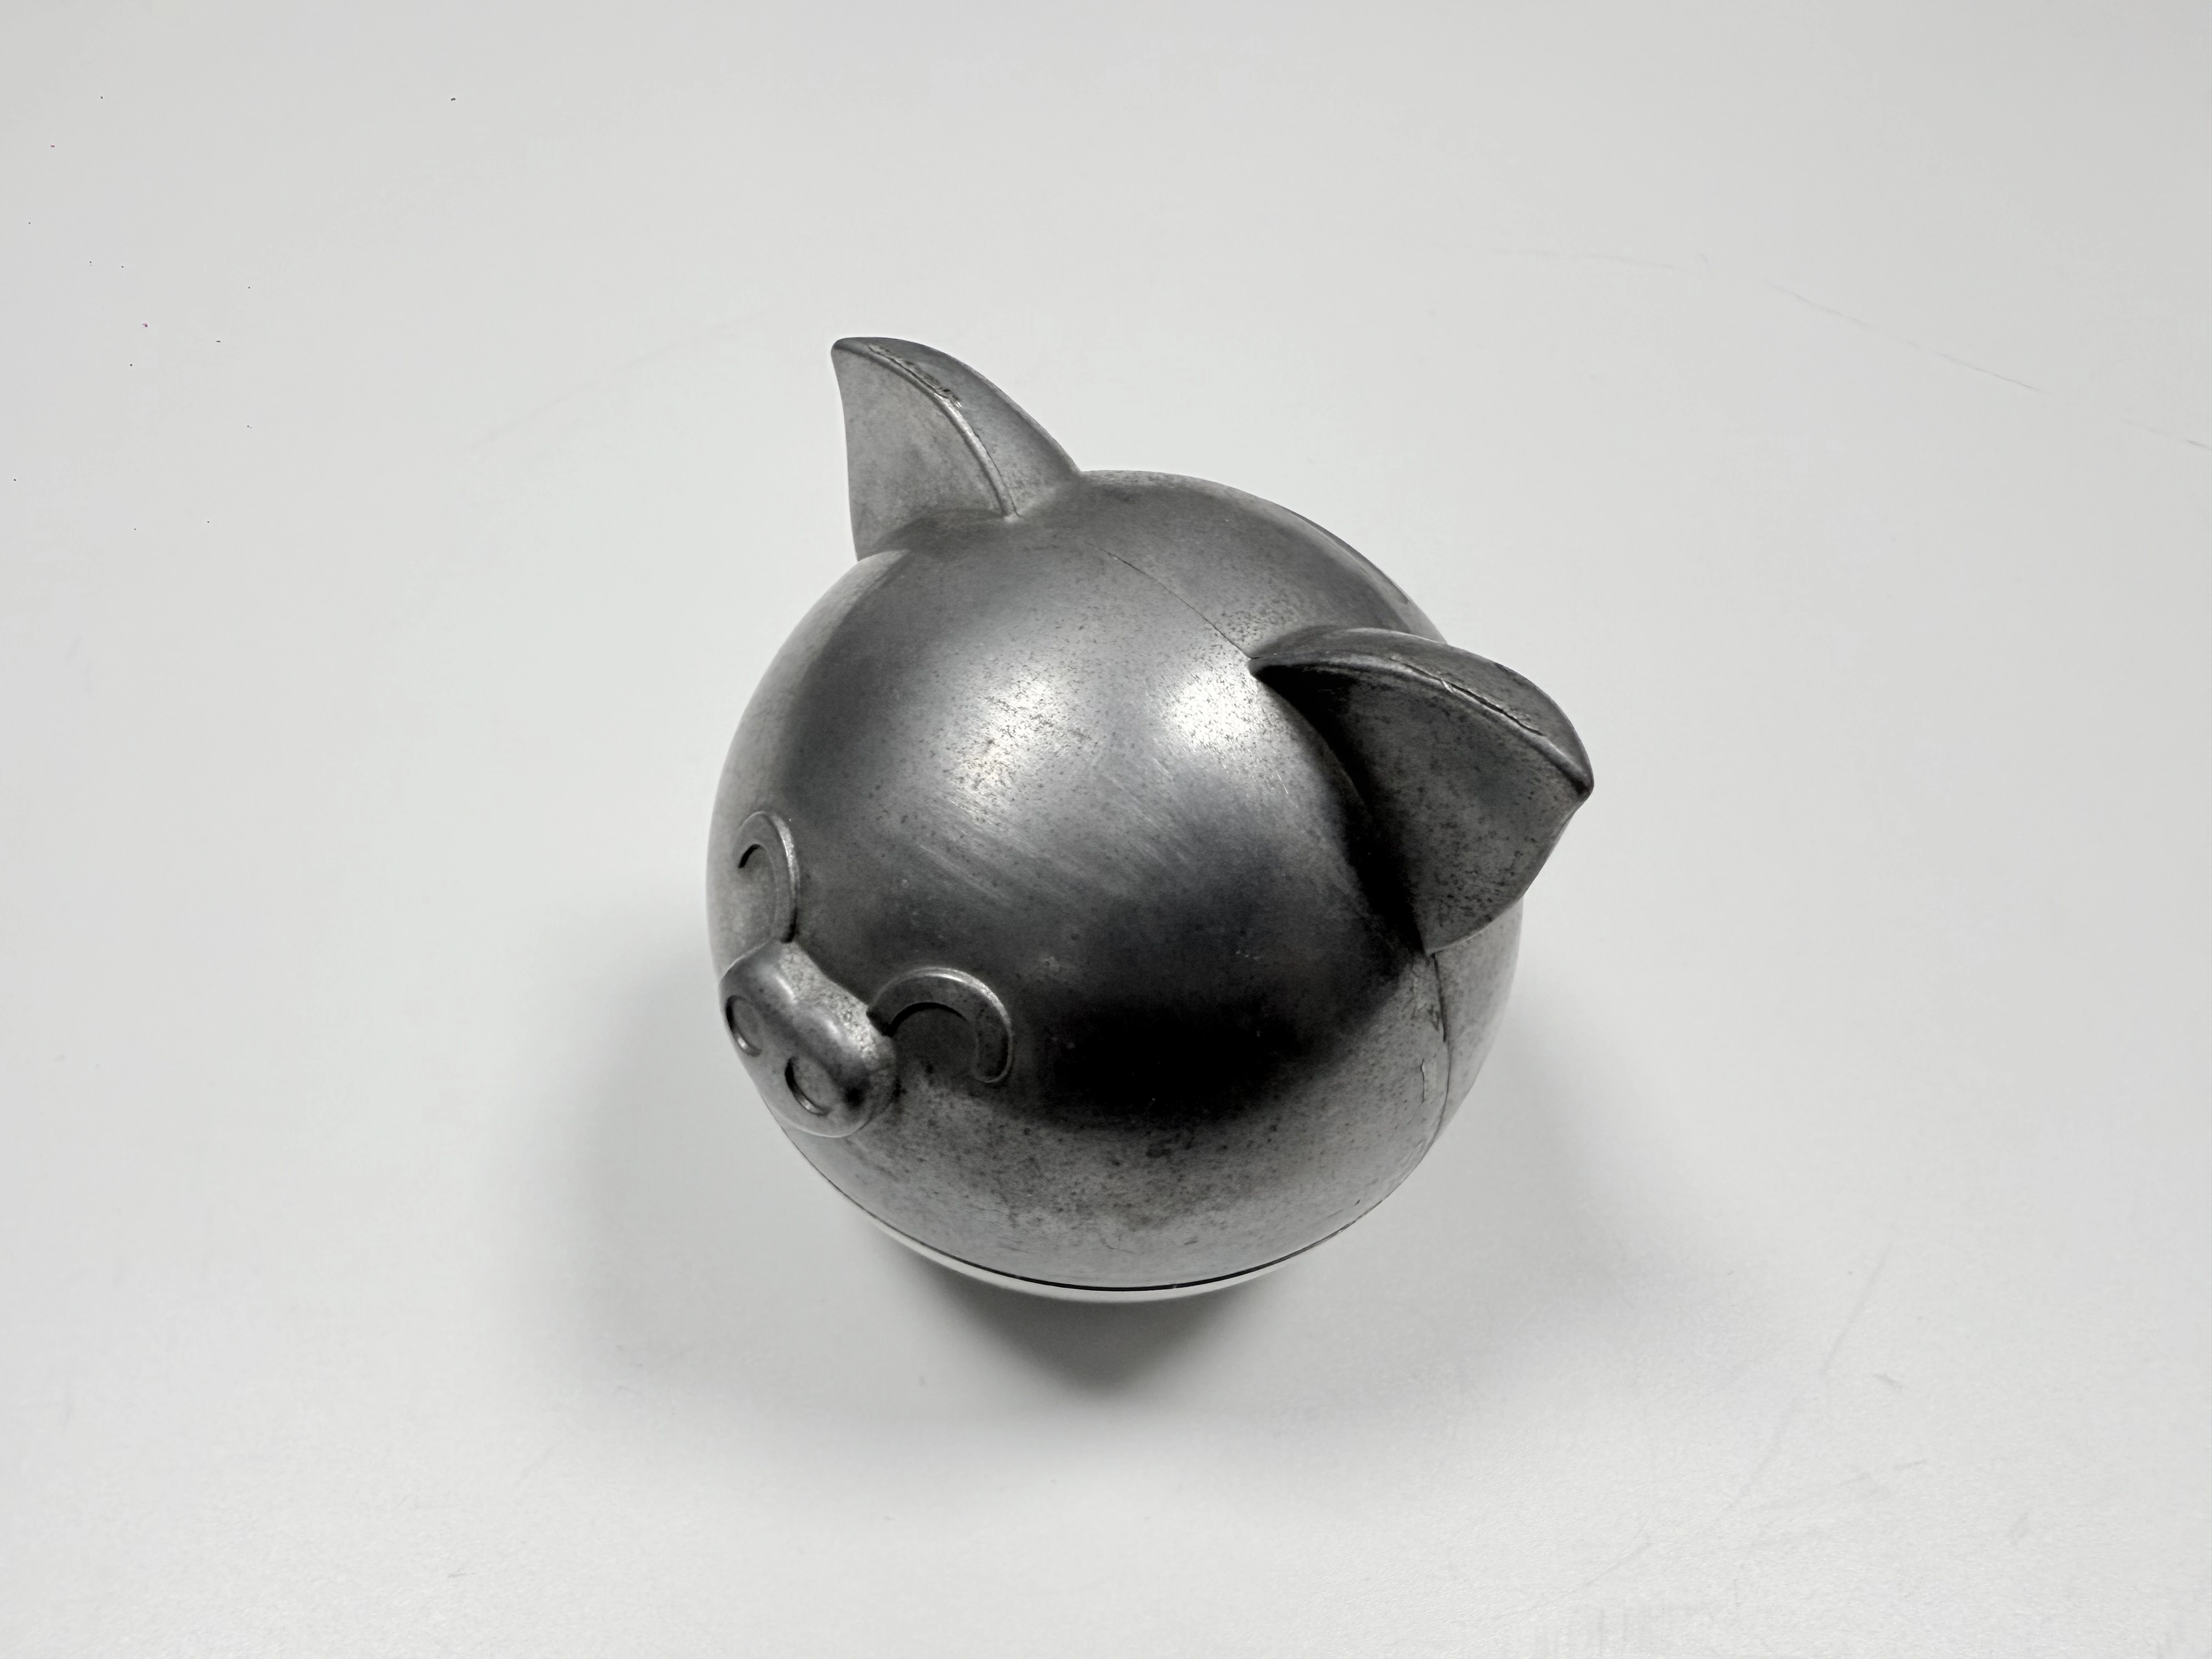
Figura 2. La almohadilla se funde con la mitad inferior, así que el peso es la pieza fundida y no un inserto.
El otro cambio pertenece al plano y no al molde. El sobremetal para pulido recibe un valor y una referencia, para que el corte de acabado sepa de qué material parte y dónde empieza.
Reglas transferibles
Tres reglas salieron de este programa, y las tres se aplican antes de cortar el molde. Ponga el corte de acabado detrás del último paso que retira metal del asiento. Dé a ese corte una referencia que el pulido no pueda alcanzar.
La tercera regla trata de la lectura. Una lámina de 0,05 mm en una junta redondeada mide profundidad de inserción, así que el plano tiene que decir dónde se detiene la lámina y no solo qué holgura se admite. Sin esa línea, dos inspectores pueden leer la misma junta y no coincidir.
El proyecto anterior de Zamak con PVD corrió el mismo apilado de capas en otra pieza, y los cuatro controles se trasladaron cambiando solo el valor de la junta. Empezar la siguiente solicitud de cotización con esos cuatro sale más barato que volver a encontrarlos en el banco.
