Comment tester l'adhérence et l'épaisseur sur les pièces moulées sous pression plaquées ?
L'adhérence et l'épaisseur du dépôt sur les pièces moulées sous pression plaquées doivent être testées avec des méthodes, des emplacements, des conditions d'échantillon et des limites de réussite/échec convenus pour le substrat et le système de finition. L'apparence visuelle seule ne peut pas prouver qu'un revêtement est adhérent ou que le dépôt est suffisamment épais sur une face fonctionnelle. Un plan d'inspection utile distingue également une défaillance du placage d'un défaut de moulage, car une cloque sur la porosité et une défaillance d'interface étendue nécessitent des actions correctives différentes.
Le plan de test doit être basé sur la fonction de la pièce. Un boîtier décoratif peut nécessiter un contrôle strict des piqûres, des taches, de la couleur et de la couverture. Un plot de mise à la terre nécessite un contrôle de contact électrique défini et une limite de non-placage ou d'accumulation contrôlée. Une fonction coulissante peut nécessiter une cartographie de l'épaisseur et une évaluation de l'usure. La même quantité et le même emplacement de test ne doivent pas être supposés pour chaque composant moulé sous pression.
Commencer par un échantillon représentatif
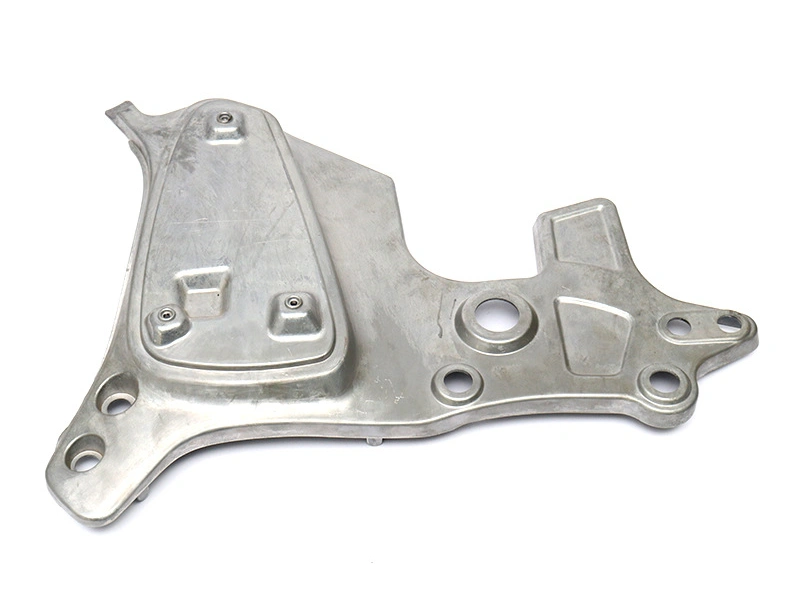
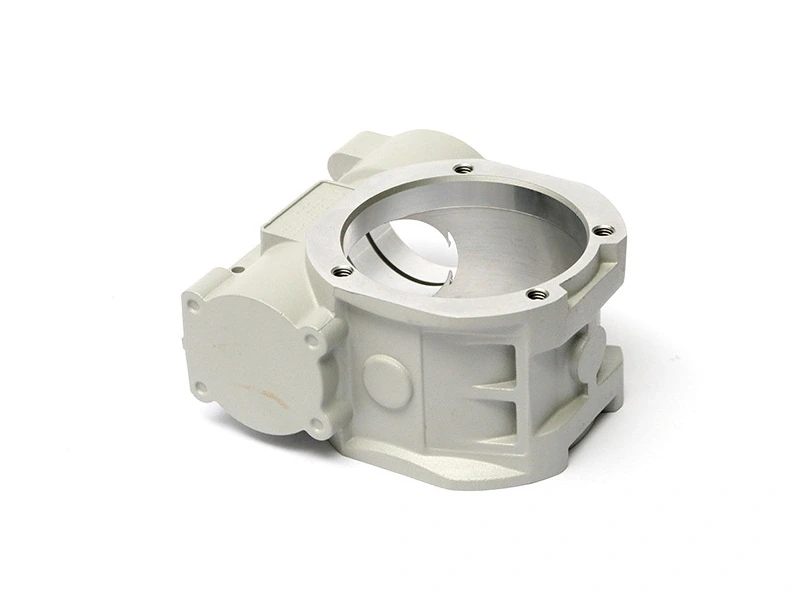
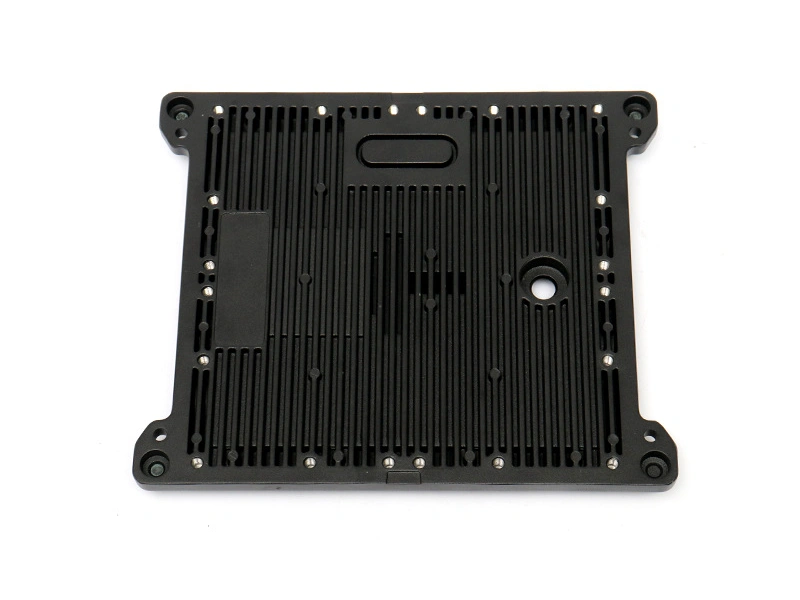
Utilisez un échantillon fabriqué avec l'alliage prévu, la méthode de moulage, la préparation de surface, l'orientation du support et la méthode de masquage. Incluez les caractéristiques qui créent un risque : bords, coins, nervures, poches profondes, bossages, ouvertures, lignes de joint, zones usinées et limites de transition. Un coupon plat peut aider à surveiller un bain, mais il ne peut pas établir le résultat sur une pièce moulée sous pression complexe.
Enregistrez le lot de moulage ou l'état de l'échantillon, la révision de la finition, la séquence du processus et les emplacements d'inspection. Si un échantillon a été poli à la main, rempli de manière sélective ou fabriqué avec un prétraitement différent, marquez clairement la limitation. Sinon, une approbation de finition peut être interprétée comme une approbation d'une route de production qui n'a jamais été réellement démontrée.
Comment vérifier l'épaisseur du dépôt
L'épaisseur doit être mesurée dans des zones convenues plutôt qu'au point le plus facile d'accès. Les bords peuvent accumuler plus de dépôt, tandis que les faces en retrait, les nervures étroites et les poches profondes peuvent en recevoir moins. Les points de contact et les marques de montage peuvent également créer des variations locales. Le dessin ou le plan qualité doit identifier la face fonctionnelle, la face esthétique, le renfoncement et les emplacements des bords qui représentent l'application.
L'instrument et la méthode doivent être sélectionnés en fonction du substrat, de l'empilement du revêtement et de la résolution requise. Une méthode non destructive peut être utile pour les contrôles de routine lorsque son étalonnage et ses hypothèses de substrat correspondent à la pièce. Une coupe transversale peut fournir des preuves directes de l'ordre des couches et de la construction locale, mais elle est destructive et n'évalue que la section choisie. Le fournisseur doit indiquer comment l'étalonnage, les normes de référence, l'incertitude de mesure et l'accès de l'opérateur sont traités lorsque ces facteurs affectent la décision.
L'épaisseur n'est pas automatiquement meilleure lorsqu'elle est plus élevée. Un excès de construction peut affecter les filetages, les alésages, les portées de joint, les interfaces coulissantes et l'ajustement de l'assemblage. Une grande face cosmétique peut tolérer une plage différente d'un contact de précision. Vérifiez la dimension finale livrée et l'épaisseur du revêtement ensemble.
L'échantillonnage doit également refléter la façon dont la pièce est chargée et manipulée. Si une seule face est mesurée, une variation dépendante du support sur la face opposée peut être manquée. Enregistrez l'orientation de la pièce, l'instrument de mesure, l'identifiant de l'emplacement et le résultat avec le lot. Lorsqu'une mesure ne peut pas être prise en raison de l'accès ou de la géométrie, définissez un emplacement alternatif avant la production plutôt que de substituer silencieusement un point facile.
Comment vérifier l'adhérence
Le test d'adhérence doit être choisi en fonction du substrat et du système de revêtement réels. Le test peut solliciter l'interface mécaniquement, thermiquement ou par une autre condition convenue, mais l'acheteur doit définir l'échantillon, la préparation, le conditionnement, l'emplacement et le résultat de réussite/échec. Une méthode nommée sans limite d'acceptation est incomplète. Le fournisseur doit également indiquer si le test est une preuve de qualification ou un contrôle de production de routine.
L'emplacement de la défaillance fournit des informations techniques utiles. Un délaminage dans une zone de coulée poreuse indique un état du substrat ou une solution de processus piégée. Une défaillance le long d'une interface large peut indiquer une contamination, un contrôle des oxydes, une activation ou une compatibilité des couches. Une fissure sur un bord vif peut être liée à l'accumulation de dépôt ou à la géométrie. Inspectez la zone défaillante et enregistrez si le défaut a commencé dans la coulée, à l'interface substrat-couche, entre les couches ou dans la couche supérieure.
Connecter les tests au plan d'acceptation
L'inspection visuelle doit couvrir les piqûres, les brûlures, les taches, les rayures, les variations de couleur, les transitions de masquage et la mauvaise couverture. Les contrôles d'épaisseur et d'adhérence doivent utiliser les emplacements identifiés dans le dessin. Si la pièce est exposée à l'humidité, au sel, aux nettoyants, à la chaleur ou à un contact avec des métaux différents, définissez l'exposition environnementale et comment la corrosion, les cloques, les taches ou la perte de fonction seront jugées.
Pour les substrats en aluminium, le prétraitement et l'interface d'oxyde méritent une attention particulière. La référence sur l'électroplacage de l'aluminium explique pourquoi la méthode du substrat doit être évaluée séparément du zinc. Pour la portée globale de la finition, utilisez les services de post-traitement comme point de coordination. Si des défauts microscopiques nécessitent une enquête, une technique telle que l'analyse de surface ne peut être envisagée que lorsque son objectif et son utilisation d'acceptation sont définis, plutôt que d'être ajoutée comme preuve décorative.
Ne libérez la pièce que lorsque les preuves correspondent à la fonction : les emplacements corrects ont été mesurés, l'échantillon représente la production, le revêtement reste dans le plan dimensionnel et tout test d'adhérence ou d'environnement a un résultat convenu. C'est plus fiable que de traiter une surface brillante et uniforme comme une preuve de la qualité du revêtement.