Quelles informations RFQ sont nécessaires pour un revêtement en aluminium résistant à l'usure ?
Quelles informations RFQ sont nécessaires pour un revêtement en aluminium résistant à l'usure ?
Une demande de devis (RFQ) pour un revêtement en aluminium résistant à l'usure doit inclure l'alliage d'aluminium, le processus de moulage, le modèle 3D, le dessin 2D, les zones d'usure, le type de revêtement ou l'objectif de performance, la couleur, la brillance, la texture, l'épaisseur du revêtement, les zones de masquage, l'exigence de préparation de surface, l'exposition à la corrosion, l'exigence de test d'abrasion ou de frottement, la méthode d'inspection, le plan d'approbation des échantillons, l'emballage et la quantité de production. Ces informations permettent au fournisseur de recommander une voie de revêtement et de deviser la portée réelle de la pièce finie.
Si la RFQ mentionne simplement « revêtement résistant à l'usure », les fournisseurs peuvent proposer différents processus. Certains peuvent supposer un revêtement en poudre standard. D'autres peuvent supposer un revêtement spécialisé ou une anodisation dure. D'autres encore peuvent exclure le masquage et les tests. Les acheteurs doivent définir le problème d'usure afin que le devis puisse répondre à l'application réelle au lieu d'une étiquette de revêtement vague.
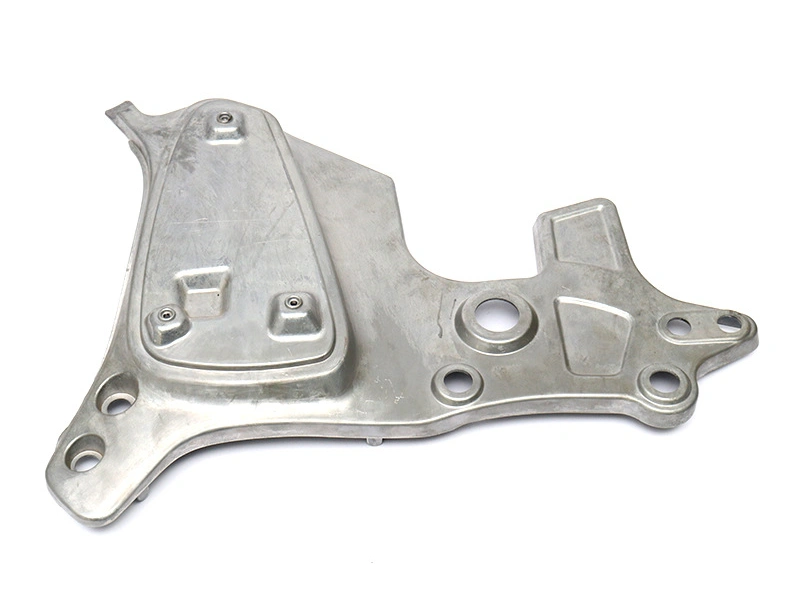
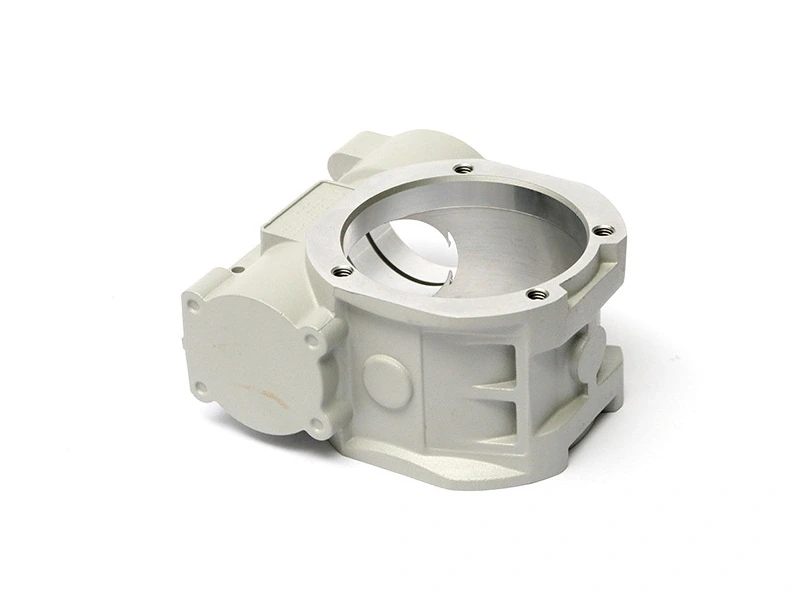
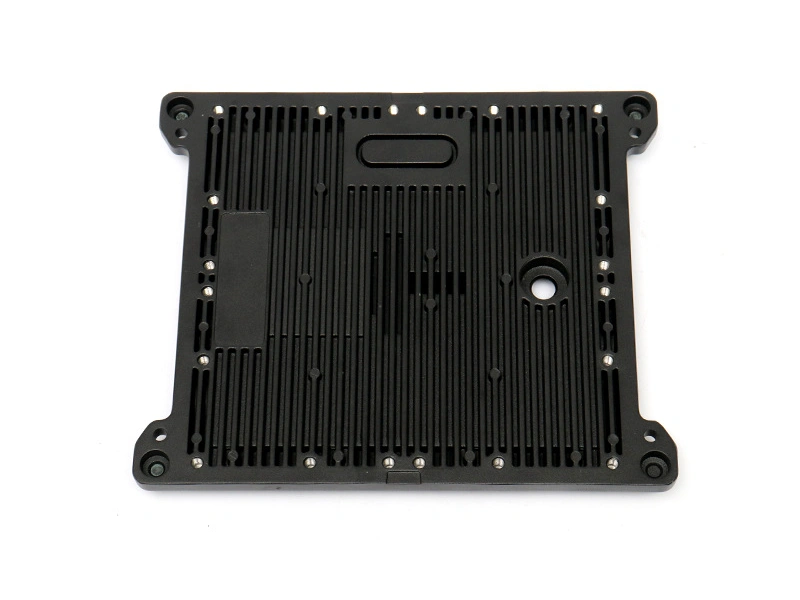
Pour les pièces moulées sous pression en aluminium, la qualité du moulage sous pression d'aluminium et les performances du revêtement sont liées. La porosité de surface, les bavures, les arêtes, les résidus de démoulage et les caractéristiques usinées peuvent tous affecter la durabilité du revêtement.
La RFQ doit spécifier l'alliage du substrat, le matériau de contact, la pression de contact, le mouvement, l'environnement, la durée de vie cible, l'épaisseur du revêtement et la méthode d'inspection. Elle doit citer la norme MIL-PRF-8625 Type III, ASTM B733, ASTM D406 ou une autre norme applicable uniquement si la classe requise et la condition de réussite sont également spécifiées.
Décrire la condition d'usure
Le détail le plus important de la RFQ est la manière dont la pièce s'use. Le contact manuel, le glissement contre du plastique, le glissement contre du métal, l'abrasion extérieure, le contact avec un outil et le frottement d'emballage sont des problèmes différents. Le fournisseur doit connaître le matériau de contact, la fréquence de contact, la charge, l'environnement et si l'usure est esthétique ou fonctionnelle.
Si l'acheteur possède une pièce défectueuse, des photos ou des échantillons peuvent aider. Une surface de préhension usée, un trou de vis ébréché, un bord rayé ou une cloque de revêtement indiquent au fournisseur quel problème doit être résolu. Sans ces informations, le fournisseur peut choisir un revêtement qui semble durable mais ne répond pas au mode de défaillance réel.
Détail RFQ | Pourquoi c'est important | Exemple d'acheteur |
|---|---|---|
Zone d'usure | Montre où la durabilité du revêtement est nécessaire | Surface de préhension, rail de glissement ou zone de contact de vis |
Condition de contact | Définit le mode d'usure | Contact manuel, frottement métallique ou abrasion d'emballage |
Objectif du revêtement | Guide la sélection du revêtement | Revêtement en poudre avec surface supérieure résistante à l'abrasion |
Limite d'épaisseur | Protège l'ajustement d'assemblage | Pas d'accumulation dans les trous filetés ou les fentes d'accouplement |
Zones de masquage | Protège les surfaces fonctionnelles | Masquer la face d'étanchéité et les trous M5 |
Méthode de test | Définit les preuves d'acceptation | Test d'adhérence par quadrillage et test de frottement |
Emballage | Prévient les dommages après la finition | Emballage individuel pour l'extérieur revêtu |
Inclure les limites fonctionnelles et esthétiques
Les limites fonctionnelles incluent les filetages, les alésages, les faces d'étanchéité, les plots de référence, les zones de mise à la terre et les surfaces d'accouplement étroites. Ces zones peuvent nécessiter un masquage ou un nettoyage après revêtement. Les limites esthétiques incluent la couleur, la brillance, la texture, les rayures, les éclats et les défauts de surface acceptables. Les acheteurs doivent séparer les exigences fonctionnelles et esthétiques car elles sont inspectées différemment.
L'épaisseur du revêtement doit être définie là où l'ajustement est important. Si l'acheteur ne connaît pas l'épaisseur correcte, la RFQ peut demander une recommandation du fournisseur, mais le dessin doit toujours identifier les zones où l'épaisseur ne peut pas interférer avec l'assemblage. Ceci est particulièrement important pour les boîtiers et supports moulés sous pression avec de nombreux trous filetés ou fentes.
Approbation des échantillons et dossiers de production
La RFQ doit indiquer si l'acheteur a besoin de pièces d'échantillonnage, de rapports de test, de relevés d'épaisseur de revêtement, de résultats d'adhérence, de résultats d'abrasion, de tests de corrosion ou d'un maître de finition. Ces exigences affectent le devis et le délai. Un fournisseur ne peut pas inclure les tests avec précision si la RFQ ne les mentionne pas.
Neway peut examiner les RFQ pour revêtement en aluminium résistant à l'usure en reliant l'objectif de revêtement, la qualité de la pièce moulée en aluminium, la préparation de surface, le revêtement en poudre, le masquage, les tests et l'emballage. L'objectif est de deviser l'état de la pièce finie, pas seulement un nom de revêtement.
Avant la production en série, les acheteurs doivent approuver l'échantillon de revêtement et conserver le dossier du processus. Le dossier doit inclure l'alliage, la route de préparation, le type de revêtement, l'épaisseur cible, la méthode de masquage, le plan d'inspection et l'emballage. Ce dossier garantit que les lots ultérieurs sont conformes à la performance de revêtement approuvée.
Comment éviter une redemande de devis après le premier échantillon
Une redemande de devis arrive souvent lorsque le masquage, les tests, l'emballage ou l'inspection de la zone d'usure sont ajoutés après le premier échantillon. Les acheteurs peuvent éviter cela en marquant les surfaces fonctionnelles, les surfaces visibles et les surfaces d'usure avant que le fournisseur ne devis. Si le revêtement doit passer des tests d'abrasion, d'adhérence ou de corrosion, cette exigence doit être incluse dès le début.
La RFQ doit également indiquer si le fournisseur est responsable uniquement de la pièce brute moulée plus le revêtement, ou des pièces finies prêtes à assembler. Les pièces finies peuvent nécessiter un nettoyage des filets, des enregistrements d'inspection et un emballage protecteur, ce qui peut changer à la fois le prix et le délai.
Documents et échantillons à envoyer avec la RFQ
Les acheteurs doivent envoyer des fichiers 3D, des dessins 2D, des photos actuelles, des échantillons défectueux si disponibles, des références de revêtement et toute norme client. Si une couleur ou une texture spécifique est requise, un échantillon physique est préférable à une image à l'écran. Si la pièce présente un problème d'usure connu, un composant usagé ou défectueux peut montrer au fournisseur où la performance du revêtement est importante.
Pour les pièces de production, la RFQ doit indiquer si l'acheteur a besoin de certificats, de rapports de revêtement, de résultats d'adhérence, de tests d'abrasion ou de tests de brouillard salin. Ces enregistrements affectent le coût et le délai, ils doivent donc être inclus avant que le fournisseur prépare le devis.
Si l'acheteur prévoit des commandes répétées, la RFQ doit également demander comment la voie de revêtement et les résultats d'inspection seront enregistrés pour les futurs lots.