
45 स्टील उत्पत्ति शक्ति: क्वेंच और टेम्पर के बाद 355 MPa
इस ब्रैकेट पर 45 स्टील की उत्पत्ति शक्ति 355 MPa तक क्वेंच और टेम्पर के बाद ही पहुँचती है, और ड्रॉइंग वह आँकड़ा टारगेट की तरह रखती है, ग्रेड के साथ आने वाले गुण की तरह नहीं। GB/T 699-2015 स्टील और उसकी क्वेंच-टेम्पर हालत तय करता है। 25 से 30 mm का सेक्शन पूरी गहराई तक कठोर होगा या नहीं, यह तय करते हैं मोटे सेक्शन को मिलने वाला फ़ीड, क्वेंच और टेम्पर की विंडो, और ASTM A370 पर खींचा गया कास्ट-ऑन टेस्ट बार। इन चारों की शुरुआत कास्टिंग मटीरियल के चुनाव से होती है।
GB/T 699-2015 क्या तय करता है, क्या खुला छोड़ता है
मानक ग्रेड, उसके पीछे की केमिस्ट्री और ऑर्डर की हालत — क्वेंच और टेम्पर — तय करता है। GB/T 699-2015 पर जारी सर्टिफ़िकेट केमिस्ट्री का जवाब देता है, सेक्शन का नहीं। वही 355 MPa 12 mm की दीवार से भी माँगा जाता है और 30 mm के बॉस से भी, जबकि सेक्शन में ढाई गुना का फ़र्क़ है।
खुला रह जाता है 25 से 30 mm का लोड पाथ: वहाँ की हार्डनेबिलिटी, कोर को मिलने वाली ठंडक, और यह कि वह मेल्ट टेम्पर का जवाब कैसे देता है। ड्रॉइंग यह गैप 355 MPa को टॉलरेंस ब्लॉक में रखकर और टेस्ट मेथड का नाम लिखकर भरती है, जबकि अकेला सर्टिफ़िकेट मेटल कास्टिंग के ऑर्डर पर इसे खुला छोड़ देता है।
355 MPa टारगेट है, ग्रेड का गुण नहीं
पार्ट स्पेसिफ़िकेशन 45 स्टील की उत्पत्ति शक्ति 355 MPa को ऐसा डिज़ाइन टारगेट बताता है जिसकी पुष्टि अभी बाक़ी है, और ड्रॉइंग उसे निचली सीमा की तरह लिखती है: 355 MPa या उससे ज़्यादा। निचली सीमा स्वीकृति का मान है, पास होने वाले बार का सबसे कम पढ़ा गया आँकड़ा, और सामान्य नतीजे के बारे में कुछ नहीं कहती। उसे मटीरियल प्रॉपर्टी की तरह दर्ज कर लेना ही वह जगह है जहाँ ऑर्डर बिगड़ते हैं।
कठोरता एक विंडो है, HB 220 से 250, यानी 30 अंक चौड़ी; उत्पत्ति शक्ति बिना चौड़ाई की एक रेखा है। विंडो एक फ़र्नेस लोड के बिखराव को सोख लेती है, जबकि रेखा को हर बैच पर एक बार टेन्साइल पुल से साबित करना पड़ता है। इस सबूत की क़ीमत एक बार, एक कठोरता जाँच और एक फ़र्नेस रिकॉर्ड है, जो पर्याप्त सेक्शन वाले स्टैटिक लोड केस को नहीं चुकानी पड़ती।
25 से 30 mm सेक्शन बनाम हार्डनेबिलिटी
ब्रैकेट में जहाँ बोल्ट गुज़रते हैं, वहाँ 25 से 30 mm का सेक्शन चलता है, और बीच में 8 से 12 mm की दीवारें हैं। अनुपात ड्रॉइंग के मानों से निकालें: 25 ÷ 12 ≈ 2.1 और 30 ÷ 8 = 3.75। मोटा सिरा जमने और ठंडा होने, दोनों में सबसे पीछे रहता है, इसलिए उसका कोर दीवार की सतह से देर से और धीमी रफ़्तार से क्वेंच तक पहुँचता है।
कोर पर धीमी ठंडक इस पुर्ज़े के लिए दर्ज पहला फेलियर मोड है। जो ऑस्टेनाइट कभी मार्टेंसाइट नहीं बनता, उसे टेम्पर से वापस नहीं पाया जा सकता, इसलिए बॉडी की उत्पत्ति शक्ति 355 MPa से नीचे रह जाती है जबकि सतह कठोर पढ़ी जाती है। एक उदाहरण रिकॉर्ड यह अंतर दिखाता है: बार पास हो गया और बॉडी कम पड़ी; हल कास्ट-ऑन टेस्ट बार, राइज़र और टेम्पर के समायोजन से निकला। बॉस में दीवार जोड़ने से कोर और धीमा ही पड़ता है।
क्वेंच और टेम्पर की विंडो
क्वेंच 840 से 860 °C पर, टेम्पर 550 से 600 °C पर। क्वेंच की विंडो 20 °C चौड़ी है, टेम्पर की 50 °C, यानी ढाई गुना चौड़ी। ऑस्टेनाइटाइज़िंग को ग्रेन बढ़ाए बिना एक पतली पट्टी पर उतरना पड़ता है, जबकि कठोरता टेम्पर की पूरी रेंज में धीरे-धीरे गिरती है।
इन दोनों को एक ही सेटिंग की तरह पढ़ें। टेम्पर को उसकी रेंज के ऊपरी सिरे पर चलाएँ, तो कठोरता HB 220 से 250 के बैंड से नीचे उतर जाती है और उत्पत्ति शक्ति उसके साथ नीचे आती है। जो बैच दोनों विंडो थामे रहता है पर बार छोड़ देता है, उसके पास नीचे की चार पंक्तियों में से दो का ही सबूत होता है।
कारक | मान | यूनिट | सबूत |
|---|---|---|---|
क्वेंच तापमान | 840–860 | °C | लोड का क्वेंच चार्ट |
टेम्पर तापमान | 550–600 | °C | लोड का टेम्पर चार्ट |
कठोरता | 220–250 | HB | बॉडी पर रीडिंग |
उत्पत्ति शक्ति | 355 या ज़्यादा | MPa | ASTM A370 पर टेन्साइल पुल |
बॉडी जाँच के तौर पर कठोरता HB 220–250
कठोरता ही वह अकेली ताक़त-जाँच है जो ब्रैकेट को ख़ुद छूती है। यह 25 से 30 mm सेक्शन की सतह को सेकंडों में पढ़ लेती है और कई जगहों पर दोहराई जा सकती है। टेस्ट बार मेल्ट पढ़ता है, कठोरता की रीडिंग सेक्शन पढ़ती है, और दोनों इसी अंतर की वजह से मौजूद हैं।
यह रीडिंग उत्पत्ति शक्ति का मान नहीं है। क्वेंच और टेम्पर के डेटा में ऐसा कुछ नहीं जो HB 220 से 250 को 355 MPa में बदल दे, और बैंड के अंदर का आँकड़ा टारगेट से मेल खाता है, उसका सबूत नहीं। बैंड 30 अंक चौड़ा है, 220 की निचली सीमा का क़रीब 14%, इसलिए ब्रैकेट विंडो के निचले सिरे पर भी पास हो सकता है।
कमज़ोरी गहराई में है: इंडेंटर उथली परत ही देखता है, और कठोर सतह के नीचे बैठा नरम कोर स्वस्थ सेक्शन जैसा पढ़ा जाता है। टेस्ट पॉइंट और स्वीकृति नियम पर फ़ाउंड्री के साथ पुष्टि अभी बाक़ी है।
टेस्ट बार: क्या कवर करते हैं
कास्ट-ऑन टेस्ट बार उसी लैडल से डाला जाता है जिससे ब्रैकेट बनता है, और क्वेंच व टेम्पर में उसके साथ चलता है। ASTM A370 पर खींचने पर वह वही उत्पत्ति शक्ति बताता है जो मेल्ट और फ़र्नेस लोड ने दरअसल दी। बैच के पास बॉडी के मान का जो सबसे क़रीब सबूत हो सकता है, वह यही है।
जो बार नहीं कर सकता, वह है 25 से 30 mm के बॉस के कोर का नमूना। उसका अपना सेक्शन छोटा है, इसलिए जिस धातु का वह प्रतिनिधि है उससे तेज़ ठंडा होता है और ज़्यादा आसानी से कठोर हो जाता है। बार किसी दूसरे मेल्ट से डालें या उसे अलग टेम्पर करें, तो मेकैनिकल प्रॉपर्टी टेस्टिंग का रिकॉर्ड ब्रैकेट के बजाय किसी और चीज़ का हो जाता है।
दीवार 8 से 12 mm और 25 से 30 mm का बॉस
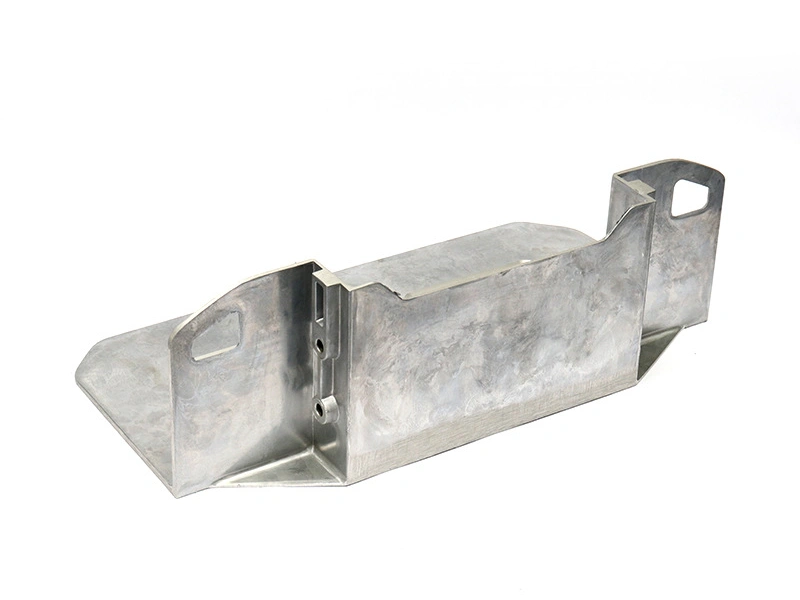
दोनों सेक्शन अलग-अलग काम करते हैं। 8 से 12 mm की दीवार 180×120×60 mm में भराव और ठंडक तय करती है; 25 से 30 mm का बॉस बोल्ट का भार उठाता है। अनुपात को दोनों सिरों तक ले जाएँ, तो एक ही ब्रैकेट 2.1:1 से 3.75:1 तक फैल जाता है; यह निर्भर करता है कि ड्रॉइंग कहाँ उतरती है।
यही अनुपात तय करता है कि कौन-सा दोष पहले आता है। ज़्यादा अनुपात में दीवार बॉस से पहले जम जाती है, और फिर बॉस सिकुड़ता है, क्योंकि राइज़र तक तरल रास्ता नहीं बचता। वज़न का बैंड चौड़ा इसलिए है: 1.8 से 2.5 kg यानी 0.7 kg, निचले सिरे का क़रीब 39%, और ज्यामिति उसे हिलाती रहती है।
फ़ीचर | मान | यूनिट | क्या तय करता है |
|---|---|---|---|
दीवार | 8–12 | mm | भराव और ठंडक की दर |
मोटा सेक्शन | 25–30 | mm | फ़ीडिंग और हार्डनेबिलिटी |
तैयार वज़न | 1.8–2.5 | kg | फ़िक्स्चर लोड और हैंडलिंग |
होल पिच | ±0.2 | mm | फ़्रेम के साथ बोल्ट-अप |
फेस फ्लैटनेस | 0.1 | mm | बोल्ट प्रीलोड के नीचे संपर्क |
हीट ट्रीटमेंट का खिसकाव स्टॉक खा जाता है
180×120×60 mm के ब्रैकेट को 840 से 860 °C से क्वेंच करने पर आकार हिल जाता है। पतली दीवारें पहले ठंडी होती हैं, बॉस सबसे बाद में, और यह फ़र्क़ माउंटिंग फेस पर झुकाव और ऐंठन के रूप में दिखता है। मशीनिंग के बाद उस फेस पर 0.1 mm फ्लैटनेस थामनी है, 180 mm फेस पर 1,800 में एक हिस्सा, इसलिए स्टॉक को उससे बड़ा खिसकाव ढकना पड़ता है।
ब्लास्टिंग भी धातु हटाती है। ISO 8501-1 के हिसाब से Sa 2.5 सफ़ाई का ग्रेड है, और रूट कटाई से पहले ब्लास्ट करता है, इसलिए एक ही स्टॉक भत्ता ब्लास्ट और खिसकाव दोनों ढकता है। ब्लास्टिंग के बाद कटाई करने से होल पिच ±0.2 mm पर टिकी रहती है; टेम्पर के बाद सीधा करने से तनाव जुड़ता है और स्टॉक वापस नहीं मिलता।
फॉस्फेटिंग या ब्लैक ऑक्साइड, "पैसिवेशन" नहीं
पार्ट स्पेसिफ़िकेशन सतह उपचार में पैसिवेशन लिखता है, और उसका नोट कुछ ज़्यादा सीमित कहता है। पैसिवेशन ग्राहक की ड्रॉइंग का इंतज़ार करता है, और कार्बन स्टील सामान्यतः फॉस्फेटिंग या ब्लैक ऑक्साइड पर जाता है। दोनों बातें एक ही ब्रैकेट की हैं, इसलिए फ़ैसला ड्रॉइंग करती है।
तीन शब्द, तीन प्रक्रियाएँ, सरफ़ेस फिनिशिंग रूट पर तीन स्वीकृति मानदंड हैं। फॉस्फेट कोटिंग क्रिस्टल स्ट्रक्चर और कोटिंग वेट पर आँकी जाती है, ब्लैक ऑक्साइड रंग और ऑयल फ़िल्म पर, और पैसिवेशन उस पैसिव फ़िल्म पर जो स्टेनलेस पर ख़ुद बन जाती है। तीनों के लिए एक ही शब्द छोड़ने पर इंस्पेक्टर के पास जाँचने को कुछ नहीं बचता, और ग़लत प्रक्रिया पर फ़िनिश हुआ बैच गुड्स-इन पर रिजेक्ट होता है।
45 स्टील कब दूसरे रूट से हार जाता है
पार्ट स्पेसिफ़िकेशन में दो विकल्प हैं: लॉस्ट-वैक्स कास्टिंग, जो ग्राहक का मूल रूट है, और एक वेल्डमेंट। 45 स्टील तब हारता है जब 25 से 30 mm के सेक्शन को ऐसा राइज़र चाहिए जो मोल्ड लेआउट में न बैठे, या जब ब्रैकेट ऐसी प्लेट हो जिसकी रिब वेल्डर स्टैंडर्ड स्टॉक से बना दे।
वेल्डमेंट मोटे सेक्शन को मोल्ड से बाहर ले जाता है और साथ में हीट-अफ़ेक्टेड ज़ोन, वेल्ड के किनारे खिसकाव और ऐसा डेटम लाता है जो अब कास्टिंग ड्रॉइंग से मेल नहीं खाता। रूट बदलना ड्रॉइंग का बदलाव है, सोर्सिंग का नहीं, और मेटल कास्टिंग सप्लाई का केस दिखाता है कि कास्टिंग रूट अपने रिकॉर्ड कॉलआउट से बैच तक कैसे ले जाता है। डाई में हॉट हार्डनेस के लिए चुना गया ग्रेड अलग सवाल का जवाब देता है, इसलिए टूल स्टील हीट ट्रीटमेंट यहाँ टेम्पलेट नहीं है।
FAQ
मेटल कास्टिंग में अलग-अलग दीवार मोटाई वाले पुर्ज़े डिज़ाइन करने के सबसे अच्छे तरीके क्या हैं?
मिश्र धातु का चुनाव डिज़ाइन की सीमाओं और कास्टिंग की सटीकता को कैसे प्रभावित करता है?
लंबे समय के पुर्ज़े के प्रदर्शन को साबित करने के लिए किन टेस्टिंग विधियों का इस्तेमाल होता है?
क्या हर बैच के लिए क्वालिटी इंस्पेक्शन रिपोर्ट और मटीरियल सर्टिफ़िकेट मिलते हैं?
कास्टिंग के बाद सीएनसी पोस्ट मशीनिंग में कौन-से टॉलरेंस हासिल होते हैं?
.webp)
.webp)
