
स्टील इन्वेस्टमेंट कास्टिंग: ताक़त, डेटम, Sa 2.5 ब्लास्टिंग
45 स्टील का ब्रैकेट 355 MPa उत्पत्ति शक्ति इसलिए थामता है क्योंकि 25 से 30 mm का बॉस फ़ीड पाता है, क्वेंचिंग और टेम्पर की विंडो बनी रहती है, और पुर्ज़े के साथ टेस्ट बार डाला जाता है। माउंटिंग फेस अलग सवाल है: ±0.2 mm के भीतर होल पिच और 0.1 mm तक सपाट फेस तभी बचते हैं जब ब्लास्टिंग आख़िरी कट से पहले चले। स्टील इन्वेस्टमेंट कास्टिंग कच्चे ब्लैंक को आकार देती है, और बाद के चरणों का क्रम तय करता है कि पुर्ज़ा ड्रॉइंग पर खरा उतरेगा या नहीं।
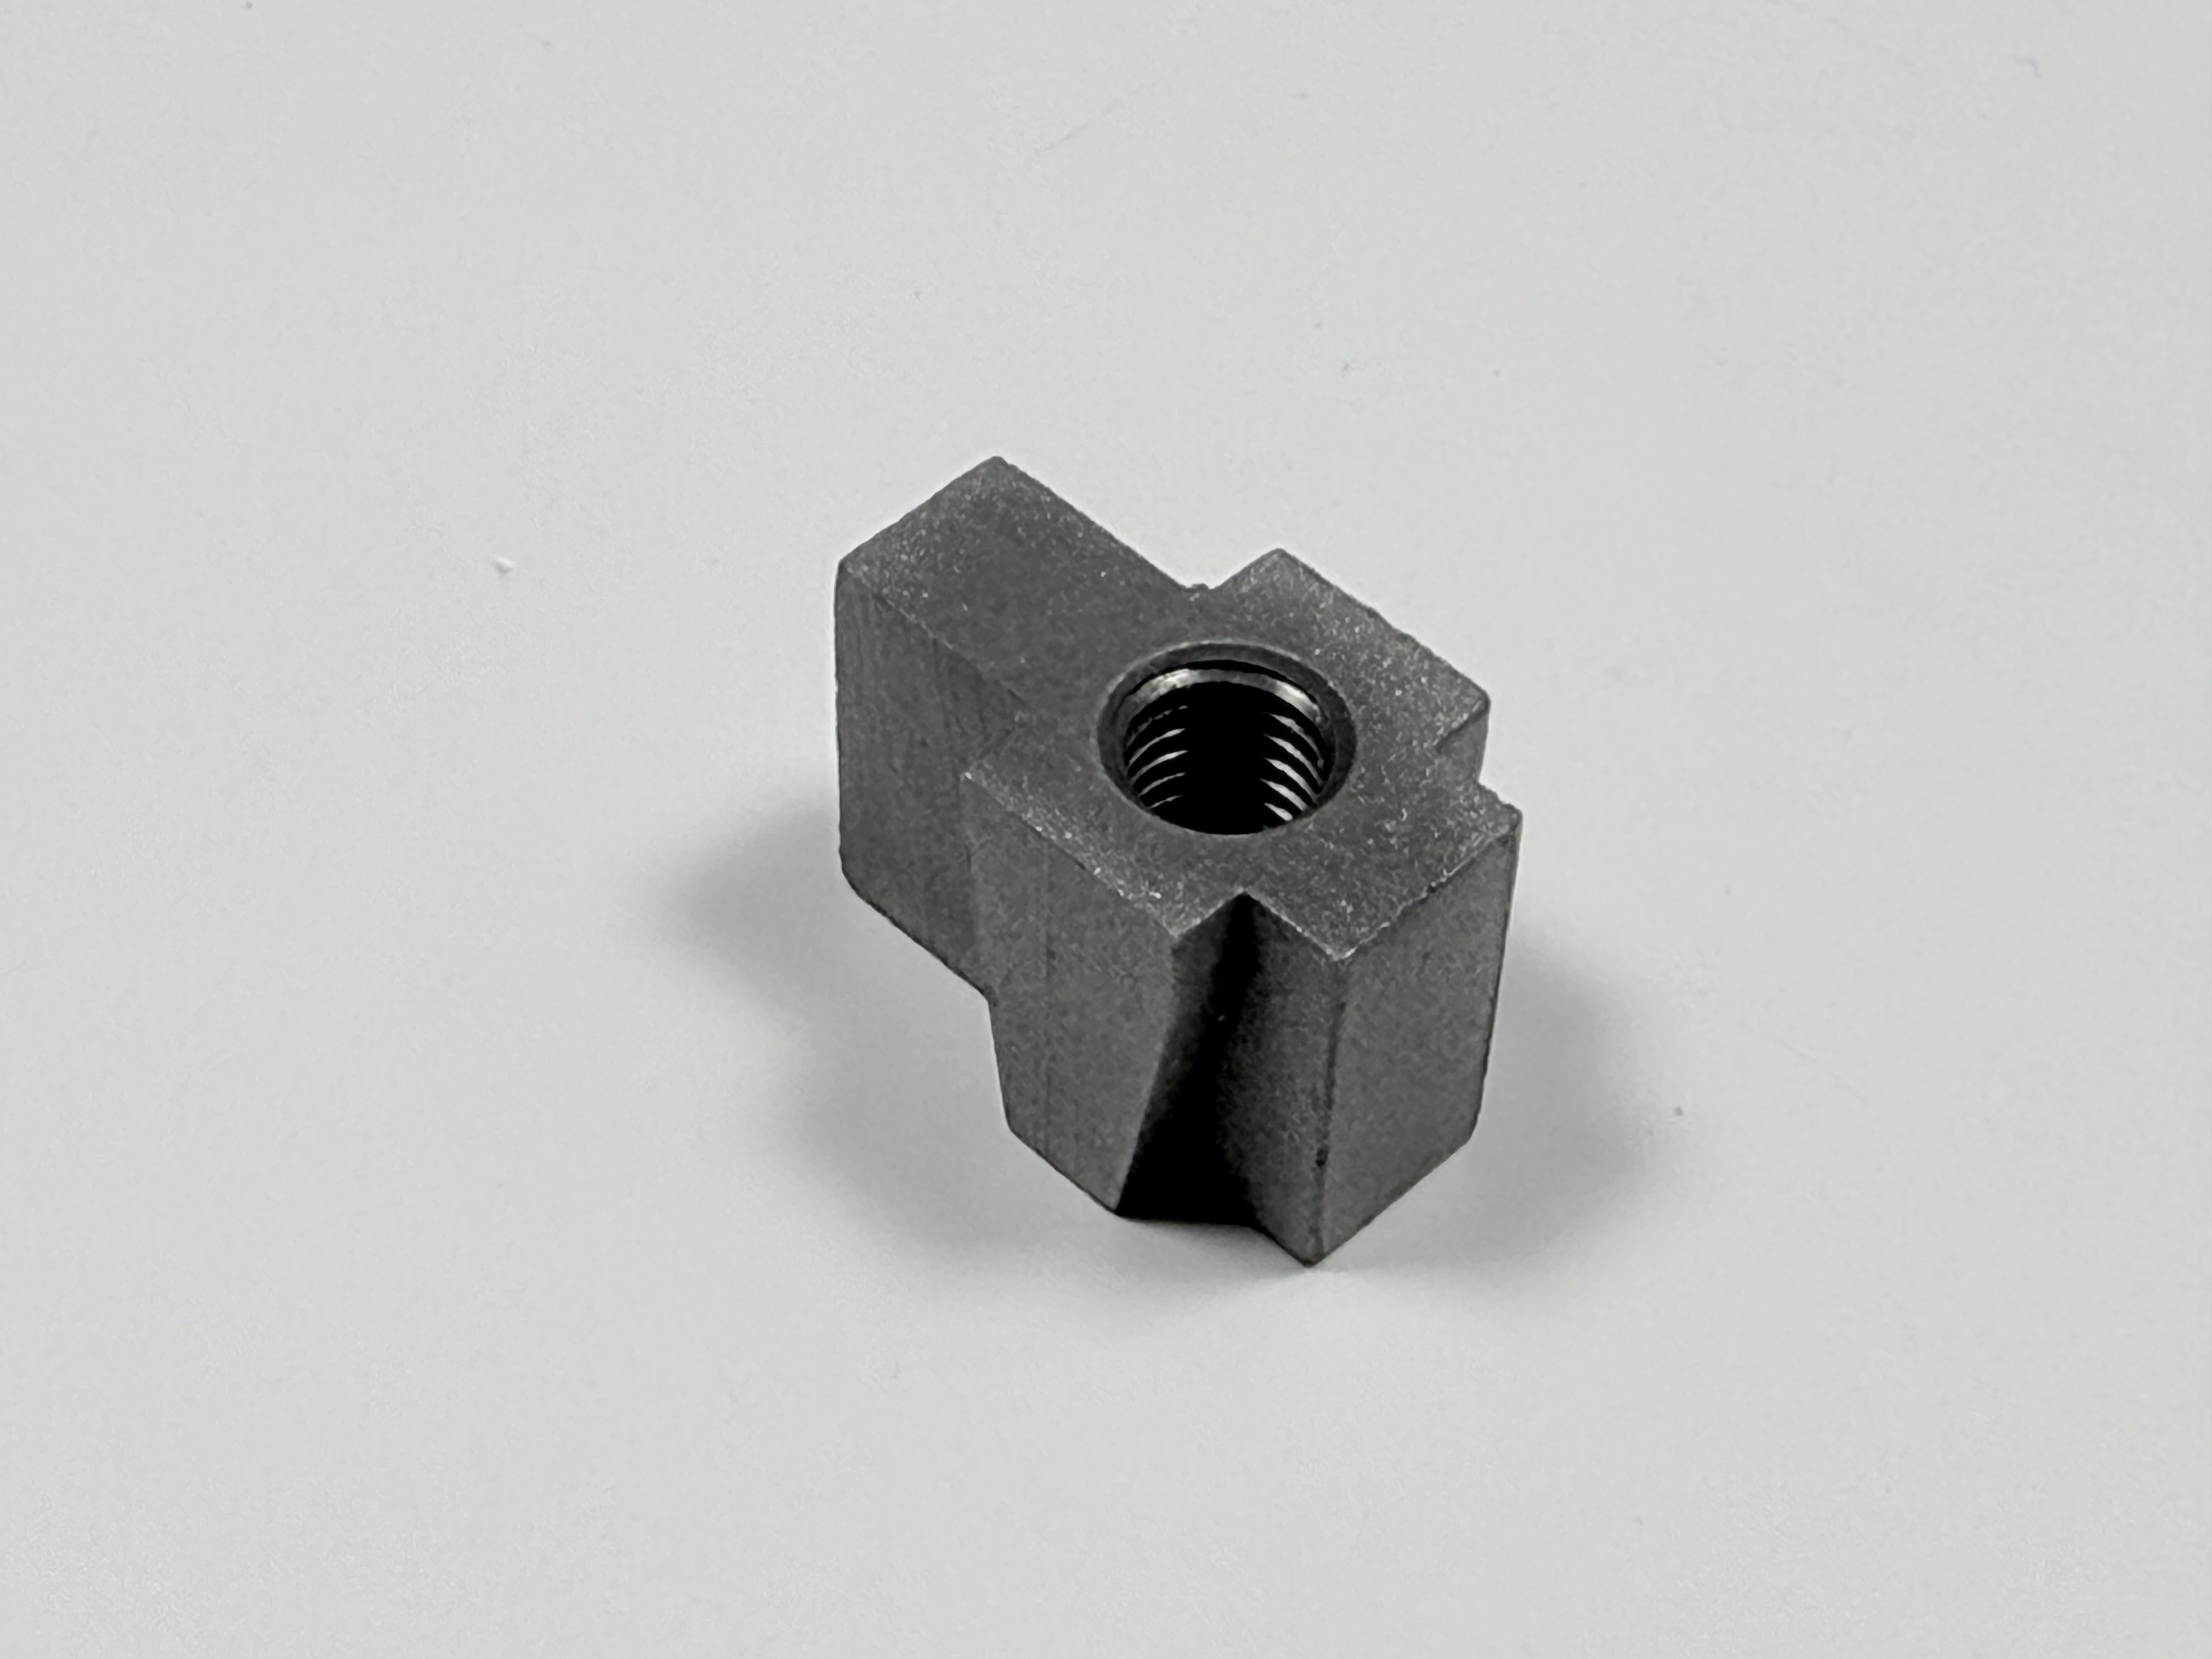
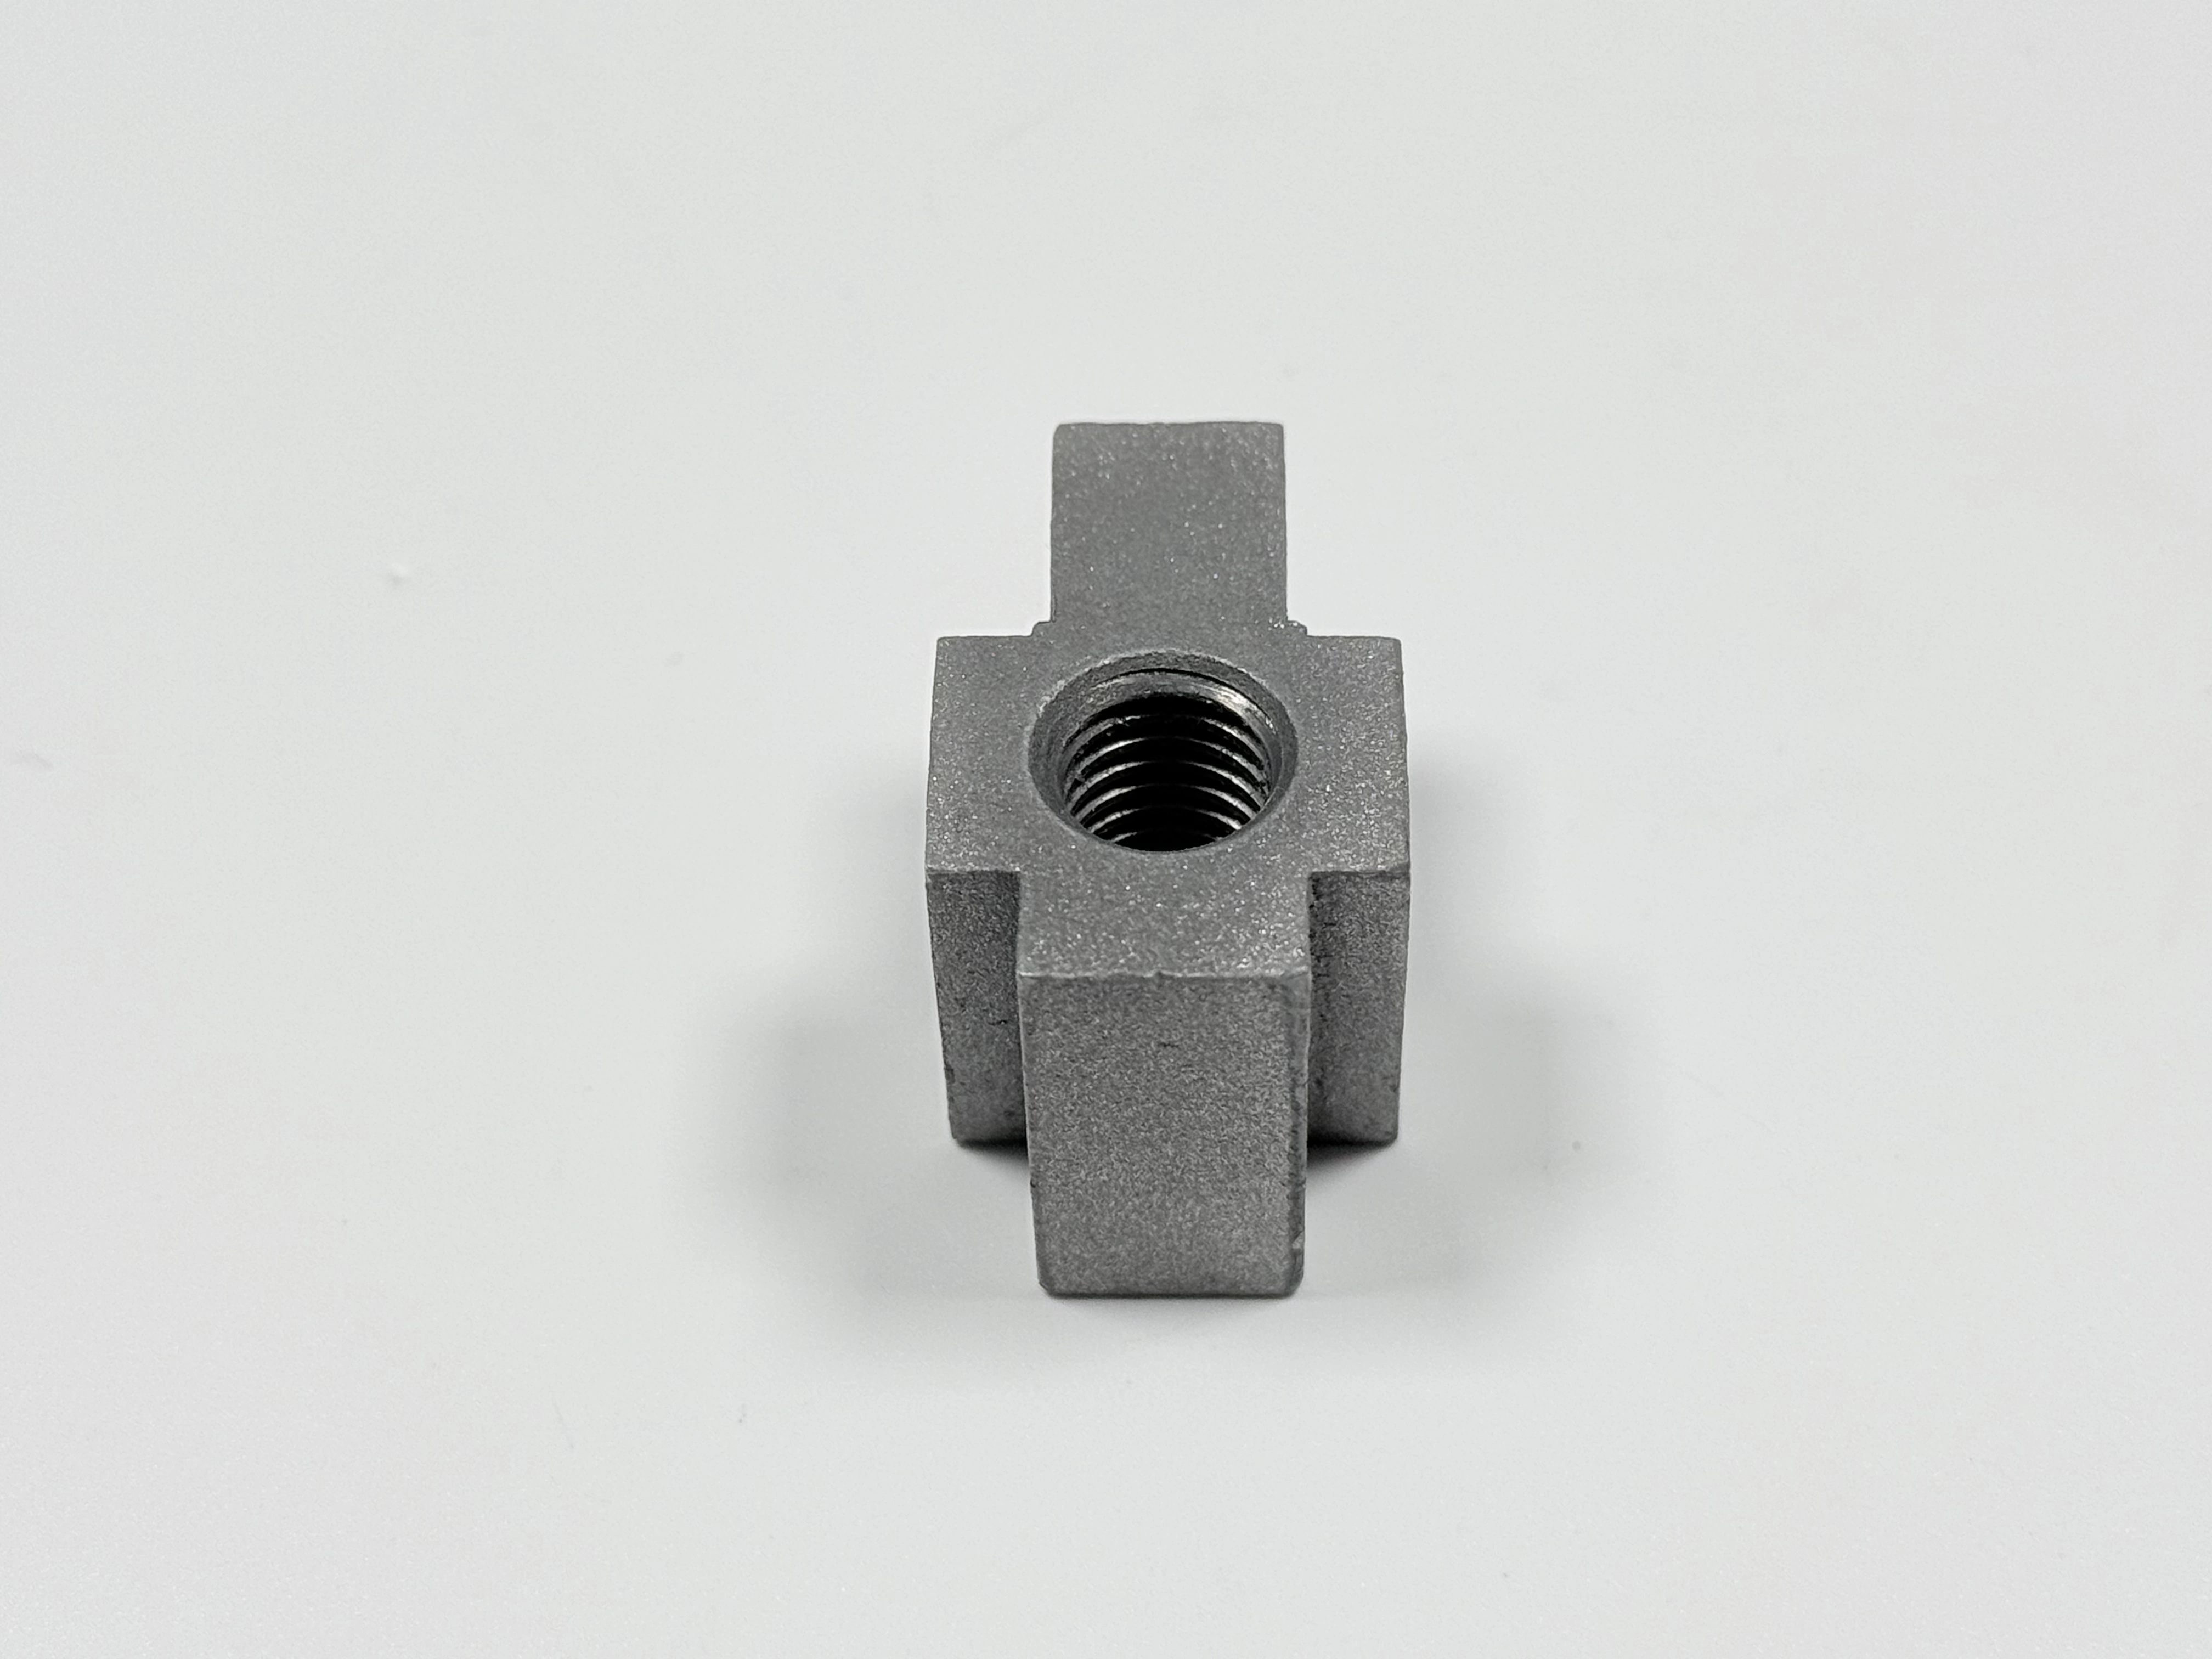
कच्चा ब्लैंक राइज़र मोटे सेक्शन पर ही रखता है।
तीन माँगें, एक क्रम जो तीनों थामे
ड्रॉइंग पर तीन आँकड़े तीन अलग चरणों के हैं: 355 MPa उत्पत्ति शक्ति, ±0.2 mm पर थामा गया होल पैटर्न, और माउंटिंग फेस पर 0.1 mm फ्लैटनेस। कास्टिंग सेक्शन तय करती है, हीट ट्रीटमेंट ताक़त तय करता है, और मशीनिंग बाक़ी दो तय करती है। एक चरण क्रम से हटाएँ, तो एक आंकड़ा बदल जाता है जबकि बाक़ी दो अपनी जगह बने रहते हैं।
ताक़त सेक्शन से शुरू होती है। मोटा बॉस सबसे बाद में जमता है, इसलिए राइज़र को उतनी देर तरल रहना पड़ता है जितनी देर में वह उसे फ़ीड कर सके। इसके बाद 840 से 860 °C की क्वेंचिंग उस सेक्शन को ट्रांसफ़ॉर्मेशन रेंज से पार ले जाती है, और 550 से 600 °C का टेम्पर उसे HB 220 से 250 पर लाता है। कास्ट-ऑन बार दर्ज करता है कि फ़र्नेस ने उस हीट के साथ क्या किया।
तालिका 1 हर माँग को उस चरण के साथ जोड़ती है जो उसे तय करता है, और उस जाँच के साथ जो उसे साबित करती है।
माँग | टारगेट | कहाँ तय होती है | कैसे साबित होती है |
|---|---|---|---|
उत्पत्ति शक्ति | 355 MPa या ज़्यादा | राइज़र फ़ीड, 840–860 °C क्वेंचिंग, 550–600 °C टेम्पर | ASTM A370 पर कास्ट-ऑन बार |
होल पिच | ±0.2 mm | फेस कटने के बाद फ़िक्स्चर और प्रोग्राम | सीएमएम (कोऑर्डिनेट मेज़रिंग मशीन) |
फेस फ्लैटनेस | 0.1 mm | मशीन किए डेटम से आख़िरी कट | सीएमएम या सरफ़ेस प्लेट |
दीवार और बॉस | 8–12 mm दीवार, 25–30 mm बॉस | पैटर्न और राइज़र प्लान | ब्लैंक पर सेक्शन जाँच |
ब्लास्ट की सफ़ाई | Sa 2.5 (ISO 8501-1) | आख़िरी कट से पहले ब्लास्टिंग | कम्पैरेटर |
पैटर्न से पहले ड्रॉइंग क्या तय करे
माउंटिंग फेस ही डेटम है, और ड्रॉइंग को पैटर्न कटने से पहले उसे नाम देना होता है। कच्चा कास्ट फेस ड्राफ्ट, रेत की बनावट और हीट ट्रीटमेंट का खिसकाव लिए चलता है, इसलिए वह किसी फ़्रेम पर सपाट नहीं बैठता और माप का संदर्भ नहीं बन सकता। जो फेस कटेगा, उस पर छोड़ा गया स्टॉक, और उसी से नापी जाने वाली टॉलरेंस, तीनों अंकित करें।
जो ड्रॉइंग 45 स्टील और उत्पत्ति शक्ति का टारगेट लिखती है पर डेटम शॉप पर छोड़ देती है, वह अलग-अलग सप्लायर से अलग पुर्ज़े बनवाती है। डेटम कॉलआउट, स्टॉक की छूट और गेज उसी शीट पर होने चाहिए जिस पर होल पैटर्न है। कास्ट और मशीन किए पुर्ज़ों की डेटम रणनीति उसी शीट से शुरू होती है।
सैंड मोल्ड: एक फ़्लास्क में 2 से 4 पुर्ज़े
मोल्ड प्लान सैंड मोल्ड, लकड़ी या एल्यूमीनियम का पैटर्न, और एक फ़्लास्क में 2 से 4 पुर्ज़े माँगता है। यही गिनती तय करती है कि पैटर्न का ख़र्च कैसे बँटता है और एक ही ढलाई में कितने ब्रैकेट आते हैं। चार पुर्ज़ों का फ़्लास्क चार ब्रैकेट एक ही हीट पर रखता है, इसलिए कास्ट-ऑन बार उन सबकी तरफ़ से बोलता है।
रूट का नाम और मोल्ड प्लान साथ-साथ पढ़े जाते हैं। जहाँ RFQ स्टील इन्वेस्टमेंट कास्टिंग कहता है और प्लान सैंड मोल्ड, वहाँ शॉप पैटर्न कटने से पहले पुष्टि करती है कि कौन-सा रूट चलेगा।
पैटर्न की सामग्री और फ़्लास्क की गिनती सैंड कास्टिंग रूट पर एक ही मद में कोट किए जाते हैं।
25 से 30 mm का सेक्शन: यहीं 355 MPa तय होता है
25 से 30 mm का बॉस सबसे बाद में जमता है, और उसे ऐसा राइज़र चाहिए जो तब भी तरल रहे जब सेक्शन धातु अंदर की ओर खींच रहा हो। उस फ़ीड के बिना सिकुड़न बॉस में बैठ जाती है और सेक्शन उतना भार नहीं उठाता जितना ड्रॉइंग मानकर चलती है।
ठंडा होने की दर दूसरा आधा हिस्सा है। मोटा सेक्शन कोर पर गर्मी धीरे छोड़ता है, इसलिए केंद्र क्वेंचिंग में ट्रांसफ़ॉर्मेशन रेंज से चूक सकता है। तब 550 से 600 °C का टेम्पर नरम ढाँचे पर काम करता है, और बॉडी 355 MPa से नीचे रह जाती है जबकि बार अब भी पास हो जाता है।
काल्पनिक इंजीनियरिंग परिदृश्य: 180×120×60 mm का ब्रैकेट, वज़न 1.8 से 2.5 kg, और 25 से 30 mm का बॉस। राइज़र के साथ बॉडी की कठोरता HB 220 से 250 में बैठती है; उसके बिना बार पास रह जाता है और बॉस नहीं। ये आँकड़े ड्रॉइंग के टारगेट हैं, किसी बैच का नतीजा नहीं।
मोटा करना ज़्यादा सुरक्षित नहीं है। हर अतिरिक्त mm कोर को धीमा करता है और बड़ा राइज़र माँगता है, इसलिए सेक्शन सबसे पहले भार का फ़ैसला है, नाप का नहीं।
क्वेंचिंग 840 से 860 °C, टेम्पर 550 से 600 °C: एक ही विंडो
क्वेंचिंग की विंडो 840 से 860 °C चलती है, यानी इतनी गर्म कि कार्बन घुल जाए और ग्रेन न बढ़े। उससे नीचे ऑस्टेनाइट पूरा नहीं बनता और टेम्पर के पास काम करने के लिए कम बचता है।
550 से 600 °C का टेम्पर HB 220 से 250 के साथ जोड़ा जाता है। निचले सिरे पर टेम्पर कठोरता 250 से ऊपर छोड़ता है और टफ़नेस की क़ीमत लेता है; ऊपरी सिरे पर कठोरता 220 से नीचे चली जाती है और उत्पत्ति शक्ति उसके साथ नीचे आती है।
कठोरता शॉप-फ़्लोर पर अनुमान का ज़रिया है। HB 220 से 250 के दायरे में आया आंकड़ा बताता है कि सेक्शन ने टेम्पर का जवाब दिया, और टेन्साइल आंकड़े के बारे में कुछ नहीं कहता। बार अब भी ASTM A370 पर खींचना पड़ता है।
यह विंडो GB/T 699-2015 वाले 45 स्टील हीट और तालिका में दिए सेक्शन पर टिकी है। ग्रेड या सेक्शन बदलें, तो विंडो दोबारा तय होती है; कास्टिंग सामग्री का चुनाव हीट ट्रीटमेंट शीट से पहले आता है।
टेस्ट बार: पुर्ज़े के साथ ढाले जाते हैं, ASTM A370 पर जाँचे जाते हैं
कास्ट-ऑन टेस्ट बार ब्रैकेट के उसी लेडल से डाला जाता है और उसी हीट ट्रीटमेंट से गुज़रता है। ASTM A370 पर खींचा गया बार उस हीट की उत्पत्ति शक्ति और तान शक्ति बताता है।
बार मेल्ट और फ़र्नेस साबित करता है। वह 25 से 30 mm बॉस के केंद्र को साबित नहीं कर सकता, क्योंकि बार पतला सेक्शन है और जल्दी ठंडा होता है। एक ही बैच से पास बार और नरम बॉस दोनों निकल सकते हैं।
बार की जगह पैटर्न रिव्यू में तय होनी चाहिए, जहाँ यह तय होता है कि उसे किस सेक्शन का प्रतिनिधित्व करना है। मैकेनिकल प्रॉपर्टी टेस्टिंग खींचने और उसके पीछे की रिपोर्ट, दोनों को कवर करती है।
एक उदाहरण बैच रिकॉर्ड यह फ़ासला दिखाता है: बार पास हुआ, बॉडी 355 MPa तक नहीं पहुँची, और सुधार दो चीज़ों से आया — मोटे सेक्शन पर राइज़र, और टेम्पर में थोड़ा बदलाव। राइज़र उस रीवर्क से सस्ता पड़ा जिसे उसने रोका।
कठोरता HB 220 से 250: बॉडी की जाँच और चार गेट
बॉडी पर कठोरता वह जाँच है जो बार नहीं कर सकता। HB 220 से 250 के भीतर का मान बताता है कि मोटे सेक्शन ने टेम्पर लिया; उससे बाहर का मान बताता है कि सेक्शन या फ़र्नेस विंडो से हट गया, और बार अब भी पास हो सकता है।
जाँच के बिंदु ड्रॉइंग पर तय करें। गेट के पास साफ़ किए पैड पर ली गई एक रीडिंग बॉडी की जाँच नहीं है, क्योंकि बॉस और 8 से 12 mm की दीवार अलग-अलग दर से ठंडे होते हैं। जो आंकड़ा मायने रखता है वह 25 से 30 mm के सेक्शन से आता है।
शिपमेंट से पहले चार गेट पुर्ज़े को थामते हैं: ताक़त कास्ट-ऑन बार और बॉडी की कठोरता से, नाप सीएमएम या सरफ़ेस प्लेट से, ब्लास्ट की सफ़ाई कम्पैरेटर से, और सतह के दोष मैग्नेटिक पार्टिकल या पेनेट्रेंट जाँच से। हर गेट का गेज ड्रॉइंग पर नामित होना चाहिए, वरना दूसरा निरीक्षक नतीजा दोहरा नहीं सकता।
Sa 2.5 ब्लास्टिंग: मशीनिंग से पहले नाप का फ़ैसला
ISO 8501-1 के हिसाब से Sa 2.5 बताता है कि ब्लास्ट क्लीनिंग के बाद सतह कितनी साफ़ है, यह नहीं कि कितनी खुरदरी है। यह ग्रेड लगभग सफ़ेद धातु माँगता है, जिससे स्केल और जंग हट चुके हों, और इसे कम्पैरेटर के सामने तय किया जाता है।
ब्लास्ट स्केल के साथ धातु भी हटाता है, इसीलिए वह आख़िरी कट से पहले चलता है। तैयार फेस पर ब्लास्ट करें, तो कटे किनारे गोल हो जाते हैं, होल के किनारे खिसक जाते हैं, और पिच दोबारा नापनी पड़ती है। तालिका 2 दोनों क्रम साथ-साथ रखती है।
क्रम | क्या थामता है | क्या क़ीमत लेता है | कहाँ फेल होता है |
|---|---|---|---|
पहले ब्लास्ट, फिर फेस का कट | पिच और फ्लैटनेस उस आख़िरी चरण के बाद कटते हैं जो धातु हटाता है | एक अतिरिक्त सेटअप और मास्किंग | तैयार होल पर मास्क की क्षति |
पहले फेस का कट, फिर ब्लास्ट | ब्लास्ट से पहले साफ़ फेस | डेटम पर दूसरा कट और पिच की दोबारा जाँच | गोल किनारे और खिसकी हुई पिच |
मास्किंग भी इसी तर्क पर चलती है। जो होल या फेस कट चुका है वह ब्लास्ट के दौरान ढका रहता है, और माउंटिंग फेस उसके बाद कटता है, इसलिए ब्लास्ट डेटम को कभी नहीं छूता। सैंडब्लास्टिंग का चरण कम्पैरेटर के सामने साइन ऑफ़ होता है, और कास्ट पुर्ज़ों की ब्लास्टिंग स्पेसिफ़िकेशन उसी ग्रेड से शुरू होती है।
फ्लैटनेस 0.1: मशीन किया डेटम
0.1 mm फ्लैटनेस कटती है, ढलती नहीं। कच्चा ब्लैंक ड्राफ्ट और हीट ट्रीटमेंट के खिसकाव के साथ आता है, और फेस पर छोड़े गए स्टॉक को दोनों ढकने पड़ते हैं, तब आख़िरी कट पूरे फेस पर सफ़ाई कर पाता है।
स्टॉक कम पड़े, तो कटर एक कोना साफ़ करता है और प्लेट बाक़ी हिस्से पर झूलती है। रीडिंग फेल हो जाती है, चाहे मशीन अपनी टॉलरेंस पर खरी उतरी हो। चित्र 2 प्लेट पर तैयार फेस दिखाता है, और यही वह जाँच है जो मायने रखती है।
मशीन किया फेस आख़िरी कट के बाद प्लेट पर पढ़ा जाता है।
खिसकाव वह कारक है जो स्टॉक खा जाता है। क्वेंचिंग में मुड़ा ब्रैकेट मिल तक पहुँचने से पहले ही ज़्यादातर छूट गँवा सकता है, इसलिए ड्रॉइंग उसके लिए स्टॉक रखती है और कास्टिंग की मशीनिंग का प्लान ब्लैंक की हालत से शुरू होता है।
फेस के नीचे बैठा सैंड होल दूसरा जोखिम है। उसमें कट लगे, तो फेस खुल जाता है, इसलिए कट से पहले ब्लैंक जाँचा जाता है और स्क्रैप मशीनिंग के घंटे लगने से पहले पकड़ लिया जाता है।
होल पिच ±0.2: फ़िक्स्चर, हाथ की ड्रिल नहीं
माउंटिंग फेस पर ±0.2 mm होल पिच फ़िक्स्चर और प्रोग्राम से आती है। होल फेस कटने के बाद, उसी डेटम से ड्रिल होते हैं, इसलिए पिच और फ्लैटनेस एक ही संदर्भ साझा करते हैं।
हाथ से ड्रिल किया होल वहीं बैठता है जहाँ पंच मार्क है, और मार्क वहाँ है जहाँ लेआउट ने जगह दी। पूरे होल पैटर्न में ग़लती जुड़ती जाती है, और साथी फ़्रेम तय करता है कि पुर्ज़ा असेंबल होगा या नहीं।
पिच सीएमएम पर उसी तरह क्लैंप करके नापें जैसे पुर्ज़ा बोल्ट होगा। बिना क्लैंप किया ब्रैकेट मशीन और गेज के बीच ढीला पड़ सकता है, और रीडिंग उसके साथ खिसक जाती है। इसीलिए सीएनसी मशीनिंग में फेस और होल एक ही सेटअप में आते हैं।
अगर साथी फ़्रेम में स्लॉटेड होल हैं, तो पिच ±0.2 mm से ढीली रखी जा सकती है। यह ड्रॉइंग का फ़ैसला है, और फ़िक्स्चर बनने से पहले लेना पड़ता है।
पैसिवेशन: सिर्फ़ तब जब ड्रॉइंग कहे
कार्बन स्टील स्टेनलेस स्टील की तरह पैसिवेट नहीं होता। ड्रॉइंग पर तीन शब्द — पैसिवेशन, फॉस्फेटिंग और ब्लैक ऑक्साइड — तीन प्रक्रियाओं के नाम हैं, तीन अलग स्वीकृति मानकों के साथ, और 45 स्टील का ब्रैकेट सामान्यतः बाद के दो में से एक लेता है।
सतह का कॉलआउट पैसिवेशन लिखता है, ग्राहक की ड्रॉइंग आने तक, और यही सही हालत है जिसे थामे रखना चाहिए। आख़िरी चरण तब तक शुरू नहीं हो सकता जब तक ड्रॉइंग एक प्रक्रिया और एक मानक का नाम न दे; वरना शॉप अंदाज़ा लगाती है और निरीक्षण प्लान के पास जाँचने को कुछ नहीं बचता।
PO (ख़रीद ऑर्डर) पर एक शब्द लिखें, तीन नहीं। जो PO सिर्फ़ सतह उपचार कहता है वह प्रक्रिया खुली छोड़ देता है, और दो बैच अलग फ़िनिश के साथ आ सकते हैं — आँख को दोनों स्वीकार्य, और ड्रॉइंग से कोई नहीं मिलता।
सरफ़ेस फ़िनिशिंग के विकल्प स्टील के फेस पर अलग-अलग काम करते हैं, और कॉलआउट तय करता है कि कौन-सा चलेगा। उसी साइट पर एक मेटल कास्टिंग सप्लाई केस दिखाता है कि फ़िनिश का कॉलआउट बैच रिकॉर्ड को कैसे चलाता है।
FAQ
