
Fundição Centrífuga de Cobre: Quando a Solidificação Rotacional se Ajusta a Peças Ocas
A fundição centrífuga de cobre é digna de consideração quando um componente de cobre ou liga de cobre tem uma geometria tubular, anel, luva, revestimento ou outra geometria rotacional que possa ser formada em torno de um eixo. A rotação pode ajudar a distribuir o metal fundido ao redor do molde e influenciar a solidificação, mas não garante uma peça uniforme, estanque à pressão ou resistente ao desgaste. O comprador ainda deve definir a liga, as superfícies interna e externa, a variação de parede, o comprimento, as extremidades, a margem de usinagem, a condição de serviço e a evidência de qualidade interna.
A escolha do processo deve ser feita em relação ao componente acabado. Um tubo de liga de cobre pode ser usado para um revestimento de mancal, luva condutora, componente de transferência de calor, peça de válvula ou superfície de desgaste. Cada aplicação altera o requisito. A fundição centrífuga deve ser revisada com a fundição de liga de cobre e o roteiro de usinagem a jusante. A cotação deve distinguir claramente o bruto fundido da peça acabada.
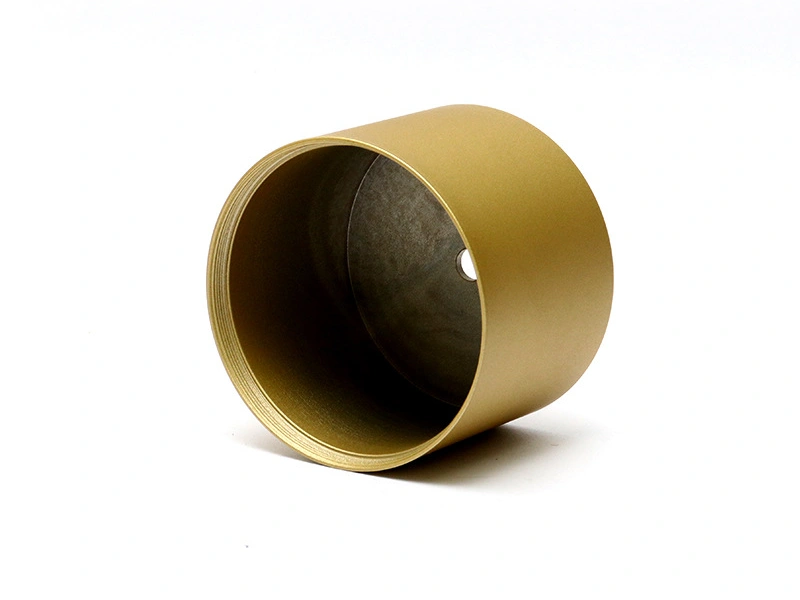
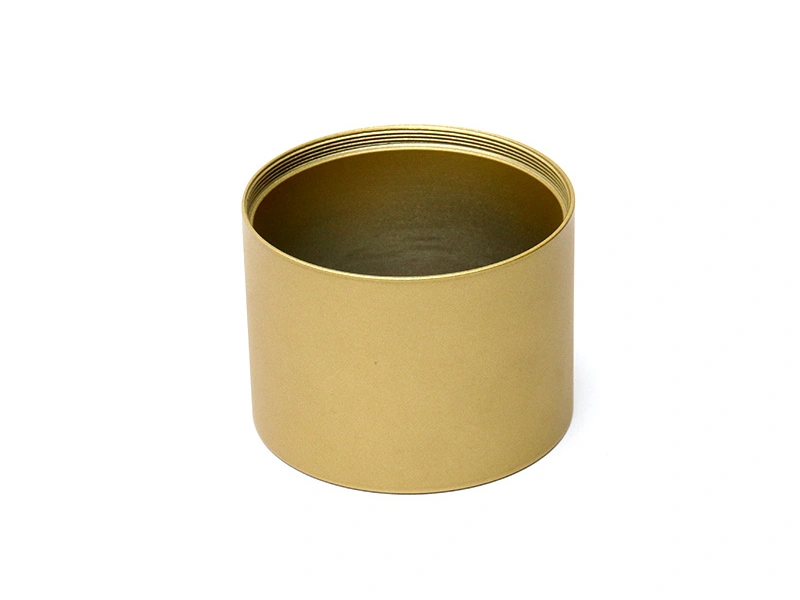
Combine o Processo com a Geometria Final
A fundição centrífuga de cobre suporta naturalmente formas cilíndricas. Tubos retos, buchas, anéis, luvas, revestimentos e blanks cilíndricos são os candidatos mais simples. Um componente com saliências não rotacionais, furos transversais, rasgos de chaveta, flanges ou nervuras externas complexas ainda pode usar um blank centrífugo, mas a usinagem secundária e o escopo de fixação podem se tornar substanciais. Compare todo o roteiro em vez de julgar apenas a etapa de fundição.
Defina o eixo e as superfícies funcionais. O furo pode ter um requisito de vedação, mancal, eixo, fluxo ou folga. O diâmetro externo pode ser um ajuste de pressão, superfície de alojamento ou face de desgaste. As extremidades podem precisar de perpendicularidade, ranhuras, chanfros, roscas ou uma relação controlada com o furo. Essas características acabadas determinam o estoque, o dispositivo e a inspeção.
Comprimento, diâmetro, parede e transições de seção influenciam o comportamento do processo. Uma luva longa e fina pode ser difícil de apoiar e usinar sem deflexão. Um anel espesso pode exigir uma abordagem térmica e de alimentação diferente. Uma peça grande pode exceder o envelope prático de uma máquina pequena. Declare as dimensões reais antes de pedir capacidade de processo.
Tipo de peça | Por que a fundição centrífuga de cobre pode se ajustar | Limite principal |
|---|---|---|
Luva condutora | O blank rotacional pode ser usinado para um furo e diâmetro externo controlados | Liga, contato elétrico, parede e condição de superfície |
Revestimento de mancal | A forma tubular pode fornecer material ao redor de uma superfície deslizante | Contraface, carga, lubrificação, furo e teste de desgaste |
Anel de válvula ou pressão | A geometria contínua do anel pode reduzir material não funcional | Limite de pressão, zona de porosidade, usinagem e teste de vazamento |
Alojamento complexo | Apenas o blank cilíndrico pode se beneficiar | Recursos secundários, horas de usinagem e comparação de processos alternativos |
Escolha a Liga de Cobre pelo Serviço
As escolhas de cobre e ligas de cobre variam em condutividade, resistência, dureza, comportamento de desgaste, resposta à corrosão, usinabilidade e comportamento de fundição. Um grau selecionado para condução elétrica pode não ser a melhor escolha para um mancal carregado ou uma conexão exposta quimicamente. Um grau selecionado para desgaste pode precisar de usinagem ou acabamento diferente. O desenho deve identificar a designação controladora e a propriedade que impulsionou a seleção.
Para componentes elétricos, defina corrente, pressão de contato, temperatura, método de união e condição de superfície. Para componentes térmicos, defina o caminho de calor, superfícies de contato e acabamento. Para componentes de desgaste, defina contraface, carga, velocidade, lubrificação e partículas. Para peças de pressão, defina fluido, temperatura, parede, vedação e teste. Não substitua um rótulo geral de cobre pelo requisito real.
Os registros de material devem incluir o grau, norma, lote, condição e qualquer requisito específico de química ou teste do cliente. Se uma substituição for proposta, compare a característica que importa e a evidência que estabelecerá equivalência. Uma cor ou densidade de cobre observada não é uma aprovação de material.
Rotação, Vazamento e Solidificação do Cobre
A rotação move o metal líquido em direção à parede do molde, mas a janela útil depende do diâmetro do molde, condição do metal, temperatura, velocidade de rotação, taxa de vazamento e espessura da parede. O fornecedor deve controlar e registrar as variáveis do processo que afetam a peça. Os compradores devem perguntar como o processo é monitorado sem prescrever configurações sem suporte.
As ligas de cobre podem trazer considerações térmicas e de oxidação que diferem do alumínio ou zinco. A proteção do banho, condição do molde, prática de vazamento e controle de temperatura devem ser revisados em relação à liga selecionada e ao equipamento. Turbulência excessiva ou manuseio inadequado pode introduzir inclusões ou gás. Um vazamento ininterrupto e condição térmica equilibrada ainda precisam de evidência da peça acabada.
As regiões de início e fim podem exigir margem de sacrifício porque a condição da superfície ou do enchimento pode diferir. O corte e o faceamento devem remover essas regiões sem consumir uma parede funcional ou deixar um defeito no furo acabado. Inclua a margem no desenho e na cotação.
Item do processo | Efeito potencial na fundição de cobre | Evidência do comprador |
|---|---|---|
Controle de rotação | Altera distribuição, formação de parede e comportamento da superfície | Registro do processo e inspeção mapeada de parede/concentricidade |
Prática de vazamento | Influencia inclusões, continuidade de enchimento e exposição à oxidação | Procedimento, registro de lote e verificação definida de qualidade interna |
Condição do molde | Afeta transferência de calor, liberação e textura da superfície | Registro do molde e revisão representativa da superfície |
Margem de extremidade | Remove regiões de início/parada ou incompletas | Margem no desenho, registro de corte e inspeção da face final |
Espessura da Parede e Qualidade Interna
Para uma fundição tubular, a espessura da parede é uma relação mapeada entre o furo e o diâmetro externo. A parede média pode esconder uma região fina. Um lado pesado pode reduzir o material remanescente após a usinagem. Um furo pode parecer liso e ainda conter uma descontinuidade subsuperficial perto de uma superfície de vedação ou desgaste. Defina a zona que permanece após a usinagem e a qualidade interna exigida ali.
A rotação pode influenciar a distribuição de inclusões ou gás, mas não remove todos os defeitos. O processo, liga, molde, vazamento, resfriamento e condição de usinagem ainda importam. Um tubo de pressão pode exigir corte, inspeção radiográfica ou ultrassônica, teste de vazamento ou outro método definido. Um revestimento de mancal pode exigir um furo e teste de desgaste em vez de um relatório geral de fundição.
Não use "fundido centrifugamente" como prova de estanqueidade à pressão ou densidade. O comprador deve especificar o limite de pressão, condição de teste, estado da amostra e limite de aceitação. A evidência deve ser gerada após a usinagem e acabamento relevantes se essas etapas alterarem o limite.
Usinagem de Blanks Centrífugos de Cobre
Um tubo fundido frequentemente requer torneamento, mandrilamento, faceamento, ranhuras, furação, rosqueamento ou balanceamento. A operação pode expor poros, inclusões ou uma parede irregular. A seleção da ferramenta, fixação, refrigerante, estoque e gerenciamento de calor afetam a superfície final. A pós-usinagem deve ser incluída antes que o roteiro de fundição seja precificado.
Escolha uma estratégia de referência que proteja a concentricidade. Se o diâmetro externo estiver áspero, pode ser necessário usiná-lo antes de localizar o furo. Se o furo for a função primária, o dispositivo pode localizar a partir de uma extremidade ou superfície temporária. A sequência deve controlar a relação furo-externo, perpendicularidade da face e parede remanescente.
Use um dispositivo que suporte peças longas ou finas sem deflexão. Inspecione em um estado livre ou definido de fixação, conforme exigido pelo desenho. Um furo que está dentro do tamanho enquanto fixado pode se mover após a liberação. O plano de aceitação deve indicar como a peça é apoiada durante a medição.
Requisito final | Risco de usinagem | Verificação |
|---|---|---|
Ajuste do furo | Tamanho, circularidade, textura ou exposição de porosidade | Mapa do furo e montagem de acoplamento |
Concentricidade | Deslocamento de referência ou deflexão do dispositivo | Furo relativo ao externo ou referência funcional |
Parede de pressão | Corte profundo abre descontinuidade conectada | Inspeção da parede acabada e teste de vazamento |
Face final | Variação de batimento, comprimento ou perpendicularidade | Inspeção da face e relação axial |
Acabamento de Superfície e Compatibilidade do Cobre
Usinagem, polimento, galvanoplastia, revestimento ou acabamento como fundido podem ser usados dependendo da aplicação. O roteiro escolhido deve levar em conta a composição da liga de cobre, porosidade, textura da superfície, contato elétrico ou térmico, desgaste e corrosão. Um acabamento pode alterar dimensões e resistência de contato. Masque furos, roscas, faces de mancal, vedações e zonas de aterramento onde a função exigir.
O tratamento pós-processo deve ser aprovado em uma fundição de cobre representativa. Um coupon plano pode não mostrar o comportamento ao redor de um furo, borda, ranhura ou superfície fundida áspera. Defina cor, textura, espessura, adesão, contato ou evidência ambiental de acordo com a função da peça.
Inspeção e Aceitação
A inspeção dimensional deve mapear parede, furo, diâmetro externo, concentricidade, comprimento e extremidades usando as referências do desenho. A inspeção visual pode encontrar trincas, dobras, inclusões e marcas de superfície. Métodos internos podem ser usados onde pressão, usinagem, desgaste ou condutividade tornam a qualidade interna importante. A inspeção funcional deve usar a peça de acoplamento real ou condição de teste.
Mantenha registros de material, processo, usinagem, acabamento e teste sob controle de revisão. Uma mudança na liga, molde, rotação, vazamento, sequência de usinagem ou acabamento pode exigir uma revalidação focada. Não reutilize um relatório genérico para uma geometria ou condição de serviço alterada.
Entradas de RFQ para Fundição Centrífuga de Cobre
Forneça o modelo, desenho controlado, liga de cobre e norma, eixo, diâmetros interno e externo, comprimento, mapa de parede, características das extremidades, quantidade, margem de usinagem, acabamento de superfície, função elétrica/térmica/desgaste/pressão, inspeção, teste e embalagem. Identifique a margem de início/fim e o material que permanecerá após a usinagem.
Peça ao fornecedor para declarar o arranjo centrífugo, molde, controles de processo, evidência de qualidade interna, roteiro de usinagem, dispositivo, acabamento e inspeção final. Separe o blank fundido do componente acabado na cotação. Se outro roteiro for proposto, compare-o com o requisito final e as operações totais.
O roteiro de fundição centrífuga da Neway pode ser avaliado com fundição de liga de cobre e pós-usinagem quando a geometria da peça se ajustar. O escopo final permanece dependente da liga, dimensões, volume, equipamento e inspeção.
Confirme que a Peça de Cobre se Ajusta a um Roteiro de Fundição Rotacional
A fundição centrífuga de cobre é melhor combinada com uma peça cuja geometria importante pode ser descrita em torno de um eixo. Luvas, buchas, anéis, revestimentos e corpos tubulares são candidatos naturais; superfícies planas complexas, portas laterais, flanges interrompidos ou passagens não concêntricas podem precisar de usinagem posterior ou outro processo. O comprador deve marcar quais superfícies são funcionais, quais são margem de usinagem de sacrifício e quais devem permanecer como fundidas. Isso evita que um rótulo de processo simples esconda uma incompatibilidade entre a peça e o equipamento.
A liga também importa. Cobre puro e ligas de cobre diferem em fluidez, comportamento de fusão, condutividade, resistência, resposta ao desgaste e requisitos de corrosão. A designação controladora, limites de química, condição e serviço precisam ser nomeados antes que o roteiro seja cotado. Uma luva condutora tem um plano de aceitação diferente de um revestimento de mancal ou um tubo relacionado à pressão. Para cada um, defina a contraface ou fluido, temperatura, carga, velocidade, caminho elétrico e acabamento.
Revise a Solidificação em Etapas, Extremidades e Seções Pesadas
A rotação distribui o metal ao redor do molde, mas não faz cada seção solidificar ao mesmo tempo. Um flange, extremidade fechada, saliência espessa ou etapa local pode reter calor e influenciar a contração. Um diâmetro interno que é posteriormente mandrilado pode remover a primeira superfície enquanto deixa outra condição para trás. A revisão do processo deve identificar onde o metal entra, onde o molde extrai calor, como as extremidades são formadas e qual estoque permanece após a usinagem.
A condição da superfície deve ser avaliada no estado que importa. Se ambos os diâmetros forem usinados, o comprador precisa das dimensões do blank áspero e da margem em cada lado. Se uma superfície for retida para deslizamento, vedação, transferência de calor ou condutividade, inspecione essa superfície diretamente. Limpeza, oxidação, material embutido e danos de manuseio podem afetar operações posteriores. A frase "cobre fundido centrifugamente" não é suficiente para definir o limite de aceitação.
A Usinagem Determina a Concentricidade e o Ajuste Funcional
As operações de torneamento e mandrilamento devem ser planejadas a partir de uma referência que relacione as duas superfícies funcionais. Uma fundição áspera pode exigir uma configuração inicial para estabelecer um diâmetro ou face, seguida por uma configuração controlada para o furo final. Peças longas podem defletir sob corte ou fixação, então suporte e medição precisam ser discutidos com a tolerância final. Se a peça for um revestimento, a folga de montagem e a contraface devem definir as dimensões importantes em vez de um número arbitrário de fundição áspera.
A usinagem também pode revelar descontinuidades internas ou alterar a parede abaixo de um nível aceitável. O comprador deve identificar qualquer parede final mínima, caminho de vazamento, superfície de desgaste ou seção transversal elétrica. Se um limite de pressão estiver envolvido, selecione um teste na peça acabada e especifique o meio, condição e critérios de aceitação. Para uma peça condutora, meça a propriedade e o estado de superfície que a montagem usa. Um certificado de material sozinho não pode estabelecer concentricidade, ajuste ou integridade.
Use uma Revisão de Teste Baseada em Recursos
Uma primeira amostra deve ser revisada no estágio de blank fundido e após a usinagem. Verifique as superfícies externa e interna, extremidades, etapas, margem, concentricidade, rugosidade e quaisquer defeitos visíveis. Amarre as medições às referências do desenho e identifique o equipamento ou dispositivo usado. Se um exame interno, teste de vazamento, teste de desgaste ou verificação de condutividade for necessário, explique o risco que ele aborda e mantenha o resultado associado à amostra ou lote.
Os roteiros de pós-usinagem e tratamento pós-processo da Neway podem ser revisados com o plano de fundição centrífuga quando a peça acabada precisar de mandrilamento, torneamento, limpeza, revestimento ou outra operação de superfície. A cotação final deve separar o blank, usinagem, acabamento, inspeção e qualquer validação especial.
Entradas de RFQ para Fundição Centrífuga de Cobre
Forneça a liga e o requisito de química, eixo, dimensões externa e interna, comprimento, características das extremidades, superfícies ásperas e acabadas, quantidade, margem de usinagem, condição de serviço, contraface ou fluido e plano de inspeção. Indique se o fornecedor pode propor outro roteiro e qual evidência é necessária para aprovação. Essas entradas permitem que o comprador compare um roteiro de fundição rotacional com uma opção de usinagem a partir de estoque ou outra fundição no componente acabado, em vez do nome do processo.
Escolha a Liga de Cobre para a Função Acabada
A fundição centrífuga de cobre pode usar diferentes graus de cobre e ligas de cobre, e a escolha correta depende da função acabada. Uma luva condutora precisa de um requisito elétrico; um anel de transferência de calor precisa de uma interface térmica; um revestimento de mancal precisa de contraface, carga, velocidade e lubrificação; e um tubo relacionado à pressão precisa de um teste de integridade definido. O comprador deve declarar o grau e a propriedade que importa em vez de pedir "cobre" como uma categoria ampla de material.
Liga e seção interagem com o roteiro. Uma extremidade espessa, flange ou etapa pode resfriar de forma diferente da parede tubular. Uma margem de usinagem pode remover uma condição de superfície e deixar outra. Se o material for substituído, compare química, comportamento de fundição, usinagem, corrosão, desgaste, condutividade e evidência de teste. O roteiro de fundição de liga de cobre da Neway pode ser revisado com o blank centrífugo e o plano da peça acabada.
Proteja a Superfície que Entra em Serviço
Uma superfície retida como fundida pode precisar de um requisito de limpeza e rugosidade diferente de uma superfície que é mandrilada ou torneada. Se um revestimento ou tratamento for aplicado, mascaramento e efeito dimensional se tornam parte do roteiro. Se a peça contatar um eixo ou vedação, inspecione a superfície final e a condição da borda. Um blank de aparência limpa não prova ajuste ou comportamento de serviço após a usinagem.
A Evidência de Qualidade Interna Deve Responder a um Risco Específico
A inspeção visual não pode estabelecer todas as condições internas. A inspeção dimensional não pode mostrar todas as descontinuidades subsuperficiais. Testes de vazamento, pressão, condutividade, térmicos ou de desgaste respondem a diferentes perguntas do produto. Um exame interno pode ser apropriado quando mandrilamento, pressão ou fadiga cria um risco conhecido. Indique o método, local, amostra e critérios de aceitação antes do teste.
Mantenha registros separados do blank áspero e da peça acabada. Um primeiro blank pode ser aceito para desenvolvimento de usinagem enquanto o tubo acabado ainda precisa de uma revisão de ajuste ou pressão. Se o processo mudar, repita a evidência conectada ao risco alterado. O roteiro de tratamento pós-processo da Neway pode ser incluído quando limpeza ou revestimento afeta a superfície de serviço.
Inclua as Operações Finais no RFQ
Indique se o fornecedor fornece um blank, tubo usinado, revestimento acabado ou componente montado. Inclua torneamento, mandrilamento, faceamento, furação, ranhura, limpeza, revestimento, inspeção, embalagem e teste. Defina o eixo e as referências para que a cotação aborde concentricidade e ajuste. Isso evita que um preço baixo de blank esconda as operações necessárias para fazer o produto útil.
Resumo do Comprador
A fundição centrífuga de cobre se ajusta a geometrias rotacionais e tubulares quando liga, molde, rotação, vazamento, solidificação, usinagem e inspeção estão alinhados. Ela pode produzir um blank útil de luva ou anel, mas não prova por si só uniformidade de parede, integridade de pressão, vida de desgaste ou ajuste final.
Defina o eixo, superfícies acabadas, condição de serviço, risco de qualidade interna e roteiro de usinagem no RFQ. Isso dá ao comprador uma base sólida para decidir se a fundição centrífuga de cobre é apropriada para a peça real.
Perguntas Frequentes
