
O que é fundição por cera perdida: força e referência
Fundição por cera perdida é o processo que preenche uma casca cerâmica com metal líquido e quebra a casca depois do vazamento, então o molde serve uma vez só e o modelo define a forma. Num suporte de aço 45 que trabalha sob carga, a fundição por cera perdida responde por metade da pergunta. A casca entrega o contorno de 180×120×60 mm; o tratamento térmico, um corpo de prova vazado com a peça e uma face usinada entregam a meta de 355 MPa, o passo dos furos de ±0,2 mm e a planeza de 0,1 mm.
O que é fundição por cera perdida
Fundição por cera perdida é um processo de conformação em que um modelo descartável recebe uma casca cerâmica, o modelo é removido e o aço vazado na casca assume a forma que o modelo deixou. O modelo carrega a geometria, a casca carrega a superfície, e nenhum dos dois carrega tolerância.
O suporte mostra a divisão. Uma parede de 8–12 mm e uma bossa de 25–30 mm ficam na mesma peça, uma relação de seção de 2,5 a 3,75, e a casca precisa preencher as duas com um vazamento só. A resistência começa na bossa, que solidifica por último e precisa de alimentação enquanto contrai.
A forma é a entrega inteira da etapa. Tudo o que um desenho mede é acrescentado depois que a casca sai.
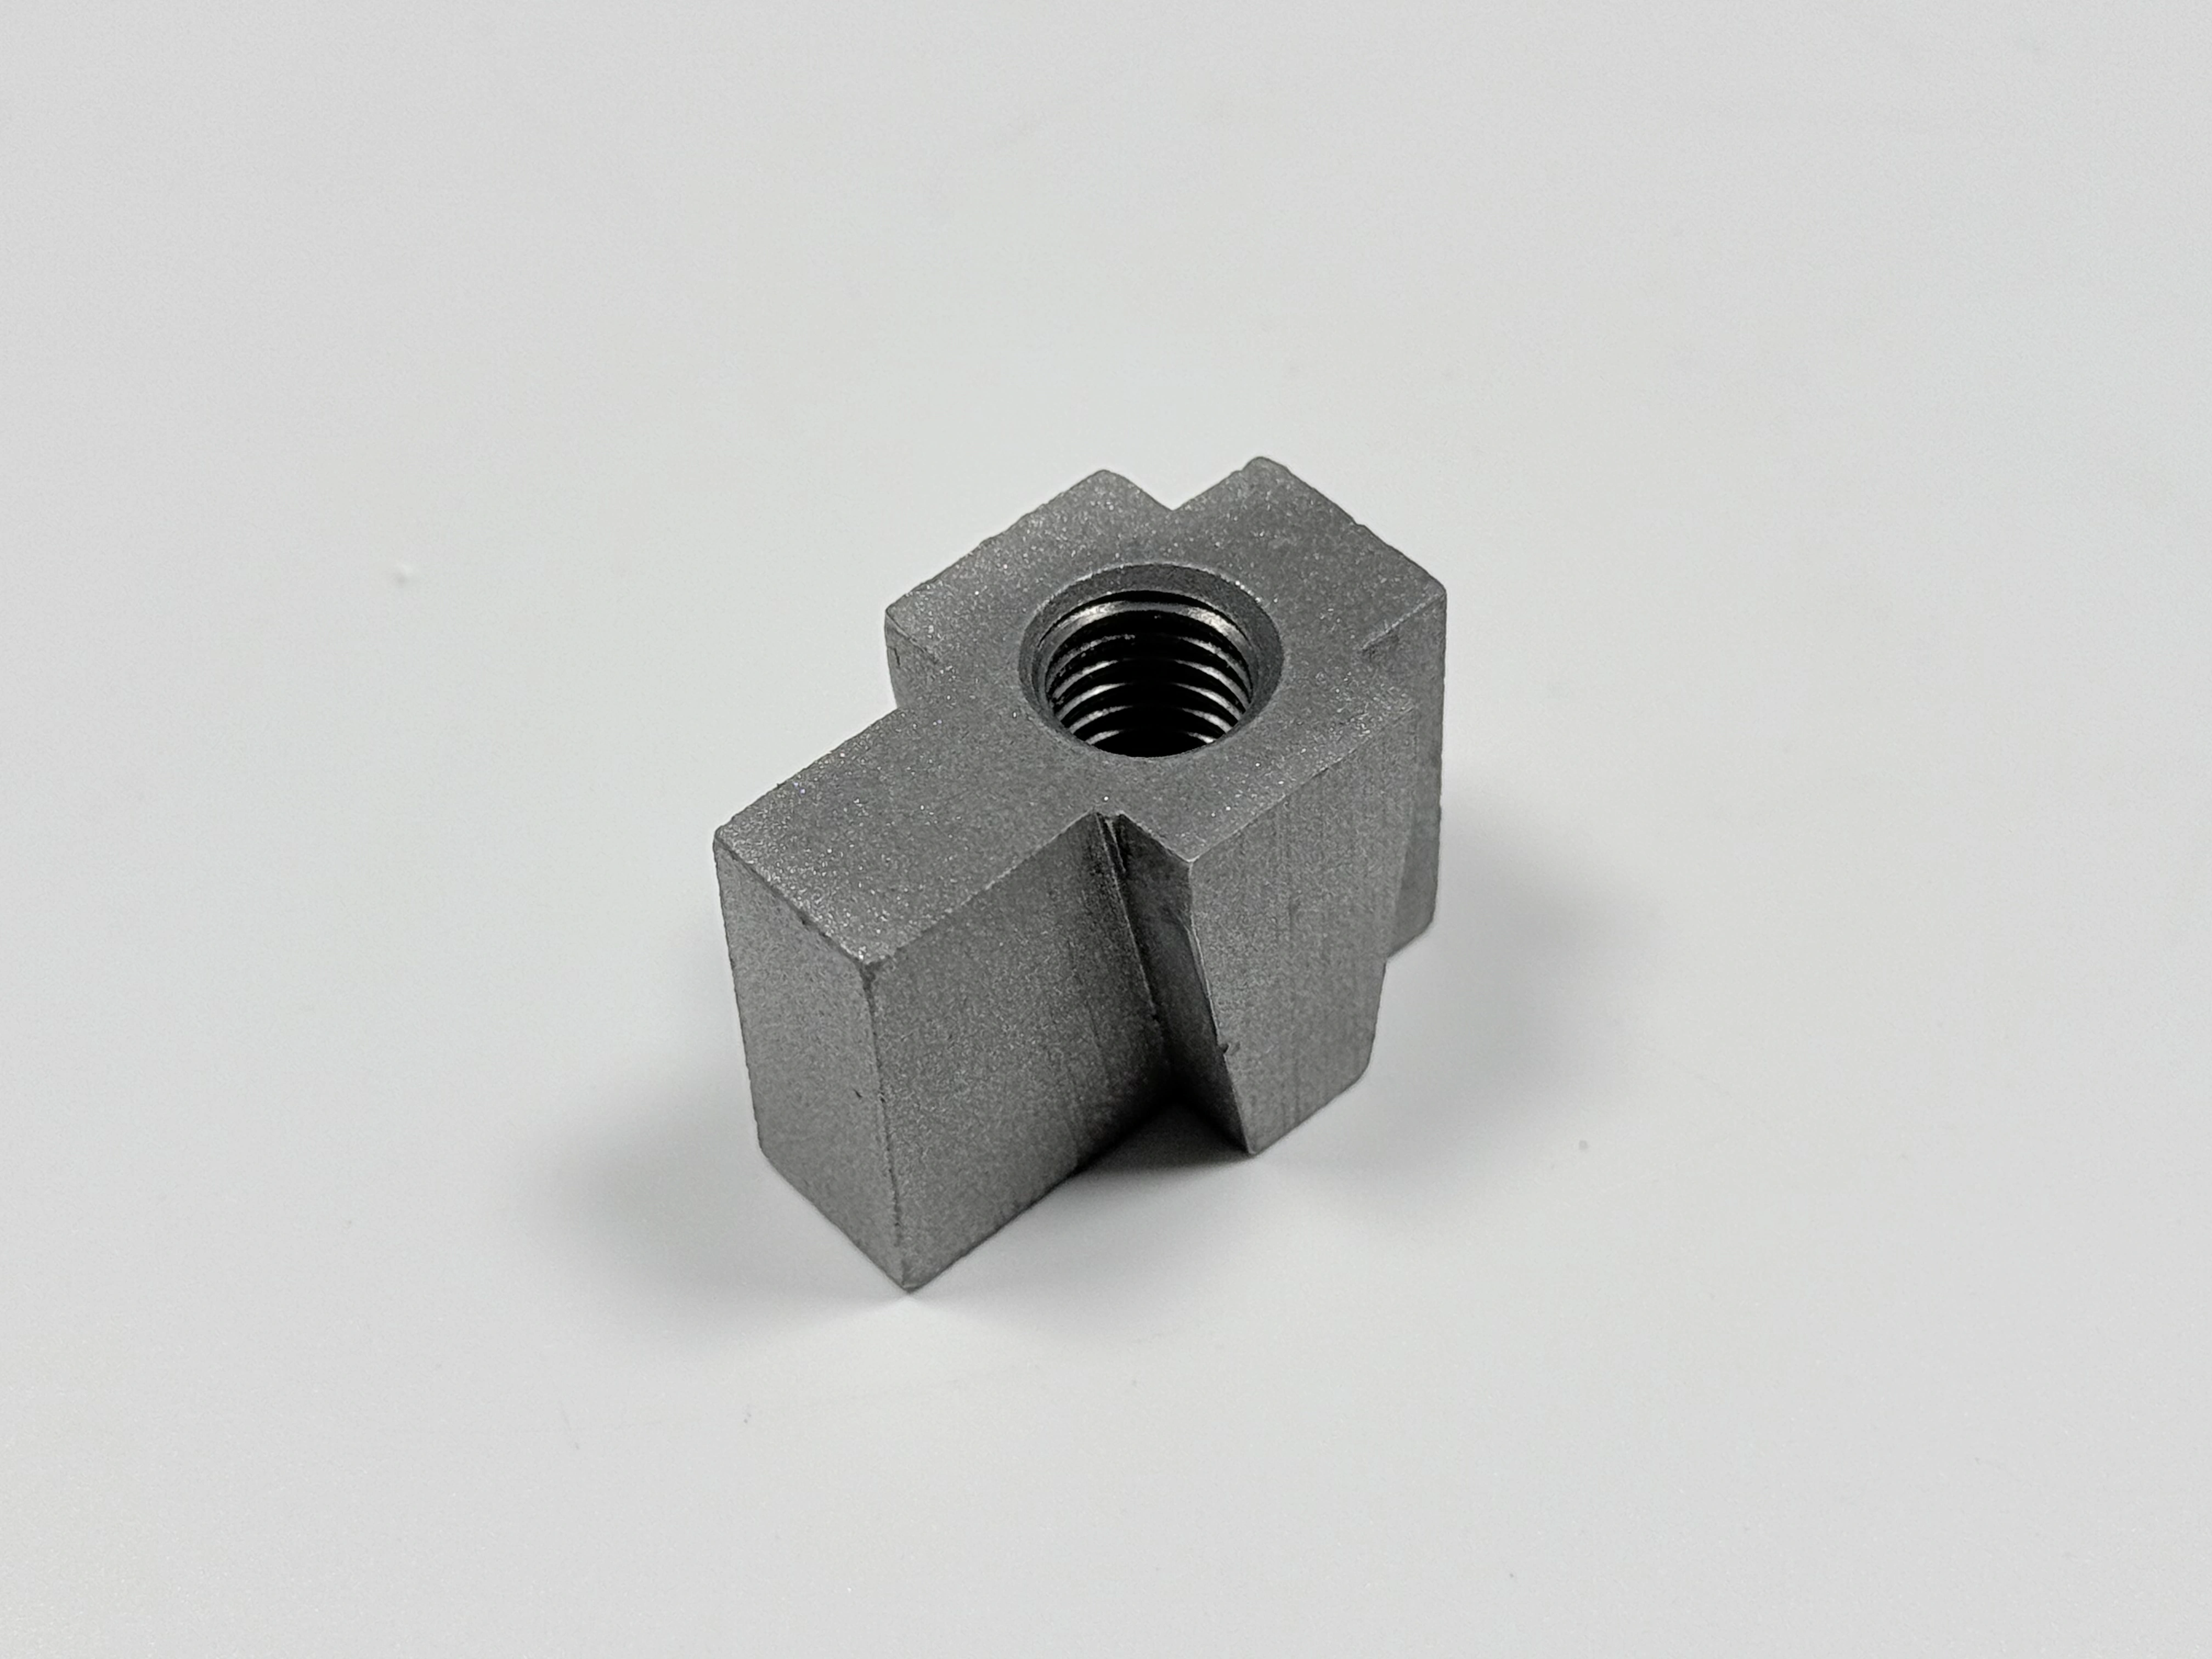
A casca é construída em volta do modelo e quebrada depois do vazamento.
O que a fundição por cera perdida não é
A fundição por cera perdida não é um processo de molde permanente, e essa diferença decide como um desenho é escrito. Uma matriz de aço é reutilizada e mantém a cavidade; uma casca cerâmica é destruída na desmoldagem, então a ferramenta durável por trás da peça é um modelo, e toda tolerância tem de vir de um corte.
A etapa também não é operação de acabamento e não promete resistência. Ela não entrega 0,1 mm de planeza ao longo de uma face de 180 mm nem certifica 355 MPa: um número chega na máquina e o outro chega no forno, com um corpo de prova como registro.
Um desenho que pede ao próprio molde uma face de referência e um padrão de furos pronto escolheu o processo errado. Essa é a fronteira a conferir antes de uma RFQ.
A rota na ordem da tabela
A rota roda nesta ordem: vazar em molde de areia, cortar os canais, normalizar ou temperar e revenir, e vazar o corpo de prova junto com a peça. Depois vêm o jateamento a Sa 2,5, a usinagem da face de montagem e o acabamento conforme o desenho. É essa ordem que um pedido de compra controla.
O nome da rota e o plano de molde se leem como um item só. O suporte é cotado como fundição por cera perdida e planejado numa rota de fundição em areia com 2–4 peças por caixa, então a oficina confirma a rota antes de o modelo ser cortado.
Cada linha da tabela abaixo nomeia a etapa que fecha o número e o instrumento que o comprova.
Um número, uma etapa, uma verificação.
Requisito | Meta (unidade) | Definido em | Comprovado por |
|---|---|---|---|
Limite de escoamento | ≥355 MPa | Tratamento térmico, barra na mesma carga | Tração ASTM A370 |
Dureza do corpo | 220–250 HB | O mesmo tratamento térmico | Ensaio de dureza, pontos de medição pendentes |
Passo dos furos | ±0,2 mm | Usinagem, depois do jateamento | CMM |
Planeza da face | 0,1 mm | Usinagem, depois do jateamento | CMM ou mesa de desempeno |
Limpeza da superfície | Sa 2,5 | Jateamento, antes do corte | Placa comparadora |
Aço 45 conforme a GB/T 699-2015
O aço 45 é um grau de médio carbono da GB/T 699-2015, e a norma fixa o grau, a faixa de composição química e a condição de fornecimento. O suporte é pedido temperado e revenido, o que nomeia uma condição, não uma propriedade numa seção.
A distinção importa na seção de 25–30 mm. O nome do grau viaja com a corrida, mas a propriedade na bossa depende da velocidade com que aquela seção esfria e do revenido que vem depois. É por isso que os 355 MPa aparecem no desenho como meta de projeto. A indicação de material de fundição nomeia grau e condição juntos, porque nenhum dos dois sozinho descreve a peça.
Um certificado que lista grau e condição abre a cadeia de evidências. Ele não a fecha.
Têmpera 840–860, revenido 550–600, HB 220–250
A têmpera aquece o aço 45 a 840–860 °C e o resfria rápido o bastante para endurecer a seção; o revenido o reaquece a 550–600 °C e troca parte dessa dureza por tenacidade. O par é o processo chamado têmpera e revenido, e nenhuma das metades sustenta uma propriedade sozinha.
A janela de aceitação é 220–250 HB, uma faixa de 30 pontos ou cerca de 14% do limite inferior. Essa faixa é larga o bastante para absorver a variação do forno e estreita o bastante para detectar um revenido que faltou. A dureza é também a verificação que alcança o corpo, onde o ensaio de tração não chega, embora o número de pontos e a regra de aceitação ainda dependam da fundição.
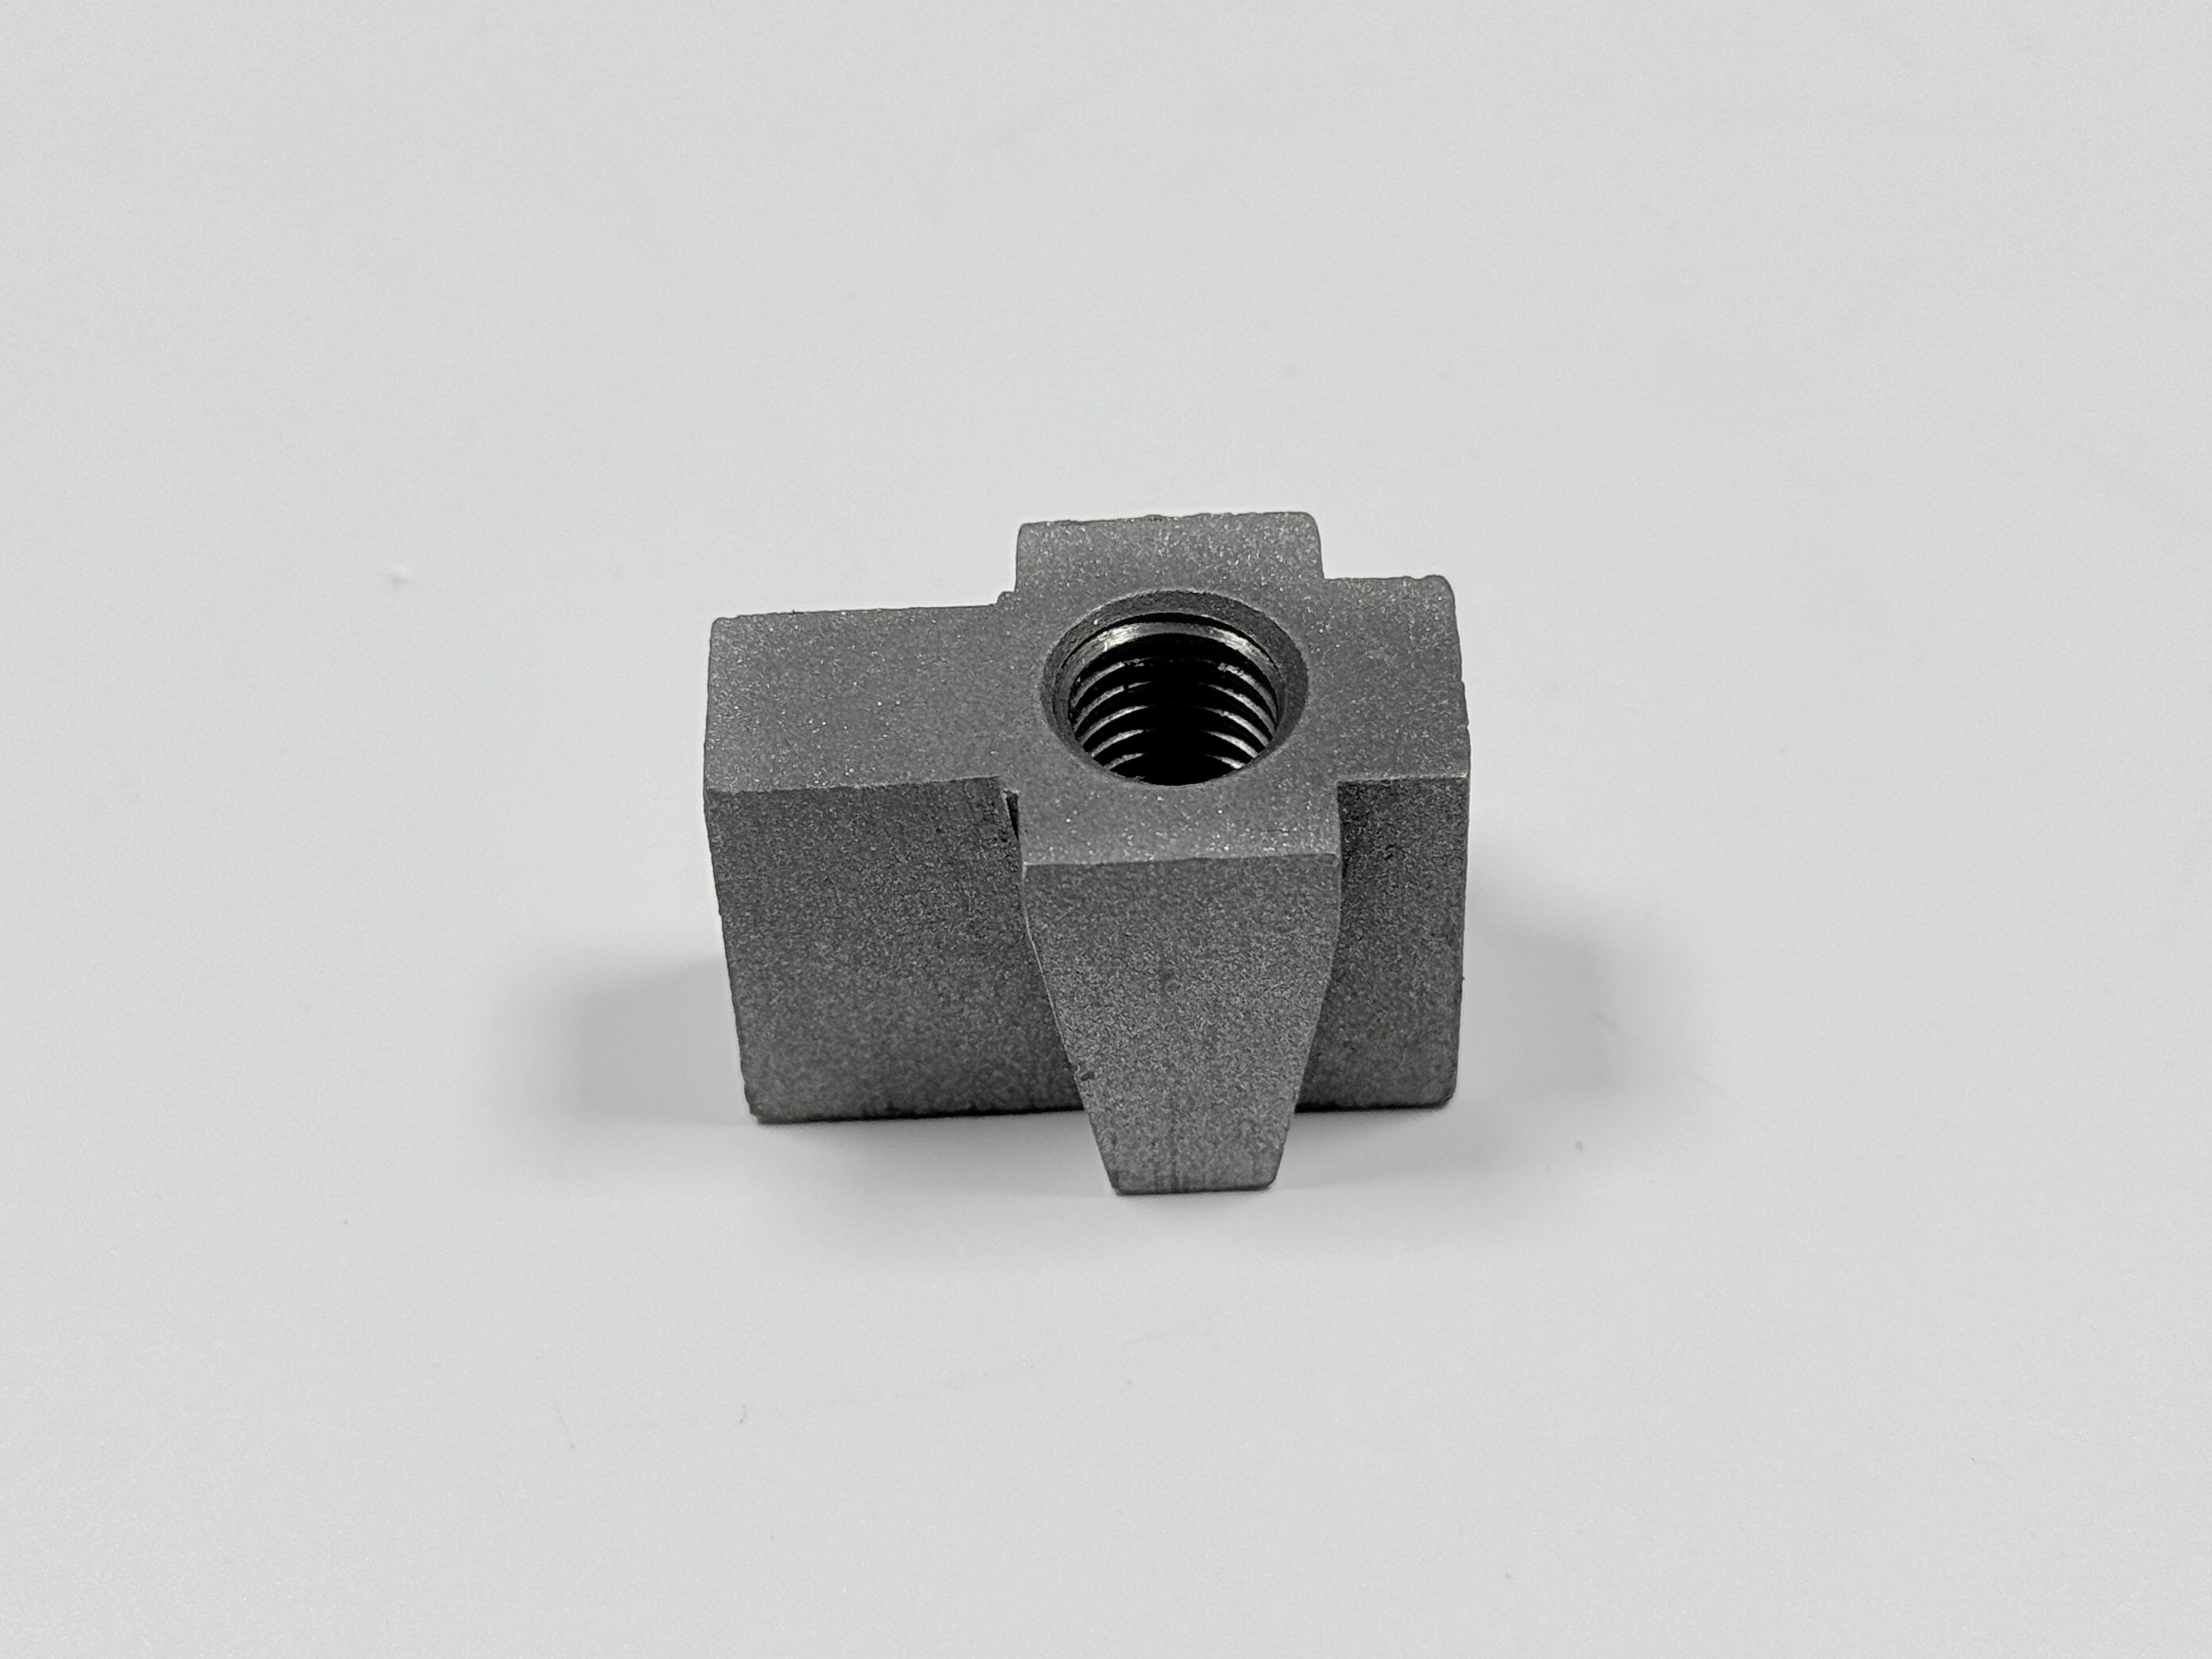
A dureza é medida na peça fundida; o corpo de prova não alcança a bossa.
Corpos de prova e ASTM A370
Um corpo de prova vazado com a peça sai da mesma corrida do suporte e passa pela mesma carga do forno, depois é tracionado conforme a ASTM A370. Ele é o registro de tração daquela corrida e o único corpo de prova que a rota produz.
Um corpo de prova cobre uma corrida que pode encher várias caixas de 2–4 peças, então ele fala pela carga do forno, não por uma peça. A bossa de 25–30 mm esfria a uma taxa que a barra menor nunca vê, e um registro de exemplo mostra a barra aprovada enquanto o corpo ficou abaixo de 355 MPa. A correção foi um massalote na seção grossa, um corpo de prova vazado com a peça e um ajuste no revenido.
Onde o desenho precisa de prova do próprio corpo, a dureza tem de ser medida na peça. O ensaio de propriedades mecânicas detalha os métodos por trás das duas verificações.
Sa 2,5 conforme a ISO 8501-1
Sa 2,5 é um grau de limpeza para jateamento na ISO 8501-1, julgado contra uma placa comparadora, e não um valor de rugosidade. O grau registra quanto de carepa de laminação, ferrugem e revestimento antigo o jateamento removeu; ele não diz nada sobre Ra.
Neste suporte o grau é uma decisão de medida. O jateamento tira metal, então roda antes de a face de montagem ser cortada, e a face e os furos ficam mascarados durante a operação. Rode o jateamento depois do corte e a fresa não define mais o passo de ±0,2 mm nem a planeza de 0,1 mm.
O jateamento a Sa 2,5 fecha na placa comparadora, não num perfilômetro. Uma indicação de rugosidade superficial é outra linha no desenho, necessária só quando um revestimento pede perfil.
Superfície bruta vs referência usinada
Uma referência é a face a partir da qual o desenho mede, e aqui é a face de montagem usinada, não a face bruta ao lado. A face bruta carrega ângulo de desmoldagem, textura de areia e distorção do tratamento térmico, então não posiciona o suporte contra uma estrutura.
Planeza de 0,1 mm ao longo de uma face de 180 mm é uma inclinação de 1 para 1 800, e um padrão de furos em ±0,2 mm é mais fino do que qualquer superfície bruta sustenta. Os dois são produzidos numa fixação só na face de montagem usinada e depois verificados numa CMM ou numa mesa de desempeno.
A distorção gasta o sobremetal antes de a fresa chegar. Se a bossa de 25–30 mm se move no tratamento térmico, a face pode não limpar em 0,1 mm, e nenhum cuidado na máquina devolve o metal que não está mais lá. A usinagem de peças fundidas cobre esse sobremetal.
Passivação, fosfatização, oxidação negra
Passivação, fosfatização e oxidação negra são três processos de superfície distintos, e uma palavra no desenho seleciona um deles. A passivação depende de um filme passivo e pertence ao aço inoxidável; a fosfatização forma um revestimento de conversão cristalino; a oxidação negra colore o aço-carbono com proteção limitada.
Nesta peça a indicação é simples: a passivação espera o desenho do cliente, e fosfatização ou oxidação negra é a rota usual do aço-carbono. É uma indicação a confirmar, não um padrão que a oficina escolha. Uma sequência de acabamento superficial que começa antes de a indicação estar fechada termina em retrabalho na inspeção final.
Quando duas palavras chegam à oficina, passivação no desenho e fosfatização num e-mail, o lote é inspecionado contra um processo que nunca recebeu.
Onde a rota perde
A rota perde em cinco pontos. Uma seção grossa pode não endurecer por completo, e buracos de areia ou contração podem ficar sob a face de montagem. A distorção come o sobremetal de usinagem, o jateamento move uma medida, e uma indicação de acabamento pode nomear o processo errado. Quatro dos cinco aparecem no próprio portão; o caso de resistência pode passar na barra e ainda errar o corpo.
Existem alternativas para as peças em que esta rota encaixa mal. Um modelo de cera perdida e um conjunto soldado são as duas alternativas aqui, e cada uma troca liberdade de seção por um custo diferente.
Um caso de fornecimento de fundição de metais roda a mesma cadeia numa peça diferente.
FAQ
