
Fundição de aço private label: corpo de prova e acabamento
Um pedido repetido de fundição de aço private label (marca própria) se apoia em quatro registros: um corpo de prova vazado com a peça e tracionado conforme a ASTM A370, a dureza na seção de 25–30 mm, a face de montagem usinada e o grau de jateamento. A fundição de metais define a forma. Os registros decidem se o segundo lote pode ser comparado ao primeiro. Um campo faltando é o motivo habitual de uma reposição começar do zero.
O que um pedido repetido repete de fato
A reposição chega como revisão de desenho e data de liberação. O que sai da fábrica é o mesmo registro de quatro campos, preenchido para o novo lote e assinado em cada etapa. O número da peça se repete; a evidência é reconstruída, porque a corrida, a carga de têmpera e a rodada de jateamento são novas.
O primeiro lote fixa a linha de base: resultado da barra, faixa de dureza, relatório de CMM e leitura na placa comparadora de Sa. O lote seguinte é lido contra ela. Uma mudança tira o pedido da condição de repetido: revisão de desenho que mexa na face de montagem, na indicação de acabamento ou na seção de 25–30 mm. Esse pedido ganha uma primeira peça, e os quatro campos ganham nova linha de base.
Corpo de prova e dureza em quatro campos
Um corpo de prova vazado com o suporte, em aço 45 conforme a GB/T 699-2015 e tratado na mesma carga, reporta o escoamento conforme a ASTM A370 contra a meta de 355 MPa. A dureza na seção grossa reporta essa seção dentro de HB 220–250. Um CMM (máquina de medição por coordenadas) ou uma mesa de desempeno reporta o passo dos furos em ±0,2 mm e a planeza em 0,1 mm, a mais apertada das duas tolerâncias. Uma placa comparadora reporta Sa 2,5 conforme a ISO 8501-1.
Cada campo cobre uma falha que os outros deixam passar. Uma barra pode passar enquanto a seção de 25–30 mm sai mole. A dureza não prova escoamento. Um CMM não enxerga uma cavidade de contração sob o corte, e uma leitura de jateamento não diz nada sobre o passo dos furos. A lacuna entre a barra e o corpo mantém os dois no registro.
Registro | Evidência | Unidade | Responsável |
|---|---|---|---|
Corpo de prova | Escoamento do corpo de prova vazado com a peça | MPa | Tratamento térmico |
Dureza do corpo | Leitura na seção grossa | HB | Tratamento térmico |
Geometria usinada | Passo dos furos e planeza da face | mm | Usinagem |
Jateamento e acabamento | Sa 2,5 na placa comparadora, mais o acabamento nomeado | grau | Acabamento |
O registro de lote só vale quando os quatro campos são preenchidos a cada lote. Um registro copiado do lote anterior carrega a corrida velha e as leituras velhas, e o número da barra é o que data o registro. O ensaio de propriedades mecânicas por trás dos campos é padrão; o lote que ele descreve, não.
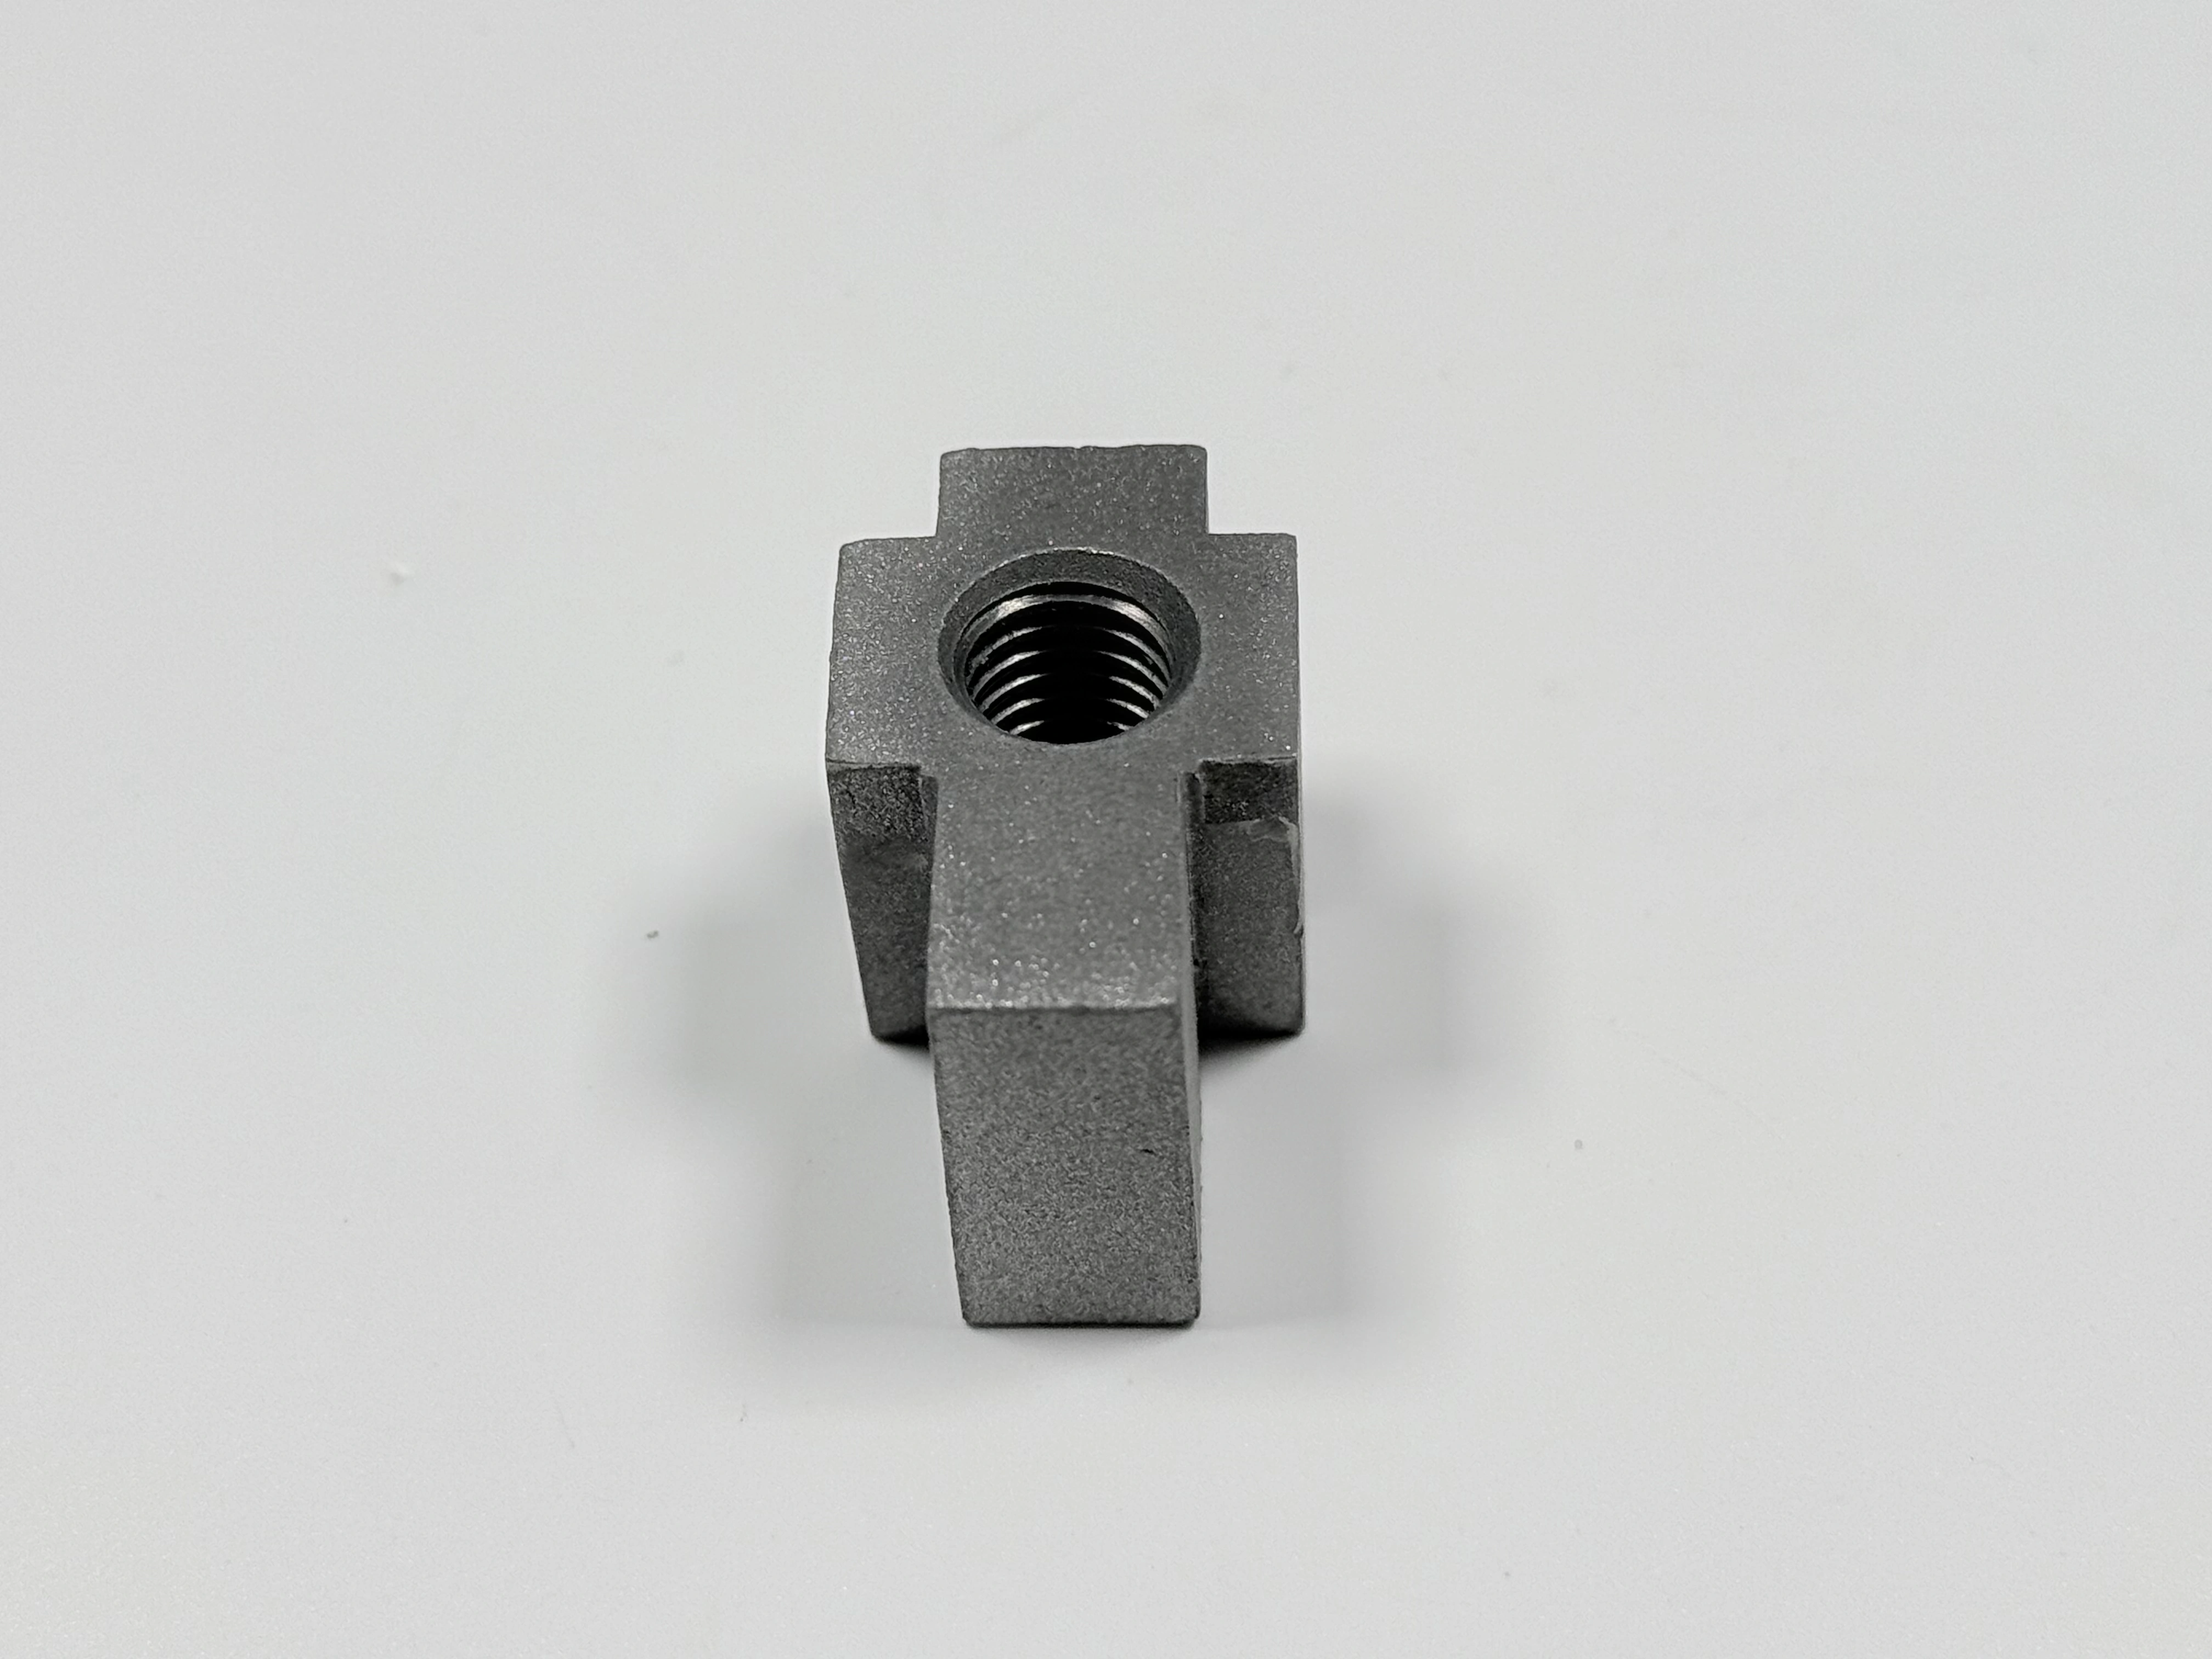
Acabamento na PO, não no e-mail
A folha de processo lista passivação, e a mesma folha diz que a passivação aguarda o desenho do cliente: o aço-carbono normalmente vai para fosfatização ou oxidação negra. O desenho decide entre as duas.
Uma troca de e-mails não é critério de aceitação. A linha do pedido de compra (PO) e a indicação no desenho são o que o posto de acabamento lê. Escreva passivação, fosfatização ou oxidação negra, com a norma pela qual o revestimento é julgado. Sem essa palavra, a última etapa fica sem critério.
Um “igual ao último” verbal sobrevive a um posto e morre no seguinte. O primeiro lote carrega a memória; a segunda célula tem o papel, e papel sem palavra de acabamento é retenção.
A pergunta de desenho que para um lote
Uma pergunta sai com todo desenho novo: passivação, fosfatização ou oxidação negra? O lote fica retido na etapa de acabamento até a resposta chegar por escrito. Perguntada na hora, ela custa um dia; perguntada depois do revestimento, custa o lote, porque acabamento errado é reprovação no recebimento.
A mesma disciplina vale para o jateamento. O Sa 2,5 é um grau de limpeza conforme a ISO 8501-1, e a placa comparadora é a ferramenta de aceitação. Um desenho que traz valor de rugosidade em vez do grau pede outra verificação, e a indicação precisa ser reescrita antes de a primeira peça ser jateada.
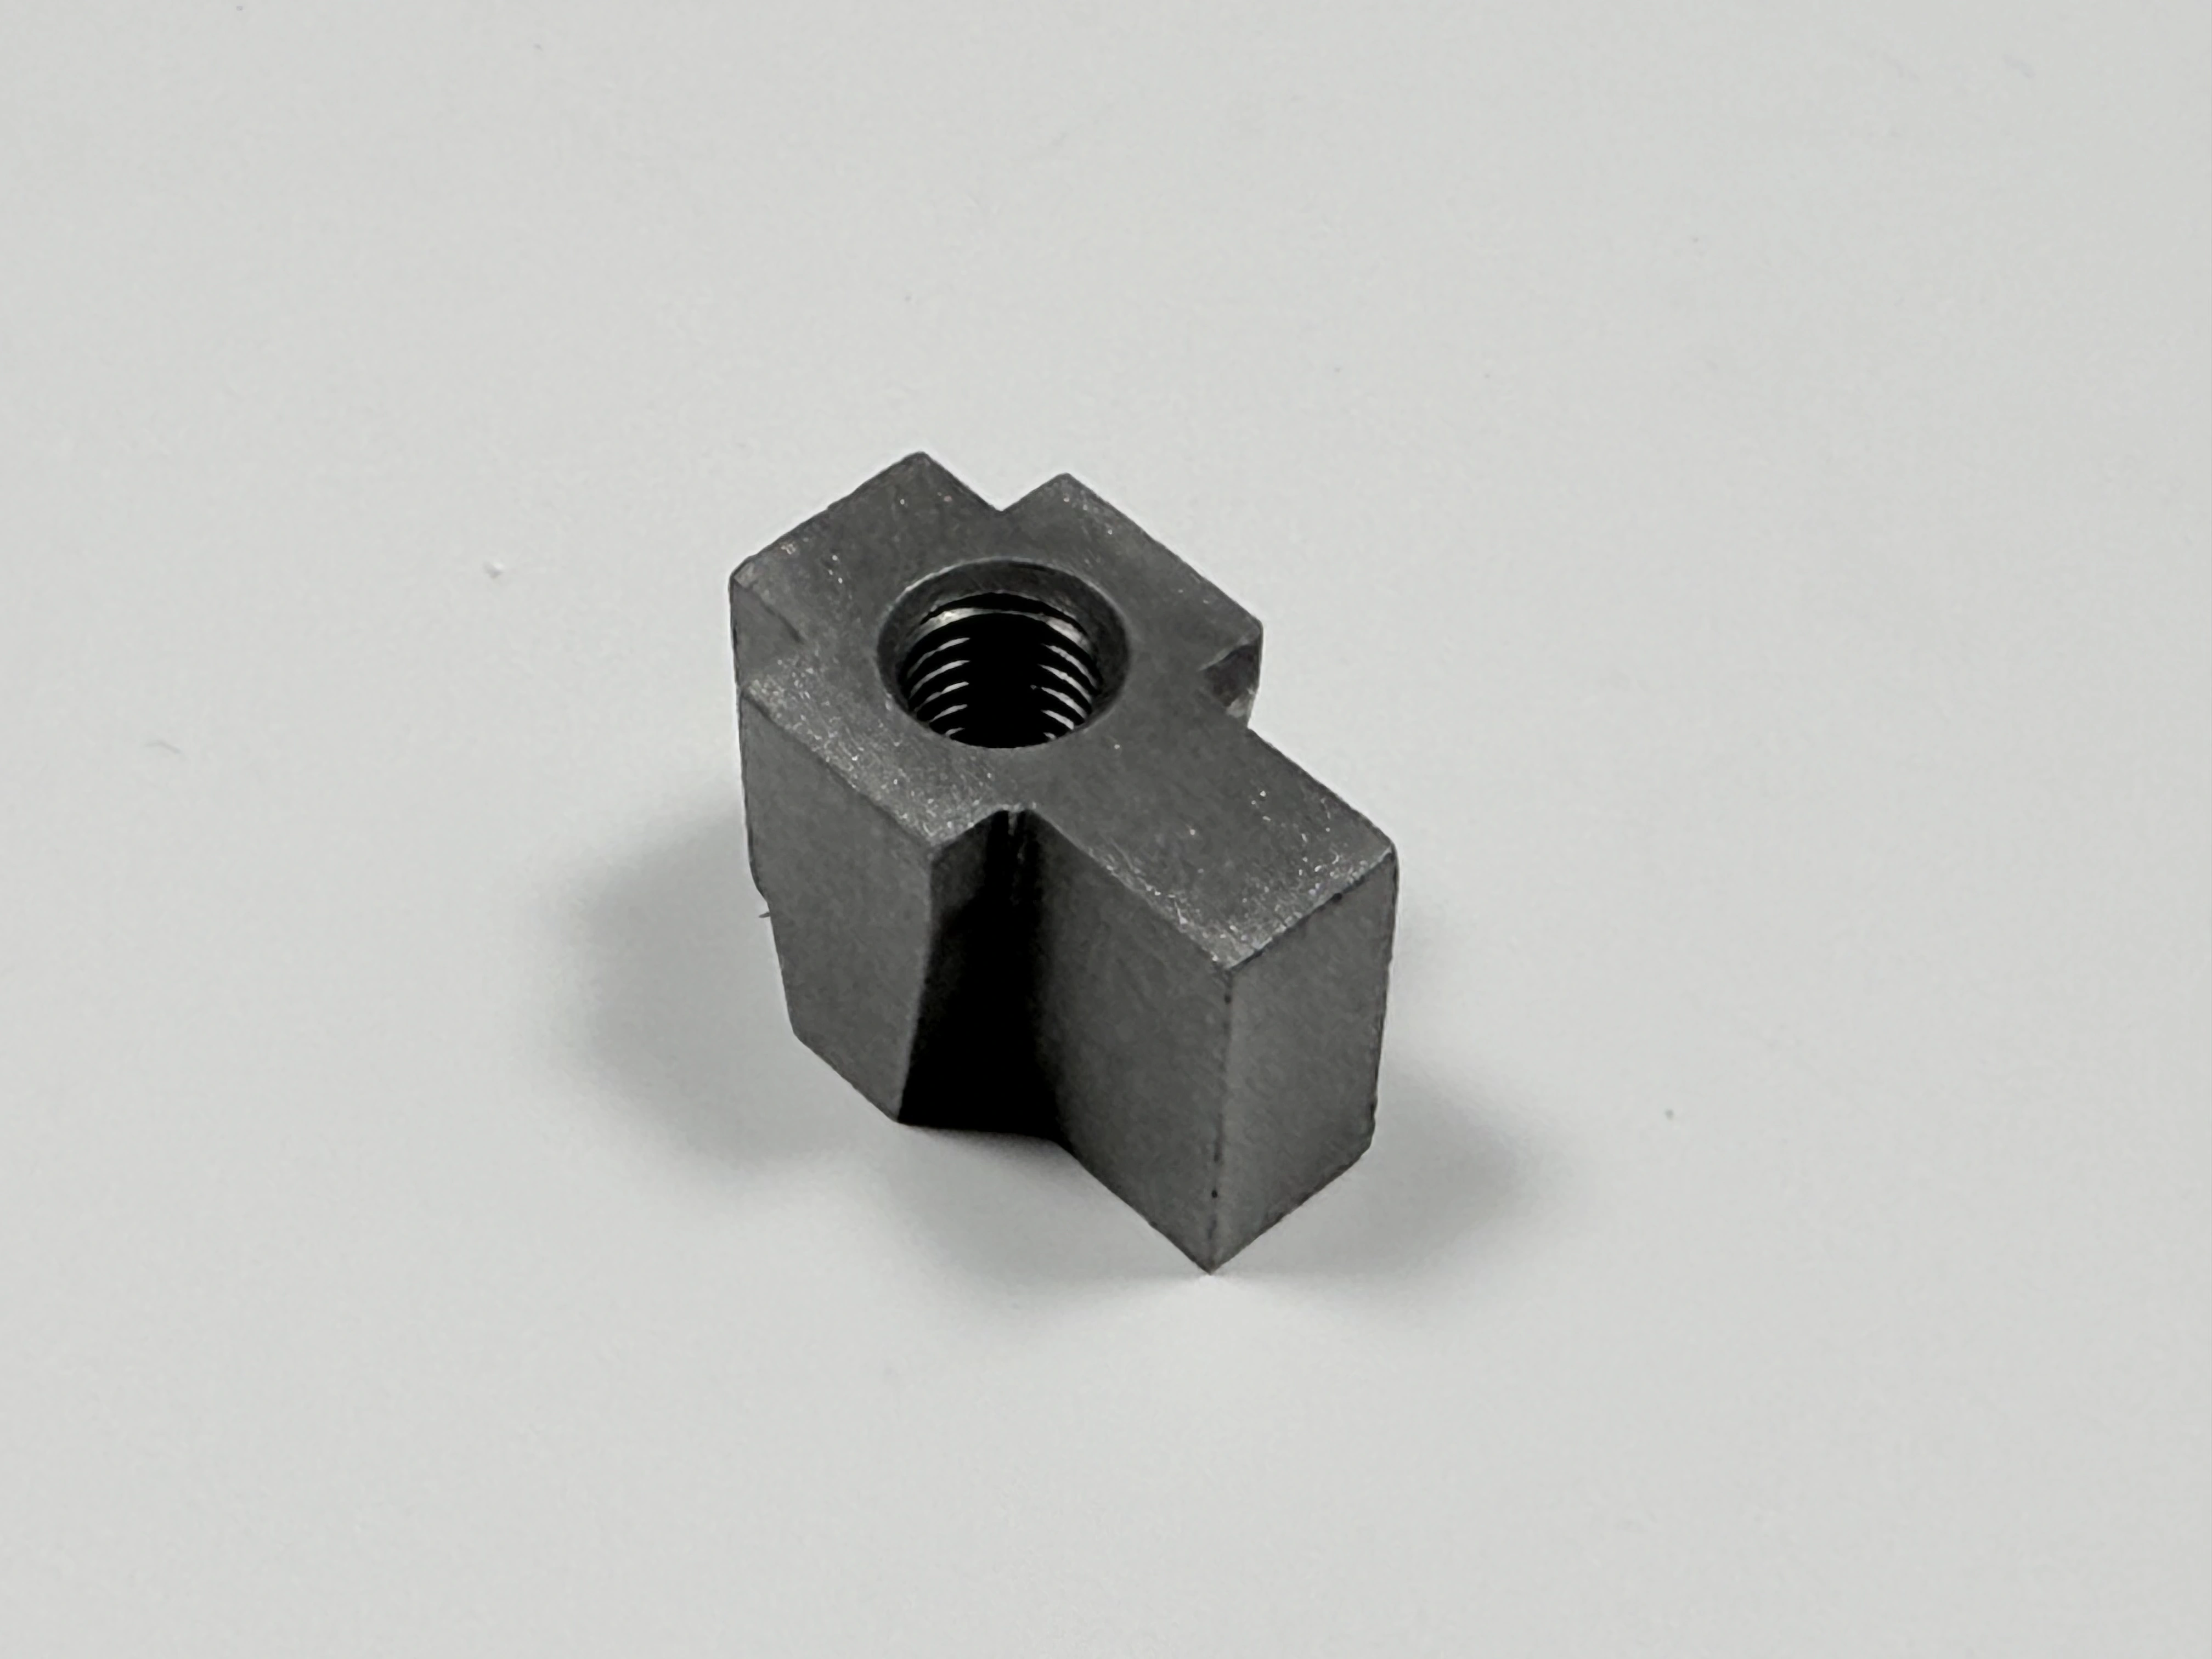
Perguntada antes de o modelo ser cortado, a resposta ainda pode mudar o desenho. Perguntada depois do primeiro lote, ela muda o que precisa ser refeito.
O que este programa não aceita
Três pedidos são recusados. O primeiro não tem indicação de acabamento fixa, então a última etapa não tem palavra de aceitação. O segundo pede dispensa do corpo de prova e aceitação do corpo só pela dureza. O terceiro compara cotações por preço unitário, com os campos de registro de fora.
Cada recusa custa um pedido e poupa uma temporada. Uma palavra de acabamento resolvida depois do revestimento, uma barra dispensada antes do primeiro ensaio e uma planilha de cotação sem coluna de registro terminam no mesmo lugar: um lote que não pode ser comparado ao anterior.
Tamanho e setor não entram na decisão. Desenho completo e norma nomeada ganham uma primeira peça; uma palavra faltando ganha a pergunta primeiro.
Ritmo de reposição, vida do modelo e passagem de bastão
As reposições seguem o ciclo de liberação do cliente. O modelo é conferido antes de o vazamento ser programado: moldes de areia, modelos de madeira ou de alumínio, 2–4 peças por caixa. A vida do modelo é contada em ciclos de molde de areia, e a contagem ainda precisa ser confirmada com a fundição, então modelo em estado desconhecido é ponto de retenção.
A passagem de bastão de um novo programa private label leva quatro itens: o arquivo do modelo e sua revisão, o formulário de registro de quatro campos, a revisão de desenho com que o último lote rodou e o nome de quem para uma rodada.
Um programa que entrega o modelo sem o formulário de registro começa o segundo lote de memória. A usinagem de peças fundidas depois do jateamento e o caso de fornecimento de fundição de metais mostram registros andando junto com o trabalho.
FAQ
