
Suporte de aço 45: corpo de prova, jateamento e face usinada
Um suporte de aço 45 fundido para uma estrutura industrial traz dois números que decidem a rota: limite de escoamento mínimo de 355 MPa e passo dos furos de ±0,2 mm. No primeiro lote, o corpo de prova de tração passou e o corpo da peça ficou abaixo do mínimo. A correção foi um corpo de prova vazado com a peça, um massalote na seção de 25–30 mm e uma nova conferência de revenido, com o jateamento antes da face usinada. A fundição de metais define a forma. Os quatro portões abaixo decidem se um lote sai da fábrica.
A peça e os dois números
O suporte é aparafusado a uma estrutura dentro de um gabinete industrial. Ele suporta carga estática e vibração. A peça é fundida em aço 45 conforme a GB/T 699-2015, temperada e revenida, jateada e usinada na face de montagem.
A espessura da parede fica em 8–12 mm. A seção grossa fica em 25–30 mm, pelo menos o dobro da parede. Esse degrau dá origem aos dois conflitos.
O desenho fixa o escoamento em 355 MPa e o passo dos furos em ±0,2 mm, com planeza de 0,1 mm na face de montagem. Nem o escoamento nem o passo podem ser lidos na peça fundida. Um exige ensaio de tração; o outro exige um datum usinado.
O registro é um exemplo de processo, não um programa de cliente. O que se transfere é a ordem das verificações.
Conflito um: 355 MPa contra uma seção de 25–30 mm
Um grau não determina o escoamento através de uma seção grossa. A seção de 25–30 mm solidifica por último, e o caminho de alimentação atrás dela pode fechar enquanto o núcleo ainda está líquido. A porosidade de contração ali reduz a seção resistente.
A têmpera a 840–860 °C resfria o núcleo mais devagar que a parede de 8–12 mm. Um núcleo lento se transforma menos por completo, e o revenido a 550–600 °C não recupera o que a têmpera perdeu. O corpo da peça fica mais macio que o corpo de prova.
Um corpo de prova vazado com a peça é mais esbelto que a seção grossa, então esfria mais rápido e pode passar 355 MPa enquanto a seção não passa. O corpo de prova comprova a corrida e o tratamento, não o núcleo.
Quando a seção determinante fica próxima da seção do corpo de prova, os dois andam juntos. Em 25–30 mm eles se separam, e o desenho precisa de uma verificação do corpo ao lado do relatório de tração.
Conflito dois: jateamento contra passo dos furos ±0,2
O jateamento a Sa 2,5 retira metal da superfície. O jato não remove uma camada de profundidade uniforme; ele acompanha a pele de fundição, as arestas e as pastilhas do canal de entrada. O jateamento desloca metal em micrômetros. Um padrão de furos que estava dentro de ±0,2 mm antes do jato pode ficar fora depois.
A rota segue esta ordem: fundir, cortar os canais de entrada, normalizar ou temperar e revenir, vazar o corpo de prova com a peça, jatear a Sa 2,5, usinar a face de montagem e aplicar o acabamento que o desenho indica. O jateamento fica antes do corte para que o corte remova o que o jato deslocou.
Coloque o jato depois do corte e a face usinada recebe o perfil. O passo dos furos e a planeza de 0,1 mm são então recortados numa superfície sem sobremetal. Mascarar os furos vazados e as pastilhas já usinadas mantém a granalha longe das superfícies que serão cortadas.
O mascaramento não substitui a ordem. Ele protege uma face, não a tolerância que o jato já gastou.
Primeiro lote: corpo de prova passou, corpo da peça abaixo
O primeiro lote passou no corpo de prova de tração e reprovou na verificação do corpo. O corpo de prova atingiu a meta de 355 MPa. O corpo da peça não atingiu, e a seção foi marcada abaixo da meta.
Nada no relatório do corpo de prova previa isso. O corpo de prova tinha a química certa e o revenido certo. O que ele não compartilhava era a taxa de resfriamento da seção.
O lote foi retido, não embarcado. Um portão baseado apenas no corpo de prova o teria liberado: cada valor da folha do corpo de prova estava dentro do limite. A lacuna estava na amostra, não no ensaio. O método de tração por trás desse portão é fixo; a peça que ele representa é a variável.
O ensaio estava correto. A peça que ele descrevia não era a que precisava passar (Figura 1).
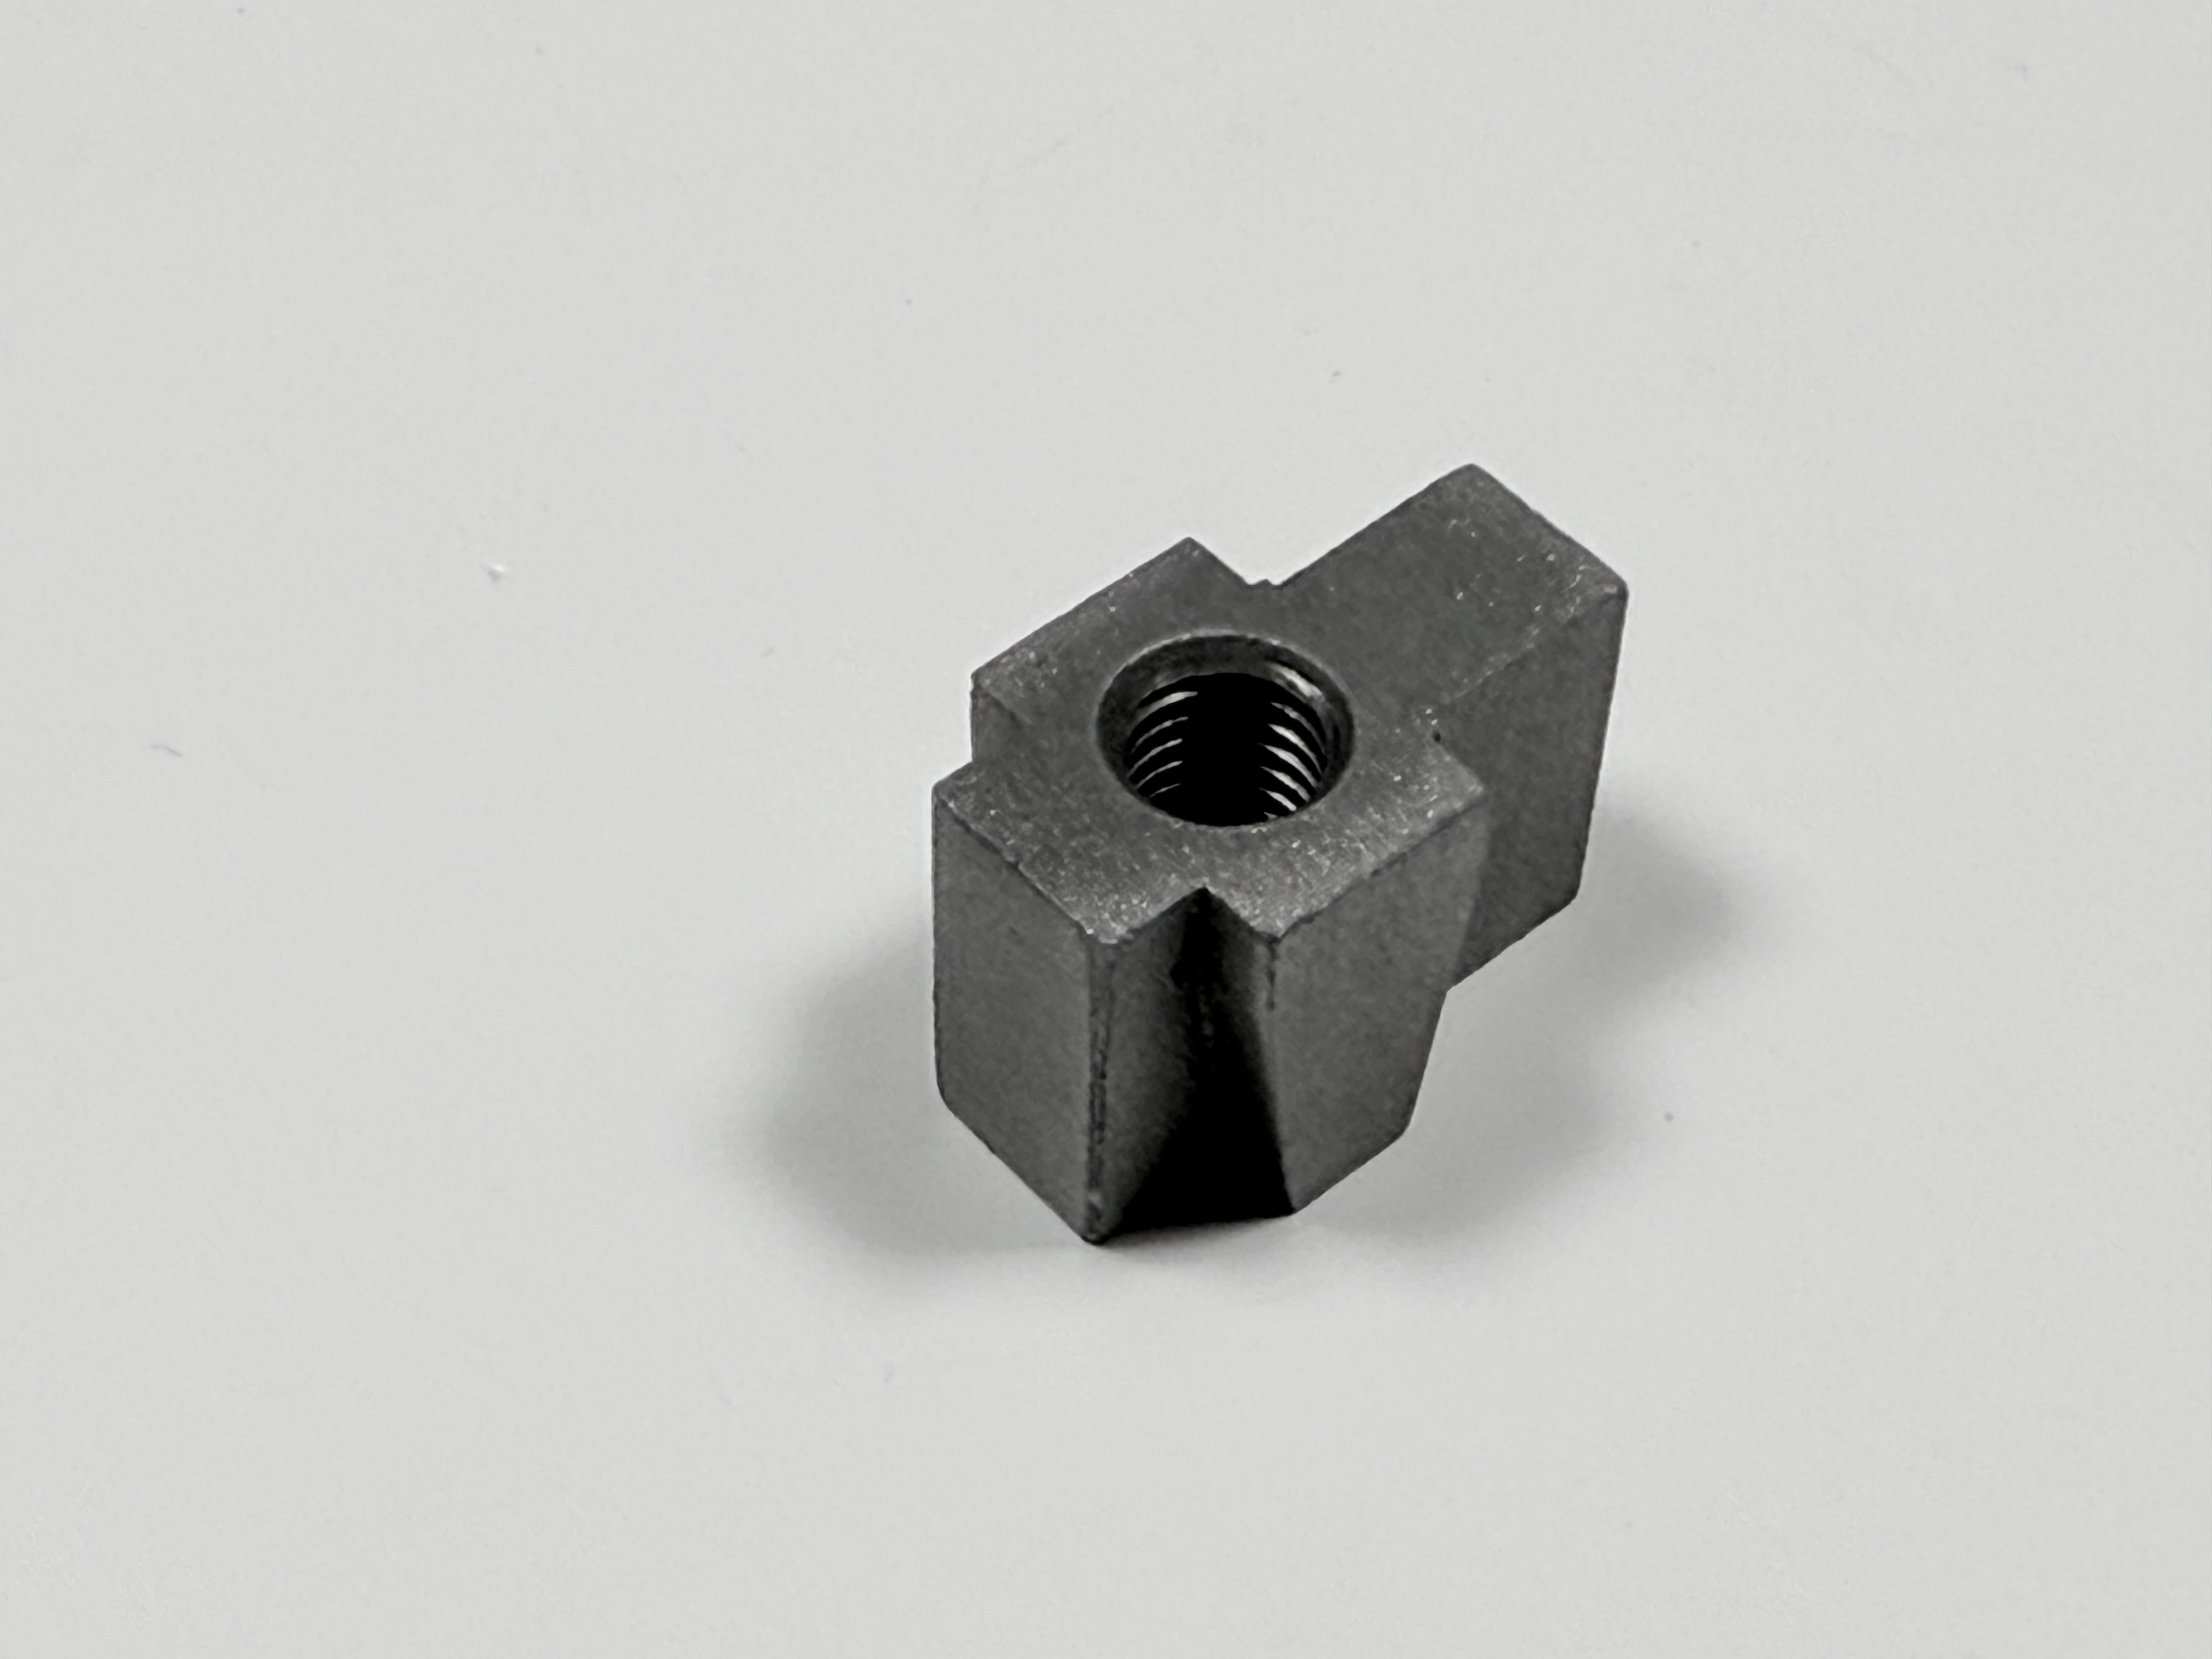
Figura 1. Canais cortados e pastilhas de massalote ainda presentes, o estado em que os suportes entram no tratamento térmico.
O que mudou: massalote, corpo de prova e revenido
O arranjo seguinte mudou a alimentação, o corpo de prova e o revenido. Um massalote foi colocado na seção de 25–30 mm para alimentá-la. O corpo de prova passou para o suporte, vazado na mesma corrida e tratado na mesma carga do forno. O revenido voltou para a faixa de 550–600 °C e passou a ser conferido no corpo da peça, não só no corpo de prova (Figura 2).
O massalote cuida da alimentação, o corpo de prova cuida da evidência, o revenido cuida do corpo. Uma seção sadia ainda pode ter revenido insuficiente, e um revenido correto não preenche uma cavidade de contração.
Um massalote não cura a temperabilidade. Se a seção é grossa demais para o grau, a alimentação não faz o núcleo se transformar. A resposta, então, é mudar a seção ou mudar de grau.
O jateamento permaneceu antes do corte de acabamento, e os furos vazados foram mascarados. A usinagem CNC da face de montagem rodou depois do jato, então a última operação definiu a superfície que aparafusa na estrutura.
O custo é um corpo de prova por corrida e uma verificação extra de dureza.
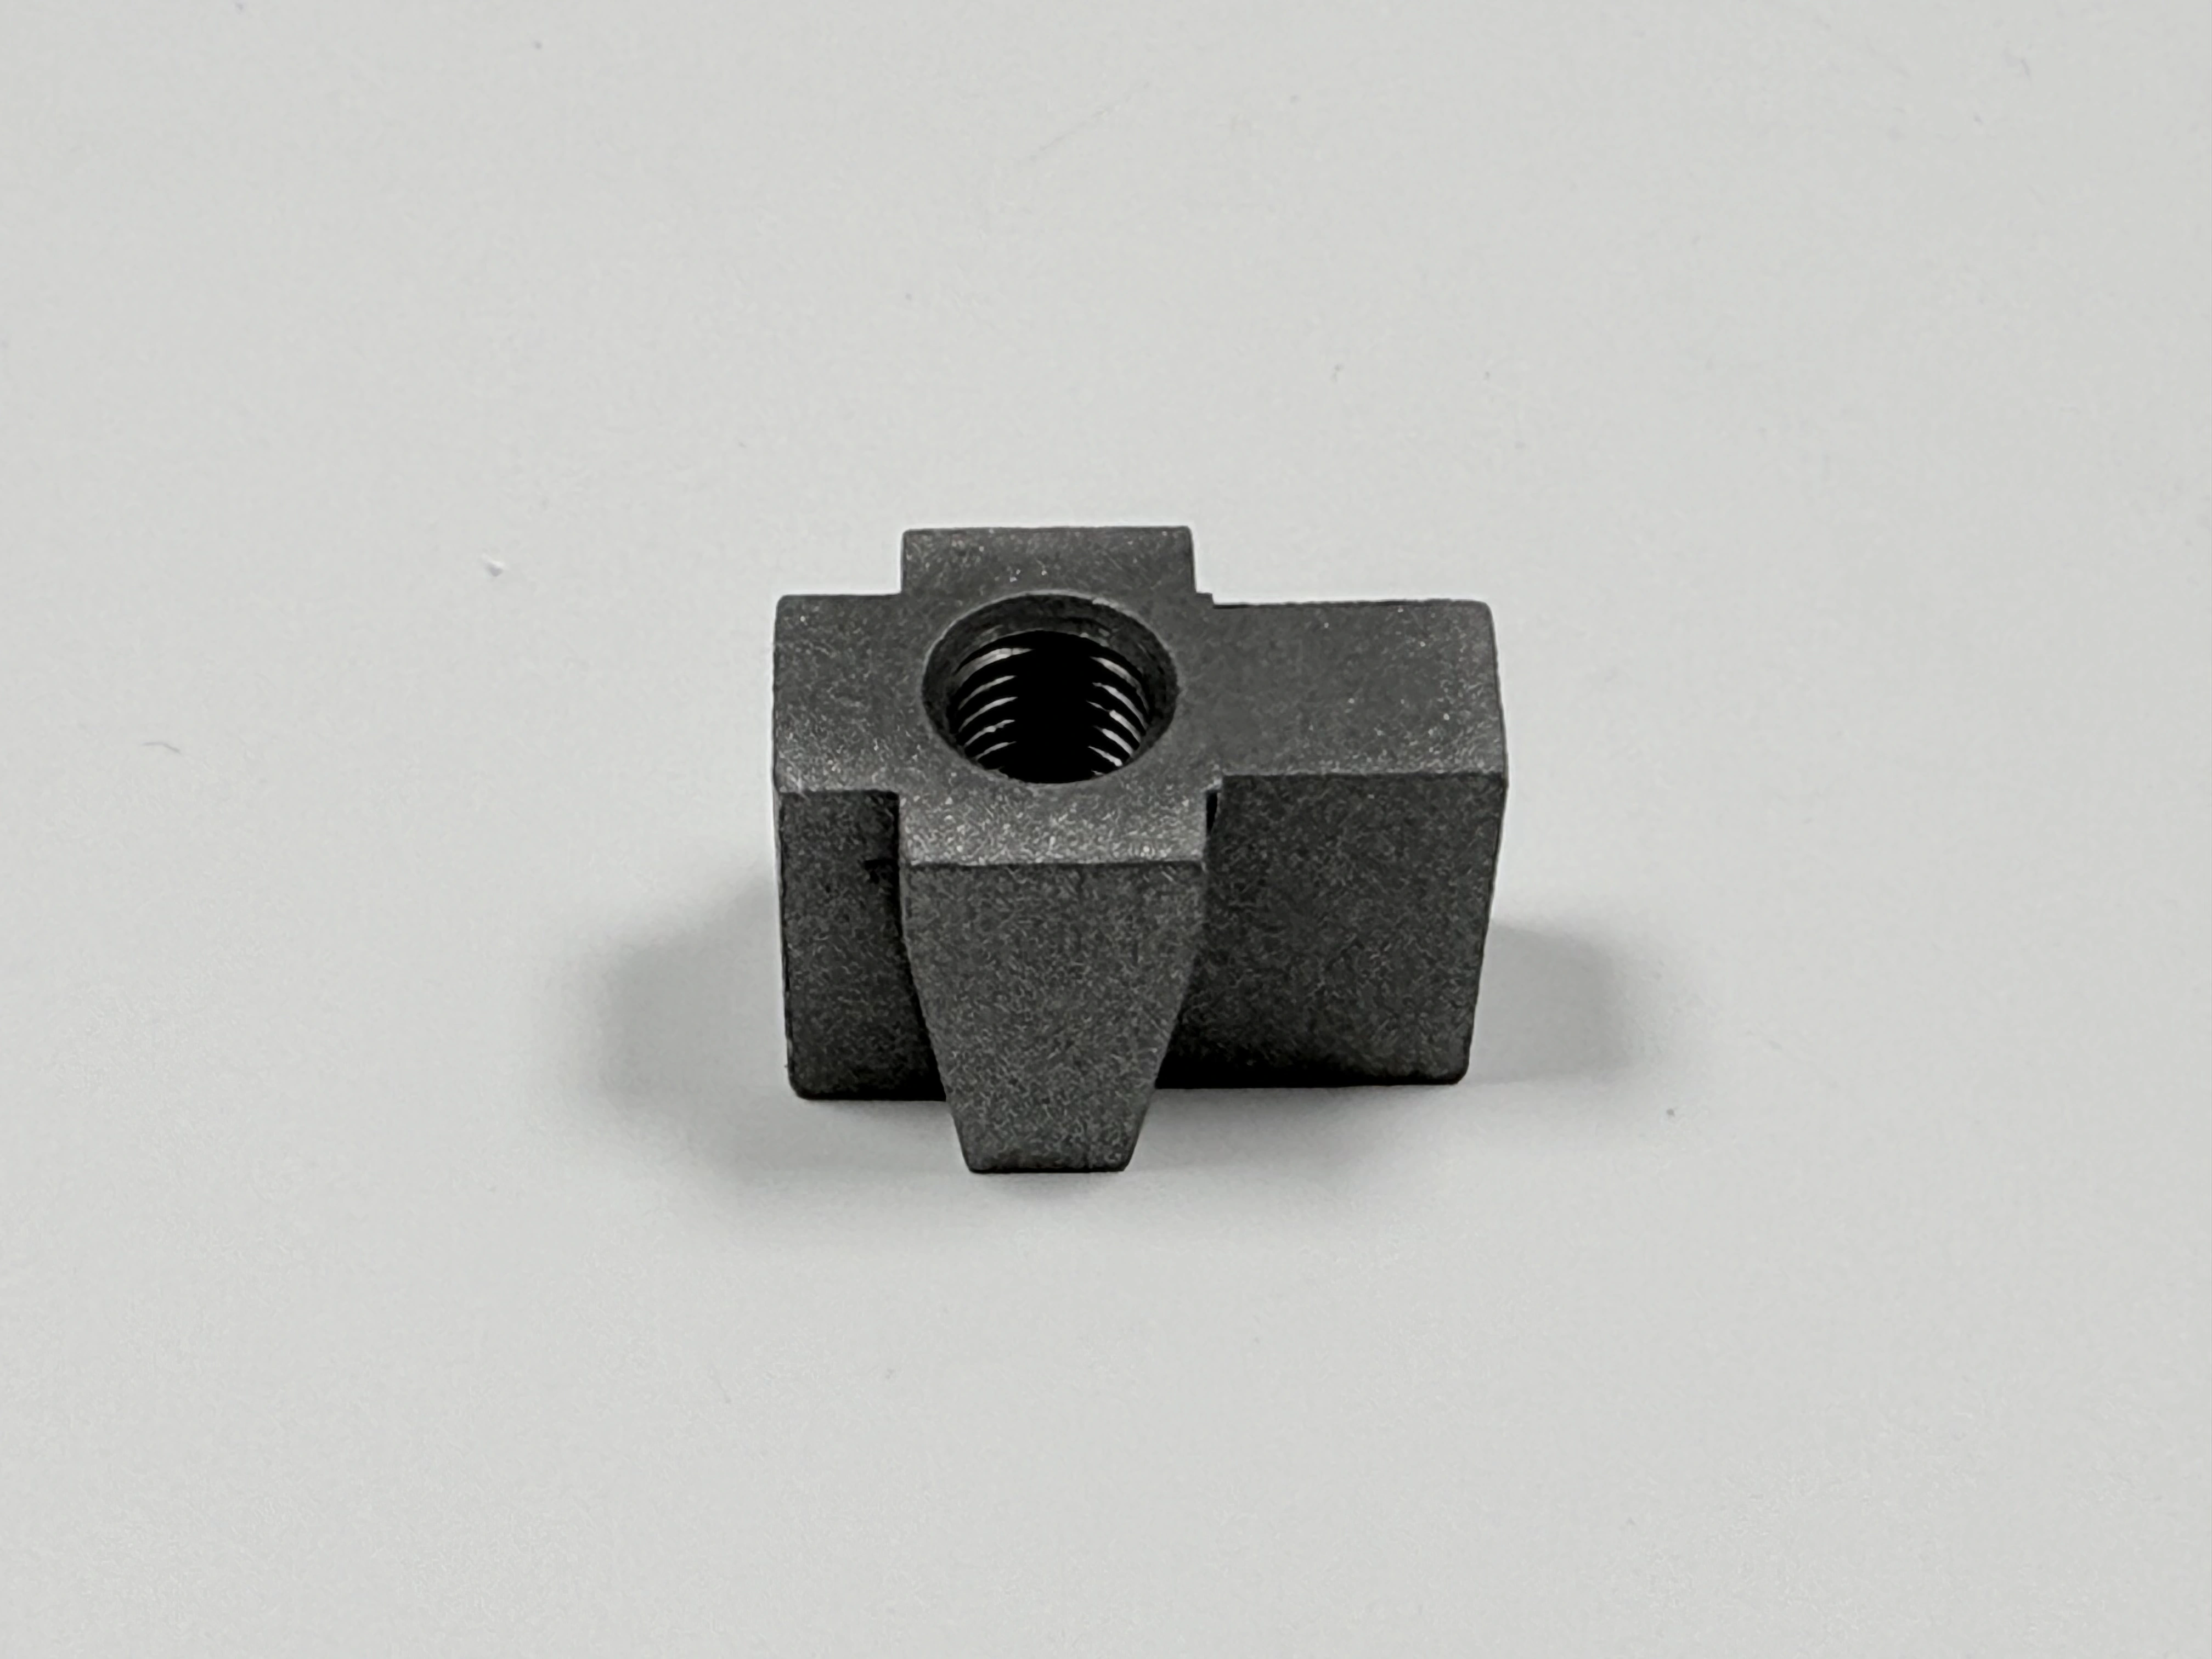
Figura 2. Um corpo de prova vazado com a peça compartilha o vazamento e o tratamento térmico do suporte; um corpo de prova vazado à parte, não.
Resultado contra os quatro portões
A aceitação da nova rodada foi escrita como quatro portões, não como um relatório de tração. O portão um é o corpo de prova vazado com a peça, tracionado conforme a ASTM A370, com exigência de 355 MPa. O portão dois é a dureza do corpo, dentro de HB 220–250. O portão três é a geometria: passo dos furos dentro de ±0,2 mm e planeza dentro de 0,1 mm em CMM (máquina de medição por coordenadas). O portão quatro cobre superfície e sanidade: Sa 2,5 conforme a ISO 8501-1 em placa comparadora, mais partículas magnéticas ou líquido penetrante na face de montagem antes do corte.
Os portões pegam falhas diferentes, então um não substitui o outro. Um corpo de prova pode passar enquanto o corpo está macio. Um corpo pode estar sadio enquanto o jato já deslocou um furo. Uma face pode estar plana enquanto uma cavidade de contração se abre sob ela.
Portão | Verificação | Limite | Unidade | Método |
|---|---|---|---|---|
1 | Escoamento do corpo de prova vazado com a peça | 355 mín | MPa | ASTM A370 |
2 | Dureza do corpo | 220–250 | HB | durômetro |
3 | Passo dos furos | ±0,2 | mm | CMM |
3 | Planeza da face de montagem | 0,1 máx | mm | CMM ou mesa de desempeno |
4 | Limpeza do jateamento | Sa 2,5 | grau | placa comparadora ISO 8501-1 |
4 | Sanidade da face de montagem | sem porosidade aberta | n/a | partículas magnéticas ou líquido penetrante |
A nova rodada atendeu aos quatro portões. Os valores medidos estão no relatório do projeto. Esta página mantém os portões e o método por trás de cada um.
O que este caso não prova
Este registro é um exemplo. Ele não tem nome de cliente, tamanho de lote, data de entrega, preço ou rendimento de produção, e não pode ser citado como valor de capacidade.
Ele não prova que um suporte de aço 45 fundido sempre atinge 355 MPa em 25–30 mm. A temperabilidade, a seção e o tratamento térmico mudam com a peça. Um corpo de prova que passa num suporte não diz nada sobre o próximo modelo.
O que ele prova é mais estreito. Um portão baseado apenas no corpo de prova pode liberar um corpo que deveria ter sido retido, e a ordem dos portões pega isso.
Verificações transferíveis
Coloque cinco itens na RFQ antes de cortar o modelo. Nomeie a seção determinante e o ponto onde o corpo de prova é vazado. Nomeie o método de tração, ASTM A370, e a faixa de dureza com seus pontos de medição. Coloque no desenho o grau de jateamento e seu lugar na rota, antes do corte de acabamento. Dê à face usinada um datum e sobremetal, e mascare os furos. Acrescente uma verificação de superfície para porosidade sob a face de montagem.
A etapa de usinagem está descrita em usinagem de peças fundidas, e a especificação de jateamento em jateamento a Sa 2,5 e inspeção. Um caso de fornecimento de fundição de metais mostra a mesma lógica de quatro portões em outra peça.
