
Медное центробежное литье: когда вращательная кристаллизация подходит для полых деталей
Медное центробежное литье стоит рассмотреть, когда медная или медно-сплавная деталь имеет трубчатую, кольцевую, втулочную, гильзовую или другую вращательную геометрию, которую можно сформировать вокруг оси. Вращение помогает распределять расплавленный металл по форме и влиять на кристаллизацию, но не гарантирует равномерную, герметичную или износостойкую деталь. Покупатель должен определить сплав, внутреннюю и внешнюю поверхности, изменение стенки, длину, торцы, припуск на механическую обработку, условия эксплуатации и доказательства качества внутренней структуры.
Выбор процесса должен производиться с учетом готовой детали. Медно-сплавная труба может использоваться для вкладыша подшипника, токопроводящей втулки, теплообменного элемента, детали клапана или поверхности трения. Каждое применение меняет требования. Центробежное литье следует рассматривать вместе с литьем медных сплавов и последующим маршрутом механической обработки. В предложении следует четко различать литую заготовку и готовую деталь.
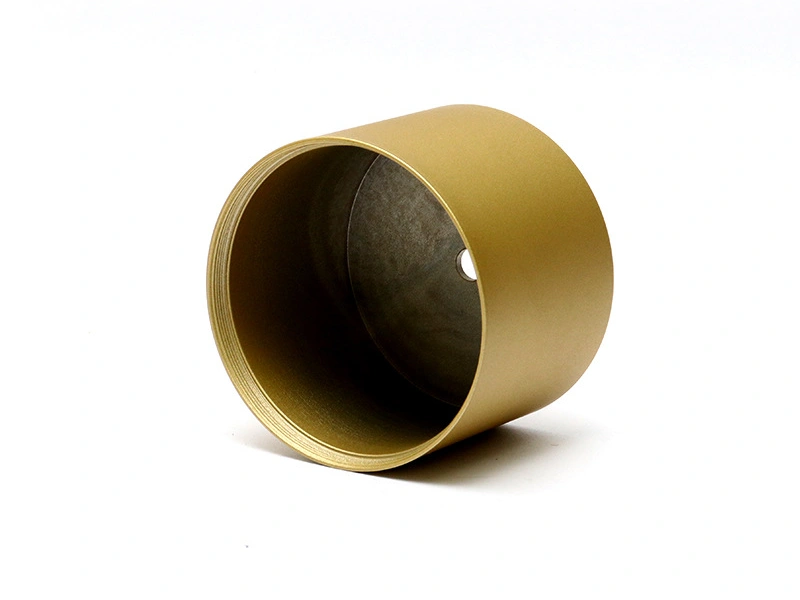
Соответствие процесса конечной геометрии
Медное центробежное литье естественным образом поддерживает цилиндрические формы. Прямые трубы, втулки, кольца, гильзы, вкладыши и цилиндрические заготовки — самые простые кандидаты. Деталь с невращательными бобышками, поперечными отверстиями, шпоночными пазами, фланцами или сложными внешними ребрами может по-прежнему использовать центробежную заготовку, но объем вторичной механической обработки и крепления может стать значительным. Сравните весь маршрут, а не оценивайте только этап литья.
Определите ось и функциональные поверхности. Отверстие может нести требование к уплотнению, подшипнику, валу, потоку или зазору. Наружный диаметр может быть поверхностью с натягом, корпусной поверхностью или поверхностью трения. Торцы могут требовать перпендикулярности, канавок, фасок, резьбы или контролируемого соотношения с отверстием. Эти готовые особенности определяют припуск, приспособление и контроль.
Длина, диаметр, стенка и переходы сечений влияют на поведение процесса. Длинную тонкую втулку может быть трудно закрепить и обрабатывать без прогиба. Толстое кольцо может потребовать другого подхода к нагреву и питанию. Крупная деталь может превышать практические возможности небольшого станка. Укажите фактические размеры перед запросом о технологических возможностях.
Тип детали | Почему может подойти медное центробежное литье | Ключевое ограничение |
|---|---|---|
Токопроводящая втулка | Вращательная заготовка может быть обработана до контролируемого отверстия и наружного диаметра | Сплав, электрический контакт, стенка и состояние поверхности |
Вкладыш подшипника | Трубчатая форма обеспечивает материал вокруг поверхности скольжения | Ответная поверхность, нагрузка, смазка, отверстие и испытание на износ |
Клапан или кольцо под давлением | Непрерывная кольцевая геометрия может уменьшить нефункциональный материал | Граница давления, зона пористости, механическая обработка и испытание на герметичность |
Сложный корпус | Выгоду может дать только цилиндрическая заготовка | Вторичные элементы, часы механической обработки и сравнение альтернативных процессов |
Выбор медного сплава по условиям эксплуатации
Медь и медные сплавы различаются по проводимости, прочности, твердости, износостойкости, коррозионной стойкости, обрабатываемости и литейным свойствам. Марка, выбранная для электропроводности, может не быть лучшим выбором для нагруженного подшипника или фитинга, подверженного химическому воздействию. Марка, выбранная для износа, может требовать другой механической обработки или отделки. Чертеж должен указывать определяющее обозначение и свойство, которое привело к выбору.
Для электрических компонентов определите ток, контактное давление, температуру, метод соединения и состояние поверхности. Для тепловых компонентов определите путь тепла, сопрягаемые поверхности и отделку. Для изнашиваемых компонентов определите ответную поверхность, нагрузку, скорость, смазку и частицы. Для деталей под давлением определите жидкость, температуру, стенку, уплотнение и испытание. Не заменяйте общую маркировку «медь» фактическим требованием.
Записи о материале должны включать марку, стандарт, партию, состояние и любые требования заказчика по химическому составу или испытаниям. Если предлагается замена, сравните характеристику, которая имеет значение, и доказательства, которые установят эквивалентность. Цвет меди или наблюдение плотности не являются одобрением материала.
Вращение, заливка и кристаллизация меди
Вращение перемещает жидкий металл к стенке формы, но полезный диапазон зависит от диаметра формы, состояния металла, температуры, скорости вращения, скорости заливки и толщины стенки. Поставщик должен контролировать и записывать переменные процесса, влияющие на деталь. Покупатели должны спрашивать, как контролируется процесс, не предписывая неподтвержденных настроек.
Медные сплавы могут создавать термические и окислительные особенности, отличные от алюминия или цинка. Защита расплава, состояние формы, практика заливки и контроль температуры должны быть рассмотрены с учетом выбранного сплава и оборудования. Чрезмерная турбулентность или плохое обращение могут привести к включениям или газу. Непрерывная заливка и сбалансированное термическое состояние все еще требуют доказательств из готовой детали.
Начальные и конечные зоны могут требовать жертвенного припуска, поскольку состояние поверхности или заполнения может отличаться. Отрезка и торцовка должны удалять эти зоны, не затрагивая функциональную стенку и не оставляя дефект в готовом отверстии. Укажите припуск на чертеже и в предложении.
Параметр процесса | Потенциальное влияние на медное литье | Доказательства для покупателя |
|---|---|---|
Контроль вращения | Изменяет распределение, формирование стенки и поведение поверхности | Запись процесса и контроль стенки/концентричности |
Практика заливки | Влияет на включения, непрерывность заполнения и воздействие окисления | Процедура, запись партии и определенная проверка внутреннего качества |
Состояние формы | Влияет на теплообмен, извлечение и текстуру поверхности | Запись формы и выборочный контроль поверхности |
Припуск на концах | Удаляет зоны начала/остановки или неполного заполнения | Припуск на чертеже, запись отрезки и контроль конечных поверхностей |
Толщина стенки и внутреннее качество
Для трубчатого литья толщина стенки представляет собой соотношение между отверстием и наружным диаметром. Средняя стенка может скрывать тонкий участок. Тяжелая сторона может уменьшить материал, остающийся после механической обработки. Отверстие может выглядеть гладким и все же содержать подповерхностное нарушение сплошности возле уплотнительной или изнашиваемой поверхности. Определите зону, которая остается после механической обработки, и требуемое внутреннее качество в ней.
Вращение может влиять на распределение включений или газа, но не удаляет все дефекты. Процесс, сплав, форма, заливка, охлаждение и механическая обработка все еще имеют значение. Труба под давлением может требовать разрезания, радиографического или ультразвукового контроля, испытания на герметичность или другого определенного метода. Вкладыш подшипника может требовать испытания отверстия и износа, а не общего отчета о литье.
Не используйте «центробежное литье» как доказательство герметичности или плотности. Покупатель должен указать границу давления, условия испытания, состояние образца и предел приемки. Доказательства должны быть получены после соответствующей механической обработки и отделки, если эти этапы изменяют границу.
Механическая обработка медных центробежных заготовок
Литая труба часто требует точения, расточки, торцовки, проточки канавок, сверления, нарезания резьбы или балансировки. Операция может выявить поры, включения или неравномерную стенку. Выбор инструмента, закрепление заготовки, охлаждающая жидкость, припуск и управление теплом влияют на конечную поверхность. Пост-механическая обработка должна быть включена до оценки стоимости маршрута литья.
Выберите стратегию базирования, которая защищает концентричность. Если наружный диаметр грубый, его может потребоваться обработать перед тем, как он будет использоваться для базирования отверстия. Если отверстие является основной функцией, приспособление может базироваться от торца или временной поверхности. Последовательность должна контролировать соотношение отверстия и наружного диаметра, перпендикулярность торцов и остающуюся стенку.
Используйте приспособление, которое поддерживает длинные или тонкие детали без прогиба. Проверяйте в свободном или определенном зажатом состоянии, как указано на чертеже. Отверстие, находящееся в пределах размера в зажатом состоянии, может сместиться после освобождения. План приемки должен указывать, как деталь поддерживается во время измерения.
Готовое требование | Риск при механической обработке | Проверка |
|---|---|---|
Посадка отверстия | Размер, круглость, текстура или обнажение пористости | Карта отверстия и сборка с ответной деталью |
Концентричность | Смещение базы или прогиб приспособления | Отверстие относительно наружного диаметра или функциональной базы |
Стенка под давлением | Глубокий рез открывает связанное нарушение сплошности | Контроль готовой стенки и испытание на герметичность |
Торец | Биение, длина или отклонение от перпендикулярности | Контроль торца и осевых соотношений |
Качество поверхности и совместимость с медью
Механическая обработка, полировка, гальваническое покрытие, нанесение покрытия или отделка в литом состоянии могут использоваться в зависимости от применения. Выбранный маршрут должен учитывать состав медного сплава, пористость, текстуру поверхности, электрический или тепловой контакт, износ и коррозию. Отделка может изменить размеры и контактное сопротивление. Маскируйте отверстия, резьбы, поверхности подшипников, уплотнения и зоны заземления, где это требуется функционально.
Пост-обработка должна быть одобрена на репрезентативной медной отливке. Плоский образец может не показать поведение вокруг отверстия, кромки, канавки или грубой литой поверхности. Определите цвет, текстуру, толщину, адгезию, контакт или экологические доказательства в соответствии с функцией детали.
Контроль и приемка
Размерный контроль должен отображать стенку, отверстие, наружный диаметр, концентричность, длину и торцы с использованием базовых систем чертежа. Визуальный контроль может обнаружить трещины, задиры, включения и поверхностные дефекты. Внутренние методы могут использоваться там, где давление, механическая обработка, износ или проводимость делают внутреннее качество важным. Функциональный контроль должен использовать фактическую ответную деталь или условия испытания.
Храните записи о материале, процессе, механической обработке, отделке и испытаниях под контролем версий. Изменение сплава, формы, вращения, заливки, последовательности механической обработки или отделки может потребовать целенаправленной повторной валидации. Не используйте повторно общий отчет для измененной геометрии или условий эксплуатации.
Входные данные для запроса предложения (RFQ) на медное центробежное литье
Предоставьте модель, контролируемый чертеж, медный сплав и стандарт, ось, внутренний и наружный диаметры, длину, карту стенки, особенности торцов, количество, припуск на механическую обработку, качество поверхности, электрическую/тепловую/износную/функцию под давлением, контроль, испытание и упаковку. Определите припуск на концах и материал, который останется после механической обработки.
Попросите поставщика указать центробежную установку, форму, контроль процесса, доказательства внутреннего качества, маршрут механической обработки, приспособление, отделку и окончательный контроль. Разделите литую заготовку и готовую деталь в предложении. Если предлагается другой маршрут, сравните его с готовым требованием и общими операциями.
Центробежное литье от Neway может быть оценено вместе с литьем медных сплавов и пост-механической обработкой, если геометрия детали подходит. Окончательный объем остается зависимым от сплава, размеров, объема, оборудования и контроля.
Подтвердите, что медная деталь подходит для вращательного литья
Медное центробежное литье лучше всего подходит для детали, важная геометрия которой может быть описана вокруг оси. Втулки, вкладыши, кольца, гильзы и трубчатые корпуса являются естественными кандидатами; сложные внешние плоскости, боковые отверстия, прерывистые фланцы или неконцентричные каналы могут потребовать дальнейшей механической обработки или другого процесса. Покупатель должен отметить, какие поверхности являются функциональными, какие являются жертвенным припуском на механическую обработку, а какие должны оставаться в литом состоянии. Это предотвращает скрытие несоответствия между деталью и оборудованием под простым ярлыком процесса.
Сплав также имеет значение. Чистая медь и медные сплавы различаются по жидкотекучести, поведению при плавлении, проводимости, прочности, износостойкости и коррозионным требованиям. Определяющее обозначение, пределы химического состава, состояние и условия эксплуатации должны быть названы до того, как маршрут будет оценен. Токопроводящая втулка имеет другой план приемки, чем вкладыш подшипника или труба под давлением. Для каждого определите ответную поверхность или жидкость, температуру, нагрузку, скорость, электрический путь и отделку.
Проверьте кристаллизацию на ступенях, торцах и массивных сечениях
Вращение распределяет металл по форме, но не заставляет каждое сечение кристаллизоваться одновременно. Фланец, закрытый конец, толстая бобышка или локальная ступень могут удерживать тепло и влиять на усадку. Внутренний диаметр, который позже растачивается, может удалить первую поверхность, оставив другое состояние. При анализе процесса следует определить, где металл входит, где форма отводит тепло, как формируются торцы и какой припуск остается после механической обработки.
Состояние поверхности должно оцениваться в том состоянии, которое имеет значение. Если оба диаметра обрабатываются, покупателю нужны размеры черновой заготовки и припуски с каждой стороны. Если одна поверхность сохраняется для скольжения, уплотнения, теплообмена или проводимости, проверяйте эту поверхность напрямую. Очистка, окисление, включения и повреждения при обращении могут повлиять на последующие операции. Фраза «медь центробежного литья» недостаточна для определения границы приемки.
Механическая обработка определяет концентричность и функциональную посадку
Токарные и расточные операции должны планироваться от базы, которая связывает две функциональные поверхности. Грубая отливка может потребовать начальной настройки для установления одного диаметра или торца, за которой следует контролируемая настройка для окончательного отверстия. Длинные детали могут прогибаться под действием резания или закрепления, поэтому поддержка и измерение должны обсуждаться с учетом допуска готовой детали. Если деталь является вкладышем, сборочный зазор и ответная поверхность должны определять важные размеры, а не произвольное число черновой отливки.
Механическая обработка также может выявить внутренние нарушения сплошности или уменьшить стенку ниже приемлемого уровня. Покупатель должен указать минимальную готовую стенку, путь утечки, поверхность износа или электрическое сечение. Если задействована граница давления, выберите испытание готовой детали и укажите среду, условия и критерии приемки. Для токопроводящей детали измерьте свойство и состояние поверхности, которые использует сборка. Сертификат материала сам по себе не может установить концентричность, посадку или целостность.
Используйте проверку пробного образца на основе особенностей
Первый образец должен быть проверен на стадии литой заготовки и после механической обработки. Проверьте наружные и внутренние поверхности, торцы, ступени, припуск, концентричность, шероховатость и любые видимые дефекты. Привяжите измерения к базовым системам чертежа и укажите оборудование или приспособление. Если требуется внутренний контроль, испытание на герметичность, испытание на износ или проверка проводимости, объясните риск, который он устраняет, и сохраняйте результат, связанный с образцом или партией.
Маршруты пост-механической обработки и пост-обработки компании Neway могут быть рассмотрены вместе с планом центробежного литья, когда готовой детали требуется расточка, точение, очистка, покрытие или другая операция с поверхностью. Окончательное предложение должно разделять заготовку, механическую обработку, отделку, контроль и любую специальную валидацию.
Входные данные RFQ для медного центробежного литья
Предоставьте сплав и требование к химическому составу, ось, наружные и внутренние размеры, длину, особенности торцов, черновые и готовые поверхности, количество, припуск на механическую обработку, условия эксплуатации, ответную поверхность или жидкость и план контроля. Укажите, может ли поставщик предложить другой маршрут и какие доказательства необходимы для одобрения. Эти входные данные позволяют покупателю сравнить маршрут вращательного литья с механической обработкой из прутка или другим вариантом литья на основе готовой детали, а не названия процесса.
Выбор медного сплава для готовой функции
Медное центробежное литье может использовать различные марки меди и медных сплавов, и правильный выбор зависит от готовой функции. Токопроводящая втулка требует электрических требований; теплообменное кольцо требует термического интерфейса; вкладыш подшипника требует ответной поверхности, нагрузки, скорости и смазки; труба под давлением требует определенного испытания на целостность. Покупатель должен указать марку и свойство, которое имеет значение, а не запрашивать «медь» как широкую категорию материала.
Сплав и сечение взаимодействуют с маршрутом. Толстый конец, фланец или ступень могут охлаждаться иначе, чем трубчатая стенка. Припуск на механическую обработку может удалить одно состояние поверхности и оставить другое. Если материал заменяется, сравните химический состав, литейное поведение, механическую обработку, коррозию, износ, проводимость и результаты испытаний. Маршрут литья медных сплавов от Neway может быть рассмотрен вместе с центробежной заготовкой и планом готовой детали.
Защитите поверхность, которая вступает в эксплуатацию
Поверхность, сохраняемая в литом состоянии, может требовать других требований к очистке и шероховатости, чем поверхность, которая растачивается или обтачивается. Если применяется покрытие или обработка, маскирование и влияние на размеры становятся частью маршрута. Если деталь контактирует с валом или уплотнением, проверяйте конечную поверхность и состояние кромок. Чисто выглядящая заготовка не доказывает посадку или поведение в эксплуатации после механической обработки.
Доказательства внутреннего качества должны отвечать на конкретный риск
Визуальный контроль не может установить каждое внутреннее состояние. Размерный контроль не может показать каждое подповерхностное нарушение сплошности. Испытания на герметичность, давление, проводимость, тепловые или износные испытания отвечают на разные вопросы о продукте. Внутренний контроль может быть уместен, когда расточка, давление или усталость создают известный риск. Укажите метод, место, образец и критерии приемки до испытания.
Храните записи о черновой заготовке и готовой детали отдельно. Первая заготовка может быть принята для разработки механической обработки, в то время как готовой трубе все еще требуется проверка посадки или давления. Если процесс изменяется, повторите доказательства, связанные с измененным риском. Маршрут пост-обработки от Neway может быть включен, когда очистка или покрытие влияет на рабочую поверхность.
Включите конечные операции в RFQ
Укажите, предоставляет ли поставщик заготовку, обработанную трубу, готовый вкладыш или собранный компонент. Включите точение, расточку, торцовку, сверление, канавку, очистку, покрытие, контроль, упаковку и испытание. Определите ось и базы, чтобы предложение касалось концентричности и посадки. Это предотвращает скрытие низкой цены заготовки под операциями, необходимыми для создания полезного продукта.
Резюме для покупателя
Медное центробежное литье подходит для вращательных и трубчатых геометрий, когда сплав, форма, вращение, заливка, кристаллизация, механическая обработка и контроль согласованы. Оно может производить полезную заготовку втулки или кольца, но само по себе не доказывает равномерность стенки, герметичность, износостойкость или конечную посадку.
Определите ось, готовые поверхности, условия эксплуатации, риск внутреннего качества и маршрут механической обработки в RFQ. Это дает покупателю обоснованную основу для решения, подходит ли медное центробежное литье для фактической детали.
FAQ
