
Что такое литьё по выплавляемым моделям: прочность и база
Литьё по выплавляемым моделям — это процесс, в котором керамическую оболочку заполняют расплавом, а после заливки оболочку разбивают: форма работает один раз, а геометрию задаёт модель, вокруг которой её построили. Для несущего кронштейна из стали 45 такой процесс отвечает только на половину вопроса. Оболочка даёт контур 180×120×60 мм, а целевые 355 МПа, шаг отверстий ±0,2 мм и плоскостность 0,1 мм приходят позже — от термической обработки, прилитого образца и обработанной поверхности.
Что такое литьё по выплавляемым моделям
Это формообразующая операция: разовую модель покрывают керамической оболочкой, затем модель удаляют, а сталь, залитая в оболочку, повторяет оставленную ею форму. Геометрию несёт модель, поверхность несёт оболочка, и ни та, ни другая не задаёт допуска.
Кронштейн показывает такое разделение наглядно: в одной отливке стоят стенка 8–12 мм и бобышка 25–30 мм, то есть перепад сечения от 2,5 до 3,75, и оболочке приходится заполнять оба сечения одной заливкой. С бобышки и начинается вопрос прочности: она застывает последней и при усадке требует питания.
Форма — это весь результат такой операции. Всё, что измеряет чертёж, добавляется уже после того, как оболочку сняли.
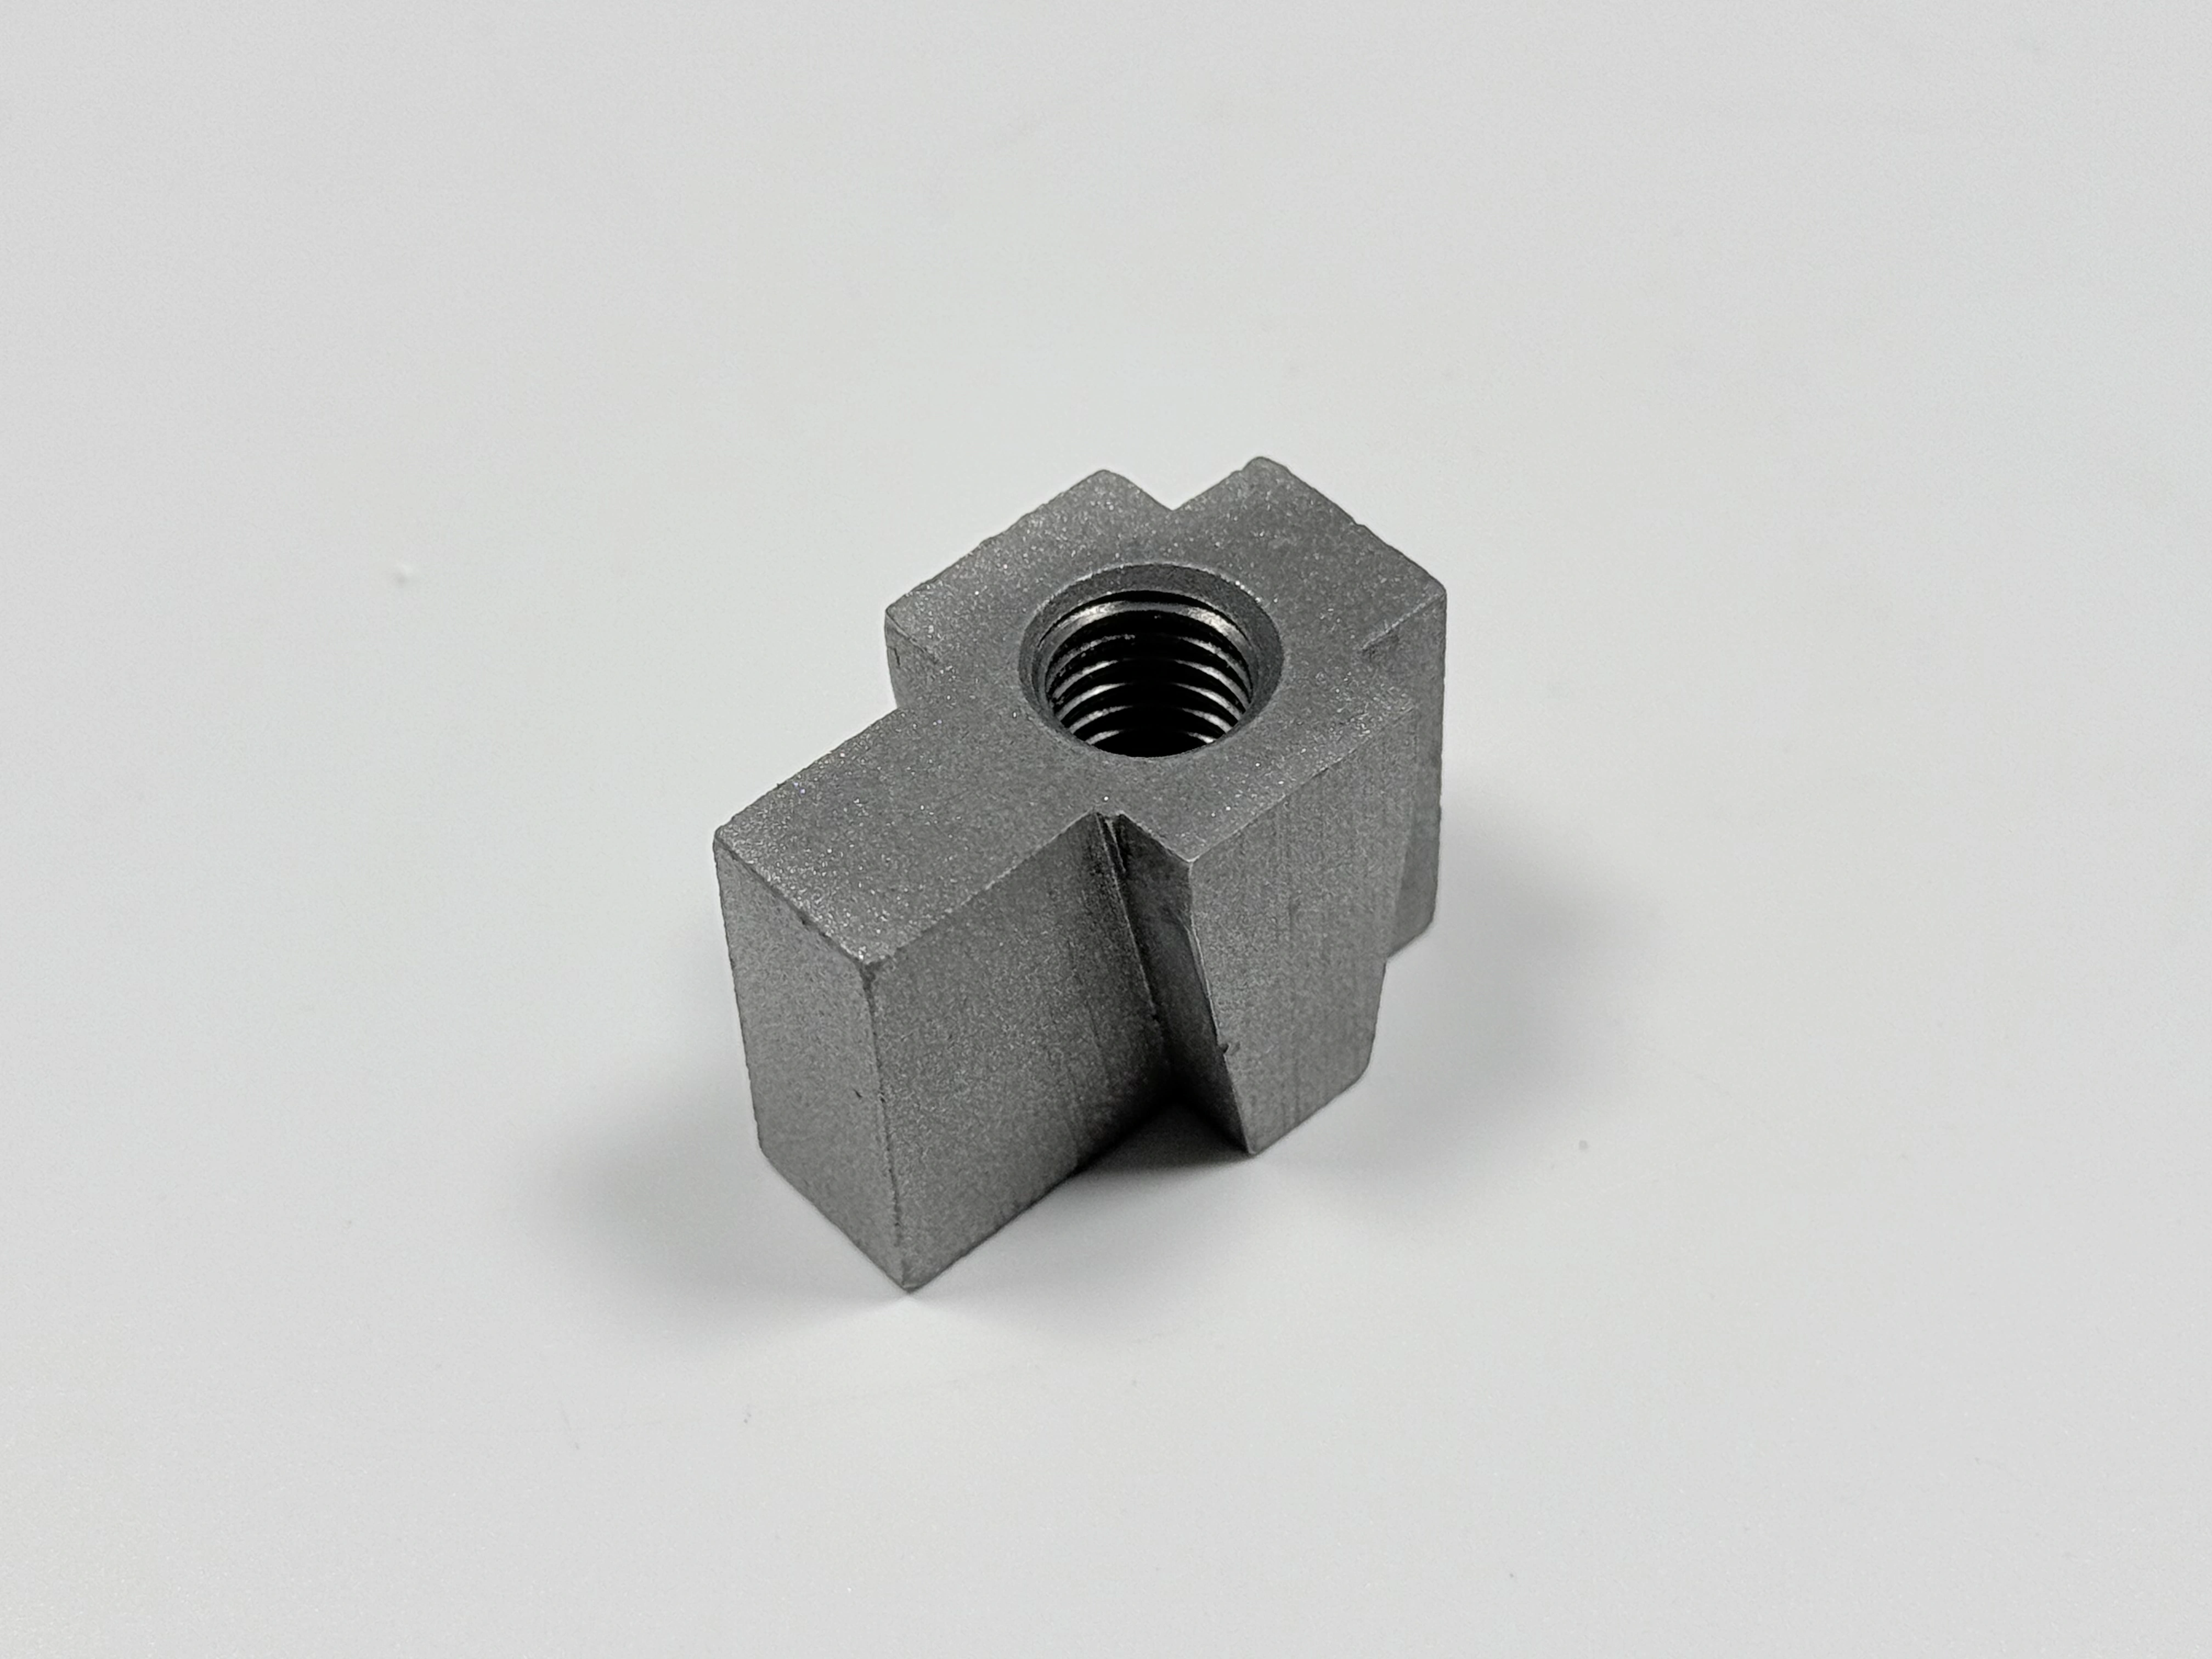
Оболочку строят вокруг модели и сбивают после заливки.
Чем литьё по выплавляемым моделям не является
Это не литьё в постоянную форму, и именно эта разница решает, как пишут чертёж. Стальная форма используется многократно и держит свою полость, а керамическую оболочку разрушают на выбивке, поэтому долговечная оснастка, которая стоит за деталью, здесь — модель, а каждый допуск должен прийти с реза.
Операция не отделочная, и прочности она не обещает. Плоскостность 0,1 мм на поверхности 180 мм она не даёт и 355 МПа не подтверждает: одно число приходит со станка, другое из печи, а записью служит прилитой образец.
Чертёж, который требует от самой формы базу и готовый рисунок отверстий, выбрал не тот процесс. Эту границу и проверяют до запроса на поставку, а не после первой партии.
Маршрут в том порядке, который задаёт таблица
Маршрут идёт в таком порядке: литьё в песчаную форму, обрезка литников, нормализация либо закалка с отпуском, заливка образца вместе с деталью, очистка до Sa 2,5, обработка установочной поверхности, затем отделка по чертежу. Именно этот порядок и фиксирует заказ на покупку, а не название процесса в шапке заказа.
Название маршрута и план формовки читают как одну строку заказа. Кронштейн предлагают как литьё по выплавляемым моделям, а планируют по маршруту литья в песчаные формы с 2–4 деталями на опоку, поэтому цех подтверждает маршрут ещё до изготовления модели.
Одно число, одна операция, одна проверка.
Требование | Цель (единица) | Задаётся на операции | Подтверждается |
|---|---|---|---|
Предел текучести | ≥355 МПа | Термическая обработка, образец в одной загрузке печи | Растяжение по ASTM A370 |
Твёрдость тела | 220–250 HB | Та же термическая обработка, что и для предела текучести | Замер твёрдости, точки замера уточняются |
Шаг отверстий | ±0,2 мм | Механическая обработка поверхности, после очистки | КИМ |
Плоскостность поверхности | 0,1 мм | Механическая обработка поверхности, после очистки | КИМ или поверочная плита |
Чистота поверхности | Sa 2,5 | Очистка, до реза установочной поверхности | Эталонная пластина |
Сталь 45 по GB/T 699-2015
Сталь 45 — среднеуглеродная марка по GB/T 699-2015, и стандарт фиксирует марку, диапазон её химического состава и состояние, в котором металл отгружают. Кронштейн заказывают в состоянии закалки и отпуска: это название состояния металла, а не свойства в конкретном сечении.
На сечении 25–30 мм эта разница и видна. Название марки идёт с плавкой, а свойство в бобышке зависит от того, как быстро остывает сечение и какой отпуск за этим следует, — поэтому 355 МПа и стоят на чертеже как проектная цель. Указание литейного материала называет марку и состояние вместе: по отдельности ни то, ни другое деталь не описывает.
Сертификат с маркой и состоянием открывает цепочку доказательств. Он её не закрывает.
Закалка 840–860 °C, отпуск 550–600 °C, HB 220–250
Закалка нагревает сталь 45 до 840–860 °C и охлаждает её достаточно быстро, чтобы сечение упрочнилось; отпуск повторно нагревает металл до 550–600 °C и меняет часть этой твёрдости на вязкость. Вместе это и есть закалка с отпуском, и ни одна половина не держит свойство сама по себе.
Окно приёмки — 220–250 HB, полоса в 30 единиц, или около 14 % от нижней границы. Она достаточно широка, чтобы вместить разброс печи по температуре, и достаточно узка, чтобы поймать пропущенный отпуск. Твёрдость ещё и та проверка, которая доходит до тела, куда образец на растяжение не попадает, хотя число точек замера и правило приёмки по-прежнему остаются за литейным цехом.
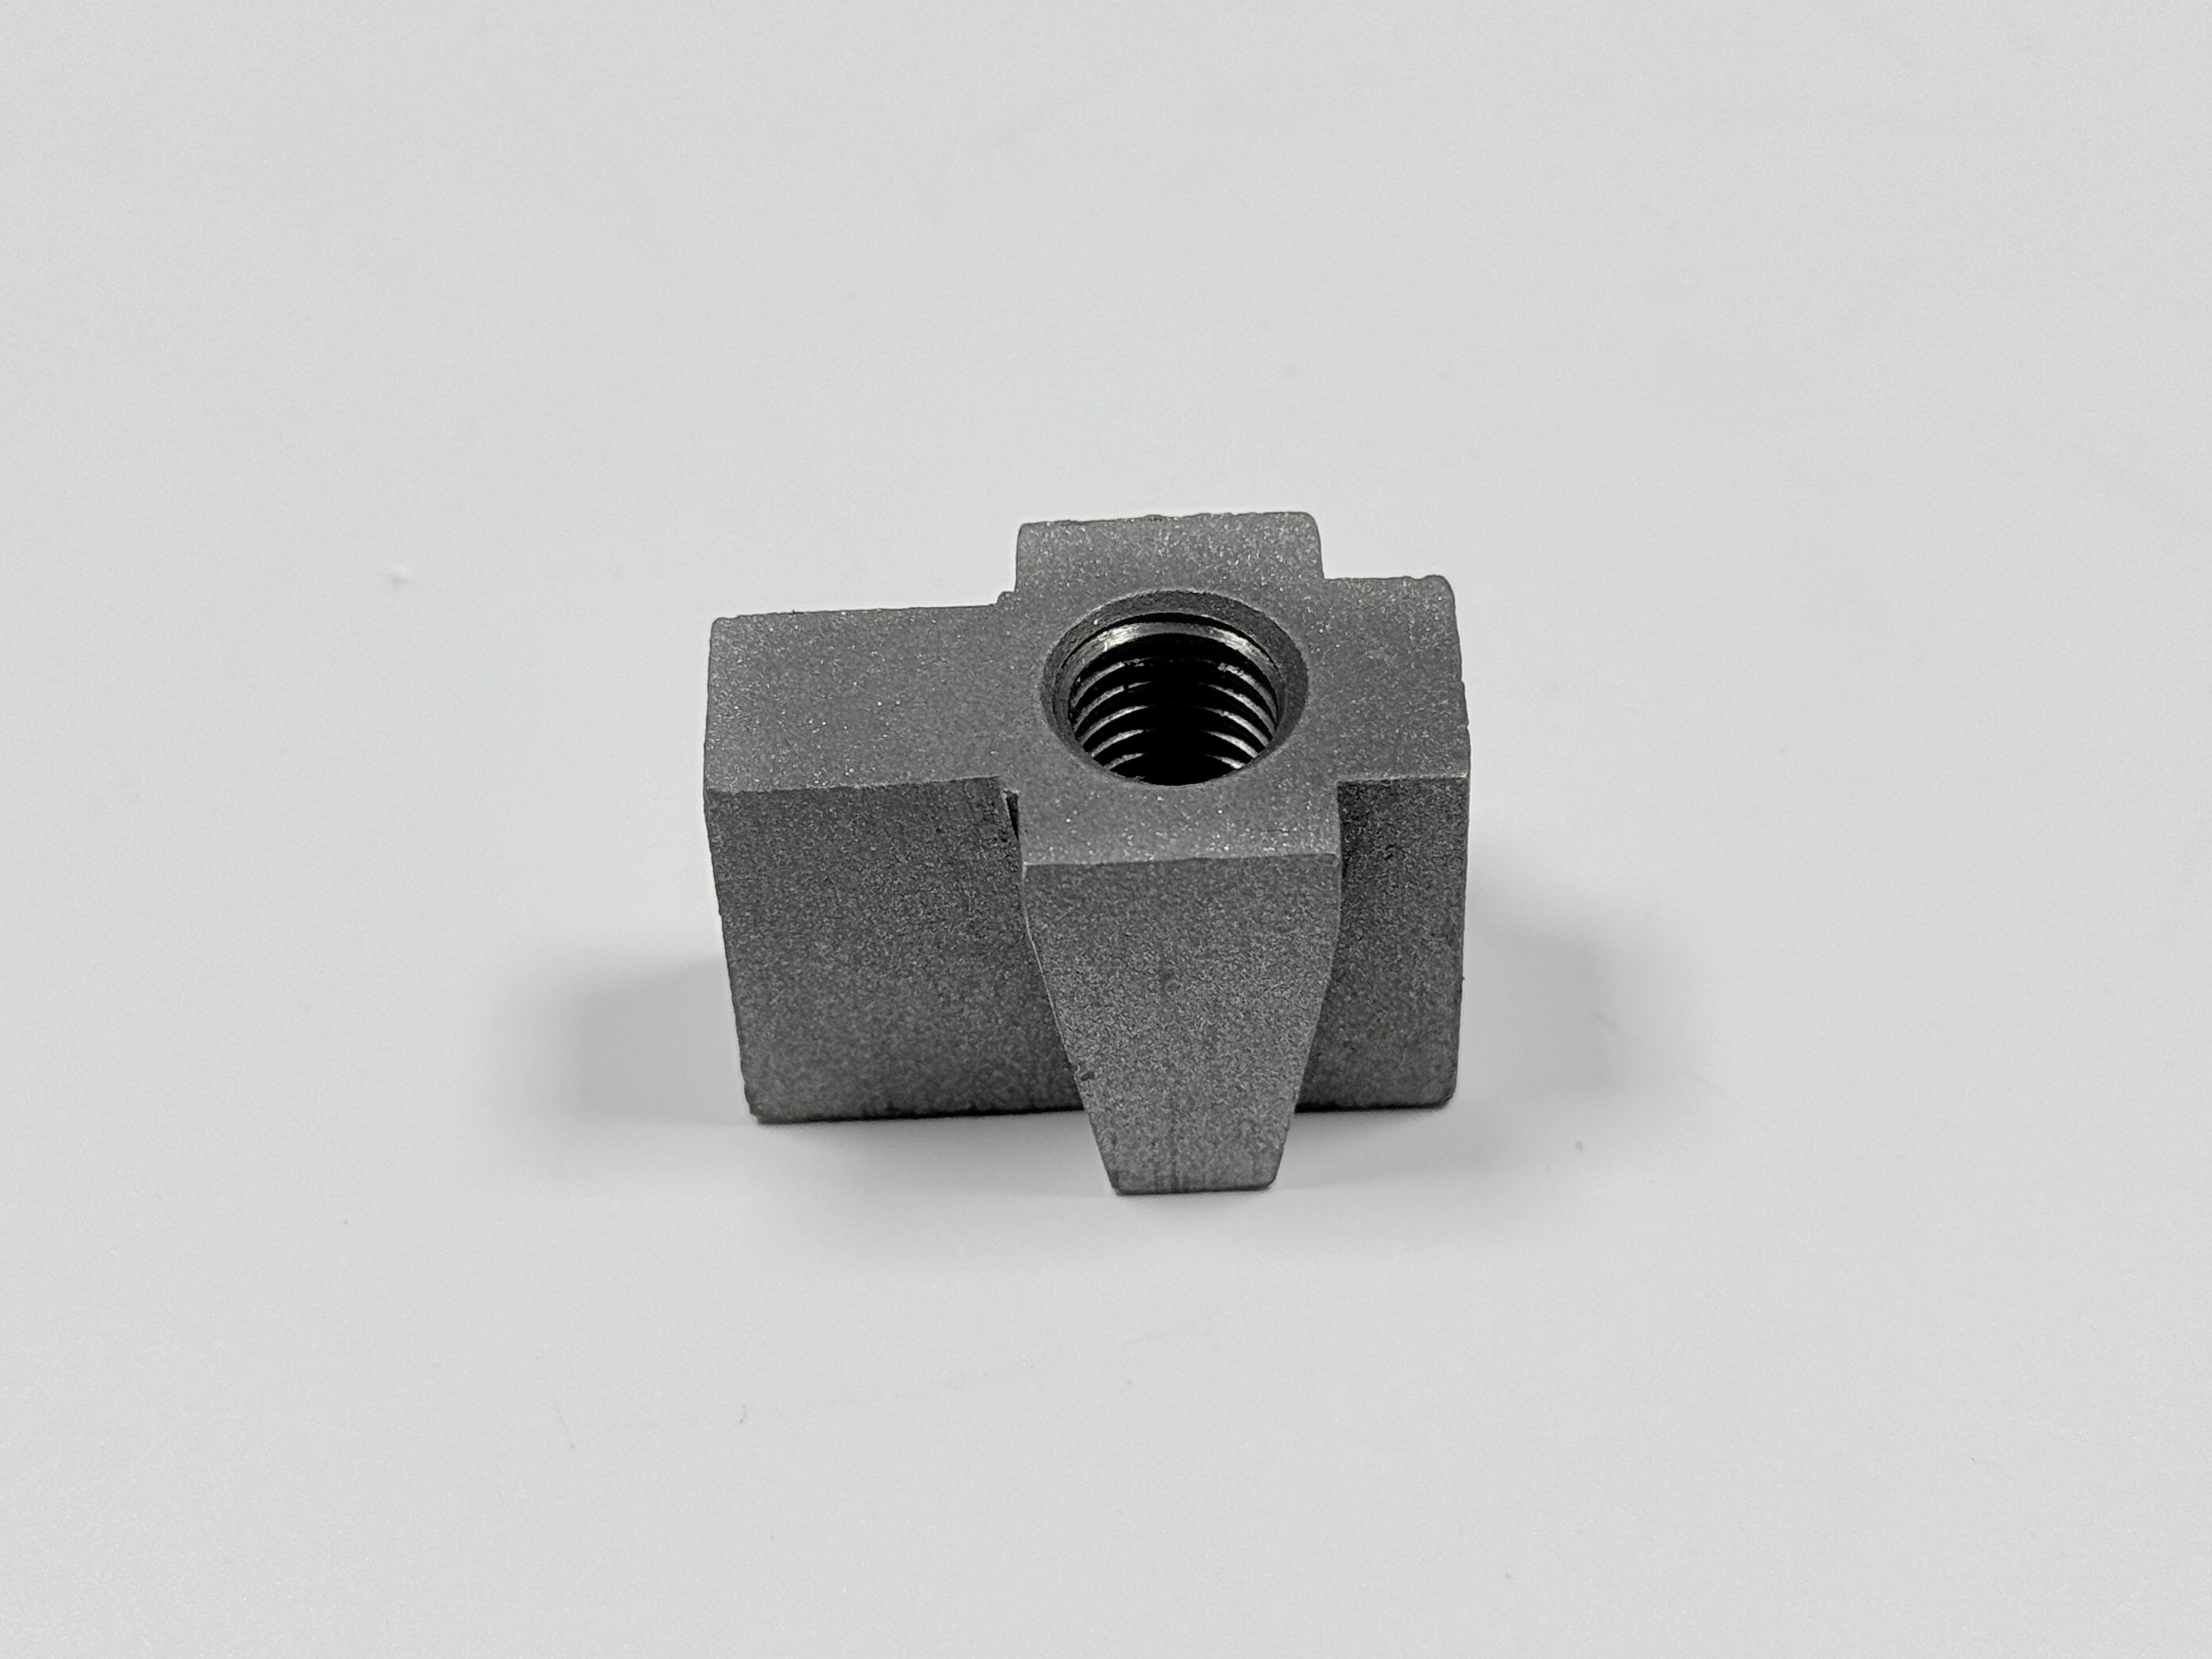
Твёрдость измеряют на отливке: до бобышки образец не доходит.
Образцы и ASTM A370
Прилитой образец — это проба, залитая из той же плавки и прошедшая ту же загрузку печи, что и кронштейн, а затем растянутая по ASTM A370. Он и есть запись по растяжению для этой плавки, единственный образец, который делает маршрут.
Один образец отвечает за плавку, из которой можно залить несколько опок по 2–4 детали, поэтому он говорит о загрузке печи, а не об одной отливке. Бобышка 25–30 мм остывает со скоростью, которой меньший образец не видит. Пример записи по партии показывает разрыв: образец прошёл, а тело не дотянуло до 355 МПа. Правкой стали прибыль на толстом сечении, прилитой образец, залитый вместе с деталью, и поправка отпуска.
Там, где чертежу нужно доказательство самого тела, твёрдость приходится измерять на отливке. Испытания механических свойств описывают методы, которые стоят за обеими проверками.
Sa 2,5 по ISO 8501-1
Sa 2,5 — степень чистоты струйной очистки по ISO 8501-1, которую оценивают по эталонной пластине; это не значение шероховатости. Степень фиксирует, сколько окалины, ржавчины и старого покрытия сняла струйная очистка, и о Ra не говорит ничего.
На этом кронштейне степень — решение по размерам. Очистка снимает металл, поэтому идёт до реза установочной поверхности, а поверхность и отверстия на время очистки закрывают защитной маской. Запустите очистку после реза — и резец уже не задаст ни шаг ±0,2 мм, ни плоскостность 0,1 мм.
Очистка до Sa 2,5 закрывается по эталонной пластине, а не по профилометру. Требование к шероховатости — отдельная строка чертежа, и нужна она только тогда, когда покрытие просит профиль.
Литая поверхность и обработанная база
База — это поверхность, от которой чертёж ведёт отсчёт, и здесь это обработанная установочная поверхность, а не литая рядом с ней. Литая поверхность несёт уклон, шероховатость от формы и коробление после термической обработки, поэтому она не может служить базой для кронштейна на раме.
Плоскостность 0,1 мм на поверхности 180 мм — это уклон около 1 к 1 800, а шаг отверстий ±0,2 мм тоньше, чем держит любая литая поверхность. Оба числа получают за одну установку на обработанной установочной поверхности, а затем проверяют на КИМ или поверочной плите.
Коробление расходует припуск ещё до прихода резца. Если бобышка 25–30 мм уходит при термической обработке, поверхность может не выйти на 0,1 мм, и никакая аккуратность на станке не вернёт металл, которого уже нет. Механическая обработка отливок и посвящена этому припуску.
Пассивация, фосфатирование, чёрное оксидирование
Пассивация, фосфатирование и чёрное оксидирование — три разных процесса обработки поверхности, и одно слово на чертеже выбирает один из них. Пассивация держится на пассивной плёнке и относится к нержавеющей стали; фосфатирование образует кристаллическое преобразовательное покрытие; чёрное оксидирование придаёт углеродистой стали чёрный цвет, но защита от коррозии при нём ограничена.
На этой детали указание простое: пассивация ждёт чертежа заказчика, а обычный маршрут для углеродистой стали — фосфатирование или чёрное оксидирование. Это указание, которое подтверждают с заказчиком, а не выбор цеха по умолчанию. Последовательность обработки поверхности, начатая до того, как указание согласовано, заканчивается переделкой на финальном контроле.
Когда в цех приходят два слова, пассивация в чертеже и фосфатирование в письме, партию проверяют по процессу, которого она не получала.
Где маршрут теряет
Маршрут теряет в пяти местах. Толстое сечение может не прокалиться насквозь, под установочной поверхностью могут остаться земляные раковины или усадочная пористость, коробление съедает припуск на механическую обработку, очистка сдвигает размер, а указание по отделке может назвать не тот процесс. Четыре из пяти проявляются на своём рубеже; случай с прочностью проходит по образцу и всё равно не выходит на тело.
Для деталей, которым этот маршрут подходит плохо, есть альтернативы. Модель из выплавляемого воска и сварная сборка — две альтернативы для этой детали, и каждая меняет свободу по сечению на свою статью затрат.
Пример поставки литых деталей проводит ту же цепочку на другой детали.
Частые вопросы
