
Безельное кольцо: 1 000 штук, семь сломанных корней лапок
В записи примера семь корней лапок сломались на 1 000 безельных кольцах из Zamak 5, а пресс, который сажал кольца, показывал 320 Н против окна 80–200 Н. Радиус корня R0,2 мм и упор хода на прессе вернули число изломов к нулю на том же стенде и с тем же ответным корпусом.
Кольцо — обечайка Ø26,0 мм со стенкой 0,8 мм и тремя внутренними лапками через 120°, и всё это проектные значения. Высота лапки держится в 1,2±0,05 мм, масса — 1,8±0,2 г, а сплав — Zamak 5 по ASTM B86 AC41A в литом состоянии.
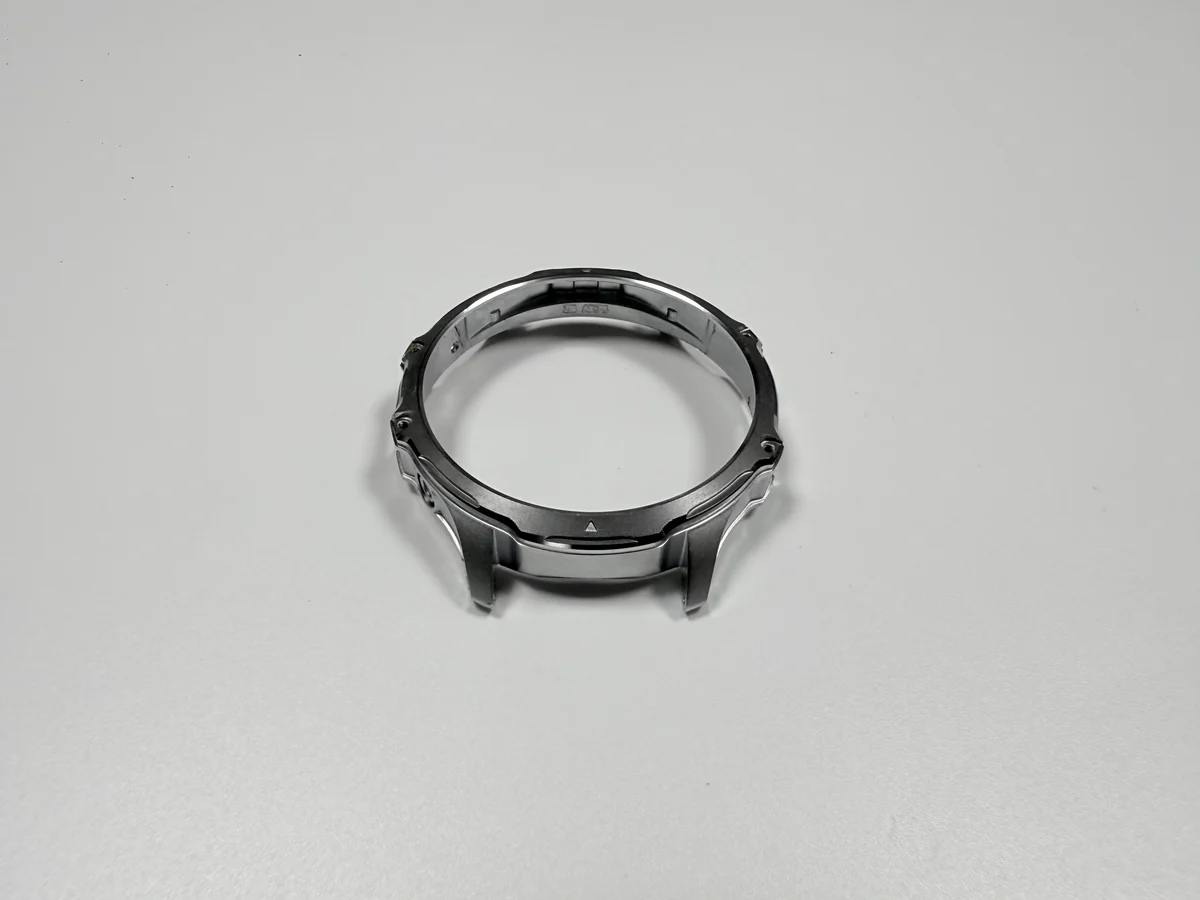
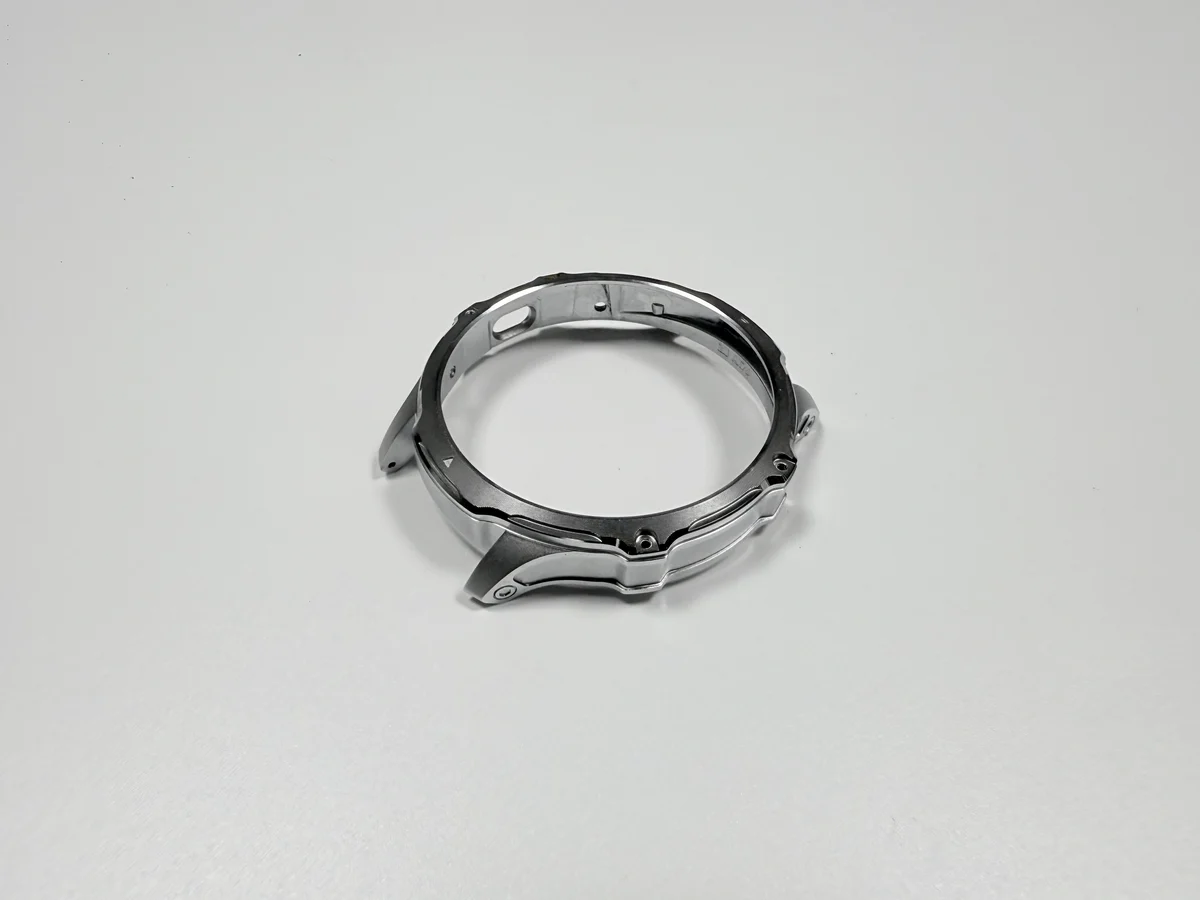
Где отказала партия из 1 000 штук?
Семь колец из партии в 1 000 штук отказали на запрессовке, и все семь — с изломом корня лапки. Калибр по наружному диаметру и визуальный контроль после покрытия корня лапки не видят: первый измеряет наружный пояс, второй смотрит на слой. Поэтому дефект всплыл только на прессе, когда кольцо встретило ответный корпус. До этого отказ не показывал ни один контроль.
Картина отказов указывала на одну особенность детали, а не на случайный разброс по партии. Поверхность излома без усадочной раковины исключила пористость литья в месте излома и оставила под нагрузкой само сечение корня. Острая кромка собирает эту нагрузку в сечение толщиной в несколько десятых миллиметра.
Какое усилие запрессовки приходилось на отказавшие кольца?
Усилие на отказавших кольцах читалось на стенде как 320 Н, с ответным корпусом на месте. Критерий выпуска — 80–200 Н, то есть показание стояло в 1,6 раза выше верхнего предела 200 Н. Ниже 80 Н кольцо сидит настолько свободно, что стекло поднимается или проворачивается; выше 200 Н корень несёт больше, чем держит его сечение.
Усилие задаёт ход, а пресс, выставленный на глаз, на тонкой обечайке уходит дальше нужного. Упор хода — это оснастка: её считают один раз на пресс, тогда как острая кромка возвращается бракованными кольцами в каждой сборочной партии. Строки ниже — запись примера, а не норматив.
| Этап партии | Усилие запрессовки (Н) | Предел (Н) | Сломанных корней лапок (шт.) |
|---|---|---|---|
| Первая партия, 1 000 штук | 320 | 80–200 | 7 |
| Повтор после R0,2 и упора хода | Внутри окна | 80–200 | 0 |
Какое изменение в литье вылечило корень лапки?
Инструмент получил радиус R0,2 мм в корне лапки, а сплав остался прежним. То, как корень заполняется, решают два проектных условия: центральный питатель и перелив, вынесенный за корни лапок, чтобы металл доходил до сечения, пока оно ещё застывает. Оба условия задаёт компоновка инструмента, а не доработка детали.
Инструмент — восьмигнездовая вставка 8407 с проектным ресурсом 500 000 циклов. Работу по радиусу считают один раз, и она остаётся в инструменте; указание по тонкой стенке должно стоять на чертеже до резки: после резки тот же радиус — это изменение инструмента со сроком.
Что удержало пресс от лишнего хода?
Упор хода держит ползун ниже 320 Н, на которых ломались корни. Его выставляют по окну 80–200 Н на том же стенде и по тому же корпусу, и меняет он пресс, а не кольцо. Как механический предел, он не зависит от того, как оператор чувствует ход, и срабатывает на каждом цикле одинаково.
Второй запрессовки у кольца нет. Сев на место, оно держит стекло, а корпус закрывается сверху, так что сломанный корень отправляет кольцо в брак уже после установки стекла. Один упор защищает партию, которую нельзя переделать, а повторная запрессовка — не доработка, а новая нагрузка на корень.
Как теперь проверяют корень лапки?
Корень выпускают две проверки: одна отвечает за сборку, вторая — за причину излома. Усилие запрессовки читают с ответным корпусом, и оно должно попадать в окно 80–200 Н. Если излом всё же случился, на его поверхности не должно быть усадочной раковины: так дефект литья отделяют от дефекта пресса.
Высоту лапки задают после литья подрезкой внутренних лапок, затем читают микрометром на 1,2±0,05 мм. Наружный диаметр идёт в калибр на Ø26,0 0/-0,05 мм: калибр отвечает «годен или нет», а не даёт число. Плоскостность читают на плите со щупом на 0,05 мм. Строки ниже перечисляют эти обозначения.
| Параметр | Цель (мм) | Допустимо (мм) | Средство |
|---|---|---|---|
| Высота лапки | 1,2 | 1,15–1,25 | Микрометр |
| Радиус корня | R0,2 | Без острой кромки | Проверка инструмента |
| Наружный диаметр | Ø26,0 | 25,95–26,00 | Калибр |
| Плоскостность | 0,05 | 0,05 max | Плита и щуп |
| Поверхность излома | Плотный металл | Без усадочной раковины | Визуальный контроль |
Цепочка, которая питает эти проверки, — литьё под давлением, обрезка питателей, барабанная галтовка, подрезка лапок, полировка и покрытие. Посадка при сборке — вторая половина, и проверка посадки после обработки начинается от базы на основании кольца.
Что этот случай не доказывает?
Случай доказывает одну цепочку: радиус корня и ход пресса перевели партию с семи изломов на ноль, и результат читался на одном стенде. Он не доказывает выход годного в полной производственной серии, потому что одна партия, одна партия корпусов и один пресс — это вся запись, и ни одну из этих величин не повторяли.
Границу задают условия службы. Кольцо стоит в сухой полости корпуса без агрессивной среды и после сборки не ремонтируется, поэтому деталь, которую разобрали и запрессовали снова, из этой записи выпадает. Тонкостенный каркас корпуса несёт ту же проблему стенки на детали крупнее, только переменной там выступает покрытие, а не усилие запрессовки.
Чертёж, на котором стоят радиус корня, окно усилия запрессовки и корпус, против которого это усилие читали, превращает следующую заявку в три строки, которые обязан повторить второй поставщик. Три строки — немного, но они делают два расчёта сравнимыми. Эти же входные данные решают, относится работа по корню к оснастке или к изменению литья.
