
Квадратный корпус: Zamak 5, ушки 0,9 мм, покрытие
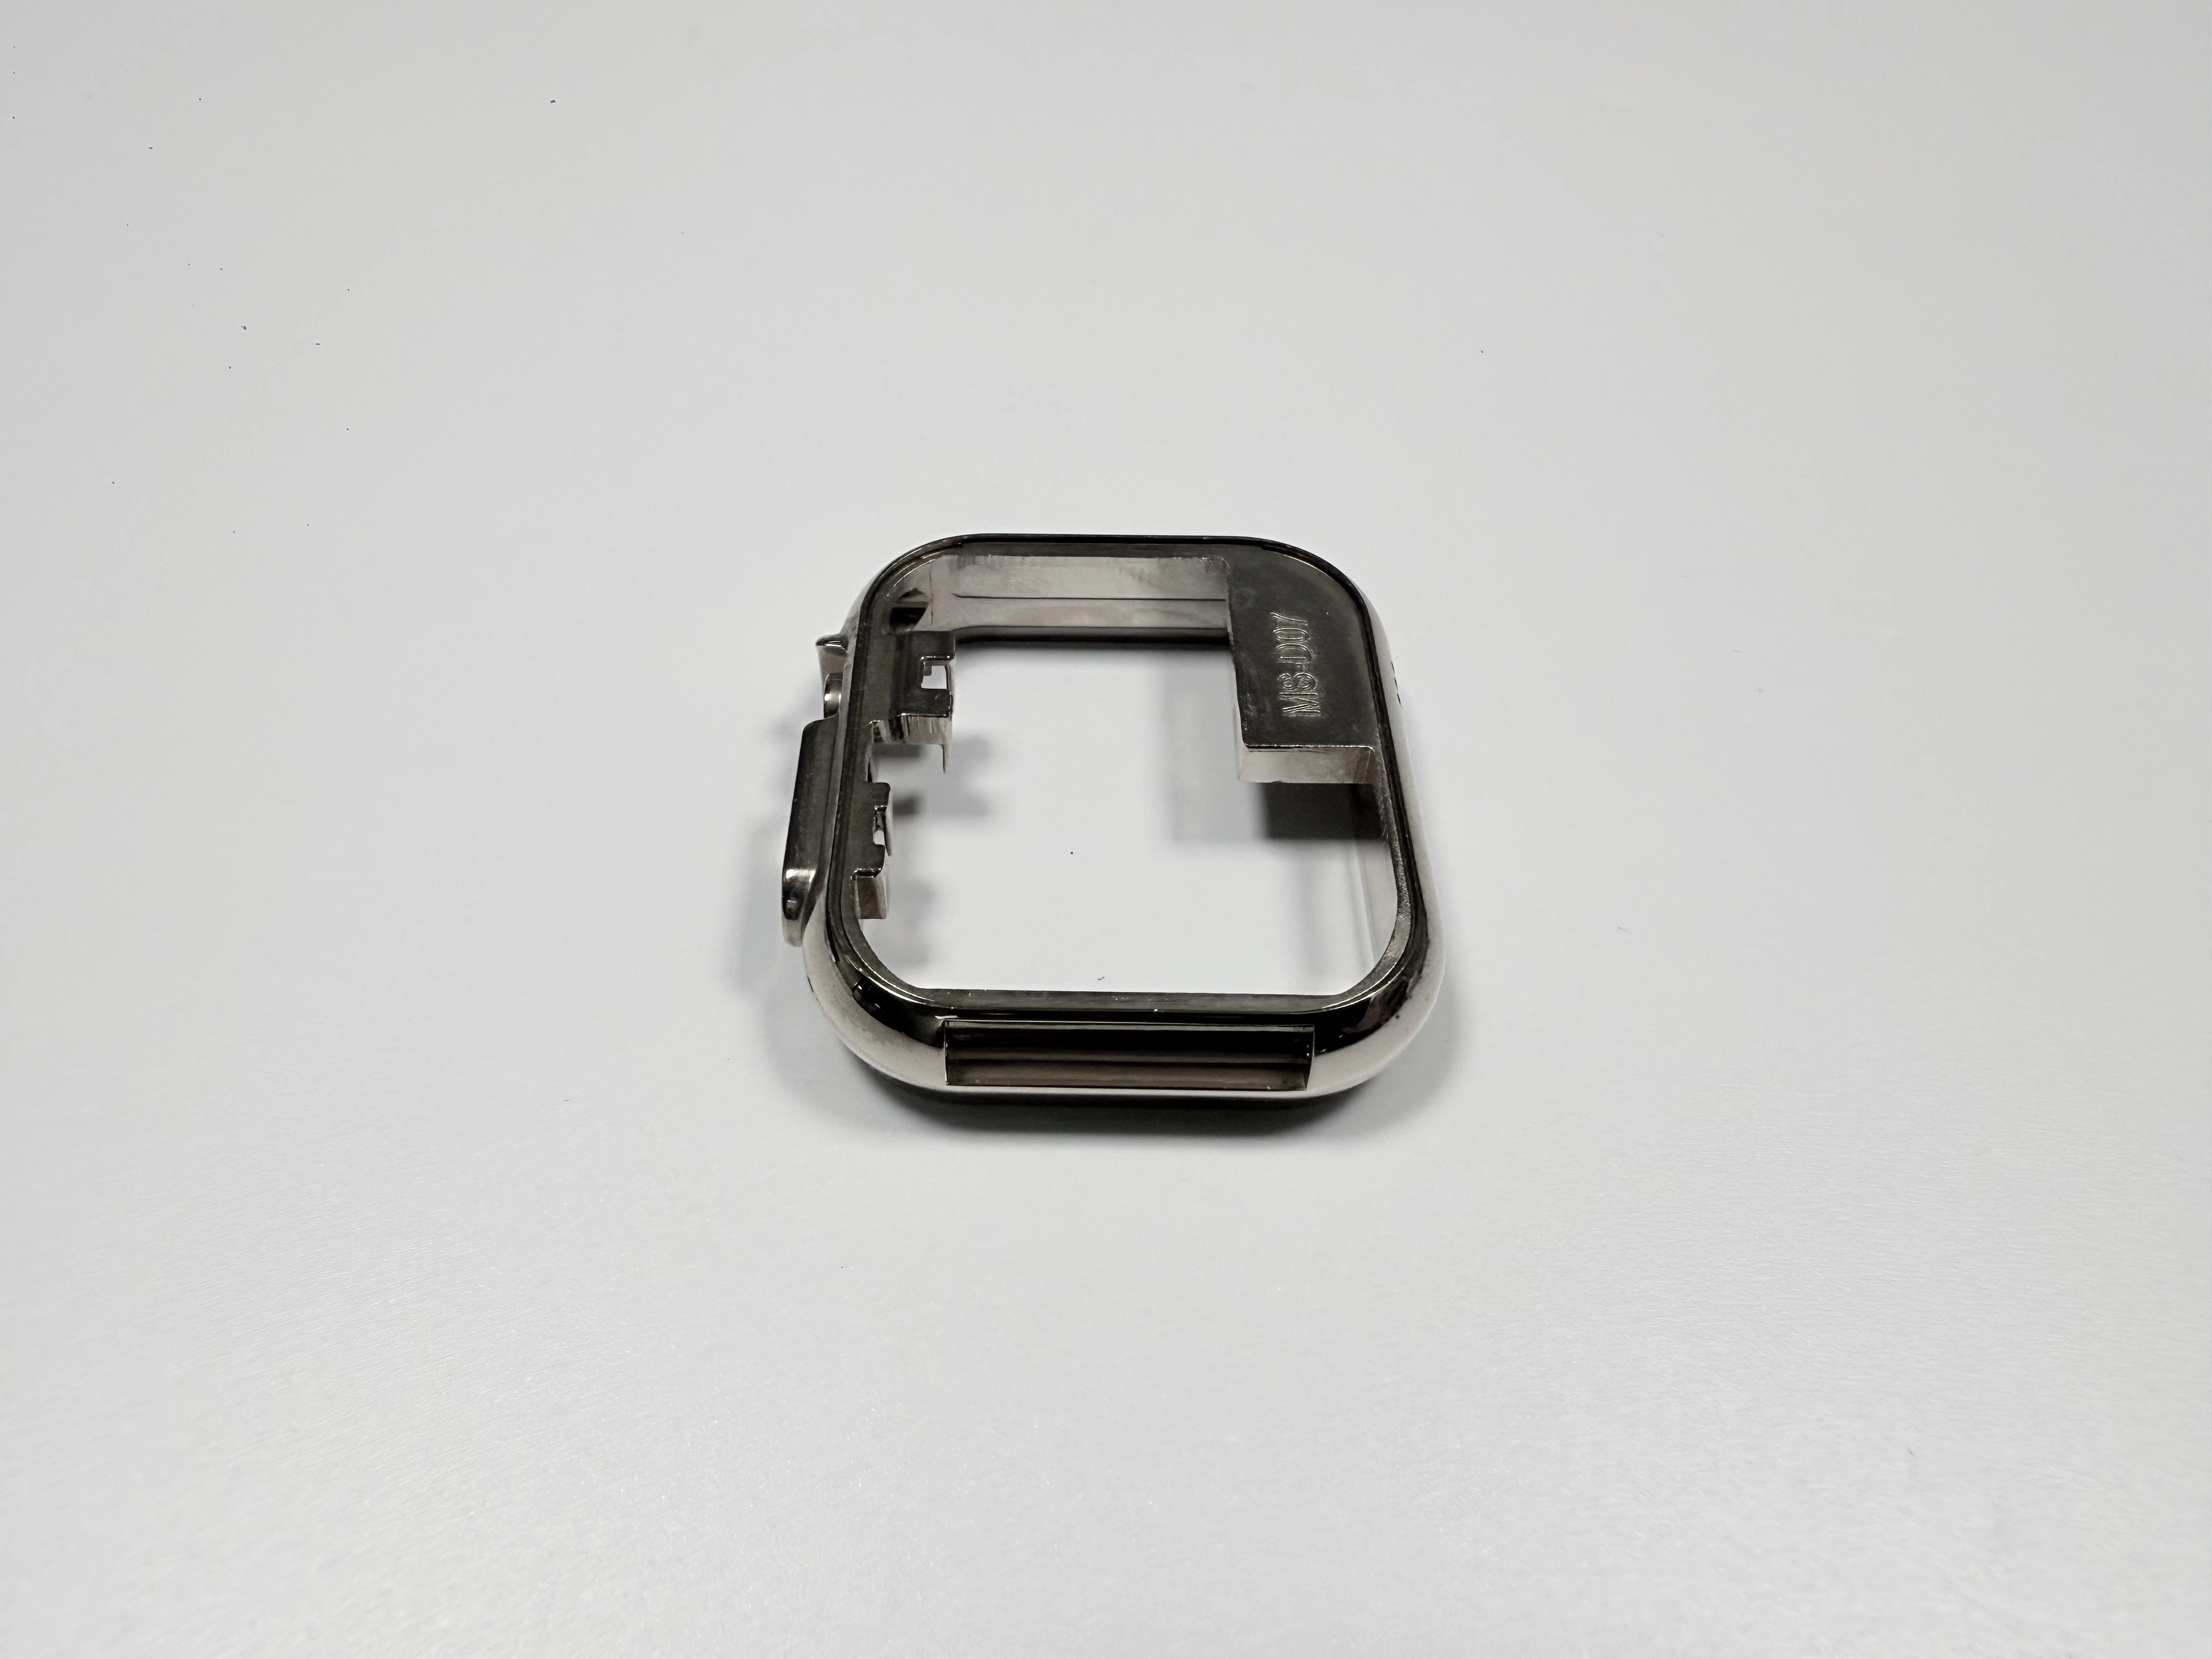
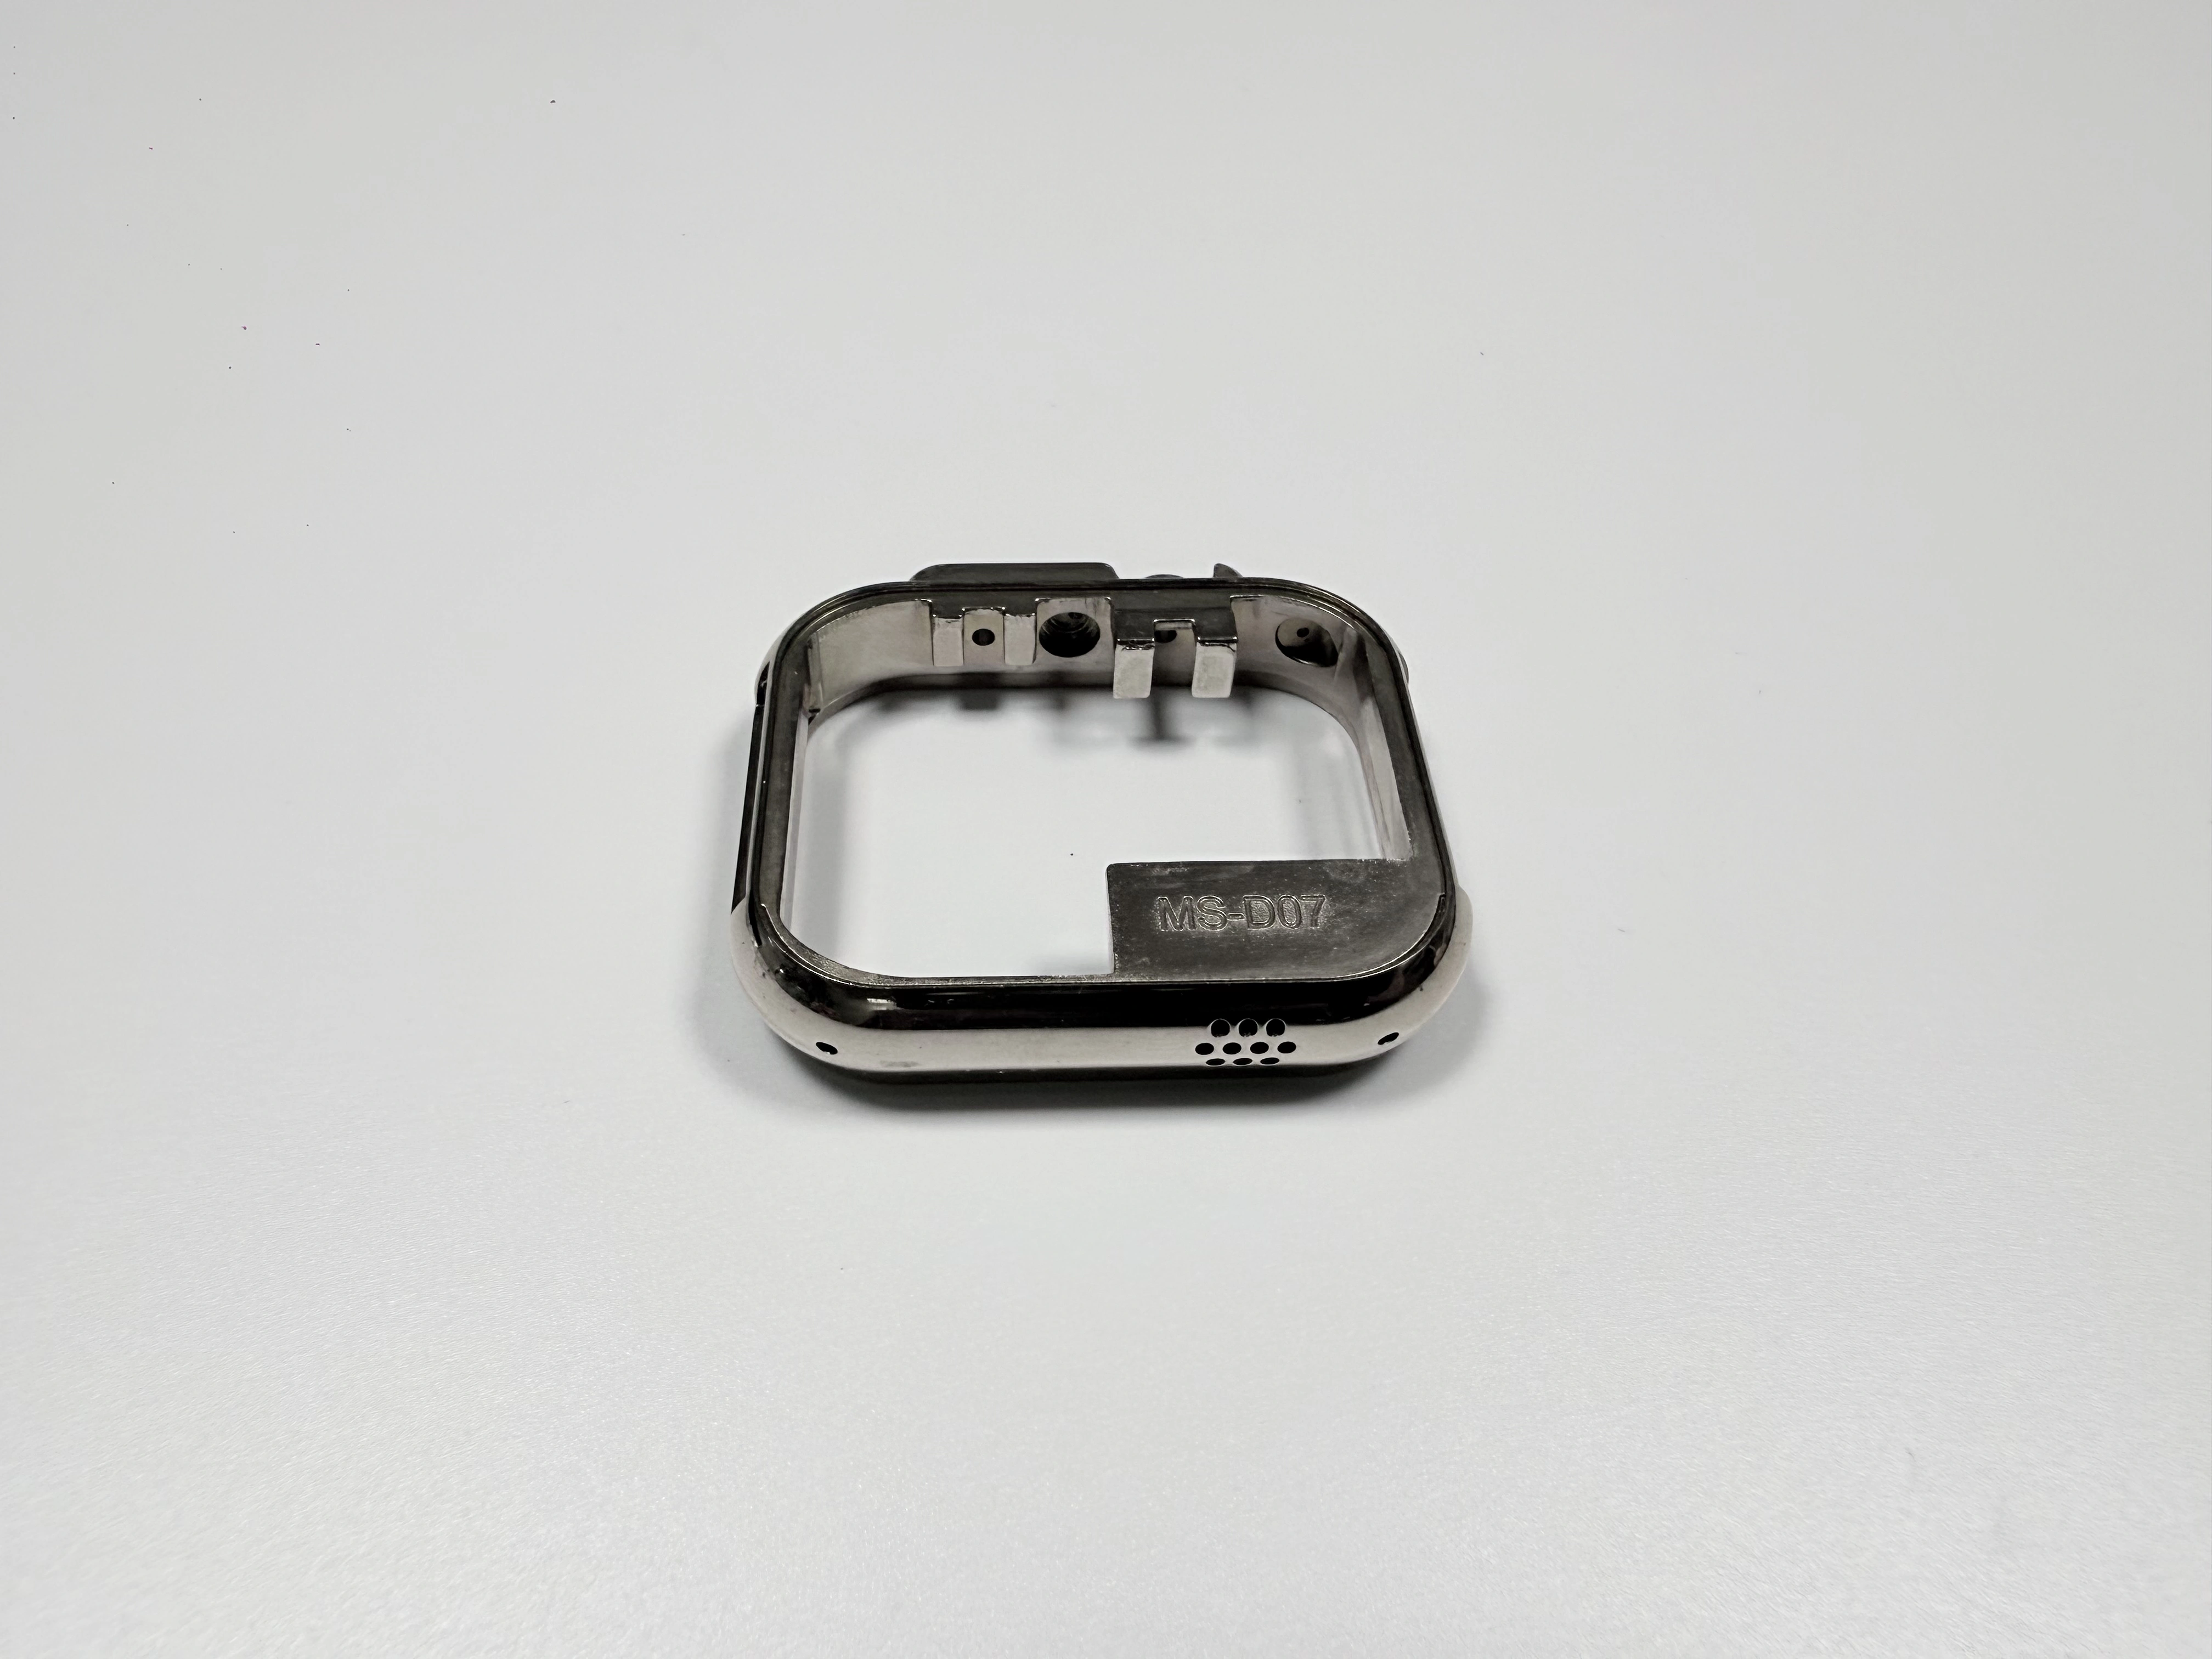
Квадратный корпус 38,0×38,0×9,5 мм из Zamak 5, 12±1 г. В одном примере девять из этих 300 корпусов пришли на контроль со сколом устья отверстия ушка. Фаска перед сверлом и сниженная подача на выходе вывели следующую партию в ноль. Литьё под давлением цинка задаёт форму, выход сверла задаёт брак.
Какая партия сплава шла в 300 деталях?
Zamak 5 по ASTM B86 AC41A, литьё в форму на 4 гнезда из 8407, затем Cu/Ni/Cr. Корпус несёт четыре интерфейса: зеркальная ступень 0,03 мм, полость механизма 30,0 мм, отверстие головки Ø3,0 мм и два отверстия ушек Ø1,5 мм при соосности Ø0,05 мм. Стенка идёт 0,9–1,2 мм и утоняется до 0,9 мм на ушках, где отверстие шире стенки. Отверстие несёт верхнее отклонение 0,03 мм и нижнее 0; полость 0,05 мм сверху и 0 снизу.
Признак | Цель (мм) | Допустимый диапазон (мм) | Средство |
|---|---|---|---|
Отверстия ушек, два | Ø1,5 | Ø1,50–Ø1,53 | Калибр Ø1,5 |
Отверстие головки | Ø3,0 | Ø3,00–Ø3,05 | Калибр Ø3,0 |
Полость механизма | 30,0 | 30,00–30,05 | Калибр полости |
Зеркальная ступень | 0,03 | 0–0,03 | Плита и щуп |
Боковая стенка | 0,9–1,2 | 0,9–1,2 | Шлиф |
Где 300 деталей упали?
Девять из 300 пришли на контроль со сколом устья на выходе сверла, все девять выше линии брака 0,1 мм. Эти девять прошли всю цепочку. Отверстие тоже не спасалось: скол сидит на кромке устья, а зачистка расширяет отверстие.
Причина — опора на выходе, а не сплав. Сверло Ø1,5 мм проходит стенку 0,9 мм и выходит в воздух, поэтому вершина выдавливает последний металл, а не режет его. Фаски на выходе не было, подача шла до пробоя. Девять на 300 — та потеря, которую смета тонкостенной детали несёт всегда; её относили к литью, а рождается она на выходе сверла и нести её должна механика.
Что изменилось в сверлении после первой партии?
Изменилось отверстие, а не марка инструмента. Фаска идёт перед сверлом, чтобы вершина пробивала опёртую кромку, и подача падает, когда вершина подходит к выходу. Оба решения живут в одной программе CNC и одном установа, поэтому оба ушка остаются на одной оси при Ø0,05 мм.
Этот проход стоит такта: второй инструмент и более медленный выход, и это вся добавка к сроку. Работа считается по деталям, поэтому цена встаёт в механическую строку. Брак, который она убирает, раньше относили к литью и считали целой деталью.
Какие четыре контроля держали скол на нуле?
После изменения работали четыре контроля. Первый: фаска остаётся в программе и проверяется на первой детали. Второй: снижение подачи на выходе остаётся в программе. Третий: предпокрытийный калибр Ø1,536–Ø1,554 мм отбирает отверстие у станка, а после покрытия читают Ø1,50–Ø1,53 мм по чертежу. Четвёртый: приёмка первого образца прогоняет первые три до партии, и цех форм подписывает.
Эта проверка стоит минут на партию; скол устья стоит детали и всей механики в ней. Предел 0,1 мм на устье остаётся в контрольном листе как брак, а не как заметка.
Как контролировали отверстие после изменения?
Отверстие читают калибром до покрытия, по предпокрытийному размеру, который несёт слой: Ø1,50–Ø1,53 мм плюс 18–27 мкм на грань, то есть 0,036–0,054 мм, даёт Ø1,536–Ø1,554 мм до покрытия; после покрытия читают снова по чертежу и получают Ø1,50–Ø1,53 мм. Устье идёт против 0,1 мм, две оси против Ø0,05 мм на КИМ. Отчёт первого образца несёт три чтения с их этапом, а калибры лежат на испытательных стендах.
Этап нужно писать на листе, потому что слой двигает отверстие. Медь, никель и хром дают 18–27 мкм на грань, 0,036–0,054 мм по диаметру; кто читает допуск чертежа как предпокрытийный размер, при 1,50 оставляет после ванны 1,446–1,464, и вся партия уходит ниже нижнего отклонения.
Слой | На грань (мкм) | По диаметру (мм) |
|---|---|---|
Медь | 8–12 | 0,016–0,024 |
Никель | 10–15 | 0,020–0,030 |
Хром | 0,1–0,3 | 0,0002–0,0006 |
Все три | 18–27 | 0,036–0,054 |
Направление диаметра = значение на грань × 2; порядок слоёв описан в заметках по покрытию.
Что доказывают 300 деталей для стенки 0,9 мм?
Доказательство заканчивается на выходе сверла. Стенка, сплав и размер отверстия между партиями не менялись, поэтому фаска и подача увели счёт с девяти до нуля. Этот случай не доказывает выход по всей партии. Стенка 0,9 мм в другом сплаве или отверстие больше Ø1,5 мм встретят другую нагрузку на выходе и потребуют своего первого образца.
Пришлите чертёж с фаской, указанием подачи и этапом покрытия, и следующее отверстие посчитают по всем трём. Деталь из Zamak с другим покрытием записана в случае неваляшки с той же логикой тонкой стенки.
