
Копилка из Zamak: посадка на ЧПУ и отделка PVD
Шов на этой копилке из Zamak закрылся на 0,05 мм только после того, как чистовой рез ушёл за полировку. Литьё под давлением из цинка вывело две половинки корпуса в Zamak 5 на чертёж, причём линия разъёма идёт по самому широкому видимому поясу детали. В первой партии щуп 0,05 мм входил на 0,10–0,12 мм. Одна операция, переставленная в маршруте, закрыла шов, и по четырём воротам ниже судят каждую партию.
Задача: две половинки, один видимый шов
Деталь — настольная копилка, которая встаёт после толчка; её продают как подарок и держат на прилавке или на стойке. Две литые половинки сходятся по экватору, поэтому шов попадает в пояс, на который смотрят первым. Эту линию ничто не закрывает, и внешний вид становится решающей проверкой каждой партии.
Масса сосредоточена в площадке толщиной 12 мм, отлитой заодно с нижней половинкой. Ни стальной вставки, ни отдельного груза, поэтому признак, который возвращает копилку в вертикаль, задаёт и проблему охлаждения в основании. Стенка корпуса рядом — 1,2–1,5 мм.
Четыре предела легли в чертёж рано: шов, плоскостность, шероховатость и адгезия. Но ни один из них не называл последовательность операций, и именно этот пробел стоил первой партии.
Конфликт: шов против припуска на полировку
Полировка — это съём металла, и круг не знает, какая из двух поверхностей владеет допуском. Один проход снимает около 0,05 мм с каждой поверхности, а это, по сути, весь припуск, который отпущен на шов. Тот же проход скругляет прямоугольную сопрягаемую кромку: круг давит и тянет, а не режет плоско.
Две скруглённые кромки сходятся не в линию, а в V, и раструб этой V смотрит прямо на свет. Щуп, приложенный к шву, входит в канавку, а не в зазор между поверхностями, поэтому считанное число — глубина погружения.
Работой у круга это показание уже не вернуть, сколько бы проходов ни добавили. Металл ушёл с поверхности, по которой садятся половинки, и отделка его не возвращает. Конфликт кончается только тогда, когда посадочную поверхность режут после последнего прохода круга. Последовательность, где чистовой рез стоит раньше, оставляет кромку полировке.
Выбор маршрута: резать до полировки или после
На столе лежали два маршрута, и оба приводят к покрытой детали, но порядок операций в них разный. Первый сначала обрабатывает сопрягаемую поверхность, потом полирует корпус, потом наносит покрытие. Маршрут B сначала полирует, режет сопрягаемую поверхность от базы, которой круг не касался, и только потом наносит покрытие.
Маршрут A сохраняет одну установку на деталь — поэтому в предложении он и выглядит дешевле. Он же ставит чистовой рез до круга, и кромка, прямоугольная на фрезере, к моменту сборки становится круглой. Дальше шов следует за полировкой, а не за чертежом.
Маршрут B добавляет второе закрепление под обработку сопрягаемой поверхности на каждой детали. Эта цена стоит в предложении; цена маршрута A приходит позже, на верстаке, забракованной партией. Программа выбрала B по этой причине.
Первая партия: что показал щуп
Пробный прогон шёл по той последовательности, под которую строили оснастку: отливка, полировка, механообработка, покрытие. Щуп входил в каждый шов, выборочно проверенный на верстаке, и показывал 0,10–0,12 мм против предела 0,05 мм. Детали задержали, а не отгрузили.
Очевидный ход был менять оснастку, и этот ход был неверным. Показание, которое растёт уже на первой партии, указывает на порядок операций раньше, чем на сталь оснастки. Канавка V объясняла число без правки формы: кромка была скруглена, и канавка давала щупу пройти мимо поверхностей.
Такой диагноз держится, пока показание повторяется по всему кругу шва и следует за линией полировки, а не за геометрией гнезда. Показание, которое меняется от гнезда к гнезду или вылезает на поверхности, которую никто не полировал, возвращает вопрос к отливке.
Что изменили: сначала полировка, потом чистовой рез
Маршрут сдвинулся всего на один шаг, но этого хватило. Полировка теперь идёт до чистового реза, а рез берёт базу с площадки внутри полости, до которой круг не достаёт. Покрытие идёт последним, по замаскированной детали.
База на полированном корпусе перенесла бы в шов всю погрешность полировки, потому что эта поверхность смещается между установками. Внутренняя площадка не смещается от установки к установке, и рез видит одну и ту же геометрию дважды. Маскирование держит плёнку подальше от посадочных поверхностей, а PVD-покрытие (физическое осаждение из паровой фазы) даёт 0,5–3 мкм — достаточно, чтобы развести половинки, если плёнка до них дойдёт.
Одно дополнительное закрепление и одно приспособление на деталь — вот и вся добавленная цена. Всё, что идёт дальше по потоку, наследует исправленную поверхность, включая подвеску у нанёсчика покрытия. Последовательность изложена в маршруте процесса для этого корпуса.
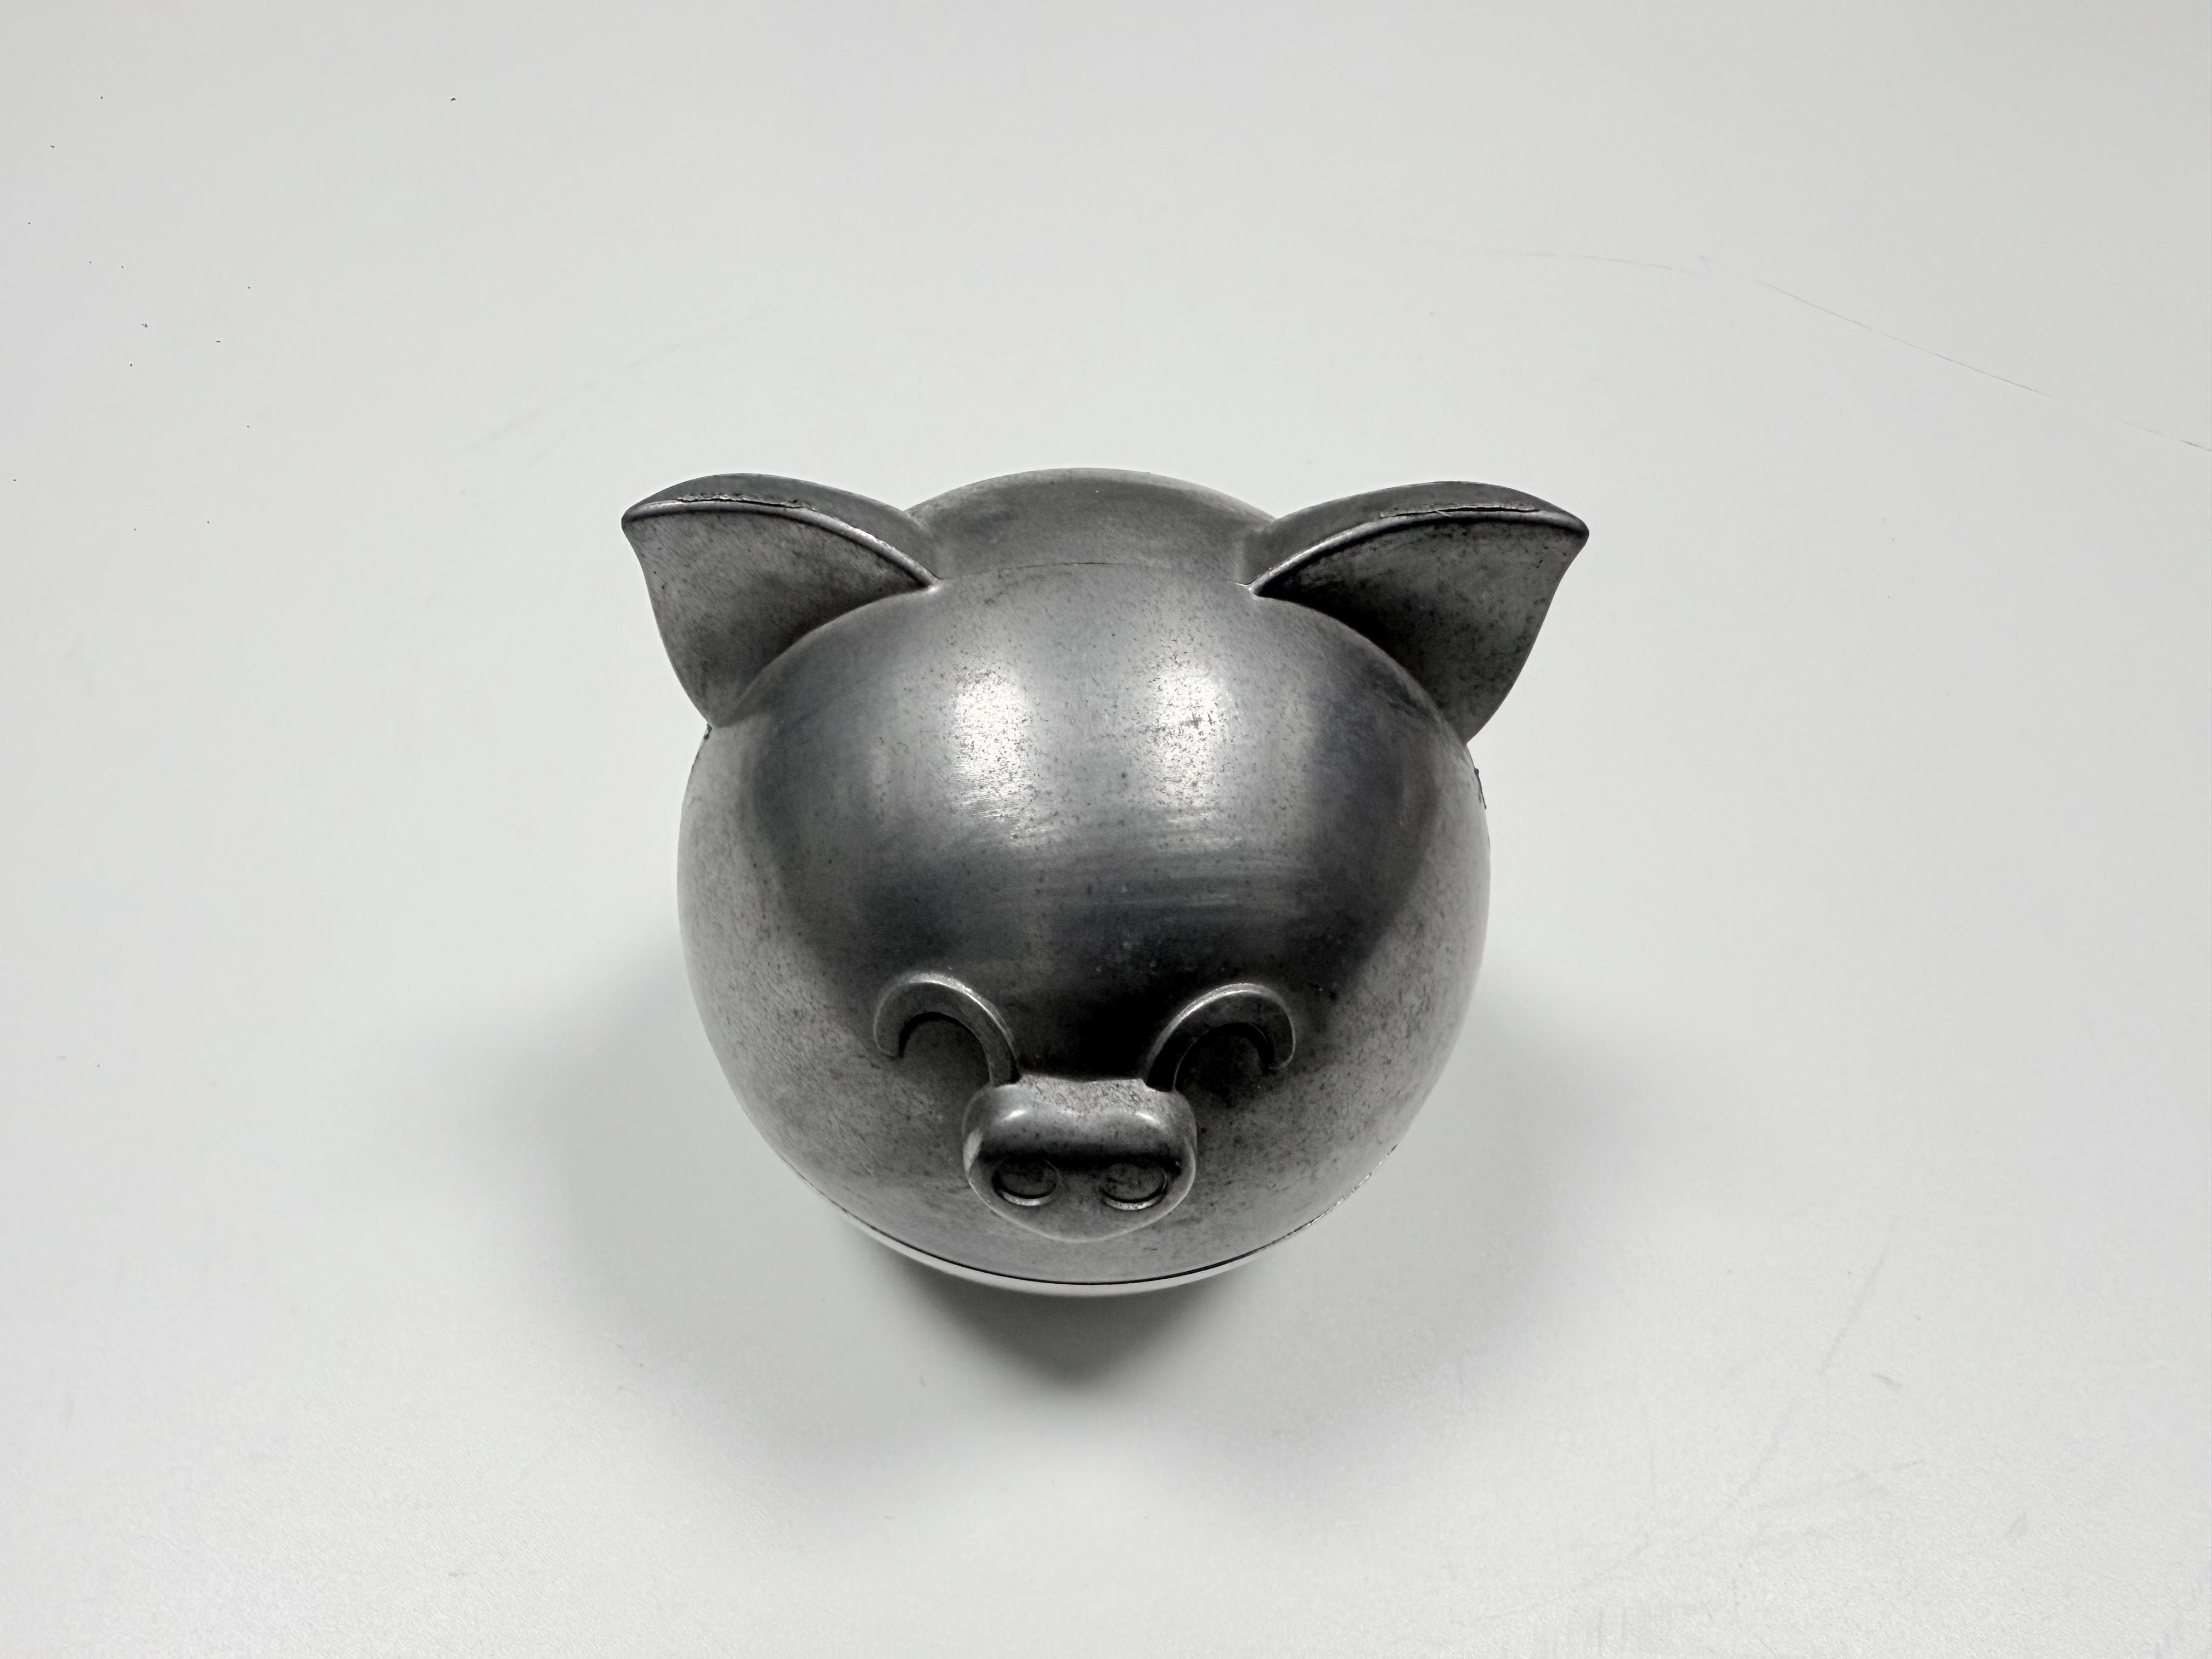
Рис. 1. Обработка посадочной поверхности после полировки оставляет прямоугольную кромку там, где сходятся половинки.
Результат по четырём критериям
Каждую партию судят по четырём проверкам, и у каждой есть метод, который может независимо повторить второй контролёр. Шов проходит, когда щуп 0,05 мм останавливается у устья шва в каждой выборочной точке. Плоскостность сопрягаемой поверхности читают на КИМ в полосе 0,05 мм.
Отделку видимой поверхности читают портативным профилометром после полировки и до покрытия, на Ra 0,5. Затем покрытие надрезают решёткой и отрывают лентой по ASTM D3359 — адгезию оценивают по шкале, где 4B–5B и есть полоса прохода.
Две проверки покрытия стоят в четвёртых воротах потому, что отказывают они по разным причинам. Адгезия говорит о подготовке поверхности, а нейтральный соляной туман по ASTM B117 в течение 48 ч — о пакете слоёв. Одна может пройти, пока другая не прошла, поэтому записывают обе.
Проверка | Предел | Единица | Метод |
|---|---|---|---|
Шов по стыку | 0,05 макс., щуп не входит | мм | щуп, четыре точки |
Плоскостность сопрягаемой поверхности | 0,05 макс. | мм | КИМ, база от литой площадки |
Отделка до покрытия | Ra 0,5 | мкм | портативный профилометр |
Система покрытия | 4B–5B, 48 ч | класс, ч | ASTM D3359, ASTM B117 |
Измеренные значения по каждой партии лежат в отчёте проекта, а не на этой странице. Эта страница несёт четыре предела, против которых те значения читали, и метод, стоящий за каждым из них. Декоративные покрытия на литых деталях описывают пакет слоёв, который проверяют четвёртые ворота.
Что следующая сборка сделала бы иначе
Площадка 12 мм и стенка 1,2–1,5 мм сходятся в соотношении сечений, из-за которого отливка застывает неравномерно. Толстый металл остывает последним, и путь питания за ним закрывается, пока площадка ещё жидкая. Усадочная раковина садится на поверхность напротив площадки, а полировка высветляет её кромку до кольца в косом свете.
Уклон в переходе, впускной канал со стороны толстой части и отдельный контур охлаждения площадки уводят эту метку с видимой поверхности. Утонение площадки тоже убрало бы метку — ценой массы, которая возвращает копилку в вертикаль. Плотность Zamak 5 и весовой бюджет показывают, до какого предела можно утонять сечение, прежде чем копилка перестанет вставать.
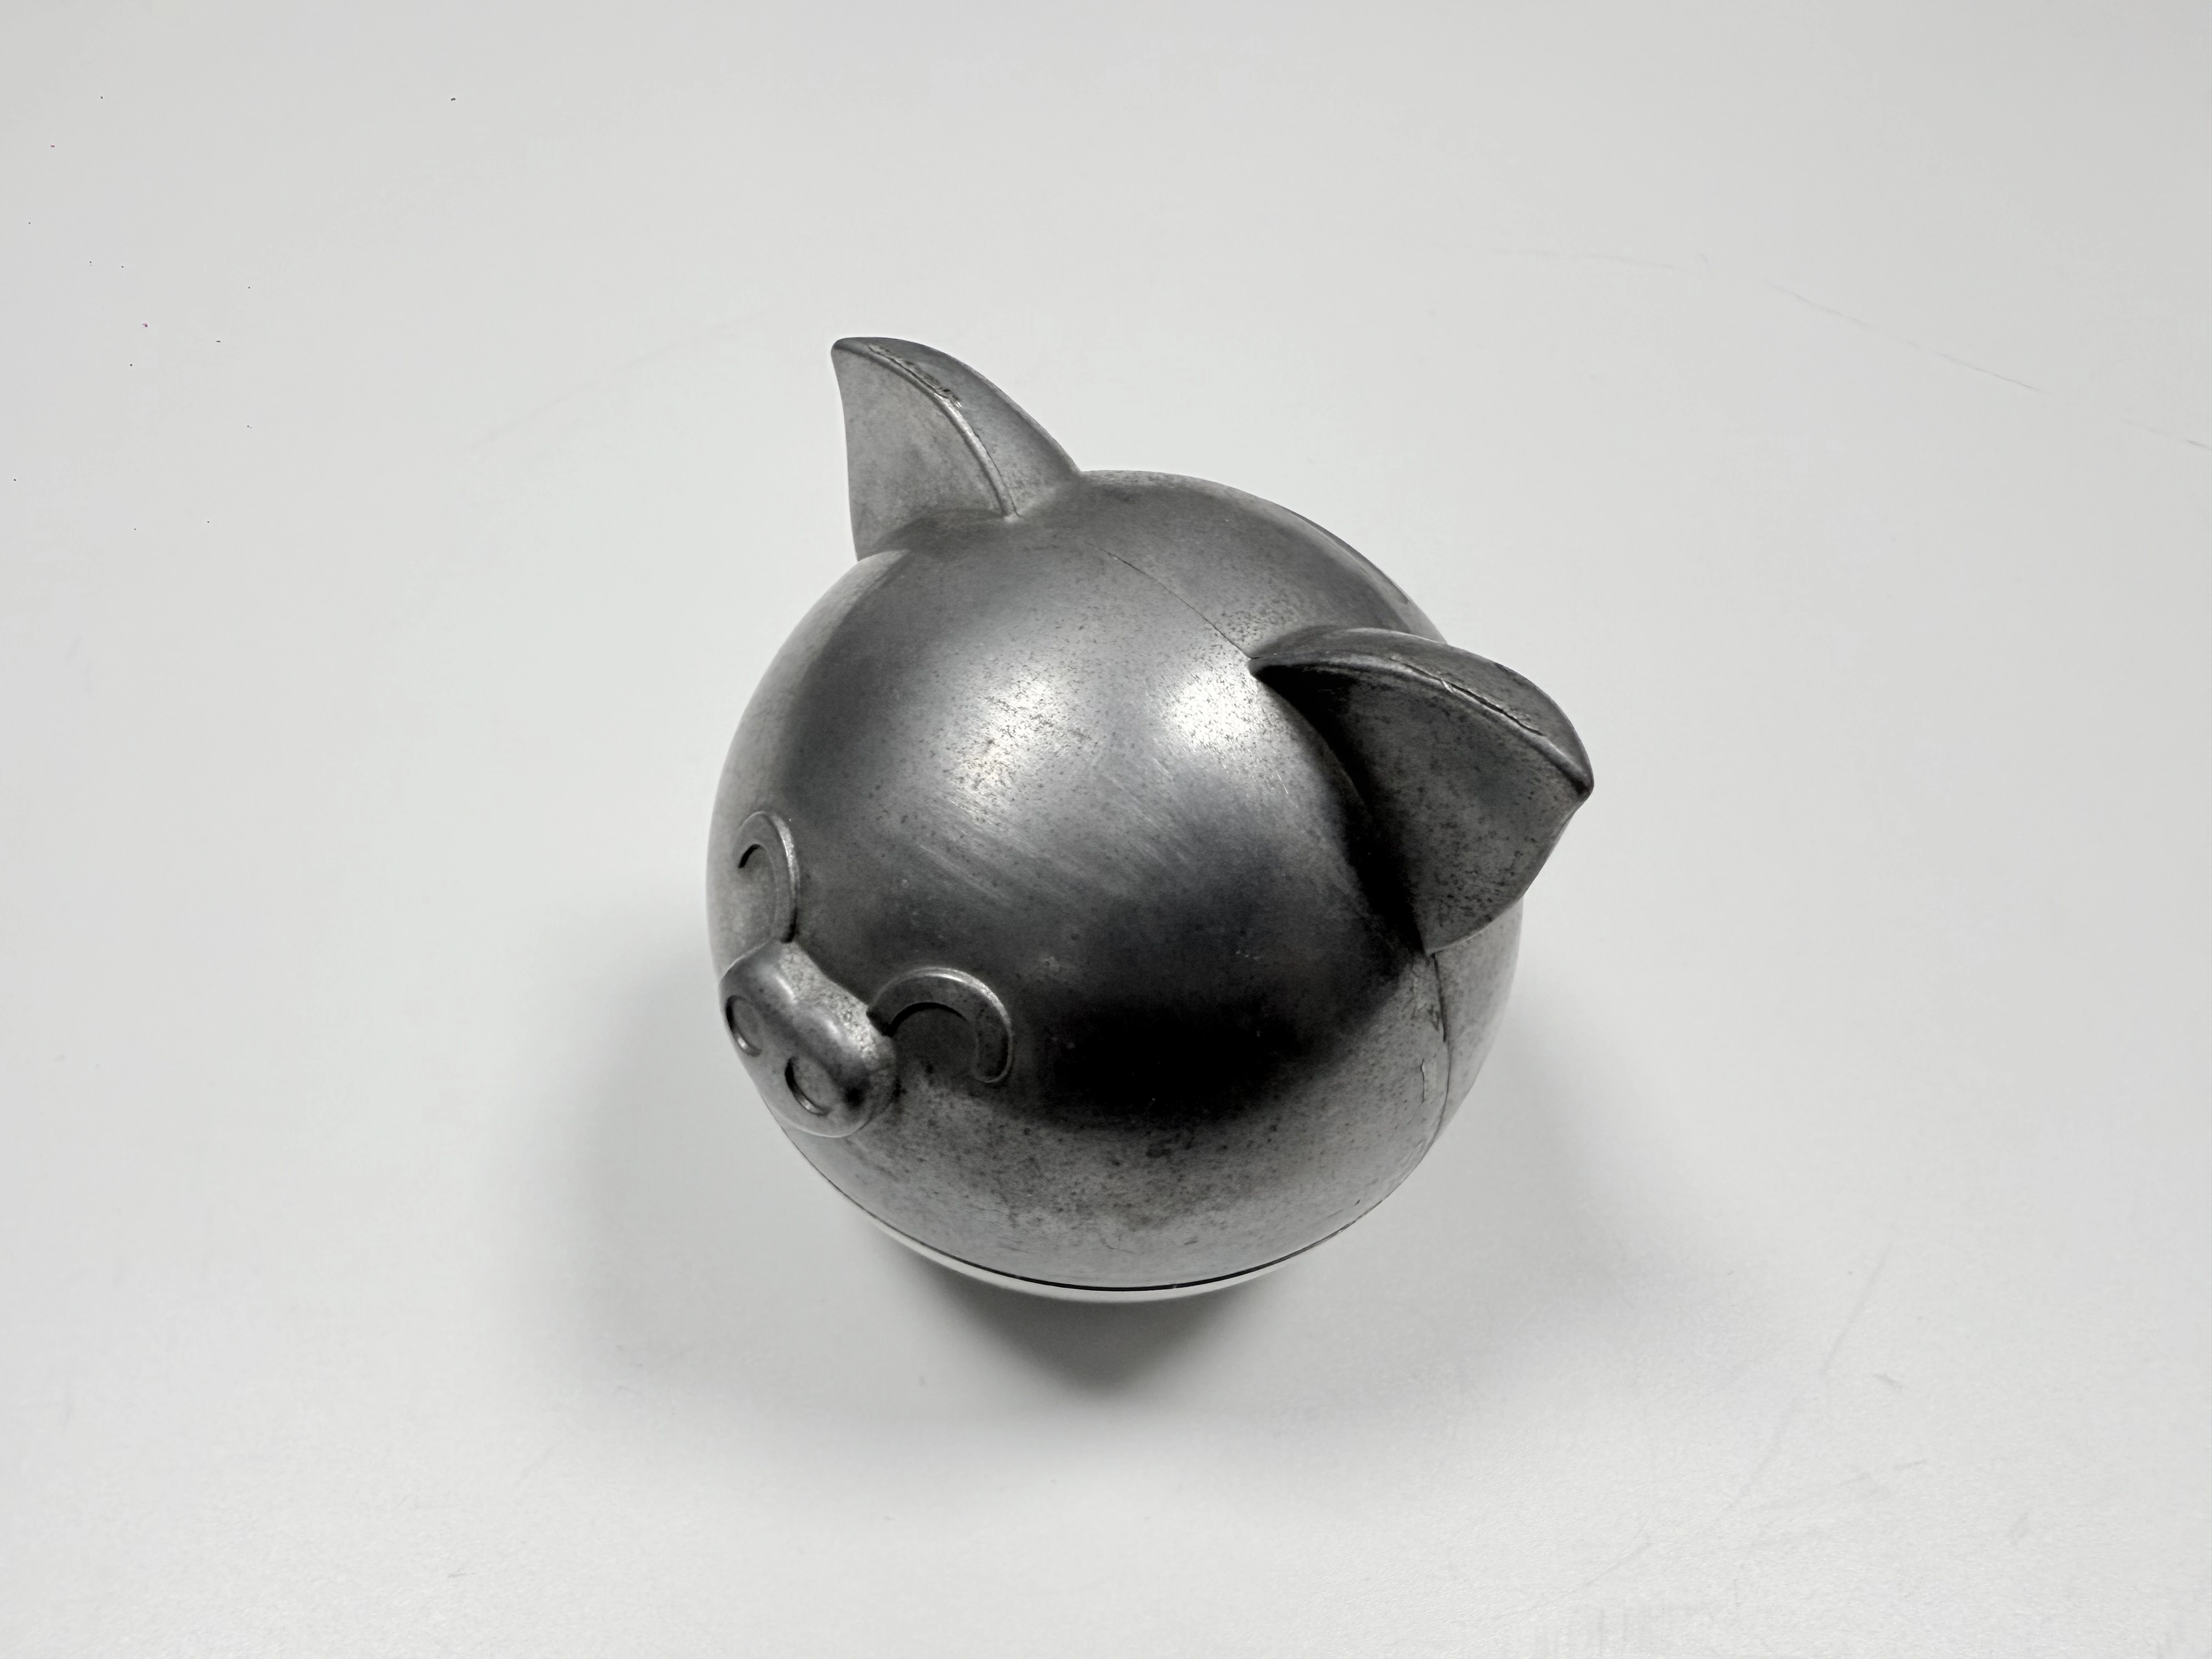
Рис. 2. Площадка отлита вместе с нижней половинкой, поэтому грузом служит сама отливка, а не вставка.
Второе изменение относится к чертежу, а не к оснастке. Припуск на полировку получает значение и базу, чтобы чистовой рез знал, с чего он режет и откуда начинает.
Переносимые правила
Из программы вышли три правила, и все три работают до того, как вырезана форма. Ставьте чистовой рез за последним шагом, который снимает металл с посадочной поверхности. Дайте этому резу базу, до которой полировка не достаёт.
Третье правило касается показания. Щуп 0,05 мм на скруглённом шве измеряет глубину погружения, поэтому в чертеже нужно указать, где щуп останавливается, а не только каким может быть зазор. Без этой строки два контролёра прочтут один шов по-разному.
Более ранний проект по Zamak с PVD шёл по тому же пакету слоёв на другой детали, и четыре проверки перенеслись без изменений — поменялось только значение шва. Начать следующий запрос с этих четырёх дешевле, чем находить их заново на верстаке.
