
صب الزنك لحصالة نقود متأرجحة: الملاءمة والتلميع وPVD
الفجوة هي التي تحدد هل تُقرأ حصالة نقود من صب الزنك هديةً أم قطعة معدنية. تلتقي قشرتان عند خط الفصل، والرسم يستهدف 0.05 مم عند هذا الخط، تُقاس تلك الفجوة بمقياس خلوص على التجميع المغلق. والتلميع يحرّك تلك الفجوة، والمسار الذي يشغّل وجه التلاقي قبل آخر تمريرة تلميع لا يستعيدها بعده. غيّر الترتيب يتغيّر القياس معه.
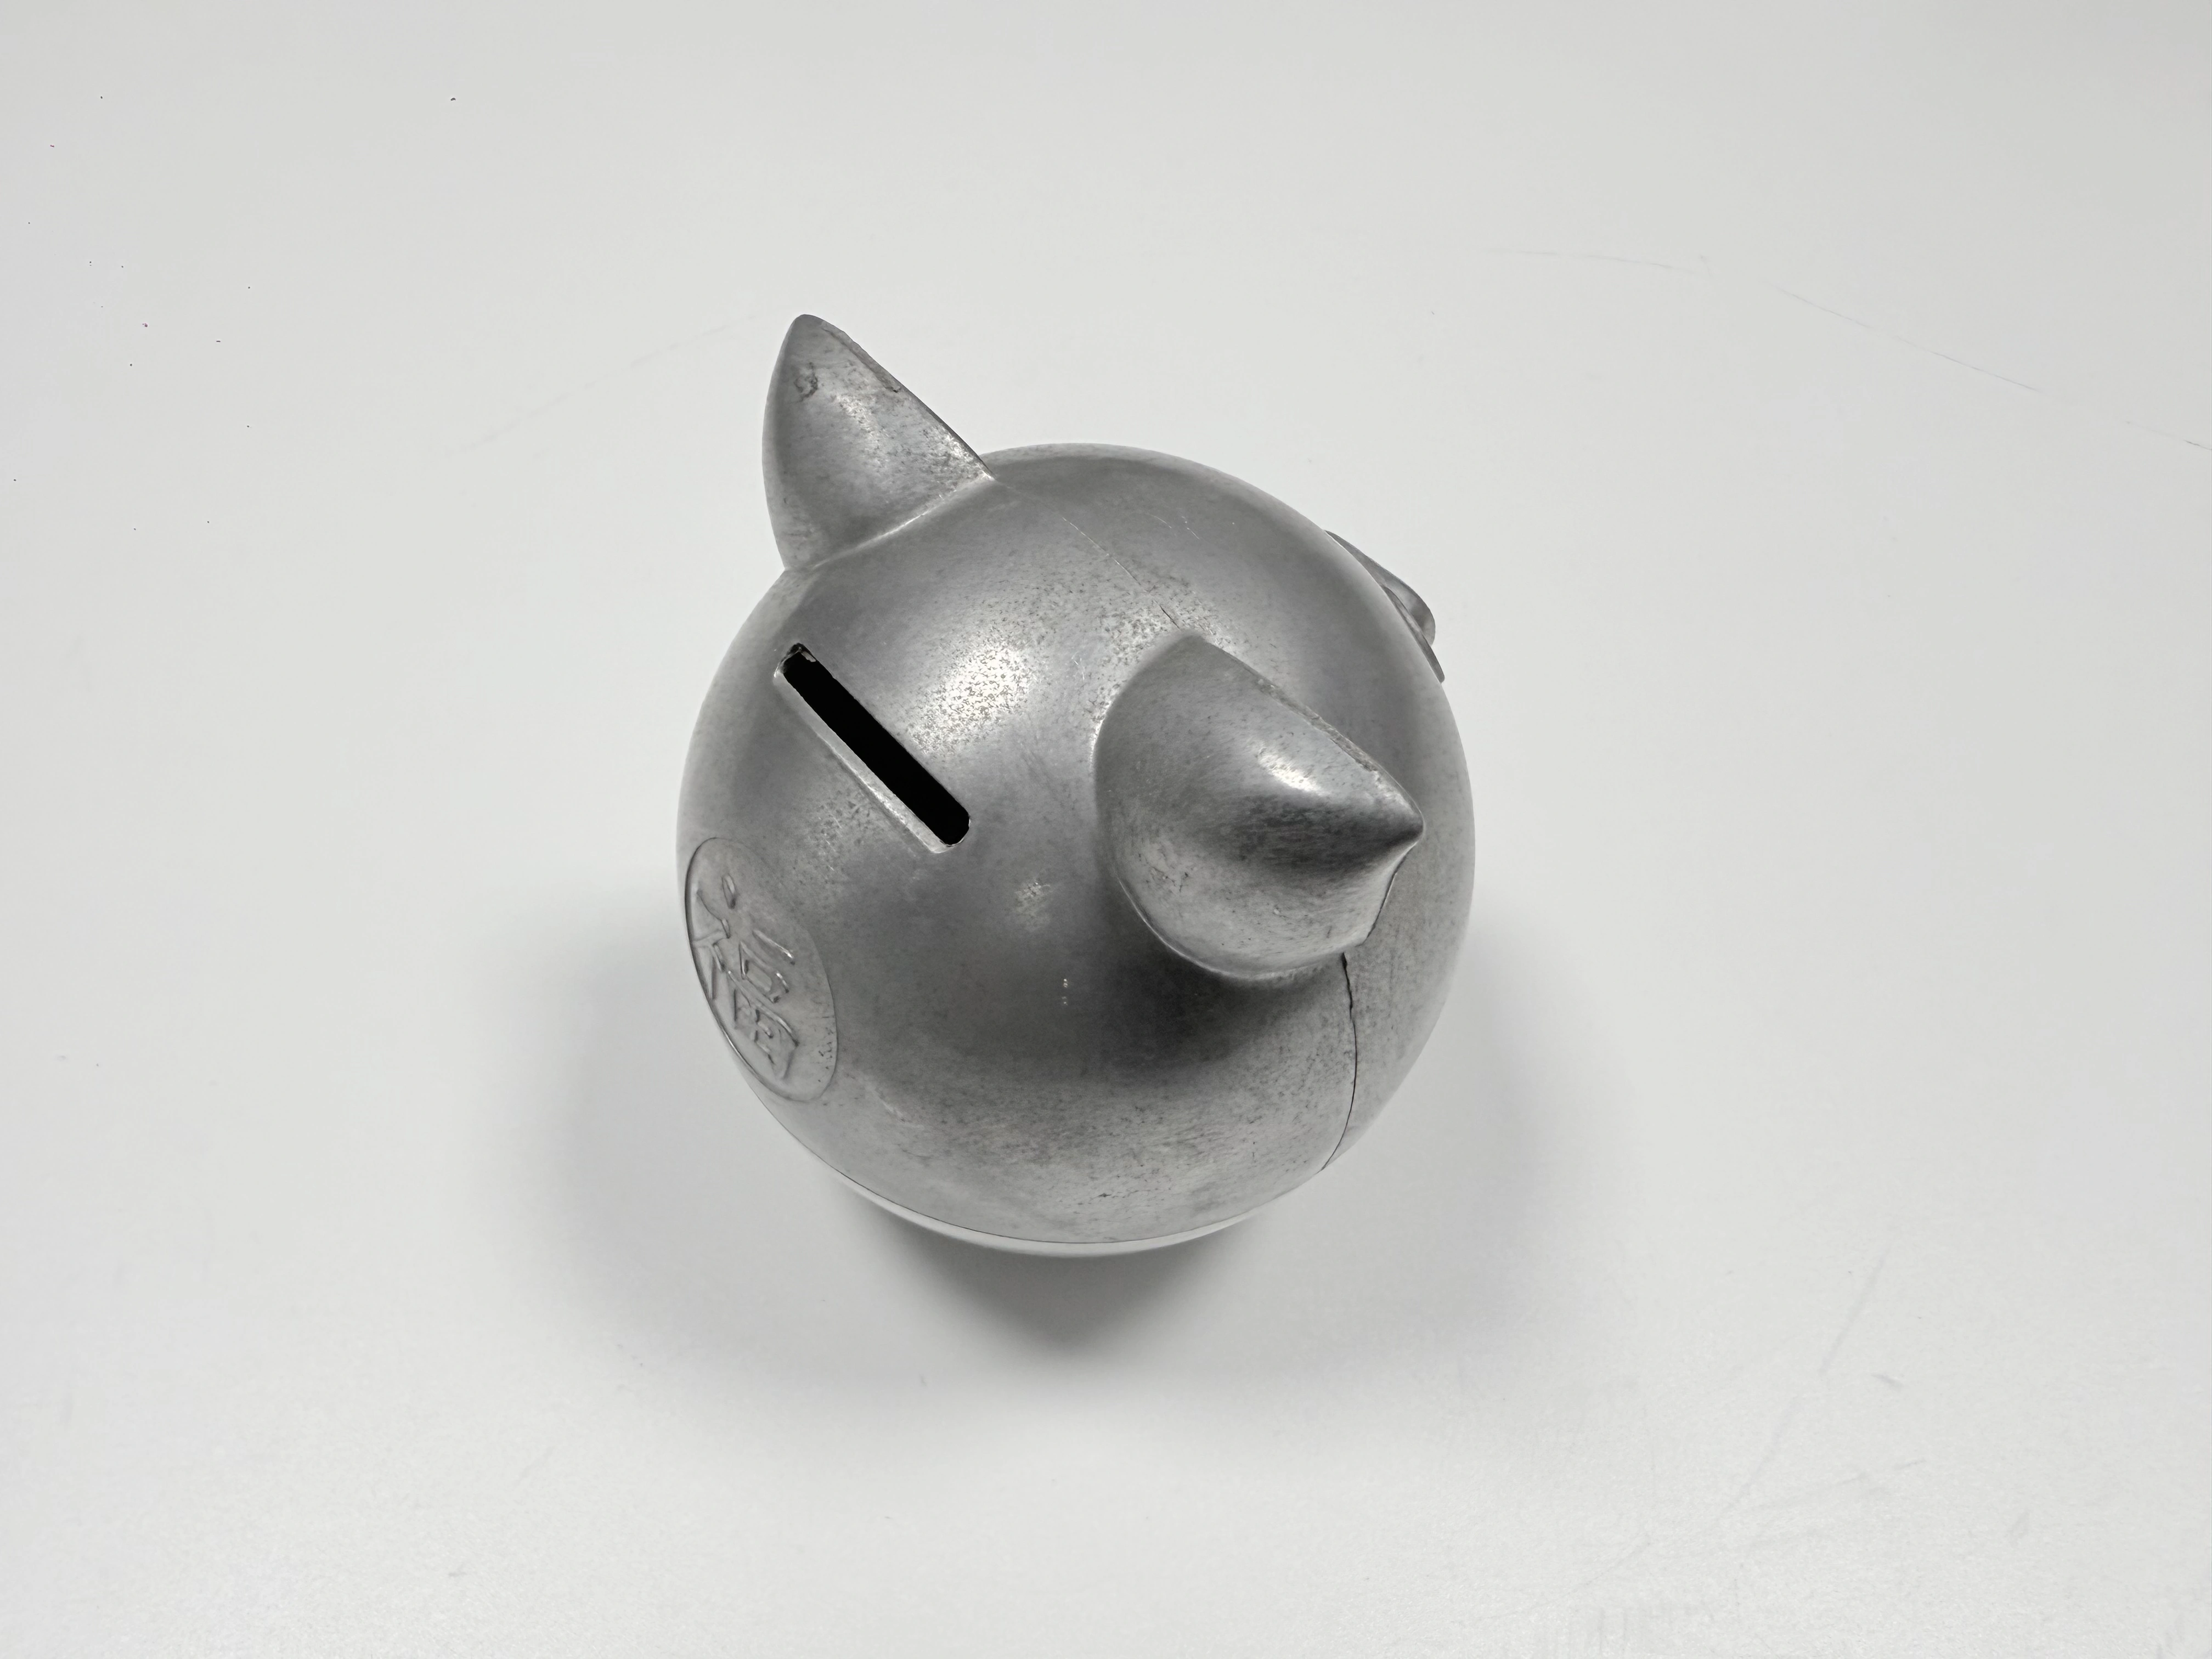
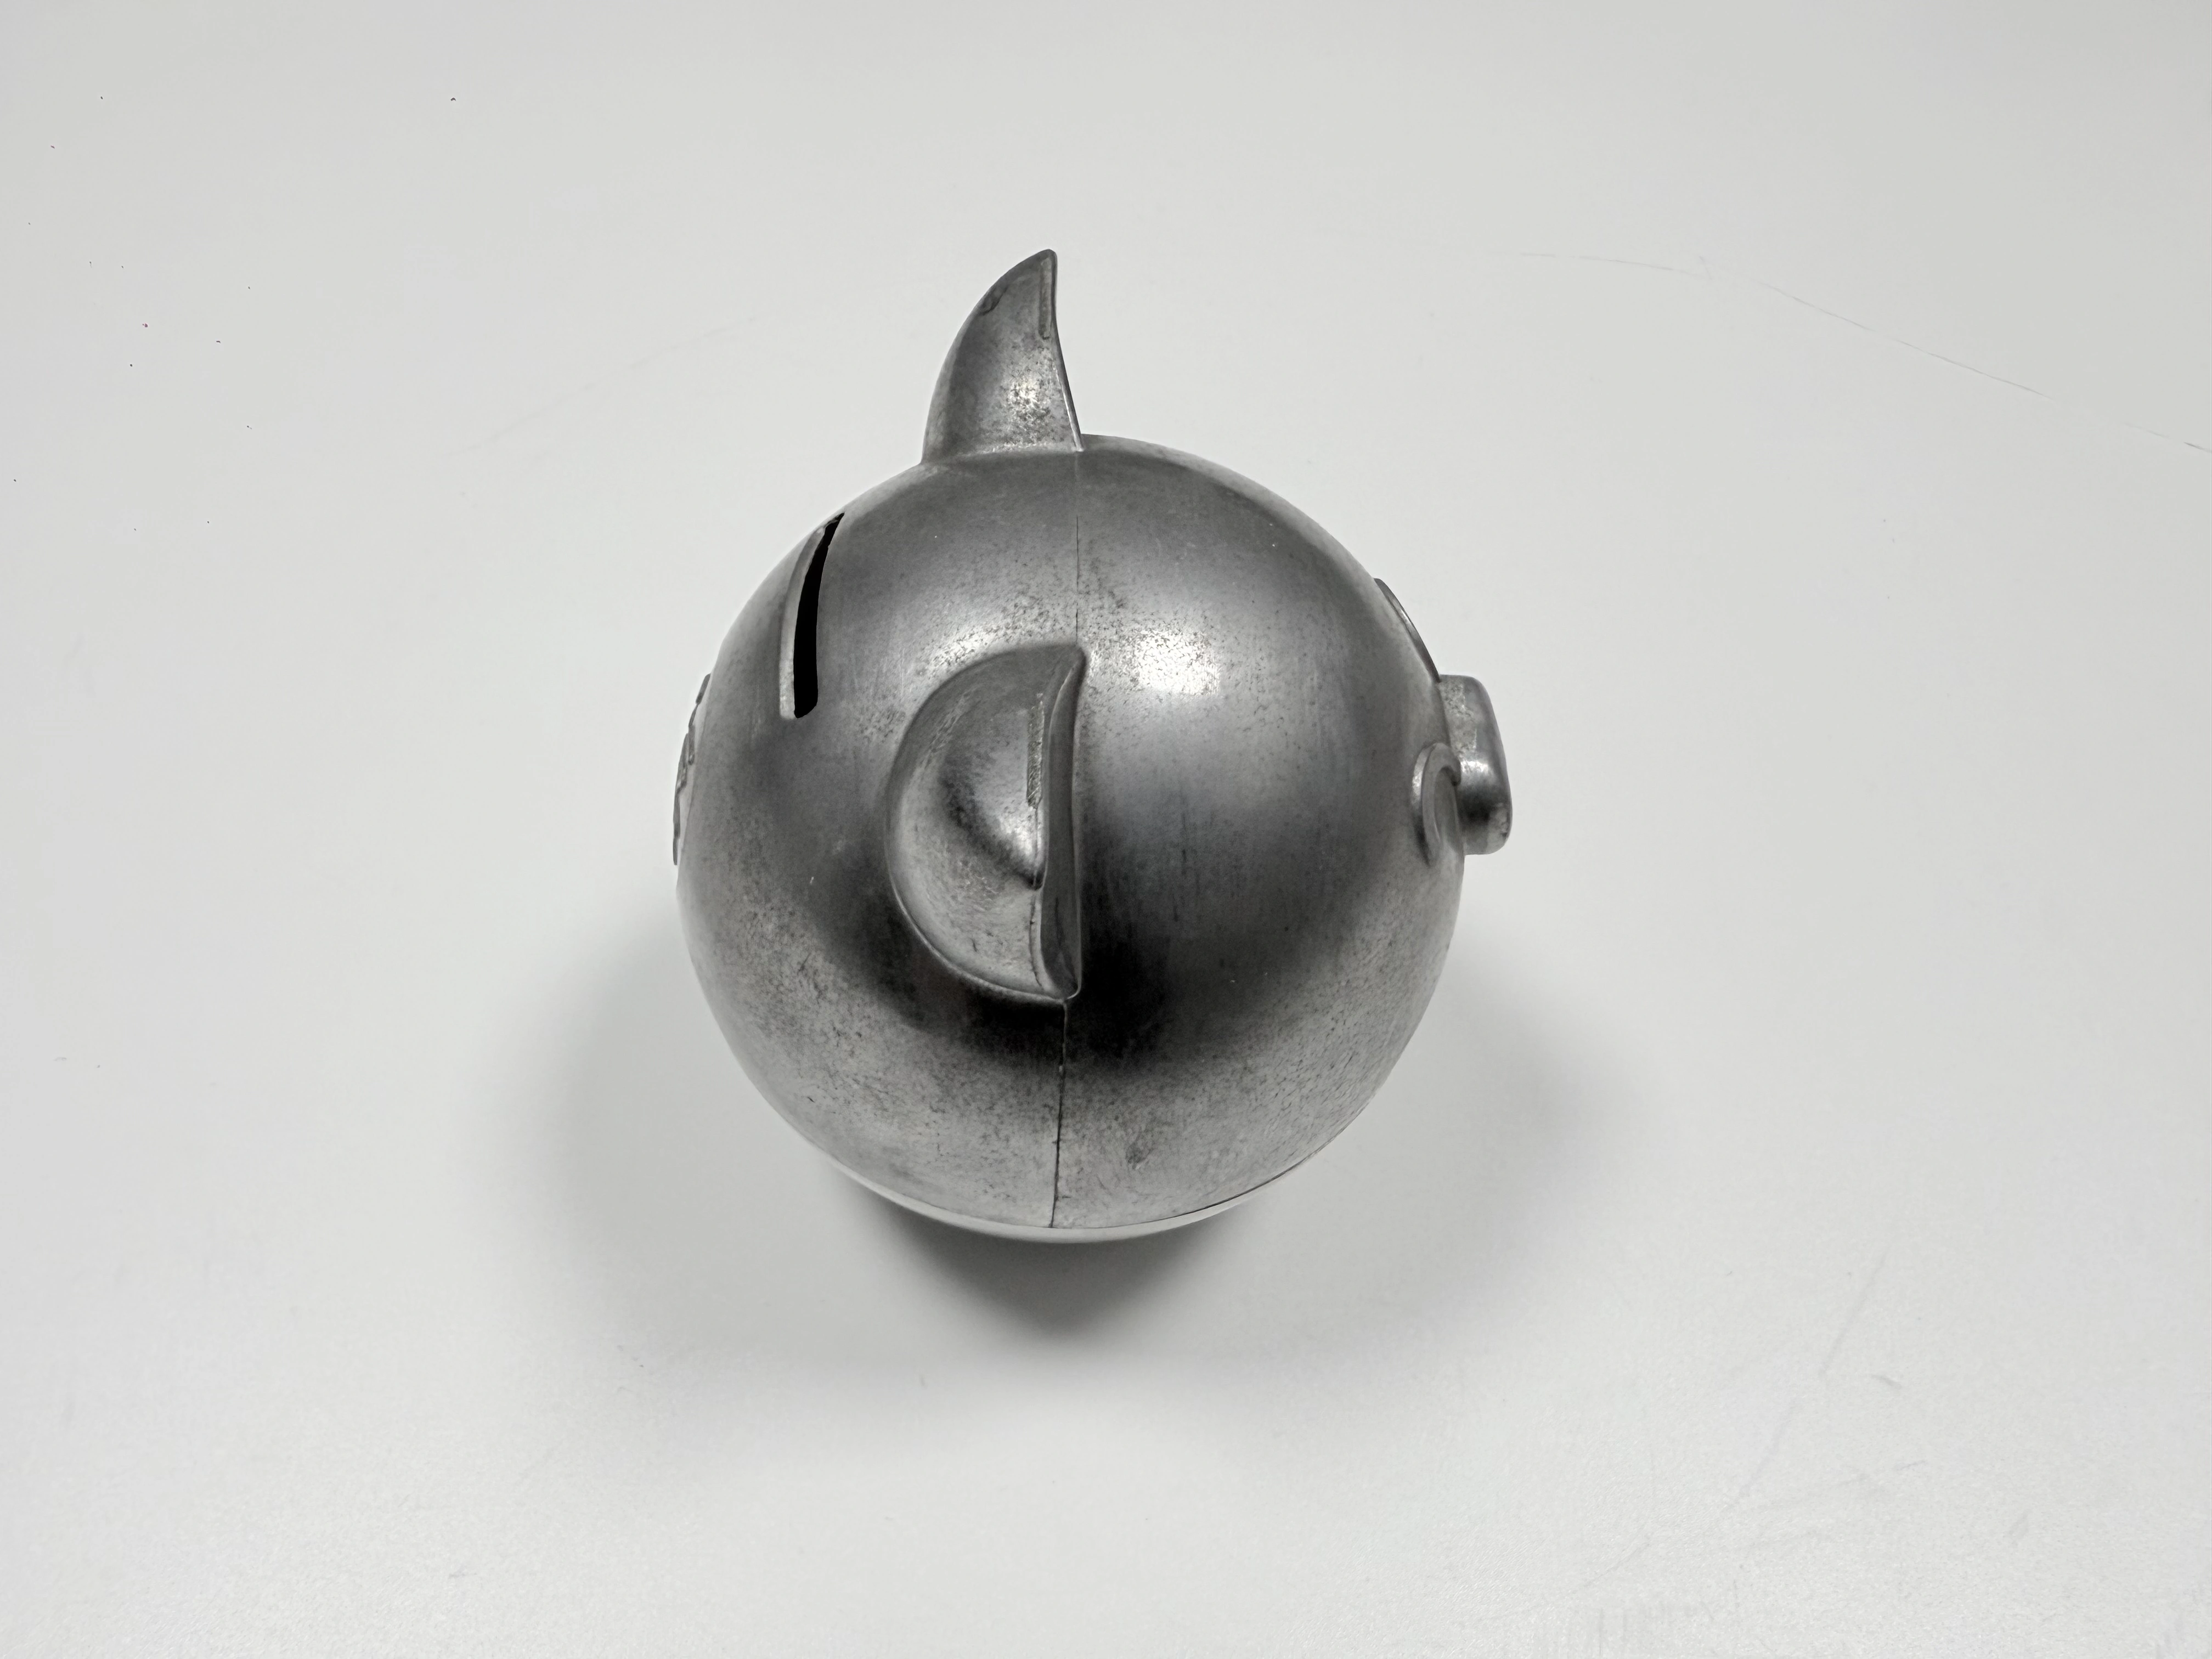
ثلاث مجموعات أبعاد: لماذا تتصادم
ثلاث مجموعات أبعاد تحكم هذه القطعة، وثلاث مراحل تتحكم فيها. القالب يضبط الارتفاع الكلي عند 95 مم، وقطر القاعدة عند 60 مم، والجدار بين 1.2 و1.5 مم، ومقطع القاعدة 12 مم. والقطع التشطيبي يضبط الاستواء عند 0.05 مم، والطلاء يضيف 0.5–3 ميكرون فوق ما تركه التلميع.
تتصادم لأن التلميع يقع بين المجموعة الثانية والثالثة، ويزيل معدنًا من الحرف الذي يحدد الوصلة. والتسامح الذي تستطيع العجلة تحريكه لا يحكمه القالب ولا القاطع، بل ينتقل التحكم إلى من ينفّذ تمريرة التلميع الأخيرة. وهذه المجموعات لا تُثبَّت في وقت واحد: كل واحدة تُحسم في مرحلة مختلفة، ومن هنا يأتي الصراع.
تسامحات الصب العامة تتبع ISO 2768-1 من الدرجة f؛ أما وجه التلاقي والفجوة فلهما تحديدهما الخاص. والجدول 1 يمتد من القالب إلى طاولة التجميع، وكل سطر فيه يرث من السطر الذي قبله.
البعد | الهدف (mm) | يُضبط عند | يحرّكه |
|---|---|---|---|
الارتفاع الكلي | 95 | تجويف القالب | زاوية السحب والانكماش |
قطر القاعدة | Ø60 | تجويف القالب | اهتراء كتلة التجويف |
مقطع الجدار | 1.2–1.5 | تجويف القالب | ضغط الامتلاء والقذف |
مقطع القاعدة | 12 | تجويف القالب | ترتيب التصلب |
استواء وجه التلاقي | 0.05 | القطع التشطيبي | قوة التثبيت واهتراء المرجع |
فجوة التجميع | 0.05 | التجميع | احتياطي التلميع وحالة الحرف |
ما يجب أن تؤديه الحصالة: ثلاث مهام
على الحصالة أن تعود قائمة بعد دفعة، وأن تحمل حمولة من النقود، وأن تصمد على رفّ متجر. والعودة إلى القيام تعتمد على ارتفاع مركز الثقل مقابل نصف قطر التأرجح، والقاعدة المتكاملة بسمك 12 مم تؤدي هذا العمل عند وزن نهائي 300 g. وحمولة النقود ترفع مركز الثقل، لذا يجري فحص التوازن وهي محمّلة.
لا شيء في مقطع القشرة يخلق هذه العودة. فالنصف الكروي شكل خارجي يوحي بالآلية، أما الآلية نفسها فهي توزيع الكتلة: قاعدة تحمل الثقل وجسم أخف فوقها.
السبيكة: لماذا Zamak 5
Zamak 5 (ASTM B86 AC41A) يحمل نحاسًا أكثر من Zamak 3، فيشتري صلابة ومقاومة زحف عند حرارة الصب نفسها. وجدار 1.2–1.5 مم يمتلئ في طلقة زنك دون الحمل الحراري لسبيكة أسخن، والسطح يقبل التلميع حتى Ra 0.5 قبل طبقة PVD عند 120–150 °C.
المقايضة هي الثبات الأبعادي تحت حمل مستمر. فالنحاس يزيد الصلابة ومقاومة الزحف، ويأخذ في المقابل من الثبات الأبعادي تحت الحمل. والقطعة التي يجب أن تحفظ تجويفًا لسنوات تنتمي إلى درجة أقل نحاسًا، أما القشرة الزخرفية التي تحمل ثقلًا مصبوبًا في قاعدتها ولا تحفظ تجويفًا لسنوات فلا تحتاج ذلك.
القاعدة والجدار وخط الفصل: التصادم الثالث
تحمل القاعدة مقطعًا بسمك 12 مم، والجدار فوقها بين 1.2 و1.5 مم. وتلك الدرجة تحدد أين يستقر الانكماش: المقطع السميك يتصلب أخيرًا، والجدار الرقيق يتجمد أولًا فيضيّق مسار التغذية، ويبقى المقطع السميك في آخر لحظات التجمد بلا معدن يغذيه.
ما يبقى هو مسامية داخل القاعدة وعلامات انكماش في الخارج. والطلاء لا يخفي الانكماش؛ فالطبقة تتبع الانخفاض وتزيد التباين، فتُقرأ العلامة حلقة لامعة تحت ضوء الرف.
الحلول هندسية: ميل في القاعدة، وتوجيه البوابة إلى المقطع السميك، وتبريد القاعدة على حدة، وإمرار قواعد تصميم الجدار الرقيق عبر الانتقال. أما ترقيق القاعدة لتوفير المادة فيرفع مركز الثقل، وتتوقف الحصالة عن العودة قائمة.
القاعدة مصبوبة لا مُدخلة. فكتلة فولاذية قد تضع الثقل أخفض، بثمن قطعة ثانية وخطوة كبس وملاءمة ترتخي مع المناولة.
أدوات القالب: البوابة والفائض والقاذف
قراران في القالب يضبطان الوجه التجميلي: أين تحط البوابة، وأين تجلس مسامير القاذف. والبوابة تمتد إلى جانب القاعدة السميك، فيكون آخر معدن يتجمد هو آخر من يتغذى. والفائض يقع بعد شق النقود، حيث كانت الجبهة الباردة ستتوقف.
مسامير القاذف توضع داخل القاعدة، لا على القشرة. فوسادة مسمار على وجه ظاهر تترك أثرًا يسوّيه التلميع ثم يكشفه الطلاء. والأثر الذي يظهر على وجه ظاهر لا يُصلحه التلميع ولا الطلاء، لأن كليهما يتبع السطح ولا يملؤه.
قالب مبني لهيكل بظهر مسطح لا يصنع هذه القشرة. فتخطيط القاذف لا يجد مكانًا، والفائض الذي يحتاجه الجدار سيسقط على وجه تجميلي. وتصنيع أدوات وقوالب الصب بالضغط العالي لحصالة من قشرتين يبدأ من هذا التخطيط، لأن موضع القاذف يحدد أين يظهر الأثر، وموضع البوابة يحدد أين يظهر جذعها.
الصب: إبقاء الوجه الظاهر خاليًا من المسام
الطبقة لا تخفي المسام. فمسام مفتوح بقطر 20 ميكرون يعادل من 6 إلى 40 ضعفًا سماكةَ طلاء بين 0.5 و3 ميكرون، والطلاء يترسب على جدار المسام كما يترسب على الوجه. وما يصل نقطةً داكنة يصل أشدّ سوادًا بعد الطلاء، ولهذا لا يُنتظر الطلاء ليُخفي عيبًا؛ الطلاء يضاعف ظهوره.
خمسة عيوب تصل إلى خط الطلاء، ومعظمها يبدأ قبل التلميع. والجدول 2 يبيّن موضع ظهور كل منها وما يقيسه المفتش.
الخلل | موضع ظهوره | السبب | المعيار |
|---|---|---|---|
شق على شكل V عند الفجوة | خط الوصلة بعد التلميع | حرف دوّرته عجلة التلميع | لا دخول بعد حرف القطع |
حلقة انكماش | انتقال القاعدة بعد الطلاء | مقطع سميك أضعفه الجدار الرقيق | غير مرئية تحت D65 |
تصلب بارد | الزاوية البعيدة في الجدار الرقيق | الجبهة تجمدت قبل الفائض | لا خط تراكب على وجه ظاهر |
خط ظل | التجويف العميق في القاعدة | زاوية الحامل والحرف المخفي | لا خط تحت D65 |
مسام مفتوح | الوجه الملموع | غاز محتجز قرب البوابة | لا حفرة بعد التمريرة الأولى |
المسامية تحت السطح مشكلة أخرى، وتمريرة لاحقة تفتحها. فالمسام الذي يظهر بعد التمريرة الأولى لا تملؤه تمريرة ثانية، لذا يُفحص السطح المصبوب قبل أن تلمسه العجلة.
ترتيب التشغيل: المسار A مقابل المسار B
مساران يبلغان الرسم نفسه، وواحد فقط يحفظ الفجوة. والفرق في موعد القطع الأخير لوجه التلاقي، وهذا ما يجعله قرار تشغيل لاحق باستخدام CNC.
المسار A يشغّل وجه التلاقي، ويلمّع الوجه الظاهر، ثم يطلي. تجهيز واحد للقطع، وتمريرة تلميع واحدة، ولا تثبيت ثانٍ. لكن العجلة تدور على الحرف الذي شُغّل للتو، فيتشكل حرفان مدوّران يكوّنان شقًّا على طول الوصلة يضيق نحو خط التلامس، والتلميع بعد القطع يمحو أثر القاطع ويترك الحرف في يد العجلة.
هذا الشق ليس فجوة. فالقشرتان ما زالتا تتلامسان على طول خط التلامس؛ والتلميع قطع شقًّا بشكل V في المادة على جانبيه. وينزلق مقياس 0.05 مم حتى تشدّ الزاوية شفرته، فيكون القياس عمق إدخال لا مسافة بين النصفين.
المسار B يلمّع أولًا، ثم يقطع وجه التلاقي قطعًا تشطبيًا من مقعد القاعدة المشغّل، ثم يطلي. فالقطع الأخير يزيل الحرف المدوّر ويضبط الفجوة بعد آخر خطوة تستطيع تحريك المعدن. والثمن تثبيت إضافي لكل قطعة.
سجل دفعة كمثال يبيّن الفرق. في المسار A دخل المقياس 0.10–0.12 مم عند الفجوة في معظم القطع، مقابل قاعدة لا تسمح بأي دخول، وإعادة التلميع حرّكته أكثر. والتحول إلى المسار B أعاد القياس إلى حيث تتوقف الشفرة عند حرف القطع.
التلميع: Ra 0.5 دون تحريك الفجوة
Ra 0.5 ميكرون قيمة متوسطة، والمتوسط ليس ما تراه الطبقة. فـRz هو رقم القمة إلى القاع، والزوج العملي على وجه زنك مطلي هو Ra 0.5 مع Rz 2–4 ميكرون. والطبقة تنسخ القمم لا المتوسط، فقمة أعلى من الطبقة تبقى بارزة ولو كان المتوسط في النطاق. والسطح الذي يلبّي نداء Ra وهو يحمل قممًا أطول من الطبقة سيُظهر خدوشًا.
التلميع يجري على مراحل: تمريرة قطع تزيل جلد الصب، وتمريرة لون تبلغ بالوجه Ra 0.5. والتوقف عند تمريرة القطع يترك خدشًا اتجاهيًا لا يغطيه أي طلاء. وإمرار تمريرة اللون على حرف الوصلة يدوّره.
رقم Ra وحده ليس معيار قبول لـPVD. فالرسم يحتاج الرقمين وحالة الحرف عند الوصلة، وإلا شهد مورّدان سطحين مختلفين. وخيارات التشطيب السطحي الأوسع لقطع الزنك تتبع الترتيب نفسه.
PVD: تتابع الطبقات واللون والإخفاء
يُطلي PVD عند 120–150 °C ويبني 0.5–3 ميكرون، وهو رقيق بما يكفي ليحسم المعدن الأساس النتيجة. والالتصاق يُفحص وفق ASTM D3359 عند 4B–5B، والتآكل وفق ASTM B117 لمدة 48 ساعة، واللون في كابينة ضوء D65.
تتابع الطبقات يحدد ما يُظهره وجه مخفي. فـPVD الزخرفي على الزنك يجلس عادة على طبقة تحتية من النحاس والنيكل بالطلاء الكهربائي، والطبقة العليا توفّر اللون والاهتراء، والطبقة التحتية توفّر التسوية ومقاومة التآكل. بهذا التتابع يُظهر وجه التلاقي المخفي النيكل. وبدونه يُظهر الوجه نفسه الزنك، ويصبح الحرف المخفي أول نقطة تآكل.
في هذه القطعة التتابع نحاس ونيكل مع طبقة PVD عليا، بانتظار تأكيد مواصفة المطلي. والرسم الذي يقول PVD فقط يترك الطبقة التحتية وسماكتها والأوجه المخفية بلا تعريف، فيصف ثلاثة عروض أسعار لثلاث قطع مختلفة.
الإخفاء ينتمي إلى مراجعة الأدوات لا إلى طابور الطلاء. فوجه التلاقي وشق النقود والنتوءات الملولبة تبقى مخفية عبر الحامل والتفريغ، ويُكتب في الرسم ما يُخفى بدل أن يُترك للمطلي. وتفصيل الطلاء في PVD على مصبوبات الزنك، ونطاق العملية تحت طلاء PVD.
التجميع: الفجوة والنقود وفحص السقوط
التجميع يغلق قشرتين على وجه تلاقٍ مخفي، ويثبّت البراغي، ويقرأ الفجوة بمقياس 0.05 مم عند أربع نقاط حول الوصلة. والفحص يجري على الحصالة المغلقة لا على النصفين.
تُدخل حمولة النقود قبل فحص التوازن النهائي. فالحصالة التي تعود قائمة وهي فارغة وتبقى ساقطة وهي ممتلئة عندها مشكلة توازن لا مشكلة فجوة.
اختبارات السقوط والمناولة خارج هذا الرسم. فالاستخدام الداخلي في التجزئة والهدايا لا يحمل ادعاء تعرض خارجي، وخطوة طلاء لا تغيّر ذلك النطاق. والمسار من أول قطعة إلى طلب متكرر مكتوب في دراسة حالة حصالة النقود.
الفحص: أربع بوابات
أربع بوابات تفصل القطعة المكتملة عن المرفوضة، ولكل بوابة أداة واحدة. والبوابة الثانية أهمها، لأنها الأخيرة قبل أن يصبح السطح مكلفًا. وكل بوابة بعد الأولى تكلّف أكثر، لأن قيمة القطعة ترتفع مع كل خطوة.
البوابة | ما يُفحص | أداة القياس | المعيار |
|---|---|---|---|
1 كما صُب | الوجه الظاهر وجذع البوابة والفائض | العين وضوء منخفض الزاوية | لا مسام مفتوح ولا انكماش |
2 بعد التلميع | الخشونة وحرف الوصلة | مقياس خشونة محمول | Ra 0.5 وRz 2–4 وحرف سليم |
3 بعد القطع التشطيبي | وجه التلاقي والمرجع | CMM على مقعد القاعدة | استواء 0.05 وفجوة 0.05 |
4 القطعة المطلية | الفجوة والالتصاق واللون والرذاذ الملحي | مقياس خلوص وشريط وكابينة D65 وحجرة | لا دخول، 4B–5B، 48 ساعة |
البوابة التي تبلّغ رقمًا دون الأداة التي أنتجته ليست بوابة. فقراءة مقياس الخلوص وقيمة Ra ودرجة الالتصاق كلها تنتمي إلى أداة مسمّاة على الرسم.
محركات التكلفة: التلميع وPVD وزمن CNC
تكلفة هذه القطعة تقع في ثلاثة مواضع، ولا واحد منها السبيكة، لأن ثمن السبيكة صغير أمام العمالة. والتثبيت الإضافي للقطع التشطيبي أصغرها. والتلميع حتى Ra 0.5 بحرف مضبوط يحتاج تمريرتين، وتكلفة PVD تتزايد مع كثافة الحامل وعمالة الإخفاء لا مع وزن القطعة.
المسار A أرخص على الورق، ويتوقف عن ذلك أول مرة ترسب دفعة في فحص الفجوة وتحتاج كل قطعة إلى تلميع ثانٍ.
أرسل طلب عرض السعر ومعه رسم التجميع ونداء وجه التلاقي وقائمة الأوجه المخفية. وفحوص أول قطعة هي قراءة الفجوة بشفرة 0.05 مم وRa مع Rz على الوجه الظاهر.
الأسئلة الشائعة
