Wie sollten Käufer A380, ADC12 oder A356 für Aluminiumdruckgussteile auswählen?
Wählen Sie A380 oder A383/ADC12, wenn das Teil für ein Hochdruckdruckgussverfahren geplant ist und die Priorität auf wiederholbarer Dünnwandgeometrie, Gießbarkeit, Bearbeitung oder einem breiten Produktionsprogramm liegt. Erwägen Sie A356, wenn das Design einen Sand-, Schwerkraft- oder Niederdruckgussweg erfordert und das Projekt mehr Gewicht auf einen bestimmten Werkstoffzustand, eine Wärmebehandlung oder ein strukturelles Gussverhalten legt. Die richtige Wahl hängt von dem Verfahren ab, das das Teil herstellt, von den Merkmalen, die versagen können, und von den Nachweisen, die bei der Freigabe erforderlich sind. Eine Legierungsbezeichnung allein ist keine vollständige Materialspezifikation.
Bei Aluminiumdruckgussteilen mit Rippen, Bossen, Öffnungen und bearbeiteten Schnittstellen sollte die Legierungsentscheidung zusammen mit Formzugang, Querschnittsänderungen, Risiko innerer Fehler, Bearbeitungszugabe, Oberflächenbehandlung und Prüfung getroffen werden. Ein Käufer sollte den Weg des gelieferten Teils vergleichen und nicht isolierte Datenblattwerte. Der Serviceweg für Aluminiumdruckguss liefert den Prozesskontext; die Zeichnung und der Abnahmeplan bestimmen, ob eine Kandidatenlegierung tatsächlich für das Bauteil geeignet ist.
Stimmen Sie die Legierung auf den Gießweg ab
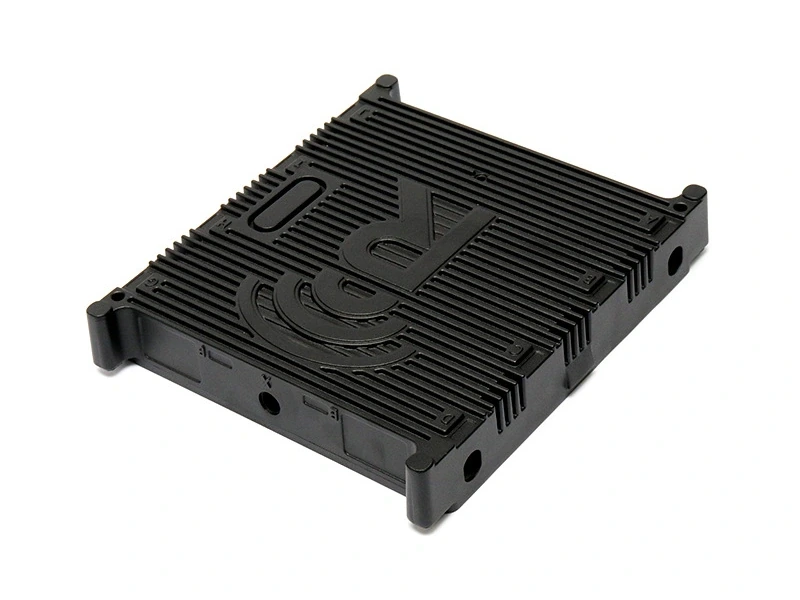
A380 wird üblicherweise für Aluminiumdruckgussgehäuse, Abdeckungen, Halterungen und andere detaillierte Formen in Betracht gezogen, bei denen die Form Rippen, Bossen und Öffnungen bei Produktionsgeschwindigkeit füllen muss. A383/ADC12 ist ein weiterer Kandidat für den Hochdruckweg, insbesondere wenn ein Käufer gängige Druckgussqualitäten hinsichtlich Gießbarkeit und Bearbeitung vergleicht. Der Lieferant muss dennoch die maßgebliche Bezeichnung, die Schmelzführung, den Lieferzustand und die Abnahmebasis angeben. „A380-Äquivalent" reicht nicht aus, wenn sich Zusammensetzung oder Prozessweg ändern.
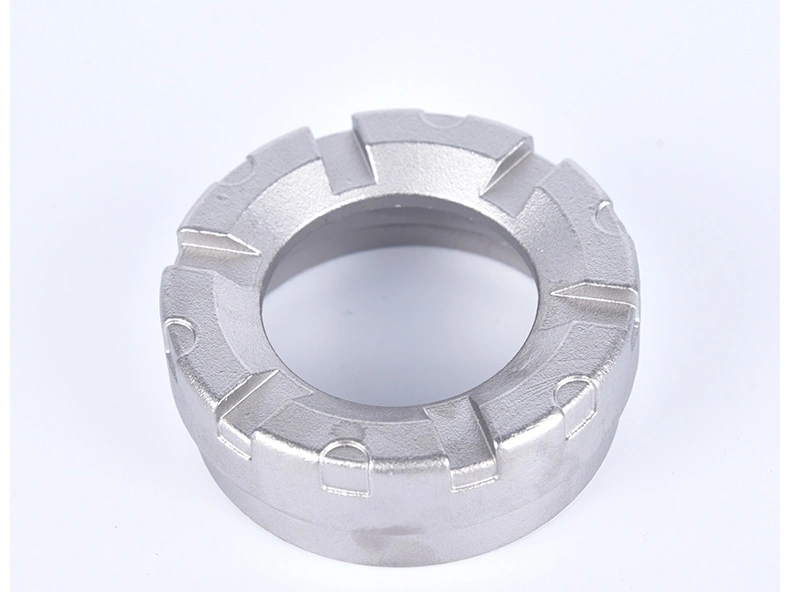
A356 gehört zu einem anderen Entscheidungspfad. Es wird oft für Sand-, Schwerkraft- oder Niederdruckguss in Betracht gezogen, wenn Design, Größe, Wandstärke oder der geforderte Werkstoffzustand nicht zum Hochdruckdruckguss passen. A356 kann mit einem spezifizierten Wärmebehandlungszustand kombiniert werden, wenn das Projekt dies erfordert, aber der Käufer sollte nicht eine A356-T6-Erwartung auf ein nicht qualifiziertes Hochdruckdruckgussgehäuse übertragen. Die A356-Materialreferenz ist nützlich, um Fragen zu diesem Weg zu stellen, nicht um eine Qualität ohne Projektevidenz zu genehmigen.
Kandidat | Weg, den er normalerweise signalisiert | Nützlicher Ausgangspunkt | Vor der Freigabe zu klärendes Risiko |
|---|---|---|---|
A380 | Hochdruckdruckguss | Detaillierte Gehäuse, Halterungen, Abdeckungen und bearbeitete Gussteile | Innere Integrität, lokale Querschnittsänderungen, Bearbeitungsfreilegung und Oberflächenreaktion |
A383 / ADC12 | Hochdruckdruckguss | Produktionsgeometrie, bei der Gießbarkeit und wiederholte Bearbeitung wichtig sind | Exakte Bezeichnung, Zusammensetzungsbasis, Druck- oder Leckagefunktion und Beschichtungskompatibilität |
A356 | Sand-, Schwerkraft- oder Niederdruckguss | Strukturelle oder größere Gussteile mit definiertem Werkstoffzustand | Wärmebehandlungsverzug, Wanddicke, Bearbeitungszugabe und Prozessübertragung |
Entscheiden Sie anhand der Teilefunktion
Wenn das Teil ein dünnwandiges Gehäuse mit vielen Rippen und Montagebossen ist, kann Hochdruckdruckguss einen direkteren Geometrieweg bieten als ein langsamerer Gießprozess, vorausgesetzt, Form, Entlüftung, Auswurf und Bearbeitungsplan unterstützen die Form. Die Entscheidung sollte durch Füllprüfung, Probeteile, Maßergebnisse und alle vom Anwendungsfall geforderten Prüfungen am fertigen Teil überprüft werden. Ein visuelles Muster kann keine innere Integrität oder langfristige Passgenauigkeit belegen.
Wenn das Teil ein größeres Gehäuse mit erheblichen Querschnittsänderungen, eine strukturelle Halterung oder ein Bauteil ist, dessen Werkstoffzustand für die Auslegung zentral ist, kann A356 mit einem geeigneten Gießweg angemessener sein. Der Käufer muss dann Modell- oder Formdesign, Kerne, Speiser oder Speisungslogik, Wärmebehandlung, Verzug, Bearbeitungszugabe und die Art der Verifizierung des Endzustands überprüfen. Eine Hochdruckdruckgussqualität mag pro Rohling billiger erscheinen, aber der falsche Weg für den geforderten Querschnitt oder die geforderten Materialnachweise sein.
Druckgrenzen erfordern eine separate Frage. Eine Dichtflansch oder gebohrter Kanal kann durch Gasporosität, Lunker, Kernposition und Bearbeitungsfreilegung beeinflusst werden. Genehmigen Sie keine Legierung für Druckanwendungen nur aufgrund der Nennfestigkeit. Definieren Sie den bearbeiteten Endzustand, Prüfmedium, Druck oder Vakuum, Stabilisierung, Dauer, Vorrichtung, Probenplan und zulässiges Ergebnis. Ein Kandidat, der leicht zu gießen ist, kann dennoch einen anderen Prozesskontrollplan erfordern als eine nicht druckführende Abdeckung aus derselben Qualität.
Überprüfen Sie die Auswirkungen von Bearbeitung und Oberflächenbehandlung
Die Legierungswahl ändert, wie das fertige Bauteil bearbeitet und behandelt wird. Eine Bohrung, Dichtfläche, Gewindeboss oder Montagefläche kann beim Abtragen von Aufmaß innere Fehler freilegen. Zeigen Sie die Aufmaßkarte, minimale Restwand, Bezugsfolge und Prüfzustand. Wenn ein Teil beschichtet wird, geben Sie an, ob die Oberfläche maskiert, vor der Behandlung bearbeitet oder nur nach dem endgültigen Beschichtungszustand akzeptiert wird.
Eloxieren erfordert besondere Vorsicht bei gängigen Druckgussqualitäten. Das sichtbare Ergebnis kann von Silizium, Kupfer, Oberflächenvorbereitung, Druckgusshaut und lokaler Variation abhängen. Ein Käufer, der ein einheitliches Erscheinungsbild benötigt, sollte bestätigen, ob Eloxieren technisch geeignet ist, ob eine andere Oberfläche besser ist und wie die kosmetische Abnahme bewertet wird. Die A380-Referenz kann helfen, die Legierungsdiskussion von einem pauschalen Oberflächenversprechen zu trennen.
Was vor der Genehmigung der Qualität zu dokumentieren ist
Dokumentieren Sie die genaue Legierungsbezeichnung, den Gießweg, den geforderten Lieferzustand, den Wärmebehandlungsstatus (falls zutreffend), die kontrollierte Zeichnungsrevision, funktionale Risikozonen, den Bearbeitungszustand, den Oberflächenweg und die für die Freigabe erforderlichen Nachweise. Wenn eine alternative Qualität vorgeschlagen wird, dokumentieren Sie den Grund, die geänderten Prozessannahmen, die möglicherweise betroffenen Merkmale und die erforderlichen Validierungsarbeiten. Halten Sie den ursprünglichen und den alternativen Weg im Angebot und in den Freigabeunterlagen unterscheidbar.
Die praktische Entscheidung ist das Legierungs-Prozess-Paar, das die geforderte Endgeometrie herstellen und Nachweise für die tatsächlichen Versagensarten des Teils erbringen kann. A380, A383/ADC12 und A356 sind keine austauschbaren Bezeichnungen. Bringen Sie jeden Kandidaten mit Querschnittsdesign, Druck- oder Lastfunktion, Bearbeitung, Oberfläche, Prüfung und dem Produktionsweg in Einklang, der nach dem ersten genehmigten Muster bestehen bleibt.