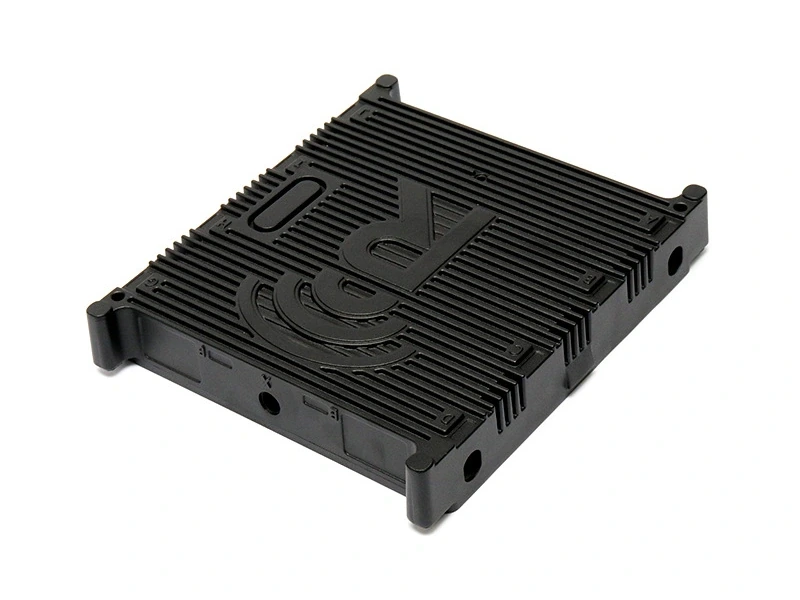
Aluminium-Druckgussgehäuse: 2,5 mm Wand und 0,10 mm Planheit
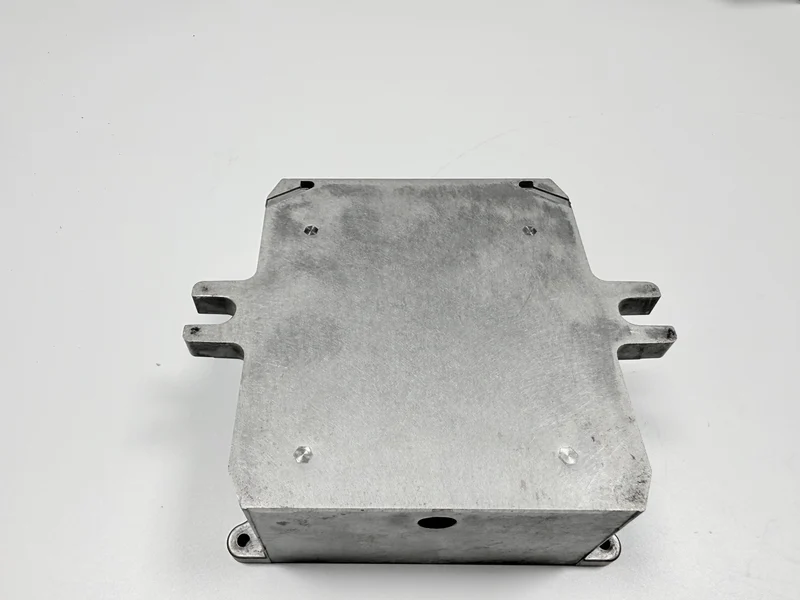
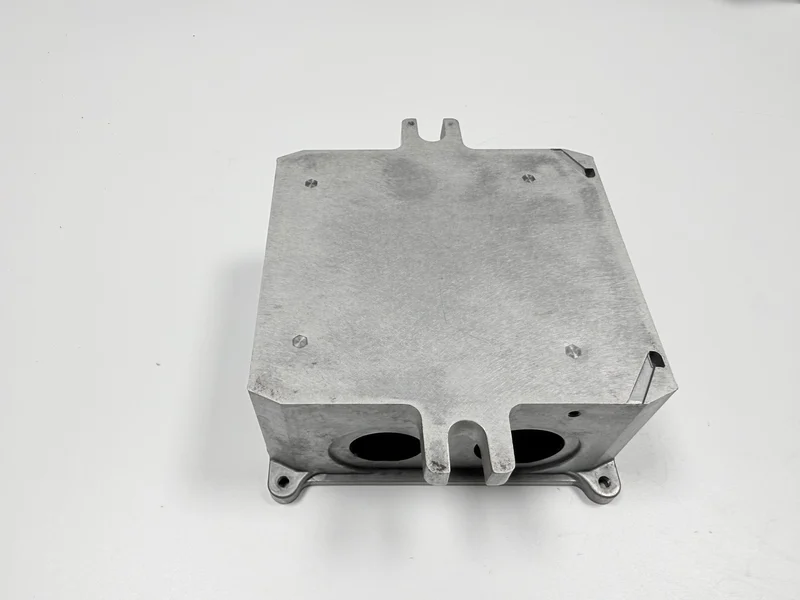
Ein Aluminium-Druckgussgehäuse für einen Steuerkasten von 120 × 90 mm entscheidet sich an zwei Flächen: an der Öffnung, auf der der Deckel aufliegt, und an der Deckfläche, unter der die Platine sitzt. Der Aluminium-Druckguss gießt 2,5 mm starke Wände, 2,0 mm Rippen und die M3-Bosse in einem Schuss und fräst danach die Öffnungsfläche plan; vor dem Beschichten werden die Passflächen maskiert.
Der Kasten misst 120×90×45 mm und wiegt 380±30 g, die Öffnungsfläche liegt bei 0,10 mm, die Position der M3-Bosse innerhalb von Ø0,2 mm. Jede dieser Zahlen ist ein Zeichnungsziel und kein Messwert aus einer Stichprobe. Der Werkstoff steht als ADC12 nach ASTM B85 im Gusszustand F in der Zeichnung, und Form, Guss und Fräse richten sich nach denselben Zahlen.
Was ersetzt der HPDC bei einem Kasten von 120 × 90 mm?
Druckgegossenes Aluminium ersetzt einen gefalteten Stahlkasten oder ein Strangpressprofil, das mit Endkappen geschlossen wird, und der Tausch verschiebt Arbeit zwischen Presse und Werktisch. Ein gefalteter Kasten braucht keine Form, dafür läuft eine Naht über jede Ecke; diese Naht ist eine Fuge, die vor dem Beschichten geschlossen sein muss, sonst zeichnet sie sich im Sichtbild ab.
Bei 120×90×45 mm und einer 2,5 mm starken Wand liefert die Form die Gestalt in einem Schuss, und der Werktisch trägt die zwei gefrästen Flächen, die Gewinde in den Bossen und die Schritte der Beschichtung. Zuerst steht die Wandstärke fest, und der Ausgangspunkt für die Wandstärke führt dasselbe Argument von der anderen Seite: Eine dünnere Wand füllt sich nicht mehr, eine dickere verlängert den Zyklus und hebt das Gewicht.
Ein gefalteter Kasten gibt sein Geld für Arbeit aus, ein gegossener für eine Form, die einmal geschnitten wird; eine kleine Bestellung trifft diese Ausgabe vor der Ausgabe für Metall, und das ist der Punkt, an dem der Vergleich zwischen Blech und Guss kippt.
Welche Maße stehen fest, bevor die Form geschnitten wird?
Fünf Merkmale stehen fest, bevor die Form geschnitten wird, denn eine Änderung danach ist Formarbeit. Zwei davon sind Grenzwerte, drei sind Nennmaße, und die Tabelle trennt beides: Ein Grenzwert braucht eine Prüfung an jedem Teil, ein Nennmaß steht in der Zeichnung und wird am ersten Muster bestätigt.
| Merkmal | Ziel | Zulässiger Bereich | Festgelegt durch |
|---|---|---|---|
| Planheit der Öffnungsfläche | 0,10 mm max | nicht über 0,10 mm | Form und Schlichtgang |
| Umriss an der Öffnung | 120 × 90 mm | ± 0,3 mm | Form und Schnitt der Öffnung |
| Wandstärke | 2,5 mm | 2,5 ± 0,2 mm | Form und Anguss |
| Rippenstärke | 2,0 mm | keine Toleranz angegeben | Form |
| Position der M3-Bosse | Ø0,2 mm max | nicht über Ø0,2 mm | Form, dann das Gewinde |
Wo Rippen, Fenster und Bosse aufeinandertreffen, entscheiden die Wandmerkmale, welche der fünf gemeinsam wandern. Wandstärke und Rippenstärke hängen an derselben Formhälfte, die Bossposition hängt an der Lage der Kavität, und die Planheit der Öffnung entsteht erst im Frässchnitt.
Warum ist die Öffnungsfläche der Bezug für den Schnitt der Deckfläche?
Die Öffnungsfläche ist der Bezug, weil der Deckel darauf schließt und die Platine an Bossen hängt, die von ihr abstehen; jede andere Fläche hat damit eine Fläche, von der aus sie gemessen wird.
Ein Durchgang kann nicht beide Flächen fertig schneiden und den Bezug dabei halten, deshalb läuft die Kette als zwei Durchgänge: die Öffnungsfläche schruppen und damit den Bezug setzen, die Deckfläche davon aus fräsen, Spannungsarmglühen, dann die Öffnungsfläche schlichten. Der Schruppschnitt nimmt das Material, der Schlichtschnitt setzt die Fläche, und dazwischen liegt das Glühen, das die Spannung aus dem Guss nimmt. Diese Reihenfolge ist eine Annahme bis zur Freigabe durch die Gießerei.
Ein Bezug von der Deckfläche aus dreht die beiden Durchgänge um. Der Bezug auf der Öffnungsfläche kostet eine Entscheidung im Zeichnungsstadium; ihn später zu verschieben kostet eine zweite Aufspannung an jedem Kasten.
Wie füllt sich eine 2,5 mm starke Wand um 2,0 mm Rippen?
In dieser Formauslegung liegt der Anguss am dicken Boden, bis zur Freigabe durch die Gießerei; das Metall tritt also am Boden ein, durchquert ihn und steigt die 2,5 mm starken Wände von innen hinauf. Der Anguss ist der Kanal, durch den die Schmelze in die Kavität tritt; seine Lage entscheidet, welcher Abschnitt zuerst und welcher zuletzt gefüllt wird. Die 2,0 mm Rippen ziehen aus der Wand, auf die sie treffen, und die vom Anguss entfernteste Rippenwurzel füllt sich zuletzt.
Schmelze bei 650–680 °C und eine Form bei 200–230 °C sind das typische Fenster, und es ist eng, weil die Wand erstarrt, bevor die Rippen es tun. Fällt die Schmelze ab, droht ein Kaltlauf an der Wand, bevor die Rippen gefüllt sind; steigt sie, brauchen die Wurzeln mehr Speisung, als der Anguss durchlässt. Ein Kaltlauf ist eine Stelle, an der zwei Metallfronten erstarren, bevor sie sich treffen; sie ist als Naht sichtbar und macht die Wand undicht.
Eine Rippenwurzel ist ein Hot Spot in einem Teil, das sonst keinen dicken Querschnitt hat. Sie erstarrt später als die Wand um sie herum, und die Schwindung zieht danach die nächste freie Oberfläche ein. Die Seite zur Rippenwurzel beantwortet die Einfallstellen auf dieser Fläche.
Wo liegt das Prozessfenster für einen dünnen Kasten?
Das Fenster liegt an drei Stellen und nicht in einem einzelnen Wert: Der Nachdruck hebt den Gießdruck nach dem Schuss auf 70–90 MPa, der Zyklus läuft 55–75 s, und die Überläufe sitzen in den vier Ecken. Nachdruck heißt, dass die Presse nach dem Füllen weiter drückt, während das Teil schwindet; ohne ihn fällt die Wand an der Stelle ein, die zuletzt erstarrt. Der Druck wirkt über den Anguss am Boden, eine weit davon entfernte Wand sieht also weniger davon.
Der Zyklus hält die Form zwischen den Schüssen auf Temperatur, und die vier Überläufe in den Ecken nehmen die kalte Front auf, bevor sie eine Rippenwurzel erreicht. Ein Überlauf ist ein Hohlraum am Formrand, der Metall aufnimmt, das zu kalt zum Füllen ist. Druck und Zyklus sind typische Werte, die Anordnung der Überläufe ist ein Zeichnungsziel.
Weil der Zyklus bei 55–75 s liegt, ist die Presszeit ein Block im Angebot, und ein längerer Zyklus verteuert jeden Schuss.
Welche Flächen werden nach dem Guss bearbeitet?
Die Bearbeitung umfasst zwei Flächen und einen Satz Bohrungen: die Öffnungsfläche, die Deckfläche und die M3-Bosse. Gussflächen behalten die Formhaut, also die Oberfläche, die die Form abzeichnet.
Die Kette läuft über Guss, Anguss entfernen, Vibrationsgleitschleifen, Fräsen von Öffnungs- und Deckfläche, Gewindeschneiden, Waschen, Beschichten mit maskierten Passflächen und Endkontrolle. Acht Schritte, und Fräse und Gewindebohrer sind die beiden, die ein Maß ändern; die übrigen sechs ändern die Oberfläche oder die Lage des Teils.
Zwei Flächen in zwei Aufspannungen sind zwei Stationen, dort teilt sich der Block Zerspanung im Angebot. Wie Fenster und Bosse zu diesen Flächen liegen, steht unter welche Merkmale gefräst werden müssen.
Warum werden die M3-Bosse nach der Bearbeitung mit Gewinde versehen?
Das Gewindeschneiden folgt der Fräse, weil der Gewindebohrer dem Bezug folgen muss, den die Fräse gerade geschnitten hat. Wird zuerst geschnitten, sitzt das Gewinde dort, wo der Guss es hingestellt hat, und Boss und Fläche weichen um das ab, was die Fräse abgenommen hat. Der Bohrer schneidet kein Maß in die Fläche, er schneidet ein Profil in den Boss; die Lage dieses Profils hängt an der Fläche, von der aus gebohrt wird.
Ein Gewinde in einem porösen, gegossenen Boss kann bei der Montage ausreißen, und ein ausgerissenes Gewinde verschrottet einen Kasten, der beide gefrästen Flächen schon trägt. Der Fehler fällt damit an einem Teil auf, in dem die Bearbeitung schon steckt.
Die Freigabekriterien für dieses Gewinde stehen auf der Seite zum ausgerissenen Gewinde in der FAQ-Liste unten.
Warum wird die Passfläche vor dem Beschichten maskiert?
Die Passflächen tragen eine Maskierung: Ein Film von 60–80 µm zwischen zwei Flächen, die aufeinanderliegen müssen, hält den Deckel von seinem Sitz.
Die Maskierung ist ein Punkt der Zeichnung und kein Verbrauchsmaterial. Die Maskierungszeichnung nennt die Öffnungsfläche, die Stirnflächen der Bosse und jede M3-Bohrung; wie diese Liste nach Bohrung und nicht nach Fläche aufgebaut wird, steht auf der Seite zur Maskierung. Nach Fläche gerechnet fällt eine Bohrung durch, die zu klein ist, um aufzufallen; nach Bohrung gerechnet steht sie in der Liste und bekommt einen Stopfen.
Dieser Kasten bekommt zwei Oberflächen auf verschiedenen Seiten: Pulver mit 60–80 µm außen und eine leitfähige Chromatierung mit 0,3–1,0 µm nach MIL-DTL-5541 Type II im Innenraum, wo ein Massepfad nötig ist, und die Seite zu den leitfähigen Beschichtungen behandelt diesen Film. Zwei Oberflächen an einem Teil heißen zwei Maskierungen und zwei Prüfungen; die Zeichnung legt beide fest. Die 60–80 µm Pulver und der Gitterschnitt gelten für die Pulveroberfläche; die leitfähige Oberfläche wird über die Schichtdicke und über einen Kontaktwiderstand von 2,5 mΩ oder weniger freigegeben.
Wie wird die Öffnungsfläche auf 0,10 mm freigegeben?
Eine Messplatte und eine Fühlerlehre von 0,10 mm geben die Öffnungsfläche frei: Die Fläche liegt auf der Platte, und das Blatt darf rings um den Rahmen nicht eindringen. Die Fühlerlehre ist ein Satz gehärteter Blätter mit gestufter Dicke, und das Blatt von 0,10 mm ist das Maß, das zählt. Der Wert kommt von einem freien Teil, denn eine in der Vorrichtung gemessene Fläche misst die Vorrichtung.
Der Schlichtgang steht am Ende der beiden Durchgänge, nach dem Spannungsarmglühen, wenn die Route eines vorsieht. Ein Beispielprotokoll fand sechs von 200 Teilen bei 0,15 mm, und die Nachprüfung nach der Prozessänderung las 0,06 mm.
Warum eine Fläche unter Auswerfen und Spannen wandert, gehört auf die Seite zur Öffnungsfläche, die dieselbe Prüfung auf der Platte verwendet.
Welche Messmittel geben ein beschichtetes Gehäuse frei?
Sechs Prüfungen geben einen beschichteten Kasten frei. Die Öffnungsfläche geht auf die Platte mit der Fühlerlehre, die Bosspositionen auf das Koordinatenmessgerät, und die Tabelle unten trägt die anderen vier. Ein Koordinatenmessgerät tastet Flächen punktweise an und rechnet daraus Positionen; es liest die Bossposition und nicht die Fläche.
| Prüfung | Vorgabe | Abnahmeregel | Messmittel |
|---|---|---|---|
| Gewinde M3 | M3 | Gutseite passt, Ausschusseite nicht | Gut-Ausschuss-Lehrdorn |
| Prüfdrehmoment | 2,5 N·m | hält ohne Weiterdrehen | Drehmomentschlüssel |
| Schichtdicke, Pulveroberfläche | 60–80 µm | im Band | magnetisches Schichtdickenmessgerät |
| Haftung, Pulveroberfläche | ISO 2409 ≤ 1, Kennwert 1 oder besser | Kennwert 0 oder 1 | Gitterschnittmesser |
| Sichtfläche | bei 300 mm nichts sichtbar | jede sichtbare Stelle fällt durch | D65-Lampe |
Werktischarbeit folgt den sechs Prüfungen, und Platte und D65-Lampe entscheiden die meisten Diskussionen, weil beide eine Fläche beurteilen, die kein anderes Messmittel sieht. Eine Beschichtung, die am Gitterschnitt abplatzt, fällt durch, gleichgültig was das Schichtdickenmessgerät anzeigt; beide Werte stehen auf einem Bericht. Der Bericht nennt zu jeder Prüfung das Messmittel und den Zustand des Teils, denn ein Wert ohne Messmittel ist keine Freigabe.
Wann ist ein gefalteter oder stranggepresster Kasten die bessere Wahl?
Ein gefalteter Kasten gewinnt, wenn die Bestellung zu klein ist, um eine Form zu bezahlen, und wenn die Schirmung nicht die entscheidende Funktion ist. Ein Strangpressprofil gewinnt, wenn der Querschnitt gleich bleibt und die Enden mit Kappen schließen, da sein Werkzeug weniger kostet als eine Form. Ein Strangpresswerkzeug ist eine Matrize ohne Kerne und Auswerfer.
Der Druckguss gewinnt, wenn ein Teil Bosse, Fenster und eine plane Öffnung tragen muss und die Bestellung lange genug läuft, um die Form zu verteilen. Die Form bringt Bosse und Fenster im selben Schuss mit, und der Frässchnitt gibt der Öffnung ihre Ebene.
Guss und Zerspanung laufen in einem Auftrag als eine Kette, wie in einem Projekt für eine Aluminium-Abdeckung.
Dieser Kasten dient Geräten im Innenraum, die Zeichnung sagt keine Außenbewitterung und keine Salzsprühbelastung zu. Fragen Sie Wand, Bosspositionen und Öffnungsfläche als drei getrennte Zeilen ab, bevor Sie ein Verfahren wählen.
Was enthält ein Angebot für ein HPDC-Gehäuse?
Vier Blöcke decken die acht Schritte ab, und die Form trägt alle, ohne selbst einer zu sein. Guss mit Anguss entfernen und Vibrationsgleitschleifen nimmt die Schritte eins bis drei, die zwei gefrästen Flächen mit dem Gewinde die Schritte vier und fünf, und Waschen, Maskierung, Beschichtung und Freigabeprüfungen die Schritte sechs bis acht.
Bei einem Kasten von 380 g ist der Werkstoff einer von vier Eingängen, und ein nach Gewicht gebautes Angebot verfehlt die Form, die zwei Frässchnitte, die Maskierung und die Freigabeprüfungen. Die 380 g sind ein Zielgewicht und decken nur die Materialposition ab.
Die Form ist eine Einfachform aus H13 mit einer Standzeit von 150.000 Schüssen, und dieser Posten bewegt sich nicht mit der Bestellung, eine kurze Serie trägt also einen großen Anteil davon an jedem Kasten. Eine Einfachform hat ein Nest und wirft ein Gehäuse pro Schuss aus. Das Spannungsarmglühen, wo die Kette es führt, fügt einen Ofenschritt zwischen den beiden Frässchnitten ein und landet im dritten Block.
Vier Punkte stehen bis zur Freigabe durch die Gießerei offen: die ADC12-Güte, die Formauslegung mit ihrer Standzeit, das Spannungsarmglühen und die Oberfläche.
Senden Sie die Zeichnung mit den fünf festgelegten Merkmalen, der gewählten Oberfläche und der Maskierungsliste, und prüfen Sie Öffnungsfläche und Gewinde am Erstmuster.
FAQ
Was sollte ein Käufer vor dem Angebot eines Gehäuses fragen?
Die fünf Merkmale festlegen, bevor die Form geschnitten wird; Oberfläche und Maskierungsliste folgen vor dem ersten beschichteten Teil.