
Aluminium-Druckgussgehäuse: 200 Teile, sechs Planheitsfehler
In einem Beispielprotokoll maßen sechs von 200 Aluminium-Druckgussgehäusen an der Öffnungsfläche 0,15 mm, bei einer Vorgabe von 0,10 mm in der Zeichnung. Die Öffnungsfläche ist der Rahmen, auf den der Deckel drückt; an ihr entscheidet sich, ob der Kasten schließt. Danach folgten zwei Änderungen: ein neues Auswerferbild in der Form und ein Spannungsarmglühen vor dem Fräsen der Öffnungsfläche. Die Nachprüfung meldete auf derselben Fläche 0,06 mm, gemessen am freien Teil, das nicht in der Vorrichtung saß.
Das Teil stammt aus einem Gehäuseprogramm: ein Aluminiumkasten von 120×90×45 mm mit 2,5±0,2 mm Wand, 2,0 mm Rippen und 380±30 g, alle Zeichnungsziele und keine Messwerte. Die Legierung ist ADC12 nach ASTM B85 im Gusszustand F, die Güte bleibt bis zur Freigabe durch die Gießerei offen. Die Route läuft über Druckguss, zwei gefräste Flächen, Gewindeschneiden, Beschichten und Prüfen. Von den zwei gefrästen Flächen trägt die Öffnungsfläche den Deckel.
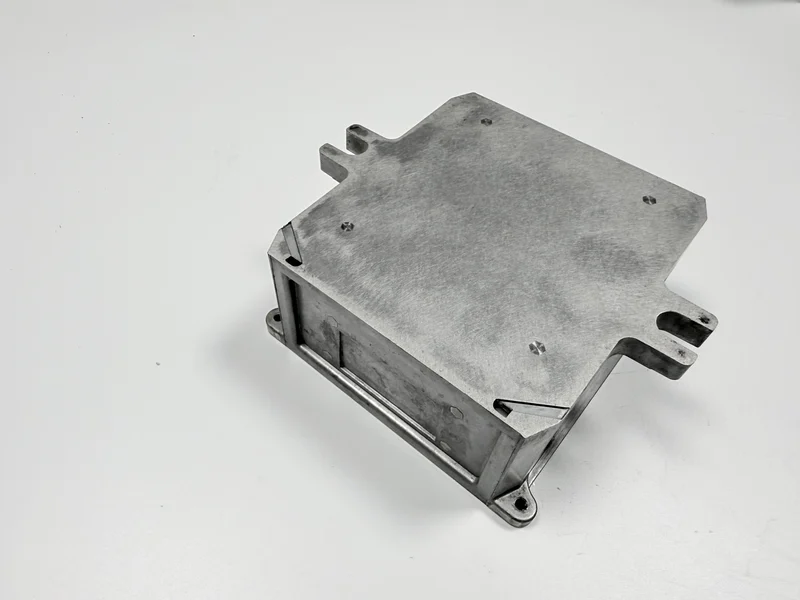
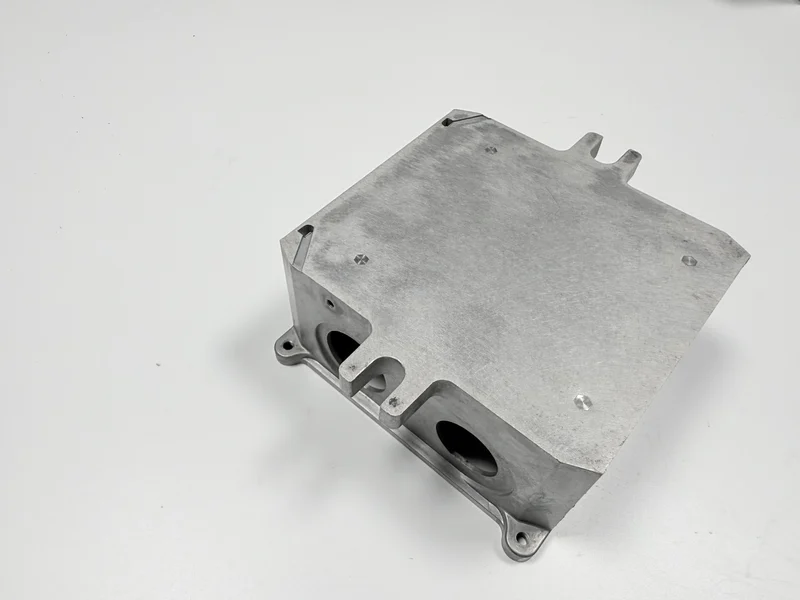
Woran scheiterte das Los von 200 Teilen?
Sechs der 200 Teile maßen an der Öffnungsfläche 0,15 mm und lagen damit über der Vorgabe von 0,10 mm. Das Protokoll nennt diese sechs, schreibt aber nicht, was mit ihnen geschah. Ob sie in die Nacharbeit gingen oder zum Ausschuss, und ob die Linie dafür anhielt, steht nicht darin.
Eine Maßprüfung fängt das nicht, denn Planheit ist kein Maß. Ein Maß entsteht zwischen zwei Punkten, Planheit liest die Fläche dazwischen, und genau daran geht eine Maßprüfung vorbei. Im Protokoll fehlt jeder Messwert für den Boden, deshalb bleibt offen, ob der Boden den Stiften folgt; diese Frage wird nicht beantwortet, sie bleibt eine Lücke. Eine Fläche, die am Werktisch durchfällt, wird gefunden, wenn die Frässtunden längst gebucht sind.
| Das Protokoll sagt (Teile, mm) | Das Protokoll schweigt über |
|---|---|
| Los von 200 Teilen | ob die sechs zur Nacharbeit oder zum Ausschuss gingen |
| 6 Teile bei 0,15 mm, Vorgabe 0,10 mm | wie viele Teile nachgeprüft wurden |
| Nachprüfung 0,06 mm, Teil frei von der Vorrichtung | welches Messmittel diesen Wert erzeugte |
Woher kam der Wert von 0,15 mm?
Vor dem Schlichtschnitt liegen zwei Lasten auf dem Teil: die Stifte, die den 2,5 mm dicken Boden auswerfen, und die Spannbacken, die den Rahmen für den Schnitt an der Deckfläche halten. Die Stifte drücken von unten gegen den Boden und ziehen ihn beim Öffnen der Form mit; die Backen pressen von oben auf den Rahmen, und ihre Kraft läuft durch die Wand zum Boden. Die erste Änderung im Protokoll ist das Auswerferbild, und sie zeigt auf die Stifte. Das Protokoll trennt die beiden Lasten nicht, deshalb gehört die Frage, welche überwog, auf die Seite zur Diagnose der Planheit.
Was hier über Kosten steht, ist allgemeine Praxis und nicht dieses Protokoll: Ein neues Auswerferbild ist Formarbeit, einmal kalkuliert, mit einem Erstmuster dahinter; ein Wechsel der Spannbacken ist Arbeit am Werktisch, die auf die Teile umgelegt wird. Wer welche Kosten getragen hat, sagt das Protokoll nicht.
Wie wurde die Öffnungsfläche gemessen?
Abgenommen wird mit einer Messplatte und einer Fühlerlehre von 0,10 mm. Die Fühlerlehre ist ein Satz gehärteter Blätter mit gestufter Dicke; welches Blatt passt, sagt, wie groß der Spalt an dieser Stelle ist. Die Fläche liegt auf der Platte, und das Blatt darf rings um den Rahmen nirgends eindringen. Das Teil muss frei von der Vorrichtung liegen, denn eine gespannte Fläche liest die Vorrichtung und nicht das Teil.
Die Fühlerlehre ist eine Gut-Schlecht-Prüfung und kann keinen Wert von 0,06 mm erzeugen. Sie gibt nur zurück, ob ein Blatt eindringt, und ein Blatt, das nicht eindringt, sagt nichts über den Abstand darunter. Das Protokoll meldet 0,06 mm, ohne Messmittel, Prüfer oder Werktisch zu nennen, und ein Bericht des Koordinatenmessgeräts liegt nicht darin. Was diese Zahl erzeugt hat, bleibt eine Lücke.
Als allgemeine Praxis kostet die Prüfung ein paar Minuten Werktisch pro Teil und braucht keine Vorrichtung. Sie wartet auf keine andere Maschine und lässt sich an jedem Tisch wiederholen.
Welche zwei Änderungen brachten 0,06 mm?
Die erste Änderung war ein neues Auswerferbild in der Form. Eine Stiftzahl nennt das Protokoll nicht, und über die Lage der Stifte sagt es nur, dass sie sich geändert hat.
Die zweite war ein Spannungsarmglühen: Das Gussstück wird erwärmt, eine Zeit lang gehalten und langsam abgekühlt, damit sich die Spannung im Guss löst, bevor die Fläche geschnitten wird. Das Beispielprotokoll setzt den Schritt vor den Schnitt an der Öffnungsfläche; ob die Route einen vorsieht und wo er sitzt, steht bis zur Freigabe durch die Gießerei offen. Temperatur und Haltezeit fehlen ebenfalls.
Das Protokoll führt nur diese zwei Änderungen, und beide waren vor dem Los der Nachprüfung festgelegt; die eine ist Formarbeit, die andere ein Prozessschritt. Die allgemeine Praxis legt das Auswerferbild in die Formarbeit und das Glühen in ein Ofenfenster mit einer zweiten Aufspannung. Das eine wird einmal bezahlt, das andere an jedem Teil.
Was belegte die Nachprüfung?
Die Nachprüfung ergab 0,06 mm an einem freien Teil, innerhalb der Vorgabe von 0,10 mm, ohne Zahl der geprüften Teile. Der Wert passt zu den zwei Änderungen, er beweist sie nicht, und er trennt den Beitrag des Auswerfers nicht von dem des Glühens. Auch Datumsangaben fehlen, sodass der Abstand zwischen den beiden Läufen offenbleibt.
| Prüfmerkmal | Ziel (mm) | Protokoll |
|---|---|---|
| Planheit der Öffnungsfläche: Blatt 0,10 darf nicht eindringen, Teil frei | 0,10 | erstes Los 0,15; Nachprüfung 0,06, Messmittel nicht genannt |
| Dicke des Bodens | 2,5 ± 0,2 | kein Messwert; ein Boden, der den Stiften folgt, nimmt die Fläche mit |
Was ändert dieser Fall an einer neuen Zeichnung?
Das Protokoll hinter diesem Fall steht oben in den zwei Tabellen. Was eine neue Zeichnung ergänzen kann, ist die Methode: Bezug und freien Zustand nennen, das Messmittel benennen, das die Fläche liest, und die Losgröße schreiben, die eine Nachprüfung auslöst. Das Protokoll schweigt über die Zahl der nachgeprüften Teile, über den Weg der sechs Teile, über das Messmittel hinter 0,06 mm und über die Parameter des Glühens.
Diese Kette passt zu zwei Änderungen, sie ist kein kontrollierter Vergleich. Eine ganze Fertigung belegt sie nicht, denn ein Los von 200 Teilen, eine Form und eine Nachprüfung sind das ganze Protokoll. Erst eine Zeichnung, die Messmittel und freien Zustand nennt, lässt ein Angebot die Formarbeit und die Prüfung am Werktisch getrennt ansetzen.
Zwei Grenzen liegen außerhalb dieses Protokolls: eine Wand dünner als 2,5 mm und eine Fläche, die nach dem Pulverbeschichten gelesen wird. Ein Projekt für eine Aluminium-Abdeckung führt Guss und CNC in einem Auftrag; der Ausgangspunkt für die Wandstärke deckt die dünne Wand ab.
Die Zeichnung kommt mit der Öffnungsfläche als Bezug, mit Messmittel und Blattdicke, mit dem freien Zustand und der Losgröße; dann trennt ein Angebot die Formarbeit von der Prüfung am Werktisch.
