Welche Gehäusemerkmale benötigen nach dem Gießen normalerweise eine CNC-Bearbeitung?
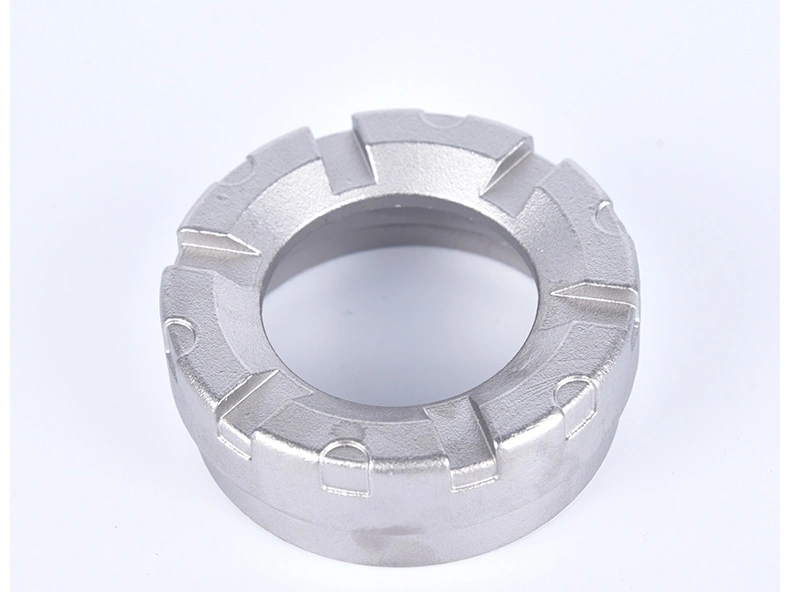
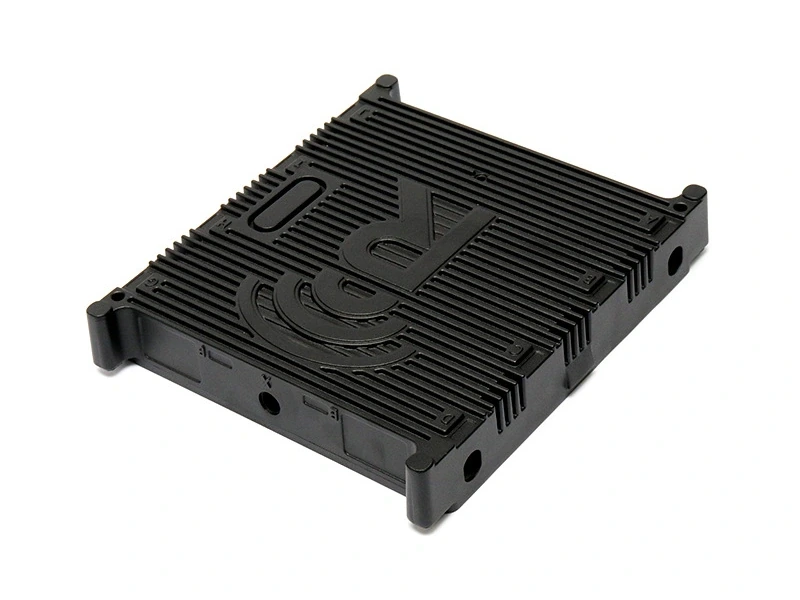
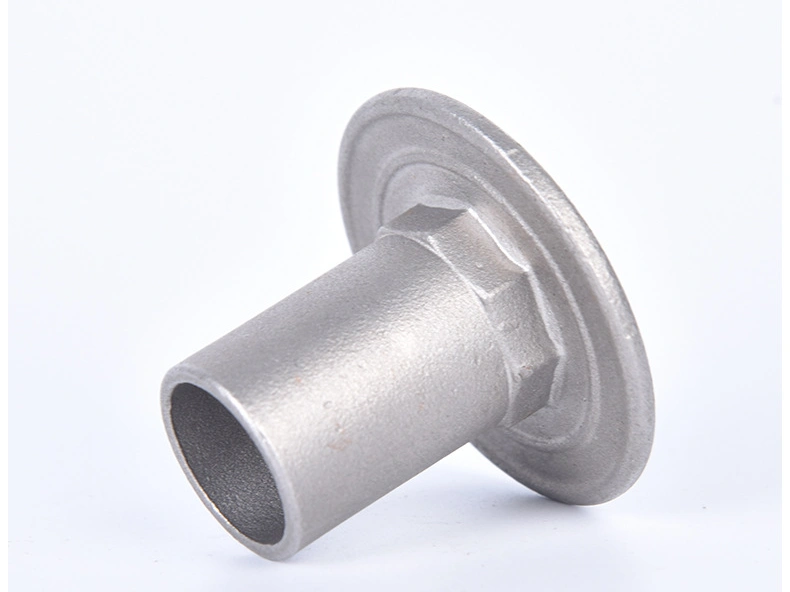
Gehäusemerkmale, die nach dem Aluminium-Druckguss normalerweise eine CNC-Bearbeitung benötigen, sind Lager- oder Wellenbohrungen, Dichtungsflächen, flache Montagepads, Steckverbindersitze, präzise Lochmuster, Gewindebohrungen, Bezugsflächen und Schnittstellen, die mit einem Gegenstück ausgerichtet werden müssen. Große Außenwände, Rippen und nicht funktionale Konturen können oft im Gusszustand belassen werden, wenn ihr Erscheinungsbild und ihre Passung dies zulassen. Die Entscheidung hängt von der geforderten Beziehung zwischen den Oberflächen, der Gussvarianz, dem Oberflächenzustand, der verfügbaren Bearbeitungszugabe und der Art und Weise ab, wie das Teil während des Schneidens und Prüfens positioniert wird.
Ein Käufer sollte zuerst die gelieferte Schnittstelle definieren und dann bis zum Rohguss zurückarbeiten. Ein Lieferant kann nicht allein anhand des Wortes „Gehäuse“ entscheiden, ob ein Merkmal bearbeitet werden muss. Eine Dichtfläche kann eine kontrollierte Ebenheit und Oberflächenbeschaffenheit erfordern; eine dekorative Abdeckung benötigt möglicherweise nur eine kontrollierte Gratbildung und ein kontrolliertes Erscheinungsbild. Der Aluminium-Druckguss-Prozess sollte daher zusammen mit dem endgültigen Bearbeitungsplan überprüft werden.
Bearbeiten Sie die Merkmale, die positionieren oder dichten
Lagersitze und Wellenbohrungen sind häufige Bearbeitungskandidaten, da Durchmesser, Rundheit, Position und Achsenbeziehung die Montage beeinflussen. Das Gießen der allgemeinen Bohrungsform kann den Schnitt reduzieren, aber der endgültige Sitz kann dennoch einen kontrollierten Vorgang erfordern. Die Zeichnung sollte die Positionierbezugsfläche, die Endmaße, die Achsenbeziehung und den Prüfzustand angeben. Eine Bohrung, die eine Durchmesserprüfung besteht, kann dennoch fehlschlagen, wenn ihre Achse geneigt oder relativ zu einer Montagefläche verschoben ist.
Dichtflächen, O-Ring-Nuten, Steckverbindersitze und Deckelflansche können ebenfalls eine Bearbeitung erfordern. Die Abdichtung hängt von der fertigen Schnittstelle ab, nicht nur von der nominalen Gussfläche. Grate, Formtrennungsversatz, Einfallstellen, Welligkeit oder eine lokale Pore, die durch die Bearbeitung geöffnet wird, können das Ergebnis verändern. Geben Sie an, ob die Oberfläche vor der Beschichtung bearbeitet, während der Endbearbeitung geschützt oder nach der vollständigen Oberflächenbehandlung geprüft wird.
Bearbeiten Sie Bezugsflächen und Lochmuster
Bearbeitete Bezugsflächen schaffen eine wiederholbare Basis für spätere Vorgänge und Prüfungen. Eine rohe Gusskante kann aufgrund von Grat oder Schräge variieren, während ein gefräster Pad eine stabilere Referenz bieten kann. Die Vorrichtung sollte das Gehäuse stützen, ohne eine dünne Wand zu verformen oder eine sichtbare Fläche zu belasten. Wenn ein Lochmuster das Gehäuse mit einem Rahmen, einer Abdeckung, einer Leiterplatte, einem Kühlkörper oder einer Halterung verbindet, steuern Sie das Muster von denselben Bezugsflächen aus, die bei der Montage verwendet werden.
Gewinde können gegossen, geschnitten, gebohrt und geschnitten oder für Einsätze vorbereitet werden, abhängig von Last, Größe, Materialzustand und Montageanforderung. Ein gegossenes Gewinde kann an einer Stelle akzeptabel sein und an einer anderen ungeeignet. Die RFQ sollte das Befestigungselement, den Eingriff, die Entscheidung über Einsätze, die Lehre oder Funktionsprüfung und ob eine Beschichtung im Gewinde zulässig ist, angeben. Überlassen Sie es nicht dem Lieferanten, den Gewindeprozess allein aus einem Modell abzuleiten.
Planen Sie Zugabe und das Rohgussteil
Die Bearbeitungszugabe muss die erwartete Gussvarianz berücksichtigen, ohne unnötigen Materialabtrag zu erzeugen. Zu wenig Zugabe kann eine ungereinigte Fläche, Grat oder eine oberflächliche Diskontinuität hinterlassen. Zu viel Zugabe erhöht die Zykluszeit und kann eine Pore freilegen, die verbleibende Wand reduzieren oder die endgültige Schnittstelle zu einem benachbarten Merkmal verschieben. Die angemessene Zugabe hängt von Legierung, Formstabilität, Geometrie, Schräge, Werkzeugverschleiß und der endgültigen Anforderung ab.
Zeigen Sie die Zugabe in Schnitten durch das Gehäuse. Achten Sie besonders auf dünne Wände um Bohrungen, Bossen und Öffnungen. Ein großer Fräser, der in einen kleinen lokalen Abschnitt eindringt, kann durchbrechen oder eine ungleichmäßige Kante hinterlassen. Der Lieferant sollte identifizieren, wo Zugabe durch die Form geschaffen wird und wo ein Merkmal absichtlich für die Bearbeitung belassen wird. Diese Überprüfung ist nützlicher als die Anwendung einer pauschalen Zugabe auf jede Fläche.
Merkmal | Typischer Grund für die Bearbeitung | Freigabenachweis |
|---|---|---|
Lagerbohrung | Durchmesser, Rundheit, Achse und Passung müssen sich auf Montagebezugsflächen beziehen | Maßbericht und repräsentative Lager- oder Lehrenprüfung |
Dichtfläche | Ebenheit und Oberflächenbeschaffenheit beeinflussen Kompression und Abdichtung | Endzustand der Oberfläche und Montage- oder Leckprüfung, falls zutreffend |
Montagepad | Kontakt und Position beeinflussen die Ausrichtung des Gehäuses | Ebenheit, Position und Überprüfung der Vorrichtung oder des Gegenstücks |
Gewindebohrung | Gewindeform, Position, Beschichtung oder Einsatz müssen möglicherweise kontrolliert werden | Lehre und Passung des Befestigungselements mit dem angegebenen Oberflächenzustand |
Kontrollieren Sie Vorrichtungen und Bearbeitungsreihenfolge
Die Bearbeitungsreihenfolge sollte den funktionalen Bezugsflächen des Gehäuses folgen. Legen Sie die primäre Referenz fest, erstellen Sie sekundäre Flächen oder Löcher und bearbeiten Sie dann Merkmale, deren Position von diesen Referenzen abhängt. Die genaue Reihenfolge ist projektspezifisch, sollte aber vor dem Versuch dokumentiert werden. Eine Vorrichtung, die eine dünne Schale zu stark einspannt, kann eine gute Messung erzeugen, während das Teil gehalten wird, und ein anderes Ergebnis nach dem Loslassen.
Stützpunkte sollten nach Möglichkeit sichtbare Flächen, Dichtflächen und flexible Rippen vermeiden. Wenn ein Gussteil nach dem Auswerfen verformt ist, darf die Vorrichtung es nicht einfach in eine Form zwingen, die das Prozessproblem verbirgt. Vergleichen Sie die Ergebnisse der Formprüfung mit den Ergebnissen der Bearbeitung in der Vorrichtung, wenn Ebenheit oder Passung empfindlich sind.
Nehmen Sie die Bearbeitung in die RFQ auf
Geben Sie die Zeichnungsbezugsflächen, Endmaße, Oberflächenanforderungen, Loch- und Gewindedetails, Rohgusshülle, Zugabenplan, Menge, Vorrichtungserwartungen, Reinigungsanforderungen und den endgültigen Prüfzustand an. Bitten Sie den Lieferanten zu identifizieren, welche Flächen im Gusszustand bleiben und welche bearbeitet werden. Schließen Sie den Nachbearbeitungsumfang ein, wenn vom Lieferanten erwartet wird, dass er CNC-Arbeiten, Entgraten, Waschen oder Prüfen durchführt.
Die richtige Frage ist nicht, ob überall CNC-Bearbeitung hinzugefügt werden sollte. Es ist, ob jedes Gehäusemerkmal, das positioniert, dichtet, Last trägt, ein anderes Teil berührt oder eine kritische Abmessung steuert, einen geeigneten Fertigungs- und Prüfweg hat. Nur die Schnittstellen zu bearbeiten, die es benötigen, kann die Gießeffizienz erhalten und gleichzeitig die Montageleistung schützen.