
Fundición por gravedad de aluminio: codo bridado en 10 pasos
La fundición por gravedad de aluminio produce este codo bridado de 150±20 g en tres secuencias. La entrada va en la curva exterior, así que la curva interior no es el punto de entrada, y la mazarota del extremo de la brida la alimenta. El granallado Sa 2,5 se ejecuta antes de tornear la brida, y la prueba a 0,9 MPa va después de taladrar los agujeros de la brida.
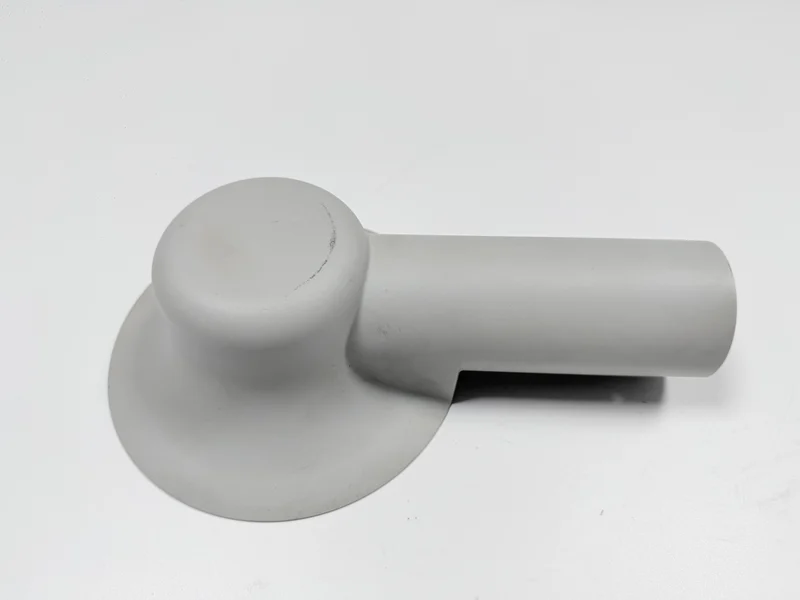
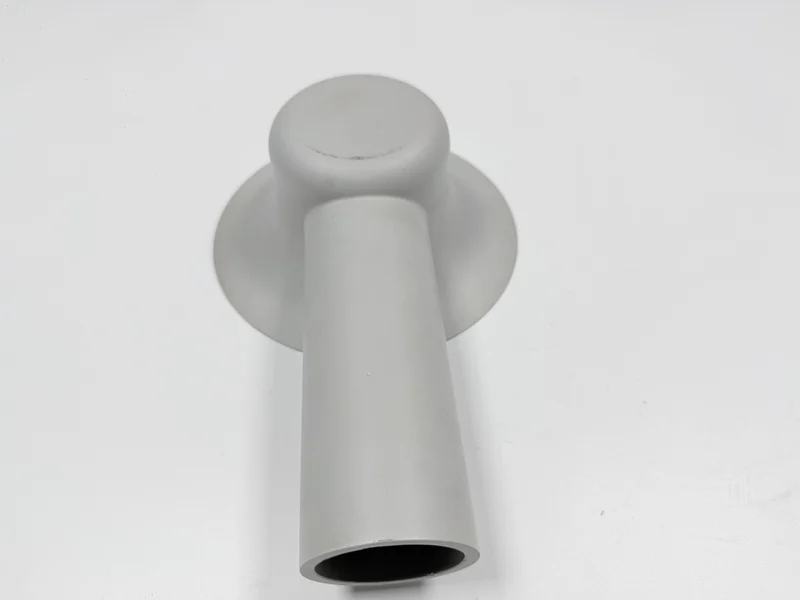
Esta pieza es un codo de 75×60×55 mm en A356 (GB/T 1173 ZL101A, pendiente de confirmación por la fundición), colado en estado F, en bruto de colada y sin T6. Se fabrica en una línea de fundición por gravedad en molde metálico con molde de acero, una o dos piezas por molde, cavidad precalentada y cara de brida y orificio mecanizados.
La ruta consta de diez pasos, desde la fusión y el desgasificado hasta la inspección final, y cada paso entrega una tolerancia al siguiente. La tabla recoge el ajuste, el límite y la comprobación de cada paso.
| Paso | Qué fija | Límite o comprobación | Dónde se comprueba |
|---|---|---|---|
| 1 Fusión y desgasificado | Gas en el baño | Desgasificado y refinado, típico | Registro del horno |
| 2 Colada | Llenado de la pared de 4–6 mm | Metal a 700–740 °C, molde a 250–350 °C | Cierre en frío en el extremo del orificio |
| 3 Apertura del molde | Desmoldeo sin deformación | Temperatura de la pieza dentro de la banda de la hoja de proceso; sin marca de arrastre en la pared del orificio | Registro de la prensa y control visual de la pieza |
| 4 Corte de entrada y mazarota | Retirada del camino de alimentación | Corte hasta la superficie de colada | Realce de la entrada |
| 5 Desbarbado | Bordes bajo la junta | Sin rebaba en el borde ni en el labio | Visual y al tacto |
| 6 Granallado | Superficie antes del mecanizado | Sa 2,5, ISO 8501-1 | Placa comparadora |
| 7 Torneado de cara y orificio | Planitud de 0,05 mm, orificio Ø20 H9 | Un montaje, una referencia, sin nuevo amarre | Mármol y galga de espesores, galga de tapón |
| 8 Taladrado de agujeros de brida | Patrón de taladros sobre la referencia de la cara | Posición según plano | CMM |
| 9 Prueba de presión | Sanidad de la pared en la curva | 0,9 MPa mantenidos 60 s, sin fuga | Registro del banco |
| 10 Inspección final | Cada indicación en un solo registro | Límites del plano | CMM, PT, visual |
¿Por qué fundir un codo por gravedad y no en arena?
Un molde de arena y un molde de acero entregan ambos un codo, y en los dos hay que dejar la cara de brida plana a 0,05 mm y cortar después el orificio Ø20 H9. La pieza en arena llega con más sobreespesor y exige más montajes para alcanzar esas cotas. La elección está en lo que la pieza entrega al corte: el molde de acero extrae el calor deprisa, de modo que una pared de 4–6 mm solidifica con una piel más cerrada y una brida que necesita menos sobreespesor.
El codo de acero inoxidable soldado es la tercera ruta, para servicio corrosivo, con un coste de pieza mayor y una costura de soldadura que inspeccionar.
¿Qué tolerancias hay que fijar antes de cortar el molde?
Cinco dimensiones y un peso quedan fijados antes de cortar el molde; cuatro son objetivos del plano, pendientes de confirmar en él. Esos cuatro son la planitud de 0,05 mm de la cara de brida, Ø60±0,5 mm en la brida en bruto de colada, Ø20 H9 en el orificio y la perpendicularidad de 0,1 mm del eje del orificio. La pared queda en 4–6 mm y el peso acabado en 150±20 g. Las indicaciones mecanizadas deciden, por tanto, cuánto sobreespesor lleva la pieza colada.
¿Cuánto sobreespesor llevan la cara y el orificio si la entrega es en estado granallado, y sobre qué referencia se entrega la pieza? ¿Los 0,05 y el H9 se juzgan en estado libre después del corte, o se prevén antes de cortar?
| Característica | Objetivo (mm) | Rango admisible | Se verifica con |
|---|---|---|---|
| Planitud de la cara de brida | 0,05 (objetivo del plano) | La lámina de 0,05 mm no entra, pieza libre | Mármol y galga de espesores |
| Diámetro exterior de la brida | Ø60 en bruto de colada (objetivo del plano) | ±0,5 | CMM |
| Orificio | Ø20 H9 (objetivo del plano) | Entra el pasa; el no pasa queda fuera | Galga de tapón |
| Perpendicularidad del orificio respecto a la cara de brida | 0,1 (objetivo del plano) | ≤ 0,1 | CMM |
| Espesor de pared | 4–6 | Según la sección del plano | Galga de sección sobre la sección del plano |
¿Cómo se evita que la curva interior se contraiga?
La curva interior de este codo de 150 g es la última sección en solidificar: une el disco de la brida y el tubo, por eso su sección reúne más masa que cualquiera de los dos por separado. Un punto caliente es una zona que solidifica después que sus vecinas, de modo que necesita alimentación líquida cuando la pared fina del tubo ya ha solidificado.
El metal entra por la entrada, el punto de entrada en la curva exterior; la mazarota es el alimentador, un depósito en el extremo de la brida que sigue alimentando mientras la pieza se contrae. La entrada en la curva exterior mantiene el punto caliente lejos del punto de entrada, y la mazarota alimenta hacia la curva interior. Ambas posiciones son el objetivo del utillaje, pendiente de confirmación por la fundición.
Una entrada en la curva interior pondría el punto caliente en el punto de entrada, donde el tubo fino lo separa de la mazarota. El poro que se forma allí queda bajo una piel cerrada, así que solo lo encuentra la prueba de presión.
¿Qué pared más fina puede llenar la fundición por gravedad?
La pared más fina de este codo mide 4 mm, que no es fino para la fundición por gravedad en molde de acero, porque el metal entra en una cavidad precalentada. Un precalentamiento de 250–350 °C reduce el enfriamiento que impone el acero, aunque no deja la cavidad caliente.
El molde está más frío que el metal, así que forma una piel en el frente del chorro, y dos frentes que se encuentran sin fundirse dejan un cierre en frío, una línea donde el metal nunca llegó a soldarse. El cierre en frío es un criterio visual que se lee en el extremo del orificio, donde la pared es más fina, y la deriva de la temperatura del molde cuesta tiempo de ciclo en ese punto.
¿Qué temperaturas de colada y de molde necesita el A356?
El A356 (AlSi7Mg), que figura como GB/T 1173 ZL101A a falta de confirmación, es una de las aleaciones de fundición de aluminio que se usan aquí y se cuela a 700–740 °C en un molde a 250–350 °C. Ambas son ventanas típicas, no cifras de esta planta. Por debajo de la banda, el metal llega al extremo del orificio medio solidificado; por encima, la pieza retiene más contracción y se pega al molde.
Antes de la colada, el baño se desgasifica y se refina, porque el hidrógeno disuelto en el aluminio sale como poros de gas mientras el metal solidifica. Esos poros quedan bajo una piel sana y solo aparecen cuando un corte los abre.
El desgasificado se ejecuta en cada fusión, por eso saltarlo no supone un ahorro: traslada el coste a la cara mecanizada, donde un poro que se abre en la cara de brida rechaza la pieza después del torneado.
¿Por qué se granalla antes de tornear la cara de brida?
El granallado se ejecuta en el paso seis, antes de tornear la cara y el orificio, de manera que el abrasivo incide sobre la piel de colada y nunca sobre una superficie mecanizada. Sa 2,5 según ISO 8501-1 es el grado de limpieza con el que se envía este codo, y ninguna de las dos superficies mecanizadas recibe granallado después del mecanizado.
En la cara de brida, el abrasivo redondea el borde sobre el que asienta la junta, y la granalla en un orificio H9 raya la pared del orificio. De ahí que el paso de granallado vaya antes del torneado, y que un orden invertido se pague dos veces.
¿Cómo se tornean cara de brida y orificio en un montaje?
Un solo montaje corta la cara de brida y el orificio Ø20 H9 en un único amarre. Los dos extremos miran en direcciones distintas, de modo que el montaje lleva dos pasadas sin soltar la pieza. La cara recién cortada pasa a ser la referencia de la perpendicularidad de 0,1 mm del orificio y la cara de estanqueidad para la junta.
Tres garras sobre una brida de Ø60 mm la comban elásticamente; una pieza libre se apoya en un mármol, donde la galga de espesores con una lámina de 0,05 mm es la comprobación. Volver a amarrar añade una recuperación elástica más, por lo que un segundo corte cuesta otro montaje y otra prueba.
¿Cuándo se taladran los agujeros de la brida?
Los agujeros de la brida se taladran en el paso ocho, después de tornear la cara y el orificio y antes de la prueba de presión. La posición de los agujeros sigue la referencia de la cara de brida, por lo que un agujero cortado antes de mecanizar la cara iría sobre una superficie que todavía se mueve. El número de agujeros y el tamaño del tornillo salen de la pieza conjugada que figura en el plano, y el plano fija el patrón. Como esos agujeros sirven para indexar esa pieza, un patrón desplazado rechaza una pieza cuya cara es correcta.
¿Qué prueba de presión recibe cada codo antes de salir?
Cada codo pasa por la prueba de presión: se amarran la brida y el orificio, se llena la pieza y se mantienen 0,9 MPa durante 60 s. La pieza sin fuga a través de la pared se libera, y esa cifra es el criterio de aceptación de la prueba, no una presión nominal de la pieza. Como el banco de pruebas va después del torneado y del taladrado, una fuga allí da por perdida la pieza mecanizada.
Un camino de poros conectados a través de la curva interior deja pasar el medio, y la fuga señala dónde estaba el punto caliente; la piel sigue cerrada sobre él. La misma lógica de banco aplicada a una carcasa colada se expone en un estudio de carcasa de bomba.
¿Cómo se comprueban la cara y el orificio antes del envío?
Cinco controles cubren el codo acabado antes del envío. La cara se comprueba sobre un mármol con una galga de espesores de 0,05 mm, el orificio con una galga de tapón Ø20 H9 y el eje del orificio en una CMM (máquina de medición por coordenadas).
El ensayo por líquidos penetrantes, o PT, encuentra los defectos que rompen una superficie mecanizada, y una lupa lee la piel de colada. Ninguno de los dos sustituye al banco, porque el camino de poros bajo la piel sigue cerrado.
Un pie de rey lee dos puntos del orificio y por eso puede dar por bueno un orificio ovalado que la galga de tapón H9 rechaza. Ese fallo cuesta una pieza mecanizada: el defecto solo aparece después del torneado y del taladrado. La galga de tapón comprueba la forma completa, y la galga de tapón decide la aceptación.
¿Cuándo gana la fundición en arena a la de gravedad?
La fundición en arena gana cuando el codo tiene tolerancias holgadas y no lleva prueba de presión, puesto que un modelo cuesta menos que un molde de acero. Añada una indicación de planitud de 0,05 mm, un orificio H9 y una prueba de presión, y el molde metálico se amortiza con menos sobreespesor y menos montajes.
Cuando un programa mezcla piezas coladas con ensamblaje, la lógica de liberación se expone en un caso de accesorios metálicos colados.
| Condición | Fundición en arena | Gravedad en molde metálico |
|---|---|---|
| Utillaje | Modelo, menor coste inicial | Molde de acero, coste fijo para todo el lote |
| Superficie de colada | Más rugosa, corte más profundo | Piel más cerrada, menos sobreespesor |
| Planitud de 0,05 mm y orificio H9 | Más corte, más montajes | Un montaje después del granallado |
| Prueba de presión | Mismo banco; frecuencia según plano | Prueba en cada pieza |
| Dónde encaja | Lotes pequeños, sin indicaciones estrechas | Lotes repetidos con prueba |
¿Qué contiene la cotización de un codo bridado?
La cotización de este codo tiene cinco bloques: el molde; la fusión y la colada con el corte de entrada y mazarota; el granallado; el torneado de la cara y el orificio con el taladrado; y la prueba con la inspección final.
En el molde van la entrada y la mazarota, por tanto el primer bloque es utillaje, y un cambio de plano después de cortar el molde recae ahí. Como la cara y el orificio se cortan en un solo montaje, el bloque de torneado lleva un amarre y un juego de calibres.
El coste del molde por pieza baja a medida que crece el lote: con una o dos piezas por colada, un lote pequeño carga más molde por pieza. El banco es una estación por pieza, por lo que el bloque de prueba sigue al lote y no al molde.
Una cotización que llega como una sola cifra esconde qué bloque se mueve cuando cambia el plano. Envíe el plano 2D con la indicación de planitud de 0,05 mm, el orificio Ø20 H9, la indicación de perpendicularidad de 0,1 mm y la presión de prueba, además del tamaño del lote.
Preguntas frecuentes
