
Cómo la fundición de aluminio de bajo volumen ayuda a los compradores a validar piezas de producción
Cómo la fundición de aluminio de bajo volumen ayuda a los compradores a validar piezas de producción
La fundición de aluminio de bajo volumen ayuda a los compradores a producir piezas de aluminio personalizadas cuando el proyecto va más allá de un modelo conceptual simple pero aún no está listo para la producción en masa completa. Es útil para lotes piloto, producción puente, validación de mercado, verificación de ingeniería, pruebas de ensamblaje y suministro de producción temprana. El objetivo no es solo fabricar una pequeña cantidad de piezas. El objetivo es aprender si la pieza puede ser fundida, mecanizada, acabada, inspeccionada y repetida de manera confiable.
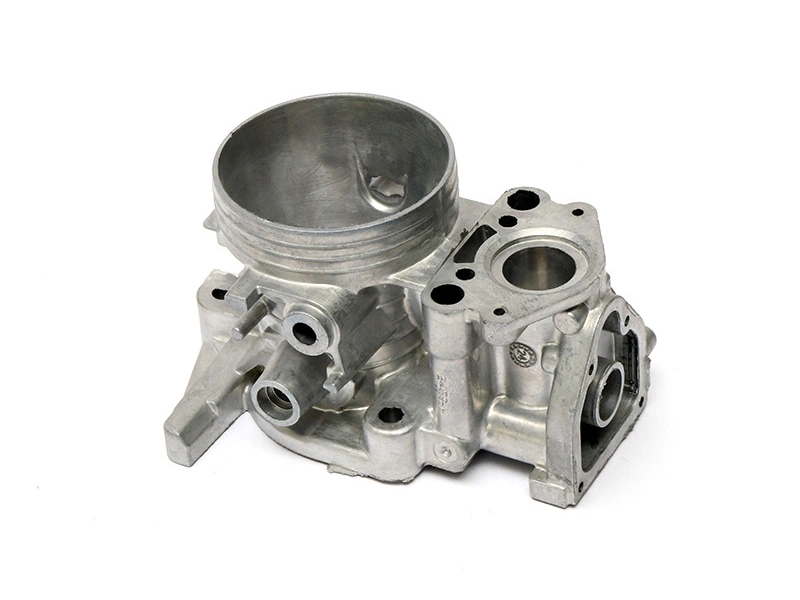
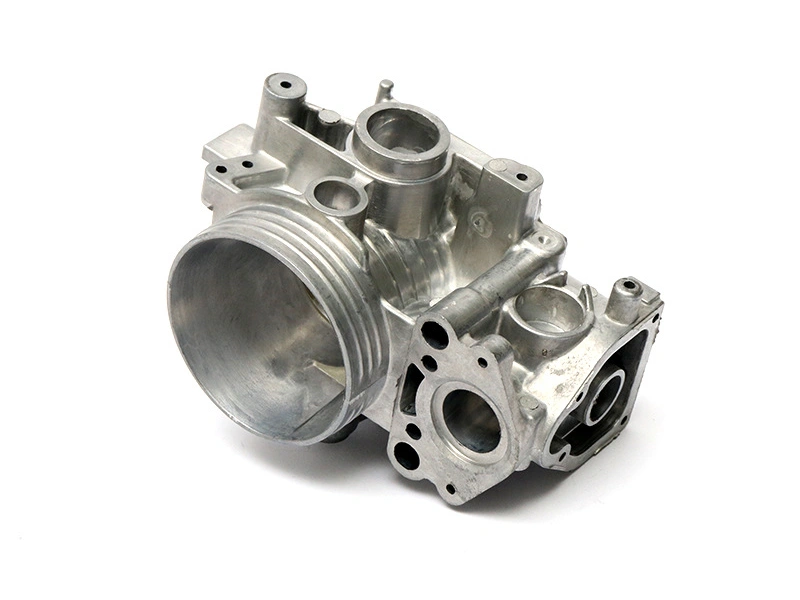
Los compradores suelen buscar este tema cuando el mecanizado CNC se está volviendo costoso, la impresión 3D no puede representar el comportamiento final del metal, o las herramientas de producción completa parecen demasiado prematuras. Pueden necesitar carcasas de aluminio, soportes, cubiertas, cuerpos de disipadores de calor, piezas de motor, componentes de bomba, carcasas electrónicas o piezas industriales en cantidades controladas. Una ruta exitosa de bajo volumen debería reducir el riesgo antes de que el comprador se comprometa con un estándar de producción más grande.
La fundición de aluminio de bajo volumen puede involucrar diferentes rutas de fabricación dependiendo de la pieza y la cantidad. Algunos proyectos utilizan herramientas prototipo o blandas. Algunos utilizan fundición en arena o rutas de molde permanente. Algunos utilizan fundición a presión de aluminio cuando la geometría, la demanda anual y el plan de pedidos repetidos justifican las herramientas. La decisión correcta depende del diseño de la pieza, tolerancia, material, acabado superficial, características mecanizadas, cronograma y la ruta esperada de escalamiento.
Cuándo la fundición de aluminio de bajo volumen es la ruta correcta
La fundición de aluminio de bajo volumen es la ruta correcta cuando el comprador necesita el comportamiento real del aluminio fundido, no solo un prototipo visual. Es adecuada cuando el espesor de pared, nervaduras, resaltes, áreas de sellado, características de montaje, peso, resistencia, disipación de calor, stock de mecanizado y acabado superficial deben ser validados antes de la producción. También puede ayudar cuando un comprador necesita unidades tempranas para pruebas, muestras de clientes o suministro de lanzamiento limitado.
La ruta es menos adecuada cuando el diseño cambia cada pocos días, la cantidad es extremadamente pequeña, la pieza es una placa o bloque simple, o cada superficie debe ser mecanizada por CNC con tolerancia ajustada. En esos casos, el mecanizado CNC u otro método de prototipo puede ser más rápido. El comprador debe decidir qué debe demostrarse: forma, función, comportamiento de fundición, ajuste de ensamblaje, acabado, costo o repetibilidad de producción.
Para proyectos que se encuentran entre prototipo y producción, la fabricación de bajo volumen puede ayudar a los compradores a organizar la selección de materiales, producción de prueba, inspección y entrega de corto plazo sin pretender que el proyecto ya es un programa de producción en masa maduro.
Situación del comprador | Por qué ayuda la fundición de aluminio de bajo volumen | Punto de decisión |
|---|---|---|
El diseño está mayormente estable | Permite la validación de aluminio fundido antes de un gran compromiso de herramientas | Confirmar los riesgos de diseño restantes antes de las herramientas |
El costo del CNC es demasiado alto | La fundición forma una forma casi neta y reduce el alcance del mecanizado | Comparar el costo de las herramientas más el costo unitario, no solo el precio de la muestra |
Se necesitan pruebas de ensamblaje | Las piezas fundidas reales muestran el ajuste, sujetadores y comportamiento de sellado | Definir dimensiones críticas y plan de inspección |
El acabado superficial debe ser aprobado | Los estándares de recubrimiento y cosméticos pueden probarse en fundiciones reales | Aprobar muestras de acabado antes de pedidos repetidos |
Se espera producción futura | Los datos del piloto pueden guiar las herramientas de producción en masa y el control de procesos | Registrar material, herramientas, mecanizado y resultados de control de calidad |
Fundición de aluminio de bajo volumen vs. mecanizado CNC
El mecanizado CNC es a menudo más rápido para unas pocas piezas de aluminio simples, especialmente cuando la geometría es similar a un bloque, el diseño aún está cambiando, o el proyecto necesita solo una o dos muestras. La fundición de aluminio de bajo volumen se vuelve más atractiva cuando la pieza tiene geometría amigable para fundición, como nervaduras, resaltes, carcasas curvas, paredes delgadas, formas huecas o características que desperdiciarían demasiado material de tocho si se mecanizara completamente.
La comparación debe basarse en el costo total del proyecto y el valor de validación. Una muestra CNC puede confirmar geometría y ajuste de ensamblaje, pero puede no revelar el llenado de la fundición a presión, contracción, porosidad, ángulo de desmoldeo, línea de partición, marcas de expulsión o comportamiento del recubrimiento en superficies fundidas. Una ruta de fundición de bajo volumen puede mostrar si el concepto de fabricación final funciona antes de que comience la producción más grande.
Muchos compradores usan ambas rutas. El mecanizado CNC puede usarse para verificaciones de diseño tempranas, mientras que la fundición de aluminio de bajo volumen se usa una vez que el diseño es lo suficientemente estable para validar la fundibilidad y el riesgo de producción. Cuando las características funcionales aún necesitan control estricto, el mecanizado CNC puede terminar agujeros, roscas, caras de sellado y puntos de referencia después de la fundición.
Ruta | Mejor para | Limitación |
|---|---|---|
Mecanizado CNC | Cantidades muy pequeñas, geometría simple y cambios de diseño rápidos | Puede no representar el comportamiento de fundición o el costo de producción |
Fundición de aluminio de bajo volumen | Validación de geometría fundida, lotes piloto y producción puente | Necesita planificación de herramientas o patrones y dirección de diseño estable |
Fundición a presión de producción completa | Pedidos repetidos y menor costo unitario en mayor volumen | Requiere un compromiso de herramientas más fuerte y requisitos bloqueados |
Opciones de herramientas para fundición de aluminio de bajo volumen
Las herramientas son la decisión principal que separa la fundición de aluminio de bajo volumen del prototipo único. Los compradores pueden usar herramientas prototipo, herramientas blandas, herramientas simplificadas o herramientas de intención de producción según la cantidad y el riesgo. La elección de herramientas afecta la precisión de la pieza, el plazo de entrega, el costo unitario, la flexibilidad de cambios de diseño y la utilidad de los datos para la producción futura.
Si el diseño aún puede cambiar, una ruta de herramientas de menor costo puede reducir el riesgo inicial. Si el comprador espera pedidos repetidos, las herramientas de intención de producción pueden ser más útiles porque pueden validar la ubicación de la compuerta, el enfriamiento, la expulsión, el stock de mecanizado y las superficies cosméticas de manera más realista. La decisión incorrecta de herramientas puede hacer que el proyecto parezca más barato al principio pero más costoso después de modificaciones, retrabajo o transferencia de proceso.
Para proyectos de fundición a presión, la fabricación de herramientas y troqueles debe revisarse con la ruta de producción esperada. Los compradores deben preguntar si la herramienta de bajo volumen es solo para muestras o si puede soportar pruebas piloto y futuros pedidos repetidos.
Ruta de herramientas | Caso de uso | Riesgo del comprador |
|---|---|---|
Herramientas prototipo | Validar forma, ajuste y viabilidad de fundición temprana | Puede no representar el tiempo de ciclo de producción o el desgaste a largo plazo |
Herramientas blandas o simplificadas | Cantidades puente antes de herramientas completas | Puede limitar la repetibilidad o la calidad superficial |
Herramientas de intención de producción | Lotes piloto con escalamiento futuro | Mayor costo inicial y menos flexibilidad para cambios de diseño |
Herramientas de producción completa | Diseño estable con demanda repetida | Mala elección si el diseño no está congelado |
Planificación de materiales para fundición de aluminio de bajo volumen
La planificación de materiales debe coincidir con la ruta de fundición. A380 y ADC12 son comunes para la fundición a presión de aluminio. A360 puede revisarse cuando la resistencia a la corrosión es importante. A413 puede considerarse cuando la fluidez o el comportamiento de presión estanca importan. A356-T6 puede ser adecuado para otras rutas de fundición de aluminio cuando el tratamiento térmico y el rendimiento mecánico son importantes. Los compradores no deben asumir que un solo material de aluminio puede usarse en cada proceso de fundición sin compensaciones.
Para proyectos de bajo volumen, la decisión de material debe demostrar más que la resistencia bruta. Debe demostrar si la pieza se llena correctamente, se mecaniza limpiamente, acepta acabados, cumple con los requisitos de ensamblaje y puede obtenerse de manera consistente. Si se espera producción en masa futura, el material utilizado en la validación de bajo volumen debe ser lo suficientemente cercano al material de producción previsto para que la prueba sea significativa.
Los compradores deben incluir grado de material, entorno de aplicación, carga, calor, corrosión, acabado y requisitos de inspección en el RFQ. Si el material está abierto, el proveedor debe recomendar la ruta basada en la pieza en lugar de simplemente elegir la opción de menor costo.
Mecanizado CNC y acabado superficial después de la fundición de bajo volumen
La fundición de aluminio de bajo volumen a menudo produce una pieza casi neta, no un componente terminado. El mecanizado CNC puede ser necesario para roscas, agujeros, superficies planas, caras de sellado, alojamientos de rodamientos y superficies de referencia. El acabado superficial puede ser necesario por apariencia, resistencia a la corrosión, color de marca, tacto o protección ambiental. Estos pasos deben incluirse en el plan de bajo volumen desde el principio.
La validación del mecanizado debe confirmar la ubicación del dispositivo, el margen de mecanizado, el control de rebabas, la calidad de roscas y el método de inspección. La validación del acabado superficial debe confirmar superficies visibles, espesor de recubrimiento, enmascarado, adhesión, color, textura y protección de embalaje. Una ejecución de bajo volumen es el momento adecuado para descubrir si el recubrimiento crea poros, si las roscas necesitan enmascarado o si las caras mecanizadas exponen porosidad.
Cuando la fundición necesita recubrimiento u otro acabado, el recubrimiento en polvo y los requisitos de acabado relacionados deben probarse en fundiciones reales antes de que el comprador apruebe la producción repetida.
Elemento de validación | Qué deben verificar los compradores | Resultado |
|---|---|---|
Mecanizado CNC | Roscas, agujeros, puntos de referencia, caras de sellado y nivel de rebabas | Informe de mecanizado y ruta de dispositivo aprobada |
Acabado superficial | Color, textura, enmascarado, adhesión y defectos | Muestra maestra de acabado o muestra aprobada |
Inspección | Dimensiones críticas, ajuste, acabado y verificaciones funcionales | Informe de primer artículo o lote piloto |
Embalaje | Protección contra rayones, etiquetado y método de manipulación | Estándar de entrega para pedidos repetidos |
Qué deben incluir los compradores en un RFQ de fundición de aluminio de bajo volumen
Un RFQ de fundición de aluminio de bajo volumen debe dar al proveedor suficiente información para juzgar tanto el requisito de lotes pequeños como la dirección de producción futura. Los compradores deben proporcionar un archivo STEP o X_T, un dibujo PDF, cantidad objetivo, demanda anual esperada, dirección del material, dimensiones críticas, características mecanizadas, acabado superficial, requisito de inspección, entorno de aplicación y objetivo de entrega. Si el pedido es un lote piloto, pedido puente o programa repetido de bajo volumen, debe indicarse claramente.
El RFQ también debe explicar qué características están aún bajo revisión de diseño. Si el comprador espera posibles cambios de diseño después de las pruebas, la ruta de herramientas debe permitir esa flexibilidad. Si el diseño ya está liberado y el comprador espera producción repetida, las herramientas y el plan de inspección deben estar más cerca de la intención de producción. Esto evita una cotización que es técnicamente posible pero comercialmente desalineada con la etapa del proyecto.
Los compradores deben definir qué debe demostrar el lote de bajo volumen. Algunos lotes demuestran ajuste de ensamblaje. Algunos demuestran mecanizado. Algunos demuestran recubrimiento. Algunos demuestran demanda del cliente. Algunos demuestran si la pieza puede transferirse a producción en masa. Un proveedor puede hacer mejores recomendaciones cuando el objetivo de validación es claro.
Elemento del RFQ | Por qué importa | Qué ayuda a decidir |
|---|---|---|
Modelo 3D y dibujo 2D | Muestra geometría, tolerancias, puntos de referencia y superficies críticas | Ruta de herramientas y alcance del mecanizado |
Cantidad y demanda anual | Muestra si la inversión en herramientas está justificada | Herramientas prototipo, blandas o de intención de producción |
Dirección del material | Afecta la ruta de fundición, mecanizado y acabado | A380, ADC12, A360, A413 u otra ruta |
Requisito de acabado | Controla la preparación de superficies, enmascarado y muestras de aprobación | Plan de recubrimiento y protección de embalaje |
Objetivo de validación | Aclara por qué el comprador necesita piezas de bajo volumen | Profundidad de inspección y archivo de escalamiento aprobado |
Señales de riesgo en proyectos de fundición de aluminio de bajo volumen
Varias señales de advertencia muestran que un proyecto de fundición de aluminio de bajo volumen puede estar mal planificado. Un riesgo es cotizar solo la fundición en bruto ignorando el mecanizado CNC, acabado, inspección y embalaje. El comprador puede pensar que la pieza es económica, pero el componente entregado aún puede necesitar trabajo importante antes de poder ensamblarse.
Otro riesgo es elegir la ruta de herramientas más barata sin preguntar qué demostrará la herramienta. Una herramienta hecha solo para muestras aproximadas puede no soportar datos precisos de costo, acabado o repetibilidad. Un tercer riesgo es aprobar una muestra sin verificar un pequeño lote. Una sola pieza buena no demuestra que las dimensiones, rebabas, recubrimiento y ajuste de ensamblaje permanecerán estables en piezas repetidas.
Los proyectos de bajo volumen también fallan cuando los datos del piloto no se registran. Si los cambios de herramientas, dispositivos de mecanizado, registros de material, muestras de acabado y notas de inspección no se guardan, el siguiente pedido puede comenzar desde la memoria en lugar de evidencia controlada de producción. Esto crea disputas evitables cuando el comprador espera el mismo resultado y el proveedor no tiene un estándar bloqueado.
Cómo evaluar el costo y el plazo de entrega
El costo de la fundición de aluminio de bajo volumen debe evaluarse como una ruta de fabricación total. El comprador debe comparar el costo de herramientas, costo unitario de fundición, tiempo de mecanizado, costo de acabado, costo de inspección, embalaje y el valor del aprendizaje de producción. Una ruta con una cotización inicial más baja puede volverse más costosa si causa retrabajo, cambios de diseño o mala transferencia a producción repetida.
El plazo de entrega también debe incluir más que el tiempo de fundición. La preparación de herramientas o patrones, fundición de prueba, mecanizado CNC, acabado, inspección, aprobación de muestras y embalaje afectan el cronograma. Si la aprobación del comprador es requerida después de muestras de prueba o muestras de acabado, ese tiempo de revisión debe incluirse en el plan. Esto es especialmente importante cuando las piezas de bajo volumen se necesitan para pruebas de clientes o cronogramas de lanzamiento.
Una cotización práctica debe indicar qué está incluido y qué permanece abierto. Los compradores deben preguntar si el precio incluye mecanizado, acabado, informes de inspección, enmascarado, embalaje y soporte futuro de pedidos repetidos. Esto hace que las comparaciones de proveedores sean más limpias y evita que los costos ocultos aparezcan después de que comience el pedido.
Cómo evaluar un proveedor de fundición de aluminio de bajo volumen
Un proveedor de fundición de aluminio de bajo volumen debe evaluarse por su respuesta de ingeniería, no solo por si acepta pedidos pequeños. Los compradores deben buscar comentarios de DFM, orientación de materiales, explicación de herramientas, revisión de mecanizado, planificación de acabado, capacidad de inspección y un método claro para registrar resultados de lotes piloto. Un proveedor que solo cotiza un precio de pieza sin preguntar sobre características críticas puede perder la razón por la cual el comprador necesita validación de bajo volumen.
El proveedor debe explicar qué se fundirá, qué se mecanizará, qué superficies necesitan acabado, qué dimensiones se inspeccionarán y qué registros se entregarán. Para piezas con caras de sellado, roscas, agujeros o superficies visibles, el proveedor debe identificar áreas de riesgo antes de que comience el pedido. Esto ayuda al comprador a decidir si el lote de bajo volumen es solo un pedido de muestra o un paso serio hacia la producción.
Los compradores también deben confirmar la comunicación durante la producción de prueba. Si la primera prueba muestra problemas de llenado, porosidad, problemas de mecanizado o defectos de acabado, el proveedor debe informar el problema y proponer una corrección en lugar de enviar silenciosamente piezas que pueden fallar en el ensamblaje. Un proceso piloto transparente es más valioso que un envío rápido con resultados poco claros.
Cómo la fundición de aluminio de bajo volumen se transfiere a la producción en masa
El valor de la fundición de aluminio de bajo volumen es más alto cuando los datos pueden transferirse a producción repetida. Los compradores deben capturar registros de material, cambios de herramientas, parámetros de fundición, notas de dispositivos CNC, resultados de inspección, muestras de acabado, estándares de embalaje y dibujos aprobados. Sin este registro, el lote piloto puede pasar, pero el siguiente pedido puede repetir los mismos problemas.
Antes de escalar, el comprador y el proveedor deben revisar si las mismas herramientas pueden continuar o si se requieren nuevas herramientas de producción. También deben confirmar si los dispositivos de mecanizado, métodos de inspección y estándares de acabado están listos para cantidades más grandes. Si la ejecución de bajo volumen utilizó métodos temporales, esos métodos no deben copiarse ciegamente en la producción en masa.
Para pedidos repetidos más grandes, la planificación de producción en masa debe bloquear el paquete de liberación de producción. Neway puede ayudar a los compradores a conectar la fundición de aluminio de bajo volumen con selección de materiales, herramientas, mecanizado CNC, acabado superficial, inspección y entrega repetida para que el proyecto pueda pasar de validación a suministro estable con menos sorpresas.
El paquete de liberación final debe incluir dibujos aprobados, grado de material, versión de herramienta, notas de fundición, programa CNC o referencia de dispositivo, muestra maestra de acabado, lista de verificación de inspección y estándar de embalaje. Cuando estos registros estén completos, el lote de bajo volumen se convierte en un puente controlado hacia la producción en lugar de un trabajo temporal. También da a los equipos de compras una base estable para cotizaciones repetidas en lugar de pedir a los proveedores que reinterpretan la misma pieza cada vez que cambia la demanda.
Cantidades de selección para fundición de aluminio de bajo volumen
Los rangos de cantidad son guías de selección de procesos, no MOQ de proveedores. La fundición en arena puede ser práctica desde aproximadamente 5-500 piezas, las rutas de molde permanente a menudo se vuelven más atractivas alrededor de 100-5,000 piezas, y la fundición a presión de alta presión de intención de producción generalmente necesita varios cientos de piezas o más para justificar herramientas y configuración. Los compradores deben comparar el costo total entregado y la siguiente etapa de producción.
Para la planificación de la etapa de muestra, los prototipos de fundición a presión de aluminio para validación de bajo volumen ayudan a separar el aprendizaje de diseño de las herramientas de producción.
Cuando varias piezas deben demostrar repetibilidad, los controles de fundición a presión en lotes pequeños proporcionan una mejor referencia que una sola muestra ideal.
Para suministro puente, los compradores pueden comparar la fabricación de bajo volumen para fundición personalizada antes de seleccionar una ruta de herramientas temporal.
Los estándares de proceso deben seguir la ruta seleccionada: ASTM B26/B26M para fundiciones de aluminio en arena, ASTM B108/B108M para fundiciones en molde permanente y ASTM B85 para fundiciones a presión. Los compradores que comparan la economía de herramientas pueden usar los factores de costo de herramientas y volumen de producción para mantener la ruta piloto conectada con el plan de producción posterior.
Cuando la fundición a presión de alta presión es una candidata, el ajuste de volumen de producción para fundición a presión de aluminio debe revisarse antes de aprobar una herramienta de bajo volumen.
Caso breve: Cubierta de control de aluminio de bajo volumen
Un comprador necesitaba 180 cubiertas de control de aluminio para validación de campo antes de comprometerse con un troquel más grande. El riesgo no era solo la forma exterior: la cubierta tenía una cara de junta mecanizada, cuatro resaltes roscados y un exterior recubierto en polvo. La ruta de bajo volumen seleccionada dejó 1.5 mm de stock en la cara de sellado y usó un lote piloto para verificar planitud, ajuste de rosca y poros del recubrimiento.
El comprador aprobó las piezas piloto terminadas en lugar de las fundiciones en bruto. Esa evidencia mostró qué características necesitaban corrección en la herramienta de producción y evitó que el troquel más grande repitiera los mismos riesgos de sellado y enmascarado.
Preguntas frecuentes
