
Anillo de bisel: 1,8 mm de pared, ajuste prensado tras el cromo
Doce anillos de un lote de 500 piezas no entraban en su caja, y la causa era el espesor de cromo: 0,42 µm frente a un techo de 0,3 µm. La corrección fue un ajuste de la densidad de corriente que devolvió la capa a 0,25 µm, más una prueba de prensado que convirtió el ajuste en un número en las etapas de post-mecanizado y de recubrimiento.
El anillo es un bisel de Ø35,0 mm en Zamak 5 según ASTM B86 AC41A, de 1,8±0,05 mm de alto y con una pared de 1,5–1,8 mm. Se prensa sobre el cristal y dentro de la boca de la caja con una interferencia de 0,02–0,05 mm.
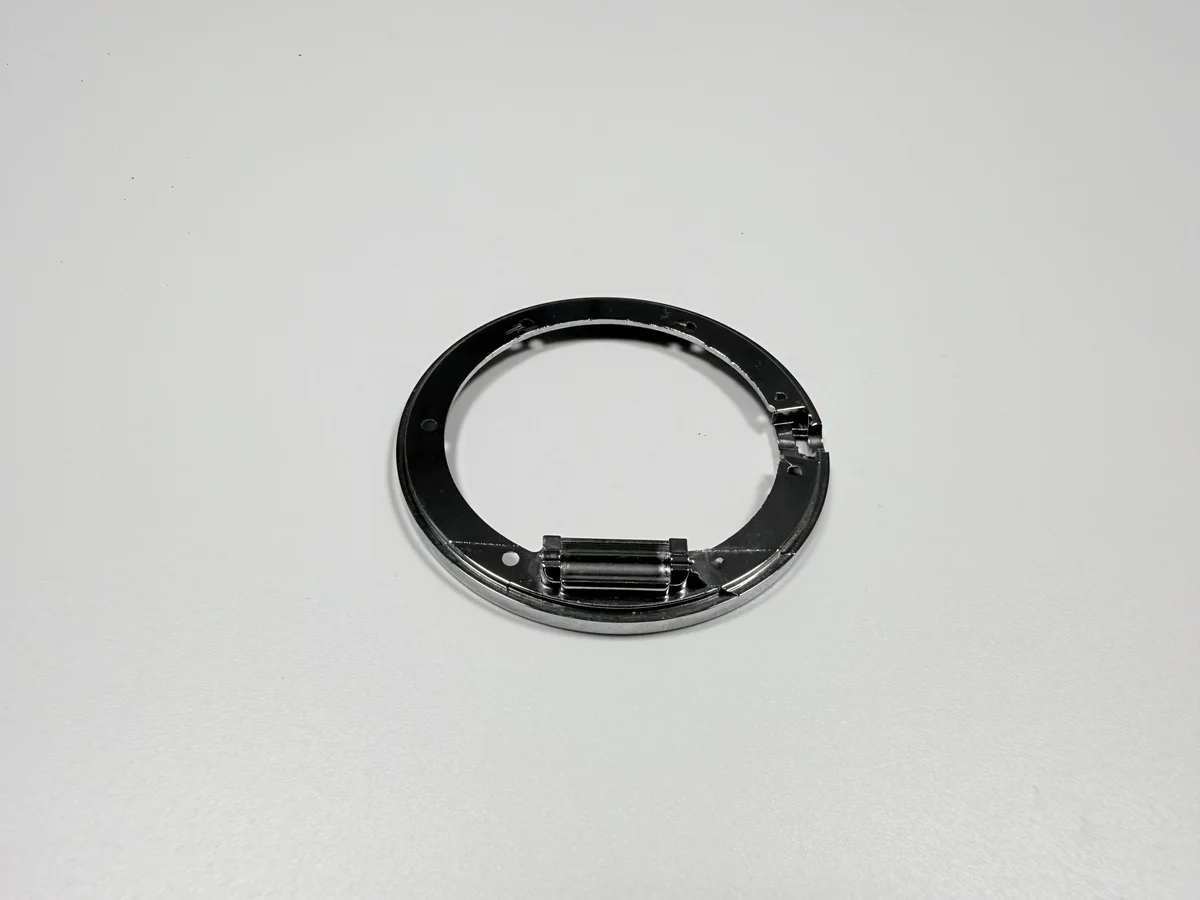
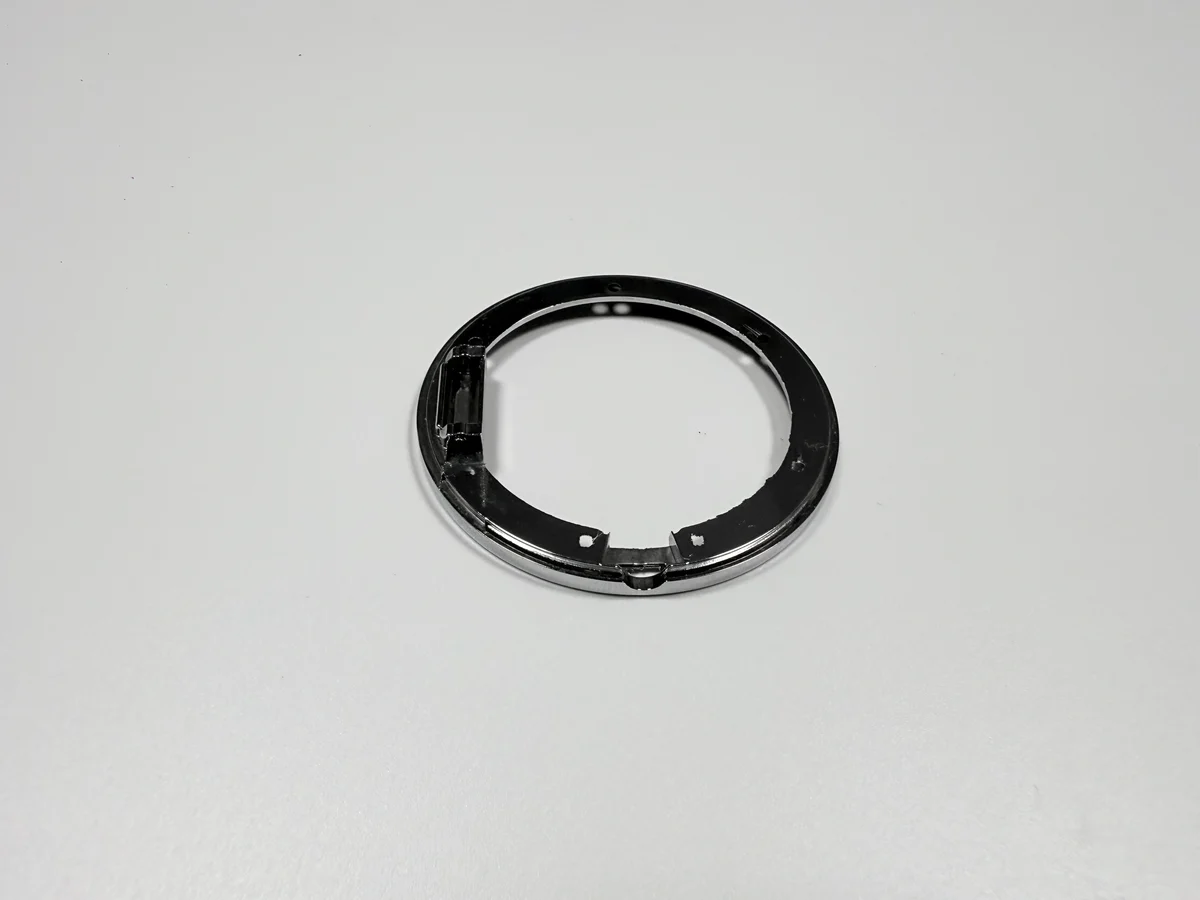
¿En qué falló el lote de 500 piezas?
Doce anillos no entraban en la caja en el montaje. Habían pasado el calibre de interiores en la máquina y la inspección visual tras el recubrimiento, así que el fallo solo apareció cuando el anillo se encontró con su caja de apoyo.
El patrón no era aleatorio. Los doce venían de una misma posición del bastidor, lo que apuntaba a la celda de recubrimiento y no al torneado; los anillos del centro del bastidor se prensaban sin problema.
El modo de fallo: un anillo dentro de su tolerancia de taladro en metal desnudo, y fuera de su banda de interferencia en cuanto se deposita el recubrimiento.
¿Cuánto cromo llevaban los anillos fallidos?
0,42 µm, medidos por rayos X en las muestras fallidas. La especificación permite 0,1–0,3 µm de cromo, así que los anillos fallidos llevaban aproximadamente un 40 % más de cromo que el límite superior.
El exceso venía encima de un apilado correcto de cobre y níquel. Por eso pasó el calibre de interiores: el cobre y el níquel estaban en rango, y el cromo, la capa más fina, era la que se había desviado.
Una capa de cromo más gruesa no da un anillo mejor: cierra el taladro, mueve el color y puede agrietarse bajo la prensa.
¿Qué cambió tras ajustar la densidad de corriente?
El cromo volvió a 0,25 µm, dentro de la ventana de 0,1–0,3 µm, y el lote siguiente se prensó sin un solo fallo. El ajuste fue en la densidad de corriente del bastidor, no en la química del baño ni en la secuencia de capas.
También se revisó la posición en el bastidor. Las piezas del borde reciben una corriente distinta de las del centro, y los doce fallos venían del borde; se cambiaron la separación y la orientación para igualar el reparto.
Este paso no necesitó cambios de plano, porque el plano ya fijaba el rango de la capa. La corrección estaba en el proceso, que se había alejado del plano.
¿Cómo se verifica ahora el ajuste prensado?
Con una prensa de prueba y la caja de apoyo, leída como fuerza en la banda de 200–600 N. Por debajo de la banda, el anillo queda lo bastante suelto para levantarse o girar; por encima, el anillo se deforma o la capa se agrieta.
La prueba forma ahora parte de la primera pieza de cada color y de cada cambio de espesor de recubrimiento, no solo del primer lote. La fuerza depende del anillo y de la caja, así que un lote nuevo de cajas reabre la comprobación.
El registro guarda la identidad de la caja junto a la lectura de fuerza. Una fuerza medida contra otra caja no es comparable, y el número deja de ser un criterio.
| Comprobación | Objetivo | Calibre |
|---|---|---|
| Taladro antes del recubrimiento | Ø32,0 mm con margen previo al recubrimiento | Calibre de interiores en la máquina |
| Redondez | 0,05 mm | Instrumento de redondez |
| Cromo | 0,1–0,3 µm | Espesor por rayos X |
| Fuerza de prensado | 200–600 N | Prensa de prueba, caja de apoyo |
¿Qué lleva el plano del anillo tras la corrección?
Cuatro puntos que ya eran obligatorios y uno añadido: interferencia, taladro previo al recubrimiento, recubrimiento por capas, banda de fuerza de prensado y la etapa en la que se aplica cada valor.
La etapa es el punto añadido. Sin ella, un anillo recubierto se puede medir contra un número previo al recubrimiento y pasar estando fuera de ajuste; con ella, el inspector sabe qué calibre vale antes y qué calibre vale después.
La llamada de recubrimiento se quedó por capas, no como total. Un proveedor al que se le dice «18–27 µm en total» puede cumplirlo con el cromo a 0,4 µm y el níquel corto, que es exactamente la combinación que falló aquí.
¿Qué demuestra este caso en un anillo de 1,8 mm?
Demuestra que en el ajuste prensado de un anillo fino pesa tanto el recubrimiento como el torneado, y que una capa dentro del total puede seguir fuera de su propio límite.
No demuestra que todo anillo fino vaya a fallar con 0,42 µm de cromo, ni que un ajuste de corriente arregle cualquier problema de ajuste prensado. Una posición del bastidor, un lote de cajas y una deriva del recubrimiento son toda la evidencia que hay aquí.
La parte transferible es el registro: número de fallos, espesor medido, el cambio y la fuerza de la prueba. Envíe la banda de interferencia con la identidad de la caja en el plano, y la misma comprobación se puede cotizar en el siguiente anillo.
| Registro | Valor | Especificación |
|---|---|---|
| Tamaño del lote | 500 anillos | Registro de ejemplo |
| Anillos que no entraron | 12 | Rechazo de montaje |
| Cromo en los anillos fallidos | 0,42 µm | 0,1–0,3 µm permitidos |
| Cromo tras el ajuste | 0,25 µm | Dentro de la ventana |
| Banda de fuerza de prensado | 200–600 N | Prensa de prueba con caja de apoyo |
El taladro previo al recubrimiento es la otra mitad del mismo ajuste, así que un registro de caja sin la medida del taladro es solo la mitad de la evidencia.
