Les pièces moulées sous pression en zinc peuvent-elles être électroplaquées ?
Oui. Les pièces moulées sous pression en zinc peuvent être électroplaquées lorsque l'alliage, la surface de coulée, le prétraitement, l'empilement de placage et les critères d'acceptation sont contrôlés ensemble. Le zinc est souvent un substrat pratique pour les finitions décoratives au nickel ou au chrome, les surfaces conductrices et certains systèmes de barrière contre la corrosion. Le résultat n'est pas déterminé uniquement par le bain. La porosité de la coulée, les bavures, les marques d'éjecteur, les portes rognées, les arêtes vives et les résidus d'agents de démoulage peuvent tous devenir visibles après polissage ou placage.
La question d'achat utile n'est donc pas simplement de savoir si le zinc peut être plaqué. Il s'agit de savoir si la géométrie réelle de la pièce et l'état de coulée peuvent supporter l'apparence requise, l'adhérence, la distribution de l'épaisseur, le contact électrique ou l'exposition environnementale. Un échantillon de coulée représentatif doit être préparé et évalué avant qu'une finition esthétique ne soit autorisée pour la production.
Pourquoi le zinc est souvent un substrat favorable au plaquage
Le moulage sous pression en zinc fournit une surface métallique qui peut recevoir une séquence contrôlée après nettoyage et activation. Un itinéraire décoratif typique peut inclure le nettoyage, l'activation, une couche de transition ou d'accrochage, du cuivre lorsque le système l'exige, du nickel et une couche supérieure sélectionnée. La séquence exacte dépend de l'alliage, de l'apparence, de l'environnement de service et du processus du fournisseur de placage. Un nom de finition tel que « chrome » n'identifie pas le système de couches complet ni la préparation requise en dessous.
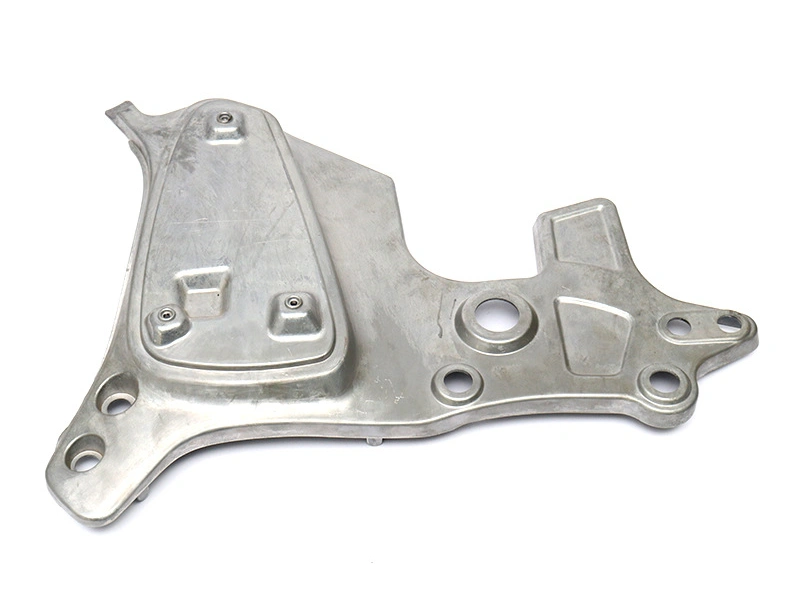
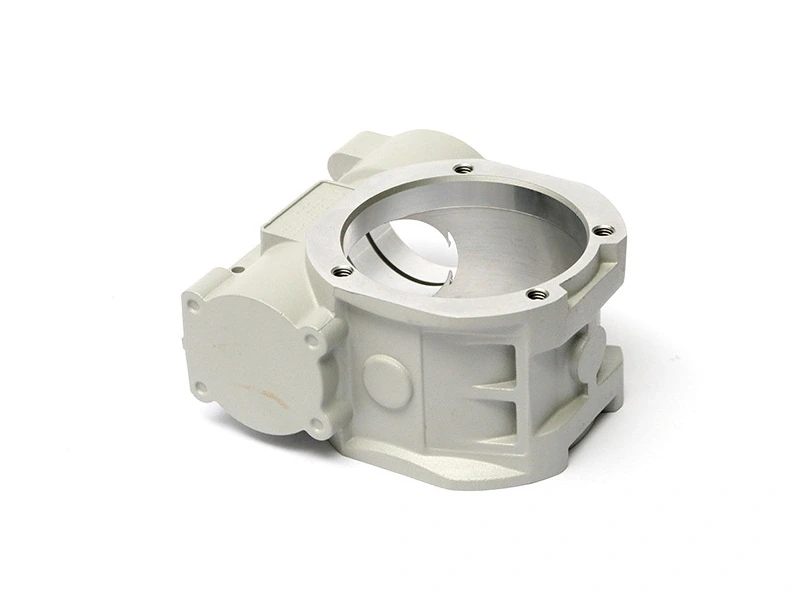
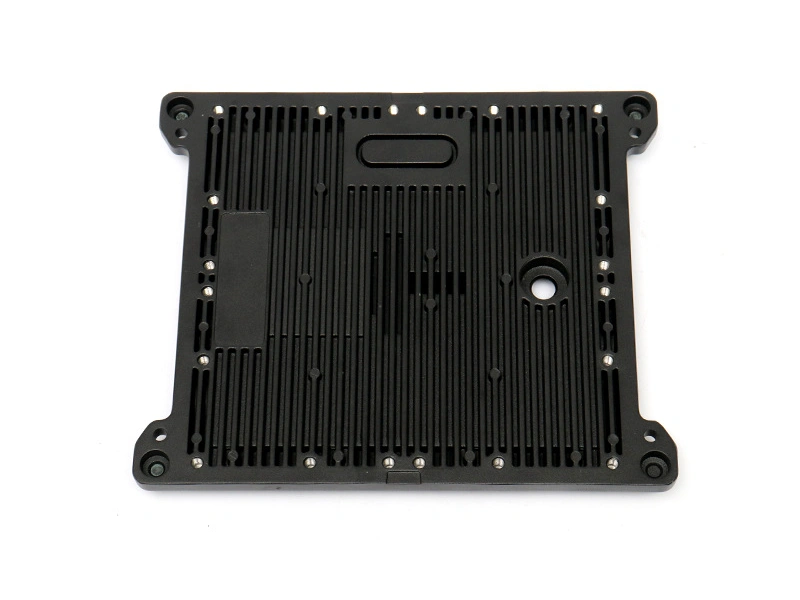
Le zinc prend également en charge des caractéristiques complexes telles que les bossages, les nervures, les ouvertures et les fines parois esthétiques. Ces caractéristiques créent un défi de placage car la densité de courant varie autour des bords, des évidements et des poches profondes. Une éprouvette plate peut sembler uniforme tandis que la pièce de production montre une couverture fine dans une poche ou un dépôt épais sur un coin exposé. Le fournisseur doit donc évaluer le même mélange de caractéristiques qui sera coulé, rogné, usiné et assemblé.
La qualité de la coulée contrôle la finition
L'électroplacage ne peut pas réparer de manière fiable un substrat poreux ou contaminé. La porosité ouverte peut piéger des produits chimiques de nettoyage, de l'humidité ou des solutions de traitement et contribuer plus tard à des cloques, des piqûres, des taches ou une perte d'adhérence. Une couture au niveau d'une ligne de séparation, une bavure autour d'une porte rognée ou un retrait profond peuvent rester visibles après avoir éclairci la surface. Si le polissage enlève une peau mince et ouvre un pore, le défaut peut sembler être un problème de placage même si son origine se trouve dans la coulée ou la préparation de finition.
Avant de soumissionner, identifiez les zones qui seront visibles et les zones qui rempliront une fonction. Les faces esthétiques peuvent nécessiter une préparation contrôlée et un maître visuel. Les filetages, alésages, portées de joint, plots de mise à la terre et sièges de roulement peuvent nécessiter un masquage ou une opération définie après placage. Le dessin doit distinguer une limite cosmétique sans placage d'une exigence dimensionnelle ou électrique. Sans cette distinction, les coûts de masquage et de reprise sont difficiles à comparer entre les fournisseurs.
Condition de la pièce | Risque de placage | Preuve pour l'acheteur |
|---|---|---|
Face uniforme usinée ou préparée | Généralement plus facile à inspecter pour la couverture et l'apparence | Zone d'inspection définie et échantillon représentatif |
Poche profonde ou nervure étroite | La distribution du courant peut créer un dépôt inégal | Examen de la couverture à la caractéristique difficile |
Zone poreuse ou fortement polie | La solution piégée peut contribuer à des cloques ou des piqûres | Examen de la porosité et règle d'étanchéité ou de rejet |
Filetage, alésage ou face d'étanchéité | L'accumulation de dépôt peut modifier l'ajustement ou la fonction | Limite sans placage, taille avant placage et contrôle d'ajustement final |
Ce que la préparation du placage devrait couvrir
La préparation commence normalement par l'élimination de l'huile, des résidus d'agent de démoulage, des particules abrasives et des bavures libres. L'activation conditionne ensuite la surface de zinc pour la couche suivante. Le rinçage et la manipulation entre les étapes sont importants car une surface activée propre peut être compromise par un délai, une contamination ou un mauvais contrôle de l'eau. Le fournisseur doit expliquer quelles étapes sont utilisées pour l'alliage de zinc spécifié et quelles conditions de pièce sont rejetées avant le bain.
La préparation mécanique nécessite une attention égale. Le culbutage, le grenaillage, le polissage et le rognage peuvent améliorer l'apparence, mais chacun peut modifier les bords et exposer les pores. Une norme esthétique doit indiquer si les lignes de séparation, les marques de porte, les lignes de polissage, les piqûres et les petites inclusions sont autorisées dans chaque zone visible. Une déclaration générale telle que « finition chrome brillant » laisse trop de place au désaccord après la production.
Examinez l'itinéraire proposé à travers le processus de moulage sous pression en zinc du fournisseur et sa portée de traitement de surface post-process. Lorsque la finition souhaitée est décorative, comparez un échantillon représentatif de la production plutôt qu'un panneau métallique plat. Lorsque la pièce est exposée à l'humidité, aux nettoyants, au sel ou à un métal dissemblable, définissez l'environnement avant de sélectionner la couche finale.
Comment spécifier et vérifier le placage au zinc
Un RFQ utile identifie l'alliage de zinc, le processus de coulée, la quantité annuelle, la taille du lot, les zones visibles, l'apparence de la finition, le masquage, les interfaces dimensionnelles et l'environnement de service. Incluez un modèle 3D et un dessin contrôlé. Marquez les filetages, les alésages, les faces de référence, les zones de mise à la terre et les portées de joint. Indiquez si le fournisseur est responsable de la coulée, de la préparation du rognage, de l'usinage, de la coordination du placage, de l'inspection et de l'emballage protégé.
La vérification doit correspondre au risque. L'inspection visuelle vérifie les piqûres, les brûlures, les taches, les rayures, la variation de couleur et la couverture. La mesure de l'épaisseur doit utiliser des emplacements convenus car un bord n'est pas représentatif d'une face large. Les essais d'adhérence doivent être sélectionnés pour le substrat et le système de revêtement. Si les performances de corrosion ou d'usure sont importantes, définissez l'exposition, l'état de l'éprouvette, les critères d'évaluation et si le test est une qualification ou une inspection de routine.
Pour une comparaison d'achat, utilisez les conseils de ce guide de spécification de finition de surface pour moulage sous pression comme point de départ, puis convertissez l'exigence de finition en notes de dessin et en enregistrements d'acceptation. Les pièces moulées sous pression en zinc peuvent être électroplaquées avec succès, mais la sortie fiable est celle qui relie l'alliage, la géométrie, la préparation, la séquence de couches, le masquage et les preuves. Un échantillon de couleur seul ne suffit pas pour approuver un processus de production.