Comment protéger les pastilles de référence de fonderie lors de l'ébavurage et du grenaillage ?
Les pastilles de référence de fonderie doivent être identifiées sur le dessin d'opération, maintenues hors des trajectoires non contrôlées d'outils et de médias, et vérifiées dans la même condition de support avant et après la finition mécanique. La protection peut combiner un écran physique, un masque temporaire qualifié, un contact de fixation contrôlé et une zone de non-meulage définie. La méthode sélectionnée doit préserver la position, la zone de contact utilisable et l'état de surface spécifié de la pastille, sans laisser de résidu adhésif, de médias incrustés ou de dommages de serrage.
Une pastille de fonderie utilisée par le premier montage d'usinage n'est pas automatiquement une référence de dessin fini. C'est une référence de fabrication temporaire dont l'état affecte la façon dont la pièce entre dans l'opération suivante. Le parcours de post-traitement nécessite donc un registre des pastilles indiquant quels contacts positionnent, lesquels supportent uniquement, lesquels sont usinés plus tard et lesquels restent disponibles pour l'inspection.
Séparer la fonction de la pastille de la surface environnante
Marquez la limite complète de chaque pastille, pas seulement un point en son centre. Un positionneur a besoin d'une zone non endommagée suffisante pour un contact répétable ; une pastille de support ne doit pas acquérir une bavure qui ferait basculer la pièce ; une cible d'inspection doit rester accessible à la sonde ou au calibre prévu. Le dessin doit également montrer les vestiges de carotte, les bavures de plan de joint, les marques d'éjecteur et les nervures à proximité, car l'élimination de l'un de ces éléments peut diriger une meuleuse à travers la zone protégée.
Définissez les preuves requises en fonction de la fonction. Les rayures de surface, le grenaillage, les bavures surélevées, les abrasifs incrustés et l'arrondi local peuvent avoir de l'importance même lorsque la hauteur nominale de la pastille semble inchangée. À l'inverse, un léger changement de texture peut être acceptable sur un support qui n'est pas une caractéristique de mesure, à condition que les critères de contact et de stabilité approuvés restent satisfaits. Cette distinction empêche une règle cosmétique générale de remplacer une exigence spécifique au contact.
Exposition au processus | Risque pour la pastille | Contrôle de protection | Preuve à la transmission |
|---|---|---|---|
Scie de carotte ou coupe | Le faux-rond de l'outil entre dans la pastille ; le serrage déforme l'ensemble de contact | Montage de coupe indexé, position de butée et limite de non-coupe marquée | Résidu de carotte dans sa limite ; ensemble de pastilles stable sur le support d'inspection |
Ébavurage rotatif local | La meule mélange le bord de la pastille ou laisse une rainure directionnelle | Guide rigide, diamètre d'outil restreint et direction d'approche loin du plat | L'empreinte de contact utilisable et l'état du bord correspondent à la référence approuvée |
Limage manuel | L'opérateur croise la pastille en poursuivant une bavure | Zone d'exclusion colorée et support dédié exposant uniquement la bavure | Aucun métal surélevé, aucun basculement ni contact de lime à l'intérieur de la limite protégée |
Exposition au grenaillage | Le grenaillage change la texture, arrondit un bord ou piège des médias dans un évidement | Écran réutilisable ou masque résistant aux médias qualifié ; angle de buse dirigé hors de la pastille | La pastille est propre, sans résidu et acceptable selon le contrôle de surface défini |
Transfert et empilage | La pastille entre en contact avec une autre fonderie brute ou un support contaminé | Contacts de support cartographiés, séparateurs propres et contrôle d'orientation | Aucun impact, éclat, transfert d'huile ou témoin de contact en dehors des emplacements autorisés |
Contrôler les outils, les médias et les masques temporaires à la limite de la pastille
Pour le nettoyage local de la carotte, le montage doit exposer le vestige de carotte tout en bloquant physiquement une trajectoire d'outil vers la pastille. Un garde sacrificiel est plus répétable qu'une instruction de s'arrêter à l'œil. Le type d'outil, la zone de contact maximale autorisée et la direction d'approche doivent figurer dans l'instruction de travail. Si la pastille est proche d'un canal de coulée, inspectez après l'élimination grossière de la carotte et à nouveau après un ébavurage fin ; les deux étapes créent des modes de dommages différents.
Pendant le sablage, un écran rigide peut protéger un plat bien défini, tandis que des bouchons ou des capuchons peuvent convenir aux alésages adjacents. Un ruban temporaire ou un masque liquide n'est acceptable qu'après démonstration de la compatibilité avec la chimie de nettoyage, les médias de grenaillage et le temps d'exposition. Le transfert d'adhésif peut être aussi nocif que la texture qu'il empêche, surtout si la pastille doit ensuite positionner un montage d'usinage. Le retrait du masque comprend donc une inspection des résidus et un nettoyage qui ne modifie pas la pastille.
Les contacts de manipulation nécessitent la même discipline. Une pastille protégée peut encore être bosselée lorsque les pièces sont imbriquées face à face ou serrées contre des médias résiduels. Les dessins de support et de panier doivent identifier les contacts prévus. Les contrôles de propreté s'appliquent aux boutons de montage et aux séparateurs ainsi qu'à la pièce, car un seul grain abrasif piégé peut créer un point haut qui modifie la localisation.
Prouver que la pastille a survécu à chaque transmission
Avant de commencer le nettoyage destructif, conservez une référence de base représentative pour l'ensemble de pastilles : photographies sous un éclairage défini, notes sur l'état de surface et résultats dimensionnels ou de stabilité en utilisant le schéma de support prévu. Après l'ébavurage et le grenaillage, répétez la même méthode. Changer les points de support, la retenue ou l'alignement entre les lectures peut masquer si le processus a modifié la pastille.
Les vérifications utiles comprennent un contrôle de basculement ou de transfert de contact sur l'ensemble de supports conçu, des mesures de hauteur ou de position relative lorsque le dessin l'exige, et un examen visuel agrandi de la limite de la pastille. Un résultat de planéité n'a de sens que lorsque la caractéristique mesurée, l'alignement, la retenue et l'état de la pièce sont définis. L'acheteur n'a pas besoin d'une promesse universelle de planéité ; il a besoin de preuves que la référence protégée remplit toujours son opération assignée.
Couvercle à trois pastilles avec une carotte près d'un support
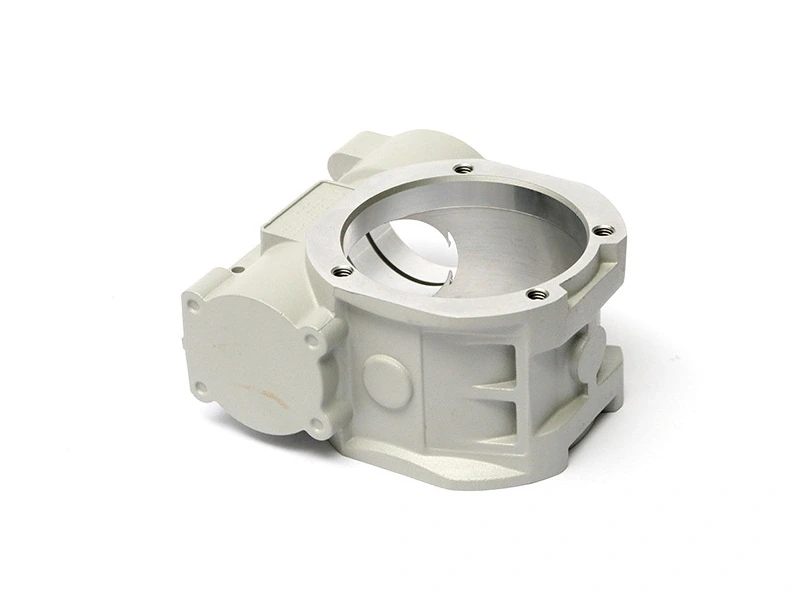
Considérons un couvercle de boîte de vitesses en fonderie sous pression qui entre en post-usinage sur trois pastilles de support de fonderie. Un vestige de carotte se trouve près du support tertiaire, tandis que la surface extérieure sera grenaillée. Le dessin d'opération marque les trois empreintes, ajoute une butée au montage de retrait de carotte et dirige la buse abrasive loin de l'ensemble de pastilles. Un couvercle réutilisable protège la pastille tertiaire pendant le grenaillage.
Le premier essai enregistre le transfert de contact sur les trois pastilles avant le nettoyage, après le retrait de la carotte et après le grenaillage. Si le contact tertiaire diminue ou si un bord surélevé apparaît, la pièce est maintenue pendant que l'approche de l'outil, l'ajustement de l'écran et l'angle de grenaillage sont corrigés. L'usinage ne commence pas simplement parce que la texture extérieure semble uniforme. La transmission se produit lorsque le résidu de carotte, l'état de surface de la pastille, la stabilité en trois points et les vérifications de résidus de masque répondent tous à leurs limites liées au dessin.
Pour la demande de devis, les acheteurs doivent fournir la limite de la pastille, son rôle temporaire ou permanent, la disposition de contact du montage suivant, les zones de retrait à proximité, l'état de bord et de surface autorisé, la zone d'exclusion de grenaillage et la méthode de comparaison requise. Les fournisseurs doivent renvoyer une carte de contact, une méthode de protection, un stade d'inspection et un plan de réaction pour toute pastille endommagée avant l'usinage.