Quelles options de finition de surface sont utilisées pour les pièces moulées sous pression ?
Quelles options de finition de surface sont utilisées pour les pièces moulées sous pression ?
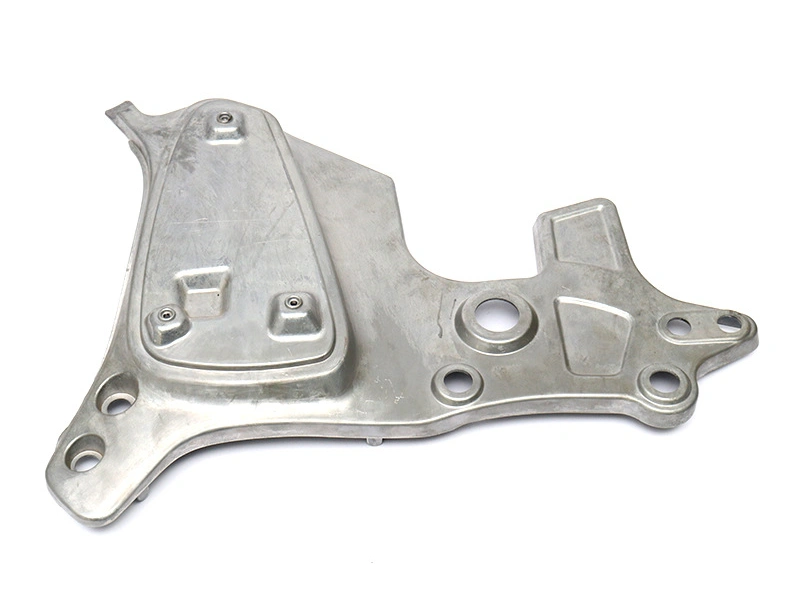
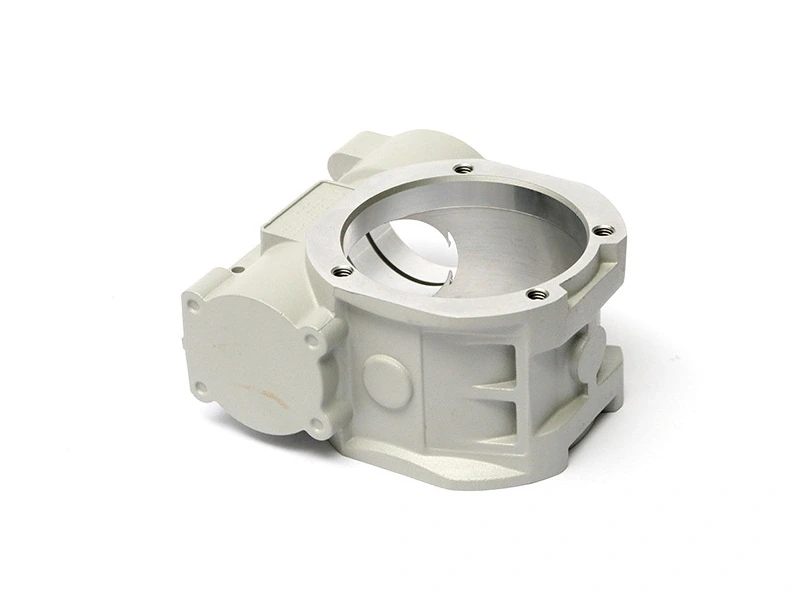
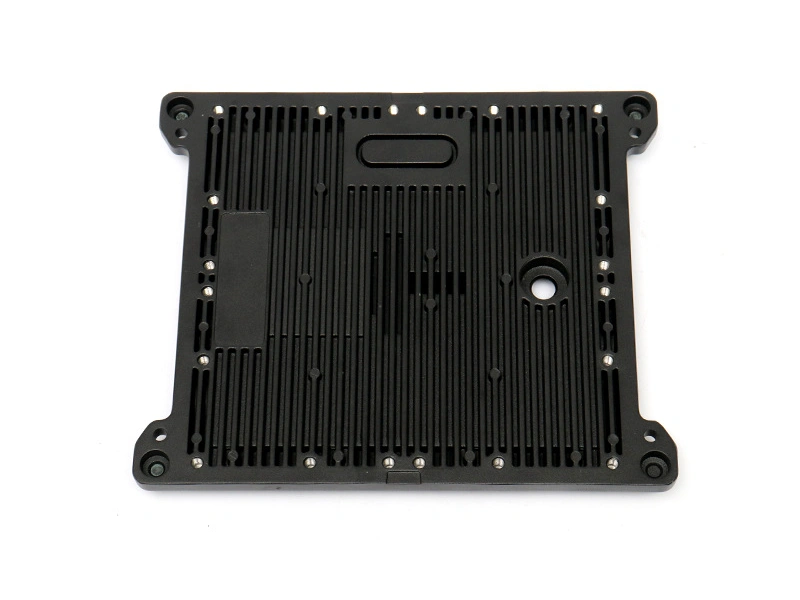
Les options de finition de surface pour les pièces moulées sous pression comprennent la finition brute de moulage, l'ébavurage et l'ébavurage, les surfaces usinées CNC, le sablage ou le grenaillage, le polissage, le revêtement en poudre, la peinture, le placage, le revêtement de conversion et l'emballage protecteur. Le bon choix dépend du matériau de moulage, de l'exigence de surface visible, de l'exposition à la corrosion, de l'ajustement d'assemblage, de la texture cible, de la limite de coût et de la quantité de production. Un acheteur doit choisir les finitions en fonction de la fonction de la surface, et non en appliquant une note de finition générale à l'ensemble de la pièce.
Par exemple, une nervure cachée à l'intérieur d'un boîtier en aluminium peut nécessiter uniquement une condition brute de moulage propre et ébavurée. Une face de joint peut nécessiter un usinage et un masquage. Une couverture extérieure visible peut nécessiter un sablage et un revêtement en poudre. Une poignée décorative en zinc peut nécessiter un polissage et un placage. Il s'agit de différentes voies de finition de surface, et chaque voie modifie le coût, l'inspection et la responsabilité du fournisseur.
Lorsque les acheteurs ont besoin de pièces moulées finies plutôt que de pièces brutes, les services de post-traitement doivent être examinés avec les exigences de moulage et d'usinage. Cela aide le RFQ à indiquer si le fournisseur est responsable uniquement de la pièce brute ou de l'état final du composant.
Les valeurs de référence utiles incluent Ra 1,6 à 6,3 micromètres pour de nombreuses surfaces HPDC, Ra 6,3 à 25 micromètres pour de nombreuses surfaces de moulage au sable et Ra ,8 à 3,2 micromètres pour les faces usinées CNC fonctionnelles courantes. Le revêtement en poudre peut ajouter 60 à 120 micromètres, donc un choix de finition de surface peut également modifier le jeu d'assemblage.
ISO 21920 peut définir les paramètres de texture de surface pour les zones usinées et brutes de moulage. Les zones revêtues peuvent utiliser ASTM D3359 ou ISO 2409 pour l'adhérence et ASTM B117 ou ISO 9227 pour l'exposition à la corrosion. Chaque norme nécessite une zone de dessin, une condition de test et une limite d'acceptation pour devenir utile.
Principales familles de finition pour les composants moulés sous pression
La finition brute de moulage est la voie de traitement secondaire la plus faible. Elle convient mieux aux surfaces internes, cachées ou non cosmétiques où les lignes de séparation, les marques d'éjecteur et les variations mineures de texture sont acceptables. L'ébavurage est souvent encore nécessaire car les bavures, les arêtes vives et les carottes rognées peuvent créer des problèmes de manipulation ou d'assemblage. Si la pièce est utilisée à l'intérieur d'une machine et ne nécessite pas de surface décorative, une condition brute contrôlée et ébavurée peut être le choix le plus économique.
La finition usinée est utilisée lorsque la fonction est importante. Les filetages, les alésages, les faces d'étanchéité, les sièges de roulement, les plots de référence et les surfaces de montage nécessitent souvent un usinage CNC car le moulage sous pression seul peut ne pas répondre à la tolérance, à la planéité, à la circularité ou à la rugosité de surface requise. Une surface usinée peut sembler propre, mais sa valeur principale est le contrôle dimensionnel et fonctionnel. Les acheteurs ne doivent pas spécifier l'usinage uniquement pour l'apparence à moins que le coût ne soit justifié.
La finition grenaillée est utilisée pour créer une texture mate plus uniforme ou pour préparer les pièces avant peinture et revêtement. Le sablage pour pièces moulées sous pression peut réduire les différences visuelles entre les zones ébavurées, usinées et brutes, mais il ne réparera pas la porosité profonde, les marques d'écoulement sévères ou les dommages d'outillage. Le média de grenaillage, la pression et la couverture doivent correspondre à l'exigence de finition finale.
Options de revêtement, peinture, placage et polissage
Le revêtement en poudre est courant lorsqu'une pièce moulée sous pression en aluminium nécessite une couleur durable, une protection modérée contre la corrosion et un aspect texturé ou semi-lisse. Il est souvent utilisé pour les boîtiers, les supports, les corps d'éclairage, les couvercles et les composants industriels. L'acheteur doit définir la couleur, la brillance, la texture, la plage d'épaisseur, le masquage et les défauts acceptables. Le revêtement en poudre peut s'accumuler autour des trous, des fentes et des filetages, donc les zones fonctionnelles peuvent nécessiter un masquage ou un nettoyage après traitement.
Le service de revêtement en poudre n'est pas la même chose que la peinture. La peinture peut convenir à des projets qui nécessitent un contrôle plus fin de la couleur, une épaisseur de film plus faible, une brillance spécifique ou une finition que la poudre ne peut pas facilement fournir. La peinture peut également supporter certaines surfaces visuelles où un aspect plus lisse est requis. Cependant, la peinture nécessite toujours des surfaces de moulage propres, un prétraitement stable et des échantillons approuvés provenant de pièces réelles.
Le placage est souvent considéré pour les pièces moulées sous pression en zinc lorsque les acheteurs ont besoin d'un aspect métallique décoratif, d'une résistance à la corrosion, d'une conductivité ou d'un comportement à l'usure. Le placage nécessite une qualité de surface plus élevée car les piqûres, les lignes de séparation, les marques de polissage et la porosité peuvent rester visibles. Une pièce en zinc plaquée peut nécessiter un polissage avant placage, tandis que les filetages ou les zones de contact peuvent nécessiter un contrôle séparé. Pour les pièces moulées en aluminium, le placage est possible dans certains cas, mais le substrat et la voie de prétraitement doivent être soigneusement examinés.
Tableau de décision des options de finition
Option de finition | Meilleur usage lorsque | Risque pour l'acheteur en cas de mauvais choix |
|---|---|---|
Brut de moulage et ébavuré | Les surfaces cachées ou non cosmétiques nécessitent un faible coût et une manipulation sûre | Les surfaces visibles peuvent montrer des marques d'outillage ou d'écoulement inacceptables |
Finition usinée CNC | Les filetages, alésages, faces d'étanchéité, plots de référence ou surfaces de montage contrôlent la fonction | Un sur-usinage peut exposer la porosité et augmenter le coût unitaire |
Finition sablée | Une texture mate uniforme ou une préparation de revêtement est nécessaire | Le sablage agressif peut endommager les bords, les filetages ou les détails fins |
Revêtement en poudre | Une couleur durable et un film protecteur sont nécessaires sur les pièces en aluminium ou en zinc | L'accumulation de revêtement peut affecter l'assemblage si le masquage est manquant |
Peinture | Le contrôle de la couleur, de la brillance ou d'un film plus mince est plus important | Un mauvais nettoyage ou une porosité peuvent créer des bulles, des taches ou une défaillance d'adhérence |
Placage | Un aspect métallique décoratif ou une conductivité est requis | Les défauts de la pièce brute peuvent devenir plus visibles après le placage |
Revêtement de conversion ou protecteur | Une protection contre la corrosion ou un prétraitement est requis avant la finition finale | Une mauvaise chimie peut entrer en conflit avec la peinture, la poudre ou les besoins d'assemblage |
Comment les acheteurs doivent choisir la bonne finition
Les acheteurs doivent commencer par l'exigence du produit final. Si la pièce est cachée dans un assemblage, la finition peut nécessiter uniquement des bords sûrs et une protection contre la corrosion. Si la pièce est visible par le client, l'acheteur doit définir les zones cosmétiques, les conditions d'éclairage, les défauts acceptables et un maître de finition. Si la pièce a des ajustements serrés, l'acheteur doit marquer où le revêtement est autorisé et où le contact métallique doit rester propre.
Le matériau modifie également la décision. Les pièces moulées en aluminium telles que A380 ou ADC12 utilisent souvent de la peinture, du revêtement en poudre ou des finitions protectrices claires, tandis que les pièces moulées en zinc telles que Zamak 3 ou Zamak 5 sont souvent sélectionnées pour un détail plus lisse et une finition décorative. L'acheteur doit confirmer le matériau, le grade d'alliage et la compatibilité de finition avant l'outillage car l'emplacement des carottes, les marques d'éjecteur et les lignes de séparation peuvent limiter l'apparence finale.
Neway peut examiner les options de finition de surface avec les acheteurs en séparant les surfaces brutes de moulage, les surfaces usinées, les zones sablées, les zones revêtues, les zones masquées et les exigences d'inspection. Pour les pièces qui nécessitent une apparence finale peinte, le service de peinture pour pièces moulées sous pression peut être comparé au revêtement en poudre, au sablage et au placage en fonction de la couleur, de l'épaisseur du film, de la durabilité et de l'ajustement d'assemblage.