Quand le revêtement en poudre est-il suffisant pour les pièces en aluminium résistantes à l'usure ?
Quand le revêtement en poudre est-il suffisant pour les pièces en aluminium résistantes à l'usure ?
Le revêtement en poudre est souvent suffisant pour les pièces en aluminium résistantes à l'usure lorsque l'usure attendue est due à la manipulation, à un frottement léger, à une exposition extérieure, à la durabilité cosmétique, à la protection des bords ou à une utilisation normale du produit, plutôt qu'à une abrasion sévère par glissement, à une usure métal sur métal ou à un contact mécanique à haute température. C'est un choix pratique pour les boîtiers, les couvercles, les supports, les poignées, les pièces d'éclairage, les panneaux d'équipement et les pièces en aluminium moulé sous pression qui nécessitent une couleur durable et une résistance à l'abrasion modérée.
Le revêtement en poudre peut ne pas être suffisant lorsque la pièce subit un contact glissant continu, des particules abrasives, un impact important, un contact métallique tranchant ou des surfaces d'usure serrées qui nécessitent un revêtement technique dur. Dans ces cas, les acheteurs peuvent avoir besoin d'un revêtement spécialisé, d'une modification de conception, d'une pièce rapportée, d'une bague, d'une anodisation dure sur un alliage approprié ou d'une stratégie de matériau différente.
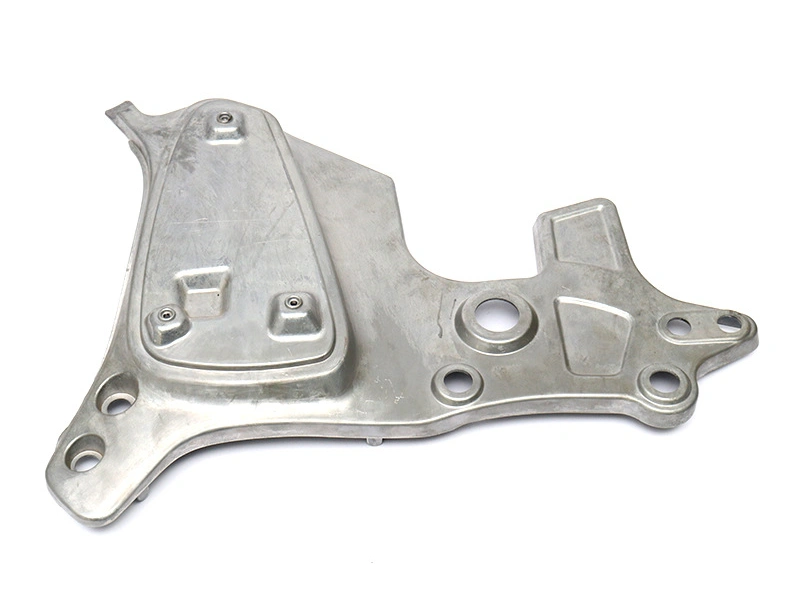
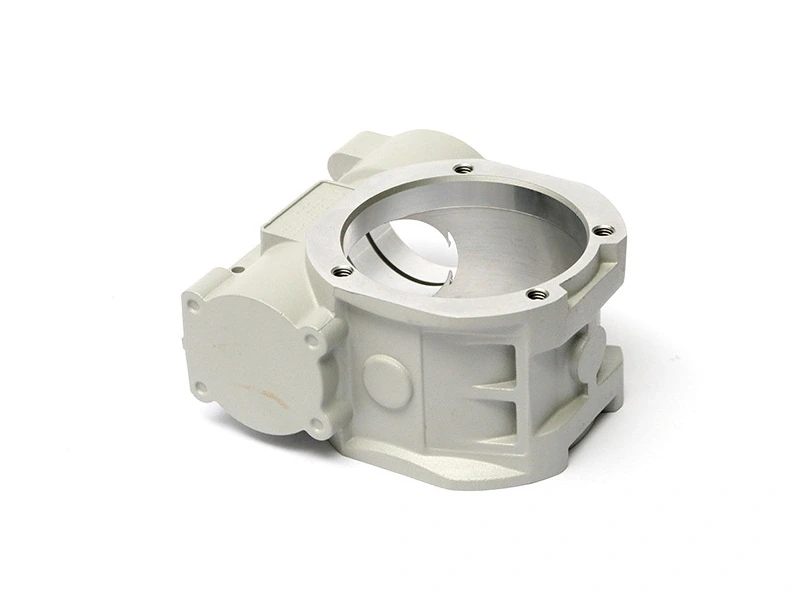
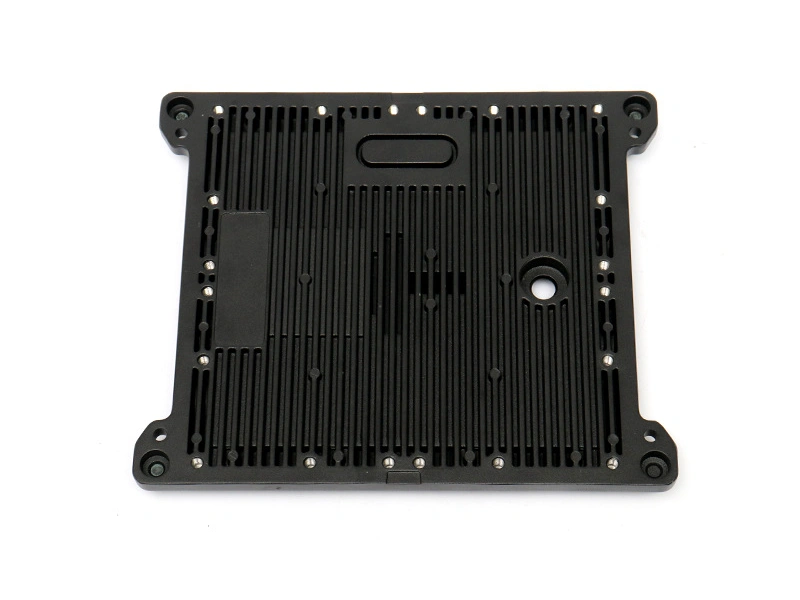
Pour les pièces en aluminium moulé sous pression, le service de revêtement en poudre doit être validé sur la pièce moulée réelle, pas seulement sur un panneau d'essai. La texture de la pièce moulée, la porosité, le rayon des bords, les trous filetés et les zones masquées peuvent modifier le résultat du revêtement.
Le revêtement en poudre est généralement suffisant pour la manipulation, l'abrasion légère et la protection environnementale lorsque le métal exposé après usure n'est pas fonctionnellement dangereux. Il n'est pas suffisant pour un alésage de palier, un glissement métal sur métal ou un impact concentré. Ces zones doivent comparer le revêtement dur, le nickel, le PVD ou une pièce d'usure remplaçable.
Le revêtement en poudre est généralement adéquat pour l'usure due à la manipulation, le frottement léger et le contact avec l'équipement extérieur lorsqu'un film de 60 à 120 micromètres peut être toléré et que la pièce n'est pas un palier ou un glissement continu métal sur métal. Valider l'adhérence avec l'ASTM D3359 ou l'ISO 2409 et, lorsque le frottement est le mode de défaillance réel, définir l'ASTM D406 avec la roue, la charge, le nombre de cycles et la perte de masse maximale. Un nom de test sans ces conditions ne peut pas distinguer un revêtement acceptable d'un revêtement défaillant.
Applications où le revêtement en poudre convient généralement
Le revêtement en poudre convient à de nombreuses pièces en aluminium moulé sous pression qui nécessitent une meilleure résistance à la manipulation que l'aluminium brut. Les poignées d'équipement, les couvercles, les supports, les coques d'enceintes et les boîtiers d'éclairage ont souvent besoin d'une protection contre les rayures, les traces de doigts, les marques de transport et l'exposition extérieure. Dans ces cas, un revêtement en poudre bien préparé peut fournir une finition durable à un coût pratique.
La poudre polyester peut convenir à une exposition extérieure où la résistance aux intempéries est importante. La poudre polyuréthane peut convenir aux surfaces haut de gamme et au contact répété des mains. La poudre époxy peut convenir aux utilisations de protection intérieures où l'exposition aux UV n'est pas la préoccupation principale. La famille de revêtement doit être sélectionnée en fonction de l'environnement et du mode d'usure, pas seulement de la couleur.
Condition d'utilisation | Adaptation du revêtement en poudre | Vérification de l'acheteur |
|---|---|---|
Contact répété des mains | Souvent adapté avec une poudre durable | Vérifier la brillance, la texture et la résistance au frottement |
Support extérieur | Souvent adapté avec une poudre résistante aux intempéries | Vérifier la corrosion et l'exposition aux UV |
Boîtier décoratif | Adapté si les défauts de surface sont contrôlés | Approuver l'étalon de finition sur la pièce moulée réelle |
Assemblage fileté | Adapté si le masquage est contrôlé | Utiliser des bouchons, des capuchons ou un contrôle du filetage après revêtement |
Guide coulissant métallique | Peut être insuffisant | Examiner un revêtement spécialisé ou une pièce rapportée |
Exposition à la poussière abrasive | Peut être insuffisant pour une durée de vie d'usure longue | Définir le test d'abrasion et la limite d'acceptation |
L'épaisseur et le masquage déterminent la réussite de l'assemblage
Le revêtement en poudre protège les surfaces en ajoutant un film, mais ce film modifie les dimensions. Les filetages, les alésages, les rainures, les faces d'étanchéité, les plots de mise à la terre et les zones d'ajustement serré peuvent nécessiter un masquage. Les acheteurs ne doivent pas approuver un revêtement en poudre uniquement sur la base de la couleur. Ils doivent également vérifier l'épaisseur du revêtement et l'ajustement de l'assemblage.
Si le revêtement est trop mince, la protection contre l'usure et la corrosion peut être faible. Si le revêtement est trop épais, la pièce peut ne pas s'assembler. Une spécification de revêtement pratique doit identifier l'épaisseur cible, les zones sans revêtement, la couverture des bords acceptable et la méthode d'inspection. Pour les pièces à ajustement serré, un échantillon revêtu doit être assemblé avec les composants correspondants avant la production en série.
Quand utiliser une approche plus robuste que le revêtement en poudre
Une approche plus robuste est nécessaire lorsque la surface subit une usure par glissement, un contact métallique répété, des particules abrasives, une pression de contact élevée ou de la chaleur. Le revêtement en poudre peut s'écailler ou s'user s'il est utilisé comme surface de roulement ou interface de glissement. Une modification de conception peut être préférable, comme l'ajout d'une pièce rapportée remplaçable, le changement du matériau de contact ou l'usinage d'une surface d'usure dédiée.
Neway peut aider les acheteurs à décider si le revêtement en poudre est suffisant en examinant l'alliage d'aluminium, la surface de la pièce moulée, la zone d'usure, la limite d'épaisseur, les zones de masquage et l'exigence de test. Si la corrosion est également importante, les exigences en matière de revêtement anti-corrosion doivent être examinées conjointement avec la résistance à l'usure.
La décision la plus sûre est d'approuver le revêtement en poudre à l'aide d'échantillons incluant la pièce moulée finale, la préparation de surface, l'épaisseur du revêtement, le masquage et le test d'assemblage. Si l'échantillon répond aux besoins d'usure, d'ajustement et d'apparence, le revêtement en poudre peut être une solution rentable de résistance à l'usure pour de nombreuses pièces en aluminium.
Vérifications sur échantillon avant de choisir le revêtement en poudre
Avant de choisir le revêtement en poudre comme solution d'usure finale, les acheteurs doivent vérifier l'épaisseur du revêtement, l'adhérence, la couverture des bords, la couleur, la brillance, l'ajustement du filetage et la zone d'usure principale. Un échantillon doit être frotté, assemblé ou manipulé d'une manière qui reflète une utilisation réelle. Si le revêtement s'écaille autour des trous de vis ou s'use sur la surface de contact, l'approche doit être ajustée avant la production.
L'emballage doit être inclus dans cette vérification. De nombreuses pièces revêtues en poudre passent l'inspection puis sont rayées pendant le transport en vrac. Des séparateurs, des plateaux ou un emballage individuel peuvent faire partie de la solution de résistance à l'usure lorsque le produit a des surfaces visibles revêtues.
Les acheteurs doivent également confirmer si le revêtement sera touché, frotté ou chargé pendant l'utilisation réelle. Un revêtement qui survit à la manipulation en entrepôt peut ne pas survivre comme surface de palier coulissant. Si le contact est sévère, l'acheteur doit examiner une pièce rapportée remplaçable, un matériau de contact différent ou un revêtement spécialisé plus résistant au lieu de se fier uniquement au revêtement en poudre.
La décision finale doit être basée sur un échantillon revêtu qui est assemblé, manipulé et inspecté dans des conditions réalistes.