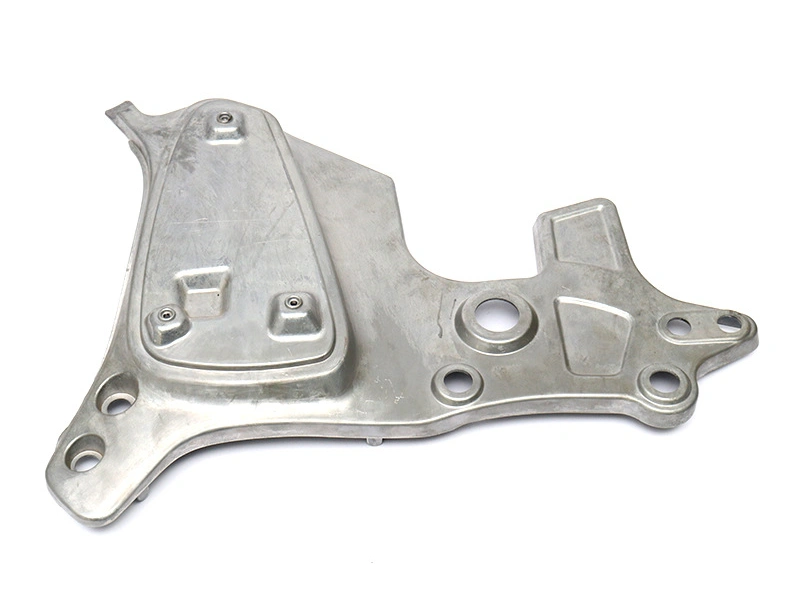
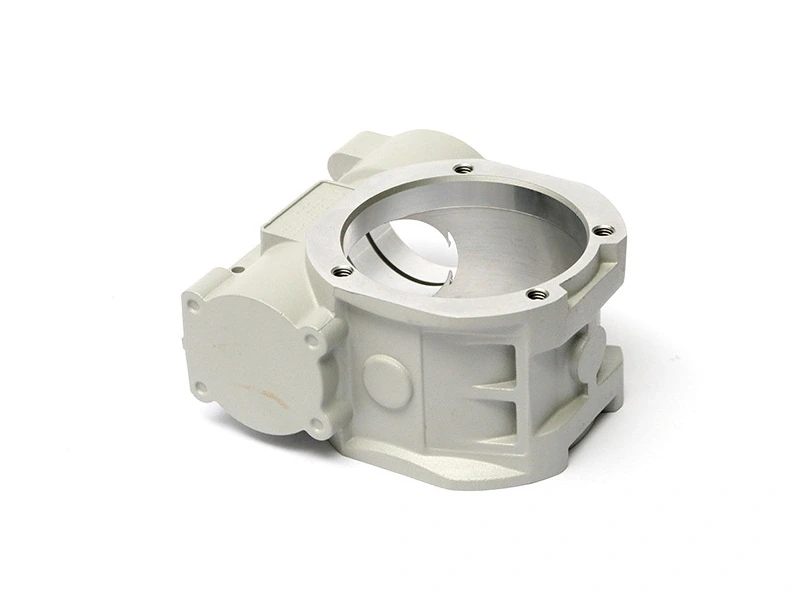
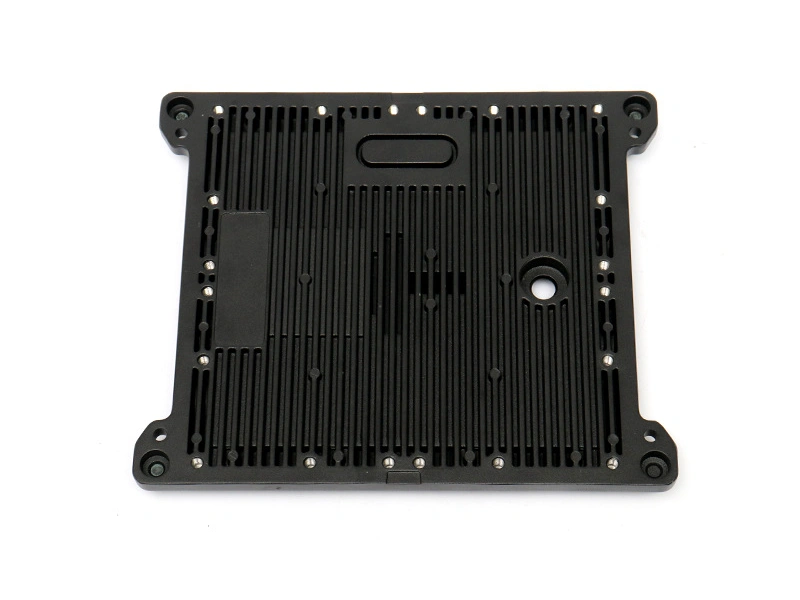
Pourquoi un échantillon de revêtement peut-il réussir alors que la pièce moulée sous pression présen...
Un échantillon de revêtement peut réussir alors qu'une pièce moulée sous pression présente des cloques, car l'échantillon ne prouve que la condition qu'il représente réellement : sa propre surface plane, l'exposition à la préparation, la position sur le support et la réponse thermique. Il ne représente pas automatiquement les pores de la pièce moulée, les bossages épais, les bords minces, les cavités aveugles, la contamination piégée ou les surfaces que le nettoyage et la pulvérisation ne peuvent pas atteindre avec la même énergie. L'approbation de l'échantillon confirme donc un témoin de processus, et non la famille de pièces revêtues.
La décision de corrélation doit associer les données de l'échantillon à des pièces représentatives provenant de la route de post-traitement proposée. Enregistrez où chaque cloque se produit, comment cette zone a été préparée, l'historique de température du métal de la pièce et quel état de moulage/usinage a été testé. Modifier la chimie de nettoyage, l'épaisseur du revêtement ou les variables de cuisson avant d'isoler cette représentation manquante peut déplacer le symptôme sans expliquer pourquoi l'échantillon et la pièce étaient en désaccord.
Définir ce que l'échantillon plat représente réellement
Un échantillon témoin peut montrer qu'un bain, un rinçage, un matériau de revêtement ou une exposition au four est resté dans un état contrôlé. Sa valeur dépend de l'identité et de l'emplacement : la famille de substrat, l'état de surface initial, le parcours de préparation, l'orientation sur le support, l'application du revêtement et la position dans le four doivent être enregistrés. Un panneau générique ajouté à la dernière opération peut surveiller la couleur ou l'adhérence tout en ne disant pas grand-chose sur une pièce moulée sous pression qui est passée par l'ébavurage, le sablage, l'usinage et de multiples contacts de manipulation.
Même un échantillon moulé en alliage nominalement similaire peut ne pas reproduire la peau de coulée réelle, la distribution des pores, les transitions de paroi ou les ouvertures usinées. Une surface plane offre un drainage direct et un accès de pulvérisation uniforme. Une pièce de production peut avoir des racines de nervures, des évidements et des interfaces de bouchons qui retiennent différents résidus. Le package de qualification doit indiquer quelle variable l'échantillon surveille et quelles variables restent spécifiques à la pièce. Sans cette déclaration, un échantillon réussi peut être incorrectement traité comme une preuve pour une géométrie qu'il n'a jamais représentée.
Faire correspondre la portée de la préparation de surface et la réponse au four avec la pièce moulée
La portée de la préparation change selon la pièce. Les jets de lavage, les rinçages et l'air de séchage peuvent atteindre directement un échantillon ouvert tout en occultant une poche aveugle. Si le sablage fait partie de la préparation approuvée, la ligne de vue, l'incidence de la buse et l'élimination du média peuvent différer au niveau des nervures profondes et des ouvertures de trous. Un échantillon peut être uniformément préparé tandis que la pièce moulée conserve du média incrusté, de l'agent de démoulage, du fluide d'usinage ou des résidus de rinçage dans une caractéristique locale.
La réponse thermique crée un autre écart. Un échantillon mince chauffe rapidement ; un bossage de palier épais ou un pont de montage épais peut être en retard sur l'air du four et l'échantillon. Inversement, un bord mince sur la pièce peut chauffer plus rapidement que sa masse centrale. Enregistrez la température réelle du métal de la pièce à des endroits épais et minces représentatifs plutôt que de déduire le profil de la pièce à partir du point de consigne du four ou de la température de l'échantillon. Le revêtement voit l'historique de surface local, pas une étiquette moyenne pour la charge.
La géométrie des bords modifie également le comportement du film. Les transitions nettes, les épaulements de masque et les coins en retrait peuvent produire un amincissement local ou une accumulation que l'échantillon large ne peut pas reproduire. Le soulèvement des bords et la contamination sous le film peuvent ressembler à des cloques de loin, donc la morphologie du défaut et l'emplacement de la fracture comptent. La première étape d'isolement consiste à confirmer que les défaillances de l'échantillon et de la pièce sont le même défaut avant d'attribuer une cause commune.
Utiliser une matrice de corrélation des défaillances avant de modifier la route
Résultat échantillon/pièce | Écart de corrélation probable | Preuve d'isolement | Décision |
|---|---|---|---|
L'échantillon réussit ; des cloques se regroupent sur un bossage épais | La masse thermique de la pièce ou la condition locale de la pièce moulée n'est pas représentée | Profil de température réel du métal de la pièce, carte des défauts et comparaison de la source de pièce moulée représentée | Séparer l'exposition thermique des effets de l'emplacement du substrat avant de modifier les réglages du revêtement |
L'échantillon réussit ; des cloques apparaissent dans des cavités aveugles | Rinçage, nettoyant, fluide d'usinage piégés ou accès de séchage insuffisant | Essai de drainage/orientation, preuve de résidus et examen de la préparation spécifique à la cavité | Corriger l'écart d'accès ou de piégeage et répéter sur la même famille de caractéristiques |
L'échantillon réussit ; les défaillances suivent les bords masqués | Contact du masque, épaulement du revêtement ou géométrie du bord absents de l'échantillon | Section de bord, enregistrement de l'outil de masquage et comparaison des emplacements masqués/non masqués de la pièce | Traiter comme un problème de corrélation de géométrie/masquage à moins que la preuve de cloque ne prouve le contraire |
L'échantillon et la pièce échouent sur des champs ouverts | Une variable partagée de bain, revêtement, durcissement ou manipulation peut être représentée | Horodatages correspondants, positions sur le support, lot de matériau et interface de défaillance | Enquêter sur la variable de processus commune avant de se concentrer sur la géométrie de la pièce moulée |
Seule une cavité de moulage ou un état d'usinage échoue | La couverture de la famille de pièces est incomplète | Traçabilité de la cavité/état, carte de surface et résultats appariés sous une seule charge de revêtement | Retenir la famille affectée et étendre la qualification des pièces représentées |
La pièce réussit ; l'échantillon témoin échoue | L'identité de l'échantillon, le contact avec le support ou la préparation diffèrent des pièces de production | Généalogie de l'échantillon, carte de contact et historique de surface côte à côte | Ne rejetez ni n'acceptez le lot tant que le but du témoin et le désaccord ne sont pas résolus |
La matrice est un outil d'isolement, pas une liste de causes automatiques. Préservez les pièces défaillantes avant le décapage ou la découpe, indexez les défauts par rapport à la géométrie et comparez les historiques appariés échantillon/pièce. Un changement n'est crédible que s'il déplace la population de défaillances prédite sans créer un nouvel état non représenté.
Qualifier la famille de pièces, pas une pièce d'exposition
La couverture représentative peut inclure les cavités pertinentes, les lots de moulage, les surfaces usinées et non usinées, les sections épaisses/minces, les orientations sur le support et les positions dans le four. L'ensemble suit les sources de variation connues plutôt qu'un nombre d'échantillons arbitraire. Pour un essai de revêtement en poudre, associez chaque échantillon témoin aux pièces réelles qui ont partagé la préparation, l'application et l'exposition thermique afin que les enregistrements puissent être comparés sans reconstruire la charge après coup.
La pré-cuisson ne reste qu'une variable dans cette expérience appariée. Si la route de prévention approuvée l'utilise, vérifiez son profil de température réel du métal de la pièce et faites passer l'échantillon et la pièce par le même intervalle contrôlé. Un échantillon réussi ne peut pas prouver qu'un bossage épais a atteint la condition représentée ou qu'une cavité aveugle était sèche. La corrélation n'est complète que lorsque la pièce réelle appariée confirme l'effet de la variable sur la géométrie représentée.
Flasque de moteur de ventilateur qui brise l'hypothèse de l'échantillon
Considérons un flasque de moteur de ventilateur moulé sous pression avec un bossage de palier central épais, des rayons radiaux minces et des trous de montage aveugles. Un échantillon plat réussit l'apparence et l'adhérence, tandis que les pièces finies présentent des cloques autour de deux trous aveugles et d'un côté du bossage de palier. Le plan d'isolement cartographie les défauts par position à l'horloge, mesure les historiques de température du bossage épais et des rayons de la pièce, et associe les pièces aux échantillons par position sur le support et dans le four.
Les preuves de résidus aux trous aveugles dirigeraient l'attention vers la portée de la préparation et le drainage. Un retard de température au bossage rouvrirait la corrélation du profil du four. Une défaillance liée à une seule cavité de moulage malgré une préparation appariée rouvrirait la famille de pièces moulées représentée. L'équipe ne modifie que la variable soutenue par cette preuve, puis répète l'essai apparié sur la famille affectée au lieu de déclarer le succès à partir d'un autre panneau plat.
Les acheteurs devraient demander l'identité et le but de l'échantillon, les identifiants des pièces appariées, la couverture de l'état de moulage/cavité ou d'usinage, l'historique de préparation, les positions sur le support et dans le four, les profils thermiques réels de la pièce, les cartes de cloques indexées et la décision d'isolement des défaillances. Les achats confirment que les essais de pièces représentatives et les preuves de diagnostic sont inclus dans le périmètre ; l'ingénierie définit la famille de pièces et les zones d'acceptation ; la qualité empêche qu'un échantillon témoin réussi ne supplante une pièce livrée défaillante.