
जिंक डाई कास्टिंग पर पीवीडी कोटिंग: रंग और घिसाव
जिंक डाई कास्टिंग पर पीवीडी कोटिंग वैक्यूम में परत जमाने का चरण है, प्लेटिंग की टंकी नहीं, और यह तैयार सतह पर रंग व घिसाव प्रतिरोध जोड़ती है। परत 0.5 से 3 µm नापती है और 120 से 150 °C पर जमती है, यानी उस दायरे से काफ़ी नीचे जो Zamak 5 कास्टिंग (ASTM B86 AC41A) को हिला दे। नतीजा तीन शर्तें तय करती हैं: परत के पैमाने में बैठी सतह, नीचे का नामित स्टैक, और उन फेसों पर मास्किंग जिन्हें साफ़ रहना है। पीवीडी कोटिंग का चरण सबसे आख़िर में चलता है, और पहले के चरण तय करते हैं कि वह टिकेगी या नहीं।
जिंक पर पीवीडी क्या है
पीवीडी (फिज़िकल वेपर डिपोज़िशन) वैक्यूम की प्रक्रिया है जिसमें ठोस टारगेट वाष्प बनता है और वह वाष्प पुर्ज़े पर पतली परत की तरह जम जाता है। जिंक पर सब्सट्रेट 120 से 150 °C पर रहता है और परत 0.5 से 3 µm बैठती है, इसलिए जिंक डाई कास्टिंग कोटिंग के चरण में भी अपने आयाम बनाए रखती है। जमाव पॉलिश की सतह की नक़ल करता है, उसे नया आकार नहीं देता।
कठोरता यौगिक से आती है, और सजावटी नाइट्राइड परतों का कामकाजी दायरा 1500 से 3000 HV (सामान्य) है। वह कठोरता नरम जिंक सब्सट्रेट पर बैठती है, इसलिए परत सतह को तभी बचाती है जब तक उसके नीचे की धातु सहारा देती रहे। कास्टिंग में पड़ा गड्ढा परत में दरार बन जाता है, और यही पहली सीमा है कि पीवीडी कहाँ बैठ सकती है।
यह क्या नहीं है
पीवीडी इलेक्ट्रोप्लेटिंग नहीं है, और मरम्मत का चरण भी नहीं। इलेक्ट्रोप्लेटिंग घोल से मोटाई बनाती है और बढ़ते-बढ़ते सतह समतल करती जाती है; पीवीडी ऐसी परत जोड़ती है जो जिस ज्यामिति पर गिरती है, उसी की नक़ल करती है। वैक्यूम चैंबर में न बहाव होता है, न समतलन, न भराव।
यही फ़र्क़ छिद्रों और खरोंचों का नियम तय करता है। दसियों माइक्रोमीटर में फैला खुला छिद्र 0.5 से 3 µm परत से कहीं बड़ा होता है, इसलिए वाष्प छिद्र की दीवार पर भी चढ़ता है और छिद्र खुला ही रहता है। खरोंच, कोल्ड शट या गोल किनारा भी वही व्यवहार दिखाते हैं: कोटिंग से पहले दिखते हैं, बाद में और दिखते हैं, क्योंकि परत दोष पर रंग का कंट्रास्ट जोड़ देती है।
वही उपकरण टूलिंग पर भी परत चढ़ाता है, पर वह काम अलग ज़िम्मा है। डाई पर परत टूल स्टील को घिसाव से बचाती है और डाई की उम्र बढ़ाती है; पुर्ज़े पर उसे दिखने में सही होना है और हैंडलिंग झेलनी है। डाई कास्टिंग टूल और डाई पर पीवीडी टूलिंग की तरफ़ को खोलता है, जहाँ स्वीकृति रंग पर नहीं, अपघर्षी घिसाव और हीट चेकिंग पर टिकती है।
लेयर स्टैक: प्लेटिंग और ऊपरी परत
लेयर स्टैक जिंक और दिखने वाले रंग के बीच का पूरा क्रम है। सजावटी जिंक पुर्ज़ों पर इसका मतलब आम तौर पर इलेक्ट्रोप्लेटेड तांबा/निकल का आधार और उस पर पीवीडी की ऊपरी परत होता है, और उस स्टैक की प्लेटिंग मोटाइयों की पुष्टि अभी बाक़ी है। प्लेटिंग कास्टिंग को समतल करती है और संक्षारण का ज़िम्मा उठाती है; ऊपरी परत रंग और घिसाव प्रतिरोध देती है।
मास्क किए फेस इसी स्टैक को दिखाते हैं, नंगा जिंक नहीं। जब परत मास्क लाइन पर रुकती है, खुली सतह निकल की होती है, और यही इरादा है: जोड़ प्लेटेड धातु पर बंद होता है, और संक्षारण की सुरक्षा सिर्फ़ ऊपरी परत पर नहीं टिकती। प्लेटिंग के बिना वाला स्टैक उसी फेस पर जिंक खोल देता है और संक्षारण का नतीजा तथा रंग का मेल, दोनों बदल जाते हैं।
परत के प्रकार और मोटाई
परत का प्रकार वह यौगिक है जो ऊपरी सतह बनाता है, और मोटाई यह कि उसका कितना हिस्सा दिखने वाले फेस पर बैठता है। टाइटेनियम नाइट्राइड (TiN) सोने के परिवार को ढोता है, टाइटेनियम कार्बोनाइट्राइड (TiCN) रोज़ और काले की ओर जाता है, क्रोमियम नाइट्राइड (CrN) गनमेटल और काला ढकता है, और ज़िर्कोनियम नाइट्राइड (ZrN) सोने व शैंपेन के बीच बैठता है। इनमें से हर परत 0.5 से 3 µm की खिड़की के अंदर जमती है।
परत | मोटाई (µm) | रंग परिवार | जाँच |
|---|---|---|---|
TiN (टाइटेनियम नाइट्राइड) | 0.5–3 | सोना, शैंपेन | ASTM D3359 क्रॉस-कट, 4B–5B |
ZrN (ज़िर्कोनियम नाइट्राइड) | 0.5–3 | शैंपेन, हल्का सोना | ASTM D3359 टेप पुल, 4B–5B |
TiCN (टाइटेनियम कार्बोनाइट्राइड) | 0.5–3 | रोज़, काला | ASTM B117 सॉल्ट स्प्रे, 48 घंटे |
CrN (क्रोमियम नाइट्राइड) | 0.5–3 | गनमेटल, काला | ASTM B117 न्यूट्रल स्प्रे, 48 घंटे |
Cu/Ni प्लेटिंग और ऊपरी परत | 0.5–3 (ऊपरी परत) | पाँचों परिवार | कोटेड पुर्ज़े पर दोनों परीक्षण |
खिड़की के अंदर मोटाई एक सौदा है, बढ़ाने लायक लक्ष्य नहीं। मोटी परत ऊँचे शिखर को ढकती है और घिसाव में रंग देर तक बनाए रखती है, पर वह तनाव भी बनाती है, किनारे की धार मुलायम करती है और रंग खिसका देती है। 0.5 से 3 µm का दायरा सजावटी जिंक की कामकाजी खिड़की है, संक्षारण का स्पेसिफ़िकेशन नहीं; सॉल्ट स्प्रे का नतीजा स्टैक से आता है, सिर्फ़ ऊपरी परत से नहीं।
रंग का दायरा और सीमाएँ
रंग ऊपरी परत के यौगिक और उसकी मोटाई से आता है, किसी डाई या पेंट से नहीं। दायरा पाँच परिवारों को ढकता है: सोना, शैंपेन, रोज़, काला और गनमेटल। हर परिवार एक खिड़की है, कोई एक बिंदु नहीं, और पुर्ज़ा जितना चपटा और बड़ा होता जाता है, खिड़की उतनी सँकरी होती जाती है।
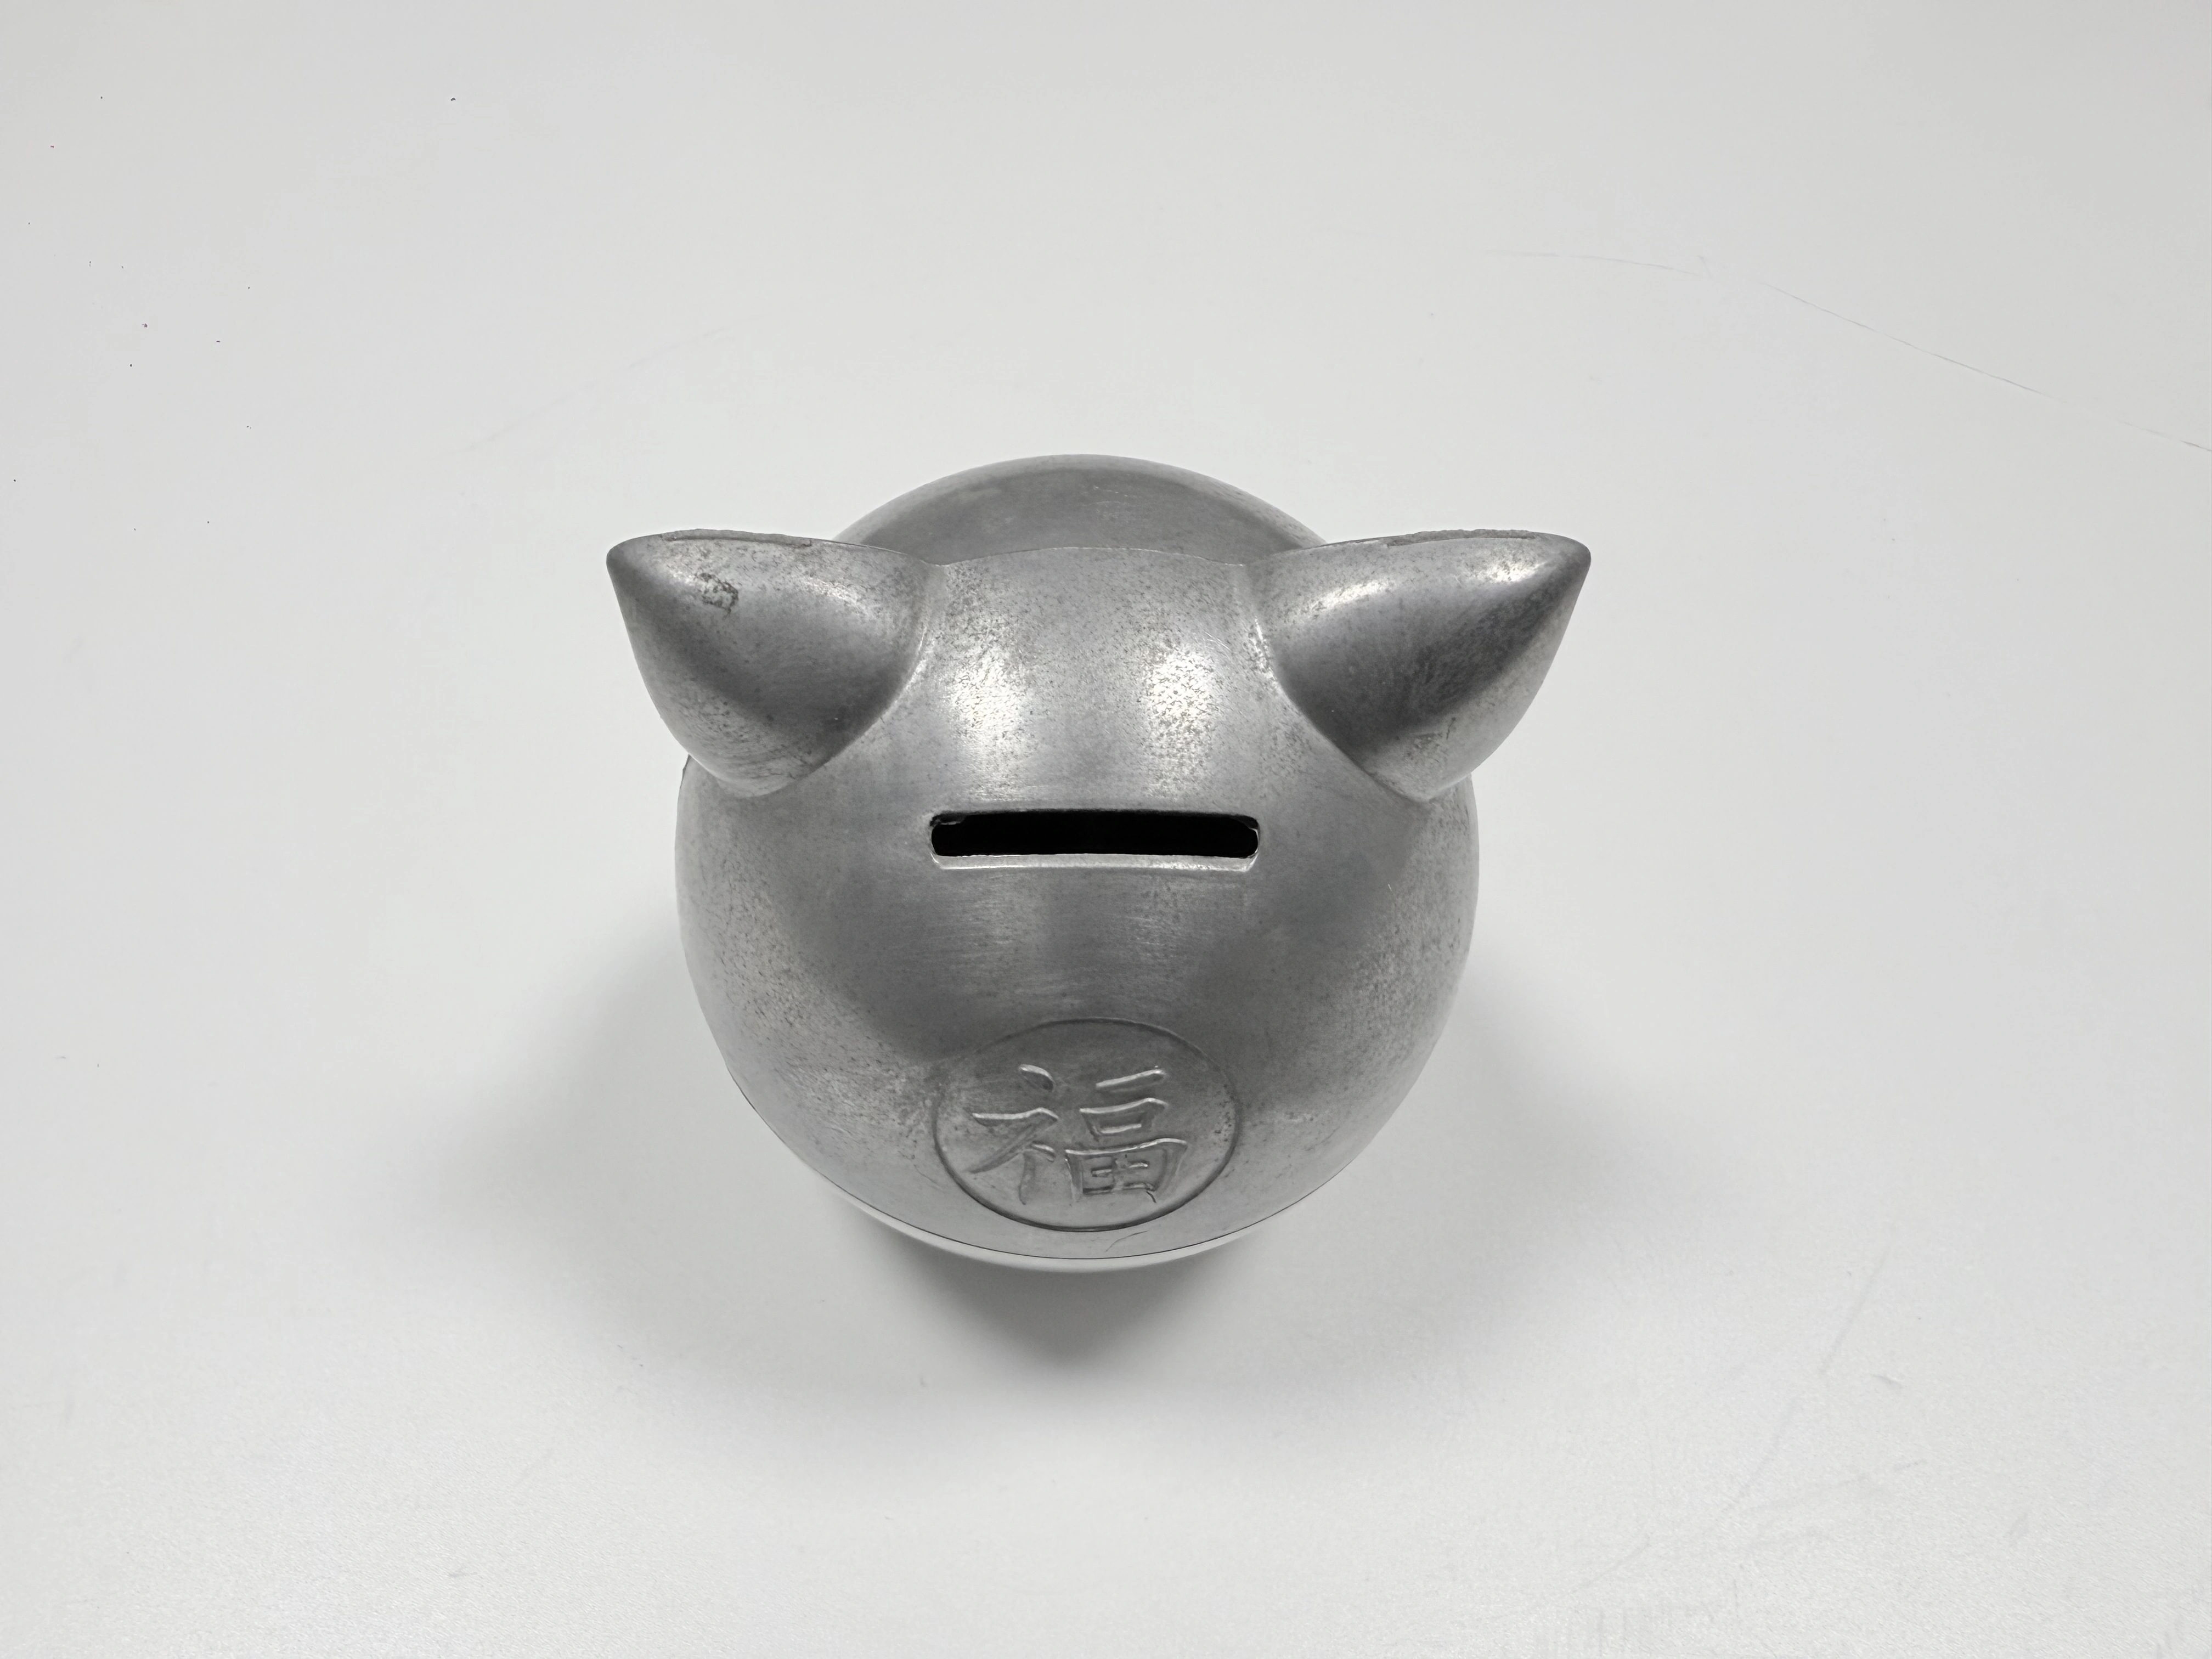
रंग तय करते वक़्त दो सीमाएँ मायने रखती हैं। रंग मोटाई के साथ खिसकता है, इसलिए खिड़की के निचले सिरे पर कोटा पुर्ज़ा D65 रोशनी में ऊपरी सिरे पर कोटे पुर्ज़े से नहीं मिलेगा। गोल शेल पर रंग कोण के साथ भी खिसकता है, क्योंकि वाष्प फेस पर अलग-अलग आपतन पर पहुँचता है; सपाट सामने वाला फेस एक-सा पढ़ा जाता है जबकि मिश्रित घुमाव ग्रेडिएंट की तरह।
आसंजन और संक्षारण परीक्षण
आसंजन परत और उसके नीचे की परत के बीच का बंधन है, और संक्षारण प्रतिरोध स्टैक का नमक के माहौल पर जवाब है। आसंजन क्रॉस-कट और टेप पुल से ASTM D3359 के हिसाब से जाँचा जाता है, जहाँ 4B–5B पास की पट्टी है। संक्षारण न्यूट्रल सॉल्ट स्प्रे में ASTM B117 के तहत जाँचा जाता है, जो छँटाई परीक्षण के रूप में 48 घंटे चलता है।
इनमें से कोई परीक्षण सर्विस लाइफ़ साबित नहीं करता। 48 घंटे का स्प्रे स्क्रीन एक स्टैक को दूसरे के सामने नापता है; बाहर के एक साल का ब्यौरा नहीं देता। टेप परीक्षण प्लेटिंग से बंधन नापता है, और पुर्ज़ा 4B–5B पर पास हो सकता है जबकि उसी फेस पर कहीं और बैठा छिद्र नम भंडारण के बाद सफ़ेद संक्षारण दिखा दे।
गहरी गुहा और छाया
छाया का मतलब है किसी गड्ढे के अंदर परत का पतला हो जाना, जहाँ वाष्प छिछले कोण पर पहुँचता है। जमाव सीधी नज़र से होता है, इसलिए जो गुहा अपनी चौड़ाई से ज़्यादा गहरी है, उसके तल और दूर की दीवार पर कम सामग्री पहुँचती है। रंग चढ़ने के बाद वह पतला हिस्सा गहरी लकीर की तरह पढ़ा जाता है, और वह टारगेट से दूसरी ओर वाली दीवार पर दिखता है।
रैक का कोण और घुमाव छाया घटाते हैं, हटाते नहीं। पुर्ज़े को टारगेट की ओर झुकाना, दो अक्षों पर घुमाना और गुहा के मुँह पर मास्क खोलना, तीनों गड्ढे के अंदर परत की मोटाई बढ़ाते हैं। जो गुहा अपनी चौड़ाई से कई गुना गहरी है, उसकी एक दीवार पर लकीर फिर भी दिखेगी, और उस पुर्ज़े को लंबे कोटिंग रन के बजाय डिज़ाइन में बदलाव चाहिए।
मास्किंग और जोड़
मास्किंग एक ठोस परदा है जो परत को ऐसे फेस से दूर रखता है जिसे टॉलरेंस के अंदर रहना है। सिक्का बैंक पर मिलने वाले फेस, थ्रेड और सिक्के की स्लिट मास्क होते हैं; किसी भी पुर्ज़े का नियम यही है कि जो फेस लोकेट करता या सील करता है, उस पर परत नहीं चढ़ती। परत माइक्रोमीटर के पैमाने की है, और फिर भी वह उस फ़िट को बदलने के लिए काफ़ी है जो मशीन की धातु पर बंद होता है।
मास्क की गुणवत्ता किनारे पर दिखती है। जो मास्क सरक जाए, वह परत की मुलायम, बिखरी सीमा छोड़ता है, और जो ज़्यादा ढीला हो वह दिखने वाला फेस ढककर नंगी पट्टी छोड़ देता है। सिक्का बैंक का प्रोसेस रूट असली शेल पर यही क्रम चलाता है: पॉलिश, मिलने वाले फेस की फ़िनिश मशीनिंग, फिर उसी फेस को मास्क करके कोटिंग।
पीवीडी कब ग़लत चुनाव है
पीवीडी तब ग़लत चुनाव है जब सेवा का भार उससे ज़्यादा हो जो माइक्रोमीटर पैमाने की परत उठा सके, या जब ज्यामिति को एक जैसा कोट ही न किया जा सके। जो पुर्ज़ा लगातार बाहरी नमक के संपर्क में रहे, उसे मोटा प्लेटेड सिस्टम चाहिए, क्योंकि 48 घंटे का स्प्रे स्क्रीन समुद्री ड्यूटी साइकल का नमूना नहीं है। जो पुर्ज़ा नरम जिंक पर बिंदु इम्पैक्ट झेले, वह धातु में गड्ढा बनने और उसके ऊपर की परत में दरार आने से फेल होता है।
तीन और मामले बहस ख़त्म कर देते हैं: दिखने वाले फेस पर खुली छिद्रता, ऐसी ब्लाइंड गुहा जिसकी गहराई चौड़ाई से आगे निकल जाए, और बड़ा सपाट फेस जिसका रंग पूरे बैच में एक जैसा मिलना हो। इनमें से हर मामले में कोटिंग का चरण या तो पहले से मौजूद दोष को कई गुना कर देता है, या सतह तक पहुँच ही नहीं पाता। मिरर पीवीडी फ़िनिश वाला ज़मक पुर्ज़ा उलटा मामला है, जहाँ पॉलिश किया सब्सट्रेट और खुली ज्यामिति परत को एक जैसा बैठने देते हैं।
FAQ
