
प्राइवेट लेबल स्प्लिट बेयरिंग हाउसिंग: कास्टिंग और बोरिंग
प्राइवेट लेबल बेयरिंग हाउसिंग का प्रोग्राम चार रिकॉर्ड पर चलता है, एक ड्रॉइंग पर नहीं: रिवीज़न लेटर, टूल के मालिकाने की शीट, फ़र्स्ट आर्टिकल रिपोर्ट, और वह लॉट शीट जो हर पोर को उसकी रीडिंग से जोड़ती है। हाउसिंग A356-T6 में बनी स्प्लिट बॉडी है, 120×95×70 मिमी, बोर Ø60 H8; ये सब ड्रॉइंग के लक्ष्य हैं।
रास्ता स्टील मोल्ड में ग्रेविटी कास्टिंग से शुरू होता है: गेट काटना, डिबरिंग, Sa 2.5 तक शॉट ब्लास्टिंग, स्प्लिट फ़ेस की मिलिंग, दोनों आधों को बोल्ट कर एक ही बॉडी की तरह बोरिंग, फिर फ़्लैंज छेदों की ड्रिलिंग। ऑर्डर को फ़ाउंड्री और मशीन शॉप में बाँटने पर एक क़दम जुड़ जाता है जहाँ रिवीज़न और बोरिंग सेटअप एक-दूसरे से खिसक जाते हैं, और एक ही ऑर्डर में चलाया गया हिंज प्रोजेक्ट उस क़दम से बचता है।
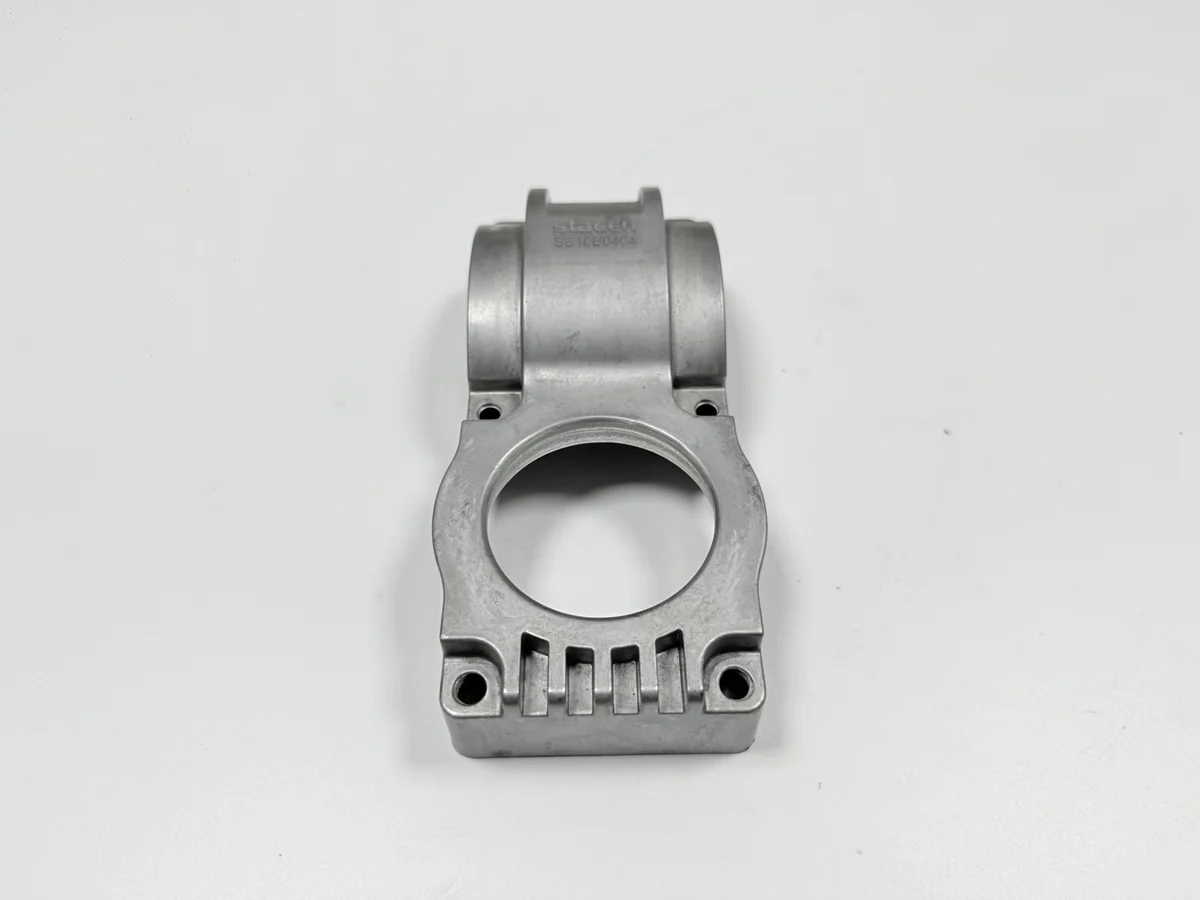
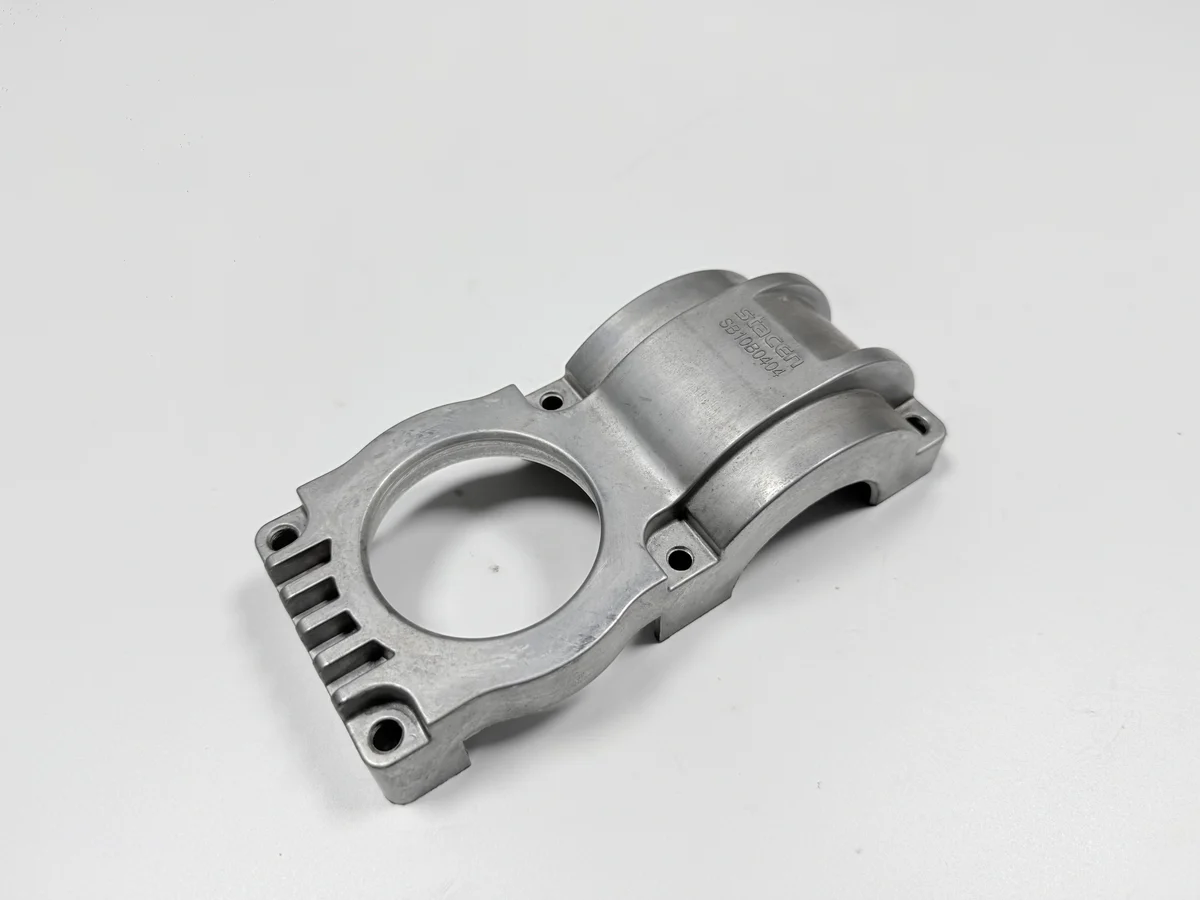
पैटर्न बनने से पहले क्या तय होना चाहिए?
पैटर्न कटने से पहले छह फ़ैसले तय होते हैं। इनमें पाँच नाप हैं: Ø60 H8 बोर, स्प्लिट फ़ेस की समतलता 0.05 मिमी, माउंटिंग फ़ेस के सापेक्ष लंबवतता 0.05 मिमी, फ़्लैंज के चार छेद 4×Ø9 जिनकी स्थिति Ø0.3 मिमी है, और 120×95×70 मिमी का बाहरी घेरा। छठा फ़ैसला सतह का है: ISO 8501-1 के मुताबिक़ Sa 2.5 तक शॉट ब्लास्टिंग, और मशीन किए फ़ेस नंगे रहते हैं।
अर्ध-गोल सीट और बोर का भत्ता एक ही स्टील मोल्ड से आते हैं, इसलिए किसी एक को खिसकाने पर स्टील दोबारा कटता है; सीट बोर के उसी सेटअप में कटती है और यह क़दम फ़ाउंड्री की मंज़ूरी पर टिका है। मोल्ड एक बार कटता है और पोरों में घिसता चलता है; फ़र्स्ट आर्टिकल के बाद आया बदलाव टूल शॉप में लौटता है।
हाउसिंग प्रोग्राम को कौन-से दस्तावेज़ चाहिए?
ऑर्डर के साथ चार दस्तावेज़ चलते हैं। 2D ड्रॉइंग हर टॉलरेंस और वह चरण लिखती है जिस पर वह लागू है। STEP या IGES का 3D मॉडल उस अर्ध-गोल सीट और फ़्लैंज के कान को कवर करता है जो सेक्शन नहीं दिखा सकता। फ़र्स्ट-ऑफ़ सैंपल या सतह का मानक तय करता है कि Sa 2.5 कैसा दिखता है, और लॉट साइज़ तथा टूल का मालिकाना सेट पूरा करते हैं।
ड्रॉइंग रिवीज़न वह रिकॉर्ड है जो चुपचाप फेल होता है। जो रिवीज़न लॉट के साथ नहीं चलता, वह हाउसिंग की जाँच पिछले बोर कॉलआउट पर करा देता है; पुर्ज़ा बेंच पर पास हो जाता है और बेयरिंग उसमें दबकर नहीं बैठता। हर रिकॉर्ड के साथ एक संख्या और उसका दायरा चलता है।
| रिकॉर्ड | जो फ़ीचर तय करता है | लक्ष्य | अनुमत दायरा |
|---|---|---|---|
| ड्रॉइंग रिवीज़न | बोर | Ø60 H8 | ड्रॉइंग के हिसाब से H8 सीमाएँ |
| ड्रॉइंग रिवीज़न | स्प्लिट फ़ेस की समतलता | 0.05 मिमी | फ़ेस पर अधिकतम 0.05 मिमी |
| फ़र्स्ट आर्टिकल रिपोर्ट | प्रेस-फ़िट ट्रायल, मिलान वाली बेयरिंग | ड्रॉइंग के हिसाब से सीट संपर्क | फ़ाउंड्री की मंज़ूरी बाक़ी |
| फ़र्स्ट आर्टिकल रिपोर्ट | लंबवतता, माउंटिंग फ़ेस | 0.05 मिमी | अधिकतम 0.05 मिमी |
| लॉट शीट | फ़्लैंज छेद 4×Ø9 | स्थिति Ø0.3 मिमी | अधिकतम Ø0.3 मिमी |
| टूल के मालिकाने की शीट | मोल्ड लाइफ़ | पोरों में गिनी जाती है | फ़ाउंड्री की मंज़ूरी बाक़ी |
लॉट साइज़ टूलिंग का हिस्सा कैसे बदलता है?
टूलिंग का दाम एक बार लगता है और पोरों में बाँटा जाता है। एक मोल्ड हर पोर में 1–2 पुर्ज़े ढालता है, यह आँकड़ा फ़ाउंड्री की मंज़ूरी पर टिका है, इसलिए कुछ सौ हाउसिंग पर मोल्ड का हिस्सा हर पुर्ज़े में साफ़ दिखता है। कई हज़ार पुर्जों पर वही मोल्ड इतना पतला हो जाता है कि लागत बोरिंग स्टेशनों से तय होने लगती है।
टूल का मालिकाना तय करता है कि दूसरा ऑर्डर कैसे दोहराया जाए। ग्राहक का मोल्ड दूसरे ऑर्डर में बिना टूलिंग लाइन के आता है, जबकि शॉप का मोल्ड दोबारा अमॉर्टाइज़ होता है या उसका नया हिस्सा जुड़ता है। वज़न कम बताता है: हाउसिंग का ज़्यादा समय मोल्ड में नहीं, बोल्ट किए बोर के क्लैंप में जाता है।
हाउसिंग प्रोग्राम सबसे पहले कहाँ फिसलता है?
दो जगह देर से फेल होती हैं: बोल्ट किया बोर और रफ़िंग तथा फ़िनिशिंग के बीच पड़ने वाली एजिंग। हर आधे को अलग बोर करने पर सीट और बोर अलग-अलग अक्ष पर आ जाते हैं, और जो हाउसिंग व्यास की जाँच पास कर लेती है वह बोल्ट कसने पर गोलाई में फेल हो सकती है।
बोल्ट किया बोर एक नहीं, तीन स्टेशन हैं: बोल्टिंग, बोरिंग, फिर अनबोल्ट करके तीन बिंदुओं पर इंटरनल माइक्रोमीटर से रीचेक। जो रास्ता रीचेक छोड़ देता है वह एक फ़िक्स्चर बचाता है और असेंबल हालत की वह रीडिंग खो देता है जिस पर कोई भी बोर अलाइनमेंट जाँच टिकती है। दूसरा पड़ाव एजिंग है, 155–165 °C पर 4–6 घंटे, फ़ाउंड्री की मंज़ूरी बाक़ी, और उसके बिना क्लैंप तनाव को बोर में निचोड़ देता है।
कोटेशन में क्या-क्या आना चाहिए?
कोटेशन में चार लाइनें आनी चाहिए: मोल्ड का हिस्सा, गेट और राइज़र निकालने के साथ कास्टिंग, बोल्ट किए बोर के साथ मशीनिंग, और फ़र्स्ट आर्टिकल निरीक्षण। ब्लास्टिंग कास्टिंग की लाइन के अंदर रहती है क्योंकि वह मशीनिंग से पहले चलती है और मशीन किए फ़ेस नंगे रहते हैं, इसलिए मास्किंग का दाम कहीं नहीं जुड़ता।
वज़न से बना एक नंबर चार में से तीन लाइन छोड़ देता है। बोल्ट किए बोर में तीन स्टेशन हैं, फ़र्स्ट आर्टिकल में CMM रिपोर्ट, पेनिट्रेंट टेस्ट और गो/नो-गो गेज आते हैं, और एजिंग अपने अलग पड़ाव के रूप में बिल होती है। पूछताछ के साथ चार इनपुट आते हैं: 2D ड्रॉइंग, STEP मॉडल, नमूना या सतह का मानक, और टूल के मालिकाने के साथ लॉट साइज़।
बेयरिंग का साइज़ बदलने पर क्या दोहराया जाता है?
नया बेयरिंग साइज़ तीन क़दम दोबारा खोल देता है और मिश्र धातु को अछूता छोड़ देता है। बोर का कॉलआउट और फ़्लैंज छेदों का पैटर्न ड्रॉइंग पर साथ बदलते हैं, दोनों आधों को फिर बोल्ट कर नए व्यास के लिए बोर किया जाता है, और फ़र्स्ट आर्टिकल CMM, तीन बिंदुओं की रीडिंग और प्रेस-फ़िट ट्रायल दोहराता है।
स्प्लिट फ़ेस की समतलता और लंबवतता का कॉलआउट आम तौर पर बेयरिंग बदलने पर भी टिके रहते हैं, और मोल्ड अक्सर अछूता रहता है जबकि बोरिंग सेटअप नए सिरे से बनाया जाता है। यही बँटवारा तय करता है कि दूसरा ऑर्डर कौन-सी जाँचें दोहराता है और कौन-सी विरासत में लेता है। ग्राहक का चेंज नोट बताता है कि वह किस रिवीज़न की जगह आया है, और फ़र्स्ट आर्टिकल फिर चलाया जाता है।
रीऑर्डर फ़र्स्ट आर्टिकल की सेटिंग्स विरासत में लेते हैं: बोल्ट किए बोर का सेटअप और एजिंग चक्र, जहाँ लॉट शीट रिवीज़न के बगल में पोर नंबर दर्ज करती है। ड्रॉइंग उसके रिवीज़न लेटर के साथ, STEP मॉडल, सतह का मानक या फ़र्स्ट-ऑफ़ सैंपल, और टूल के मालिकाने के साथ लॉट साइज़ भेजें; तब हर कोटेशन लाइन उससे मिलाई जा सकती है।
FAQ
