
O que é uma caixa fundida sob pressão? Guia de projeto
Uma caixa fundida sob pressão em alumínio é um corpo vazado numa só peça que aloja uma placa de circuito impresso e um módulo de potência. A caixa mede 120 × 90 × 45 mm, e a fundição por injeção (HPDC) forma as suas paredes, nervuras, bossas e orelhas de fixação numa só injeção.
A massa final é de 380±30 g, com parede de 2,5±0,2 mm, nervura de 2,0 mm e face de abertura contida em 0,10 mm. A liga é ADC12 (JIS), indicada no desenho ao lado da ASTM B85, no estado F em bruto, e o grau está pendente de aprovação pela fundição. Cada número desta página é um objetivo de desenho.
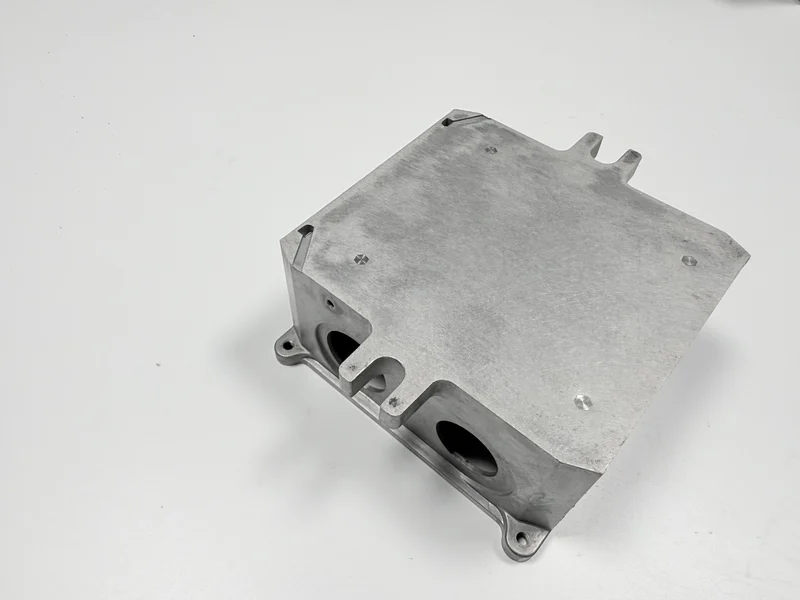
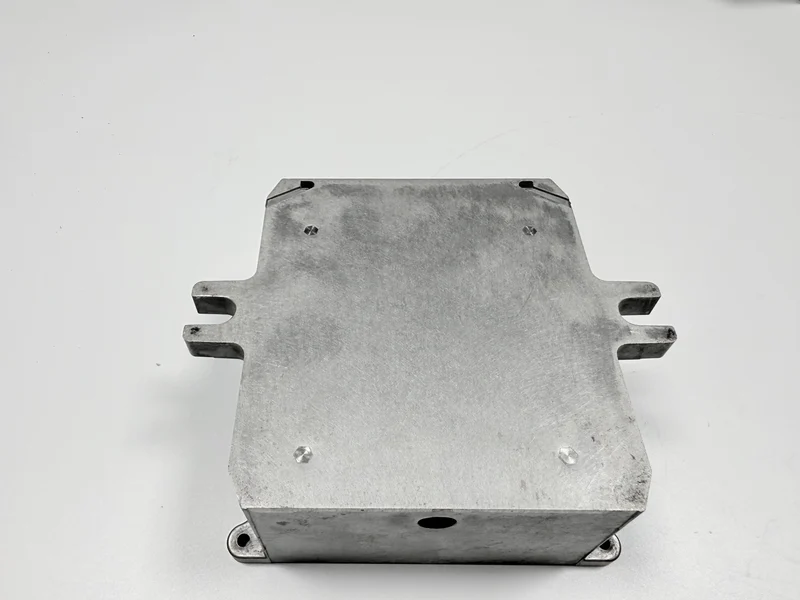
O que aloja uma caixa fundida sob pressão?
A caixa leva uma placa e um módulo de potência, mantém a poeira e os choques fora dos dois, e dá ao módulo um caminho para a parede por onde sair o calor. Aparece em armários de comando, variadores e fontes de alimentação, todos no interior. A mesma peça vazada é uma cavidade de blindagem, com faces interiores condutoras e uma tampa que fecha a abertura. A fundição por injeção enche um molde de aço sob alta pressão; a fundição por gravidade deixa o metal encher um molde pelo seu próprio peso.
O quadro é a faixa que rodeia a abertura, e a face de abertura é o assento fresado sobre o qual a tampa aperta. A face de vedação é o degrau dentro da flange, colocado abaixo da face de abertura para que um vedante fique saliente. Quatro paredes fecham a caixa, as nervuras atravessam o fundo e as paredes, as bossas M3 levantam-se dentro da cavidade, as orelhas de fixação ficam por fora e duas janelas redondas abrem-se numa parede lateral.
Um desenho que nomeia estes elementos permite à fundição orçamentá-los, enquanto um contorno apenas deixa a fresa, o macho, a máscara e os calibres na interpretação, e cada um decide por si o que a peça deve medir.
| Peça | Elemento que fixa | Critério (mm) | Se falhar |
|---|---|---|---|
| Quadro | A faixa que a fresa aperta e sobre a qual a tampa assenta | 0,10 | Um quadro que se move leva a face com ele |
| Face de abertura | O assento fresado sob a tampa | 0,10 | Uma face que bascula põe a tampa fora de esquadria |
| Face de vedação | O degrau dentro da flange, abaixo da face de abertura | Sem planura prescrita; profundidade do degrau no desenho | Uma rebarba ou um afundamento deixa o degrau irregular |
| Bordo da janela | A faixa entre um recorte e a flange | Faixa de 2,5 mm, igual à parede | A faixa fica mais fina e a parede flecha |
| Parede | A pele entre as nervuras | 2,5 | Uma zona fina fica com enchimento curto ou afunda |
| Nervura | A zona de solidificação final na raiz | 2,0 | Uma nervura que não enche deixa a parede a flechar |
| Bossa | A rosca e os pontos de fixação da placa | Ø0,2 | Uma bossa curta ou fora de posição falha a verificação da rosca |
| Orelha de fixação | O parafuso que liga a caixa a um painel | ±0,3 | Uma ranhura fora de posição tira o quadro de esquadria |
Porque é que a parede tem 2,5 mm e a nervura 2,0 mm?
A parede corre a 2,5±0,2 mm, um objetivo de desenho, e essa cifra é o compromisso entre enchimento, peso e afundamento. Uma parede mais espessa enche com mais facilidade, acrescenta massa e afunda mais, enquanto uma mais fina poupa peso e arrisca um enchimento curto. Nervuras de 2,0 mm endurecem a parede sem acrescentar uma segunda secção espessa.
Valores típicos de processo para este par de secções: o metal entra a 650–680 °C num molde mantido a 200–230 °C, a 70–90 MPa, num ciclo de 55–75 s, todos valores típicos.
O peso da injeção segue a parede, daí que seja cotado duas vezes, uma no molde e outra no metal. O ponto de partida da espessura de parede trata o mesmo equilíbrio pelo outro lado.
Que três elementos fixam a exatidão da caixa?
Três elementos carregam as tolerâncias: a face de abertura a 0,10 mm, as posições das bossas M3 dentro de Ø0,2 mm e a parede a 2,5±0,2 mm. O contorno é de 120×90±0,3 mm.
Dois dos três saem do molde. A parede e as posições das bossas são cortadas no aço, enquanto a face de abertura não pode sê-lo: depende da fresa e de ser o datum.
Cada uma das duas janelas redondas retira um disco a uma parede lateral, e a faixa que fica em volta leva a mesma secção de 2,5 mm. É essa faixa que segura a parede entre o bordo da janela e a flange.
A saída exige um ângulo de desmoldagem em cada parede para a peça soltar do molde, e o ângulo está pendente de aprovação pela fundição.
Porque é que a face de abertura é maquinada depois do vazamento?
O molde deixa a sua própria variação na face e a extração desloca o quadro, daí a fresagem depois do vazamento. A face de abertura passa então a datum, e a face superior segue-a, de modo que o desvio de uma face se lê na outra.
A cadeia passa por vazamento, corte de ataques, acabamento vibratório, fresagem da face de abertura e da face superior, roscagem, lavagem, revestimento e inspeção final.
Porque é que as bossas M3 são vazadas e depois roscadas?
Uma bossa é vazada porque o molde a levanta na mesma injeção; um espaçador acrescentado depois é outra peça e outra fixação. A rosca é cortada depois da fresagem, para que o furo siga o datum da face de abertura e não a pele em bruto.
A posição mantém-se dentro de Ø0,2 mm, verificada numa CMM (máquina de medição por coordenadas), e a rosca passa um calibre passa-não-passa mais um ensaio de binário a 2,5 N·m.
Roscar depois da fresagem acrescenta uma movimentação, e uma rosca vazada pouparia esse passo ao retirar a segunda oportunidade de corrigir um furo.
Porque é que a cavidade leva oxidação condutiva?
A cavidade é a blindagem, pelo que as suas faces interiores levam oxidação condutiva de 0,3–1,0 µm segundo a MIL-DTL-5541 Type II, com resistência de contacto de 2,5 mΩ ou menos.
O exterior leva pintura em pó de 60–80 µm para aspeto e proteção contra a corrosão, com aderência ISO 2409 classe 1 ou melhor. Os dois acabamentos encontram-se na flange, e o mascaramento cobre as faces de ajuste antes de um e de outro.
Um filme uniforme no assento levantaria a tampa na espessura do filme e quebraria a sobreposição condutiva na flange, daí que as faces de ajuste fiquem sem revestimento. Dois acabamentos significam dois desenhos de máscara e duas linhas de inspeção, mão de obra e não metal.
Que calibres provam uma caixa?
Sete calibres cobrem os cinco pontos de falha. Uma placa de planura e um calibrador de lâminas resolvem a face de abertura, e uma CMM lê a posição das bossas. As roscas levam calibre M3 passa-não-passa e chave dinamométrica, enquanto o revestimento leva medidor de espessura de filme, lâmina de corte em cruz e lâmpada D65.
Um número vale pouco se o relatório não nomear o instrumento e não disser se a peça estava fixada; um elemento sem calibre fica por provar, e a prova que falta não se lê na peça acabada.
Quando é que uma caixa falha em serviço?
Cinco pontos falham: a face de abertura, a raiz da nervura, a rosca M3, um furo M3 obturado pelo revestimento e a posição das bossas. A raiz da nervura é a zona de solidificação final, onde a nervura de 2,0 mm encontra a parede de 2,5 mm.
Cada ponto chega ao utilizador como um sintoma diferente, de uma tampa que não assenta a uma placa que não desce sobre as suas bossas.
O serviço limita o desenho. A caixa trabalha no interior, num armário ou numa instalação industrial, com óleo e vibração, e não se promete exposição exterior nem névoa salina.
Quando é que o molde deixa de se pagar?
Um molde de uma só cavidade previsto para 150 000 injeções é um objetivo de desenho pendente de aprovação pela fundição. O molde paga-se uma vez e cada injeção posterior reparte esse custo, pelo que uma série curta carrega a maior parte por peça.
Uma caixa de chapa dobrada dispensa molde e ganha numa série curta, mas uma costura corre ao longo de cada canto e o caminho de blindagem fecha-se pior. Um perfil extrudido com tampas nas extremidades mantém o ferramental baixo e limita a forma a uma só secção.
Numa caixa dobrada as nervuras são dobras, as orelhas são abas e as janelas são recortes na mesma chapa. Um perfil extrudido leva as nervuras na secção e precisa de tampas; só as bossas e as fixações se acrescentam em qualquer das rotas.
O desenho nomeia a face de abertura como datum, mais a parede, a nervura, as posições M3 e a divisão de acabamentos com a sua lista de máscara. Dá também a dimensão do lote e a condição de serviço.
A rota aguenta-se enquanto o lote puder carregar esse molde de 150 000 injeções, e a espessura de parede continua a ser um objetivo de desenho. A janela entre metal e molde é uma verificação à parte. Passado isso, uma caixa dobrada ou extrudida é a melhor compra, e uma tampa de caixa em alumínio mostra as mesmas verificações de libertação numa peça vazada.
O que deve uma revisão de projeto fechar nesta caixa?
Uma revisão de projeto fixa cinco itens antes de o molde ser cortado. São a face de abertura como datum, a parede e a nervura, as posições M3, a divisão de acabamentos com a sua lista de máscara, e o lote com a condição de serviço.
Perguntas frequentes
- Porque é que a face de abertura de uma caixa perde 0,10 mm de planura?
- Porque é que aparecem marcas de afundamento na raiz das nervuras depois da pintura?
- Porque é que as roscas M3 espanam numa caixa fundida?
- Porque é que a pintura em pó obtura os furos M3 de uma caixa?
- O que determina o custo de uma caixa fundida sob pressão em alumínio?
