
Caixa de rolamento de marca própria: vazamento e mandrilagem
Um programa de caixas de rolamento de marca própria vive de quatro registos, não de um desenho: a letra de revisão, a folha de propriedade da ferramenta, o relatório de primeira peça e a folha de lote que liga um vazamento às leituras. A caixa é um corpo dividido em A356-T6, com 120×95×70 mm e um furo de Ø60 H8, todos alvos de desenho.
O percurso parte do vazamento por gravidade num molde de aço e segue com o corte do ataque, a rebarbagem, a granalhagem a Sa 2,5, a fresagem das faces de separação, o aparafusamento e a mandrilagem das metades como um só corpo e a furação da flange. Repartir a encomenda entre fundição e maquinação acrescenta um passo onde a revisão e a preparação da mandrilagem divergem; um programa de dobradiça corrido como uma só encomenda evita esse passo.
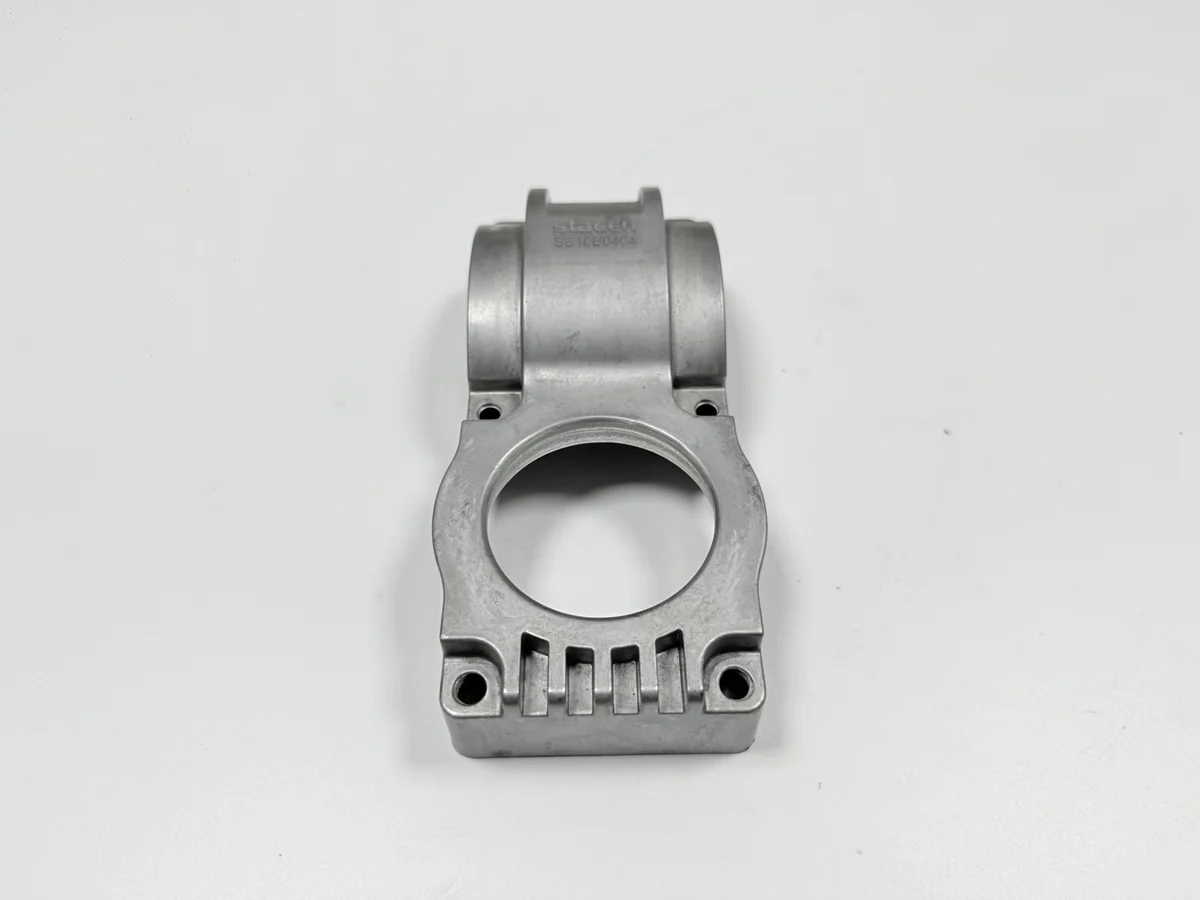
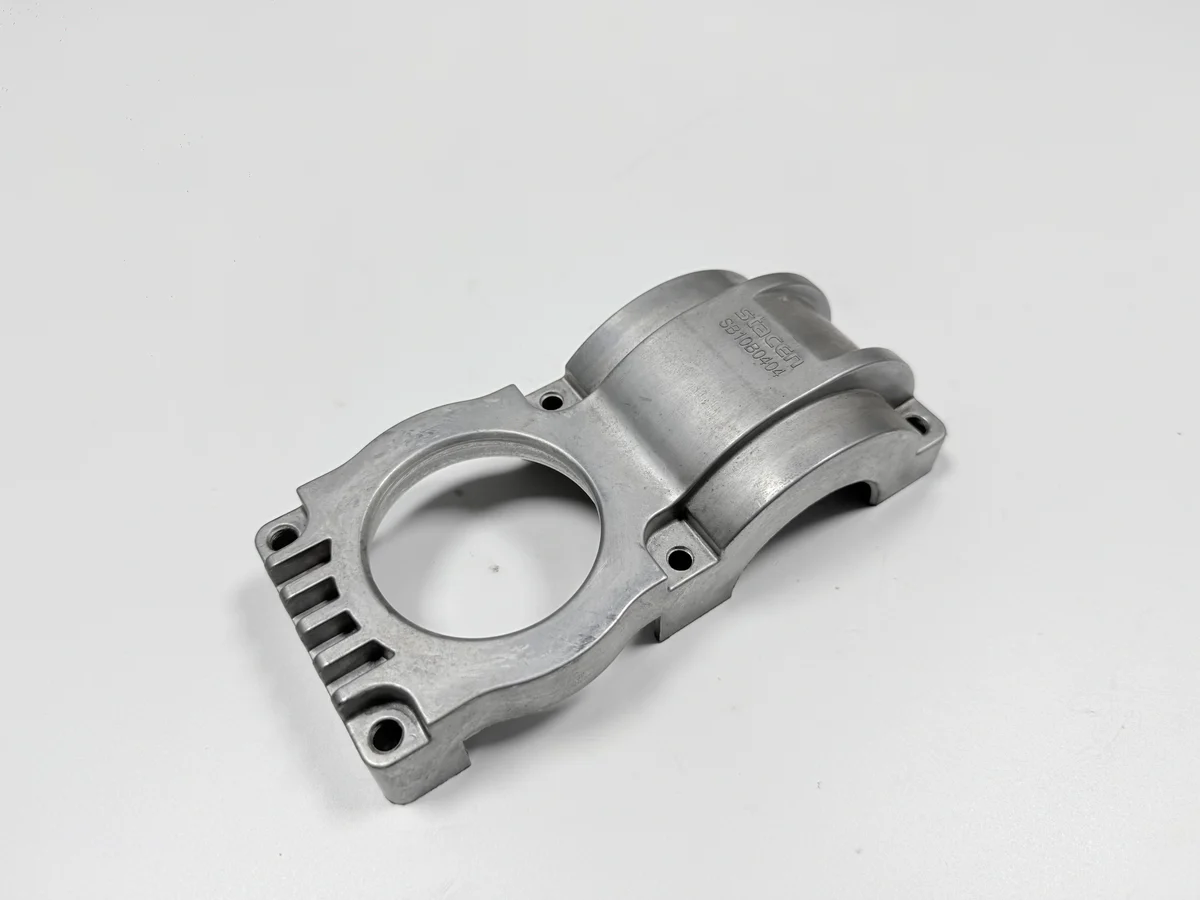
O que fica decidido antes de se cortar o molde?
Seis decisões ficam fixadas antes do corte do molde. Cinco são cotas: o furo de Ø60 H8, a planura das faces de separação a 0,05 mm, a perpendicularidade à face de montagem a 0,05 mm, os quatro furos da flange 4×Ø9 em posição de Ø0,3 mm e o contorno de 120×95×70 mm. A sexta é a superfície, granalhada a Sa 2,5 segundo ISO 8501-1, com as faces maquinadas em bruto.
O assento semicircular e a sobremetalha do furo vêm do mesmo molde de aço: mexer em qualquer dos dois volta a cortar aço, e o assento é cortado na mesma fixação do furo, a aguardar aval da fundição. O molde é cortado uma vez e desgasta-se ao longo dos vazamentos, pelo que uma alteração depois da primeira peça regressa à ferramentaria.
Que documentos exige um programa de caixa de rolamento?
Quatro documentos acompanham a encomenda: um desenho 2D com cada tolerância e a etapa a que se aplica, um modelo 3D em STEP ou IGES com o assento e as orelhas da flange que um corte não mostra, uma amostra de primeira peça ou padrão de superfície que fixa o que é Sa 2,5, e o tamanho do lote com a propriedade da ferramenta.
A letra de revisão é o registo que falha em silêncio. Uma revisão que não viaja com o lote deixa inspecionar uma caixa contra a cota de furo anterior: a peça passa na bancada e o rolamento não entra à pressão. Cada registo leva um número e a respetiva faixa.
| Registo | O que fixa | Alvo | Faixa admissível |
|---|---|---|---|
| Revisão do desenho | Furo | Ø60 H8 | Limites H8 do desenho |
| Revisão do desenho | Planura da face de separação | 0,05 mm | 0,05 mm máx. na face |
| Relatório de primeira peça | Ensaio de prensagem do rolamento | contacto do assento conforme desenho | a aguardar aval da fundição |
| Relatório de primeira peça | Perpendicularidade, face de montagem | 0,05 mm | 0,05 mm máx. |
| Folha de lote | Furos da flange 4×Ø9 | posição Ø0,3 mm | Ø0,3 mm máx. |
| Propriedade da ferramenta | Vida do molde | contada em vazamentos | a aguardar aval da fundição |
Como é que o tamanho do lote muda a parte da ferramenta?
A ferramenta é cotada uma vez e dividida pelos vazamentos. Um molde vaza 1–2 peças por vazamento, a aguardar aval da fundição, pelo que algumas centenas de caixas carregam uma parte visível do molde; vários milhares repartem o mesmo molde até o custo vir dos postos de mandrilagem.
A propriedade decide a repetição. Um molde do cliente chega à segunda encomenda sem linha de ferramenta, enquanto um molde do fornecedor volta a ser amortizado ou recebe nova parte. O peso diz pouco: a caixa passa mais tempo grampeada para o furo aparafusado do que no molde.
Onde falha primeiro um programa de caixa de rolamento?
Dois pontos falham tarde: o furo aparafusado e o envelhecimento entre o desbaste e o acabamento. Mandrilar cada metade deixa o assento e o furo em eixos separados, e uma caixa que passa no controlo de diâmetro pode falhar a redondeza quando os parafusos fecham as faces.
O furo aparafusado são três postos: aparafusar, mandrilar e desaparafusar para reverificar com micrómetro de interiores em três pontos. Um percurso sem a reverificação poupa um dispositivo e perde a leitura do estado montado que sustenta qualquer controlo de alinhamento do furo. O envelhecimento é a segunda paragem, a 155–165 °C durante 4–6 h a aguardar aval da fundição, e sem ele o grampo espreme tensão no furo.
O que deve constar do orçamento?
Quatro linhas entram no orçamento: a parte do molde, o vazamento com corte do ataque e do massalote, a maquinação com o furo aparafusado e a inspeção de primeira peça. A granalhagem fica na linha de vazamento porque corre antes da maquinação e as faces maquinadas ficam em bruto, sem mascaramento.
Um número feito ao peso falha três das quatro linhas. O furo aparafusado leva três postos, a primeira peça leva o relatório de CMM, o ensaio por líquidos penetrantes e o calibrador passa/não passa, e o envelhecimento cota-se à parte. Quatro dados chegam com o pedido: desenho 2D, modelo STEP, amostra ou padrão de superfície, e tamanho do lote com a propriedade da ferramenta.
O que se repete quando o rolamento muda de tamanho?
Um novo tamanho de rolamento reabre três passos e deixa a liga intacta. A cota do furo e o padrão dos furos da flange mudam juntos no desenho, as metades são aparafusadas e mandriladas outra vez para o novo diâmetro, e a primeira peça repete o CMM, a leitura em três pontos e o ensaio de prensagem.
A planura das faces e a cota de perpendicularidade costumam sobreviver a uma mudança de rolamento, pelo que o molde fica intacto enquanto a preparação da mandrilagem é refeita. Essa separação decide que controlos a segunda encomenda repete e quais herda. Uma nota de alteração do cliente nomeia a revisão substituída, e a primeira peça é repetida.
As encomendas repetidas herdam as afinações da primeira peça: a preparação do furo aparafusado e o ciclo de envelhecimento, com a folha de lote a levar o número do vazamento ao lado da revisão. Envie o desenho com a letra de revisão, o modelo STEP, o padrão de superfície ou a amostra, e o lote com a propriedade da ferramenta; cada linha do orçamento confere-se contra esse conjunto.
Perguntas frequentes
