
Anel de retenção de luneta: 1 000 peças, sete raízes partidas
Num registo de exemplo, sete raízes de garra partiram em 1 000 peças de um anel de retenção de luneta em Zamak 5, e a prensa que assentou esses anéis lia 320 N contra uma janela de 80–200 N. Um raio de R0,2 mm na raiz mais um batente de curso na prensa levaram a contagem de quebras a zero na mesma bancada.
O anel é uma banda de Ø26,0 mm com parede de 0,8 mm e três garras interiores a 120°, todos alvos de projeto. A altura da garra é mantida a 1,2±0,05 mm, o peso fica em 1,8±0,2 g, e a liga é Zamak 5 segundo ASTM B86 AC41A no estado fundido.
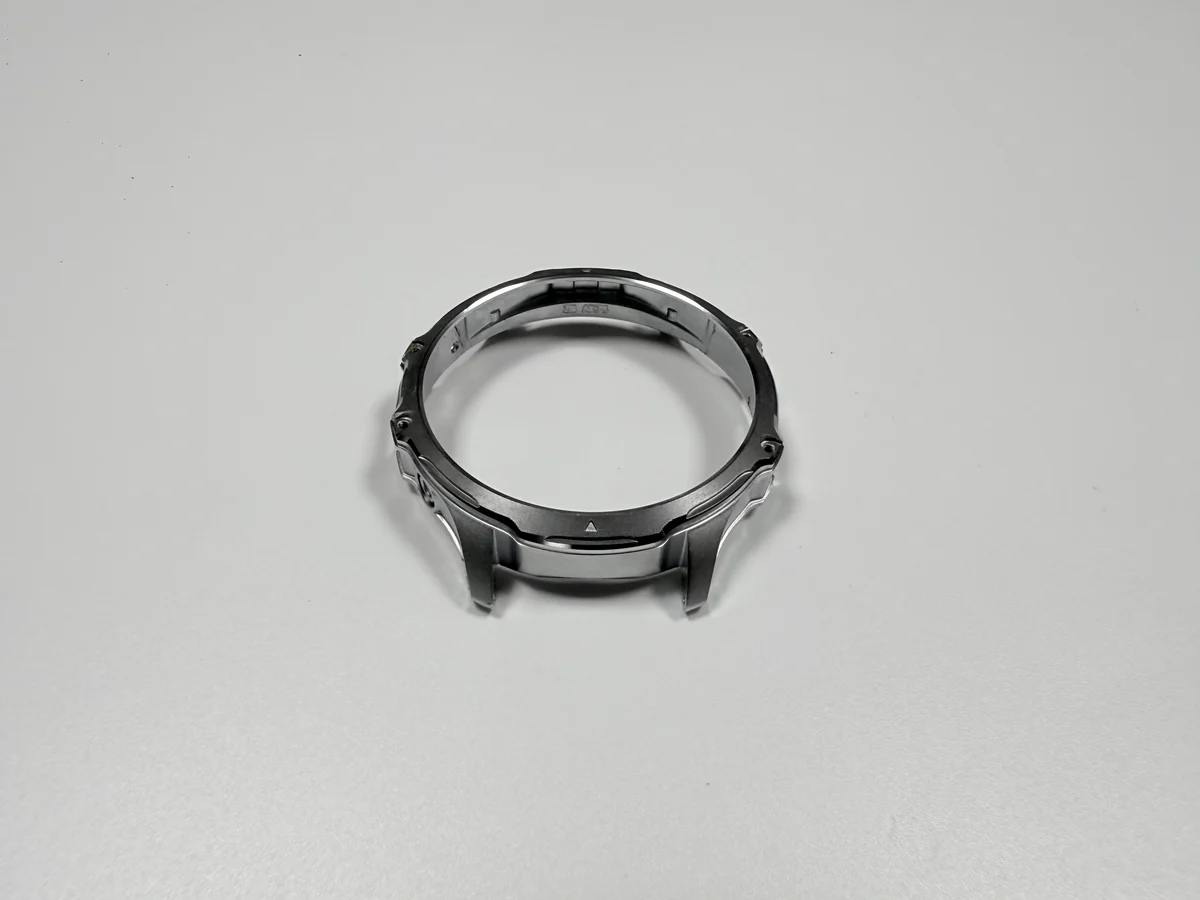
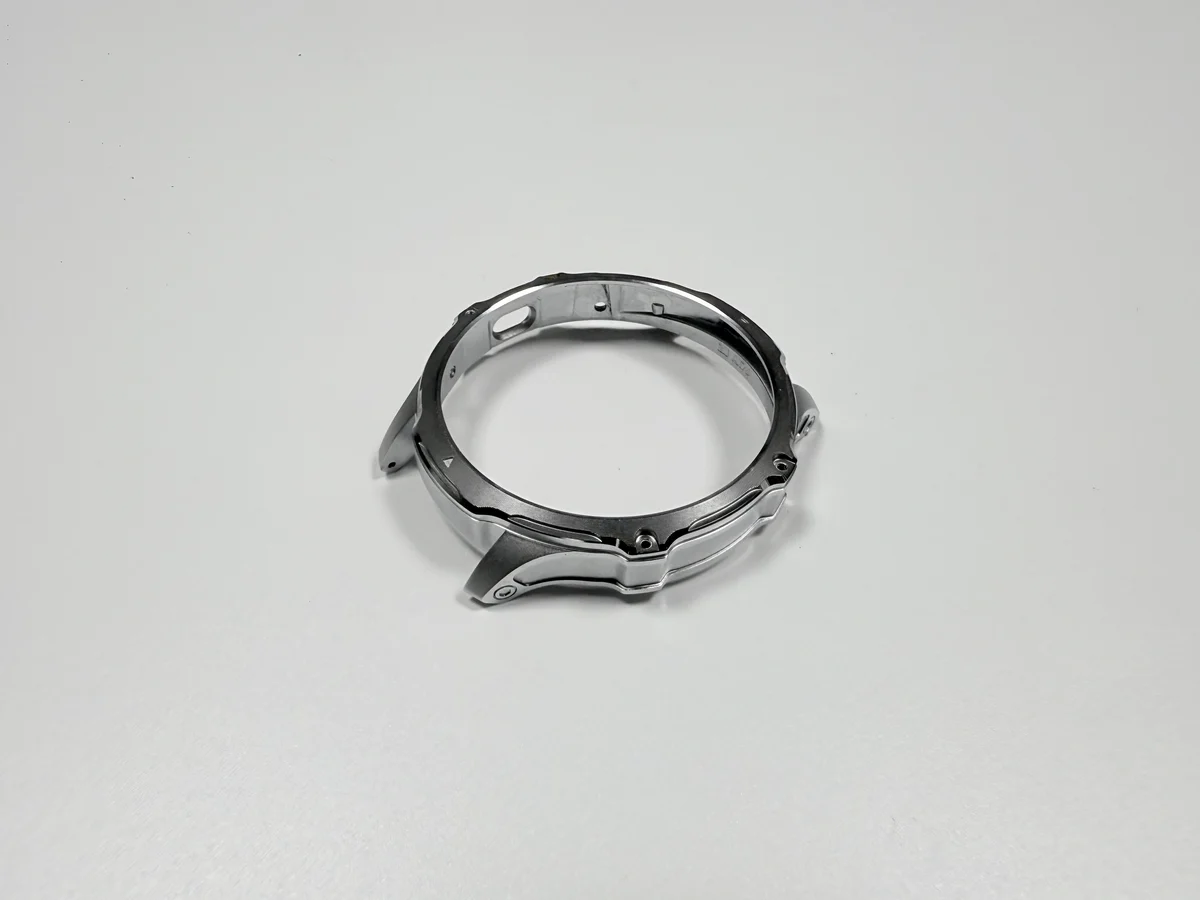
Em que falhou o lote de 1 000 peças?
Sete anéis de um lote de 1 000 peças falharam na prensagem, e os sete falharam numa raiz de garra. Um calibrador de anel no diâmetro exterior e uma inspeção visual do revestimento não veem uma raiz de garra, por isso a falha só apareceu na prensa.
O padrão apontava para uma característica em vez de refugo aleatório. A raiz é a transição da garra para a banda e a secção mais fina da peça. Uma face de fratura sem vazio de retração excluiu a porosidade de fundição na rotura e deixou a raiz como a parte que levava a carga. Um canto vivo concentra essa carga numa secção de poucos décimos de milímetro de espessura.
Que força de prensagem viram os anéis rejeitados?
Nos anéis que falharam, a força de prensagem lia 320 N na bancada, com a caixa de acoplamento montada. O critério de libertação é de 80–200 N; a leitura ficou em 1,6 vezes o limite superior de 200 N. Abaixo de 80 N o anel fica solto o suficiente para o cristal levantar ou rodar; acima de 200 N a raiz leva mais do que a sua secção suporta.
A força vem do curso, e uma prensa regulada a olho passa do curso numa banda fina. Um batente de curso é ferramenta, orçamentado uma vez para a prensa, ao passo que uma raiz de canto vivo volta como anéis rejeitados em cada lote de montagem. As linhas abaixo são o registo de exemplo.
| Etapa do lote | Força de prensagem (N) | Limite (N) | Raízes de garra partidas (peças) |
|---|---|---|---|
| Primeiro lote, 1 000 peças | 320 | 80–200 | 7 |
| Repetição após R0,2 e batente de curso | Dentro da faixa | 80–200 | 0 |
Que alteração de fundição corrigiu a raiz da garra?
A ferramenta recebeu um raio de R0,2 mm na raiz da garra, e a liga não mudou. Dois alvos de projeto decidem como essa raiz enche: um ataque central e um extravasor colocado fora das raízes das garras, para que o metal chegue à secção enquanto ainda está a solidificar.
O molde é um inserto 8407 de oito cavidades, com alvo de projeto de 500 000 golpes. O trabalho de raio é orçamentado uma vez e fica na ferramenta, por isso a nota de parede fina pertence ao desenho antes do corte. Depois do corte, esse raio passa a ser uma alteração de ferramenta com prazo.
O que impediu a prensa de ir além do curso?
Um batente de curso mantém a prensa abaixo dos 320 N que partiram as raízes. É regulado contra a faixa de 80–200 N, na mesma bancada e com a mesma caixa, e muda a prensa em vez do anel.
O anel não tem segunda prensagem. Uma vez assentado, segura o cristal e a caixa fecha por cima, por isso uma raiz partida manda o anel para o refugo com o cristal já no lugar. Um batente protege um lote que não se recupera.
Como se verifica agora uma raiz de garra?
Duas verificações libertam a raiz, e cada uma lê uma coisa diferente. A força de prensagem é lida contra a caixa de acoplamento e tem de cair na faixa de 80–200 N. Quando há uma rotura, a face de fratura não pode mostrar vazio de retração, o que separa um defeito de fundição de um defeito de prensagem.
A altura da garra é fixada depois da fundição pelo acerto das garras interiores, e em seguida medida com um micrómetro de altura a 1,2±0,05 mm. O diâmetro exterior vai ao calibrador de anel, a Ø26,0 0/-0,05 mm, e a planicidade a uma placa de superfície com lâmina calibradora a 0,05 mm. O calibrador de anel é um instrumento passa-não-passa: devolve um sim ou um não, nunca um número. As linhas abaixo trazem as indicações.
| Característica | Alvo (mm) | Admissível (mm) | Instrumento |
|---|---|---|---|
| Altura da garra | 1,2 | 1,15–1,25 | Micrómetro de altura |
| Raio da raiz | R0,2 | Sem canto vivo | Verificação da ferramenta |
| Diâmetro exterior | Ø26,0 | 25,95–26,00 | Calibrador de anel |
| Planicidade | 0,05 | 0,05 máx. | Placa de superfície e lâmina |
| Face de fratura | Metal são | Sem vazio de retração | Inspeção visual |
A cadeia que alimenta estas verificações passa pela fundição sob pressão, pelo corte do ataque, pela rebarbagem em tambor, pelo acerto das garras, pelo polimento e pelo revestimento. Cada etapa anterior pode alterar a secção sem que nada apareça na banda exterior. O ajuste de montagem é a outra metade: o ajuste por pós-usinagem parte do datum na base do anel.
O que este caso não prova?
O caso prova uma cadeia: um raio de raiz e um curso de prensa levaram um lote de sete roturas a zero, lido na mesma bancada. Não prova o rendimento de um lote de produção completo, porque um lote, um lote de caixas e uma prensa são todo o registo.
A condição de serviço fixa o limite. O anel fica numa cavidade seca da caixa, sem meios corrosivos, e não é reparado depois da montagem; uma peça desmontada e prensada outra vez fica fora deste registo. Uma carrura de parede fina leva o mesmo problema de espessura num componente maior, com o revestimento em vez da força de prensagem como variável.
Um desenho com o raio da raiz, a faixa de força de prensagem e a caixa contra a qual a força foi lida reduz o orçamento seguinte a três linhas que um segundo fornecedor tem de cumprir. Três linhas são pouco, mas tornam dois orçamentos comparáveis. Esses dados também decidem se a raiz é trabalho de ferramenta ou uma alteração de fundição.
