
Carrura quadrada: Zamak 5, asas de 0,9 mm, revestimento
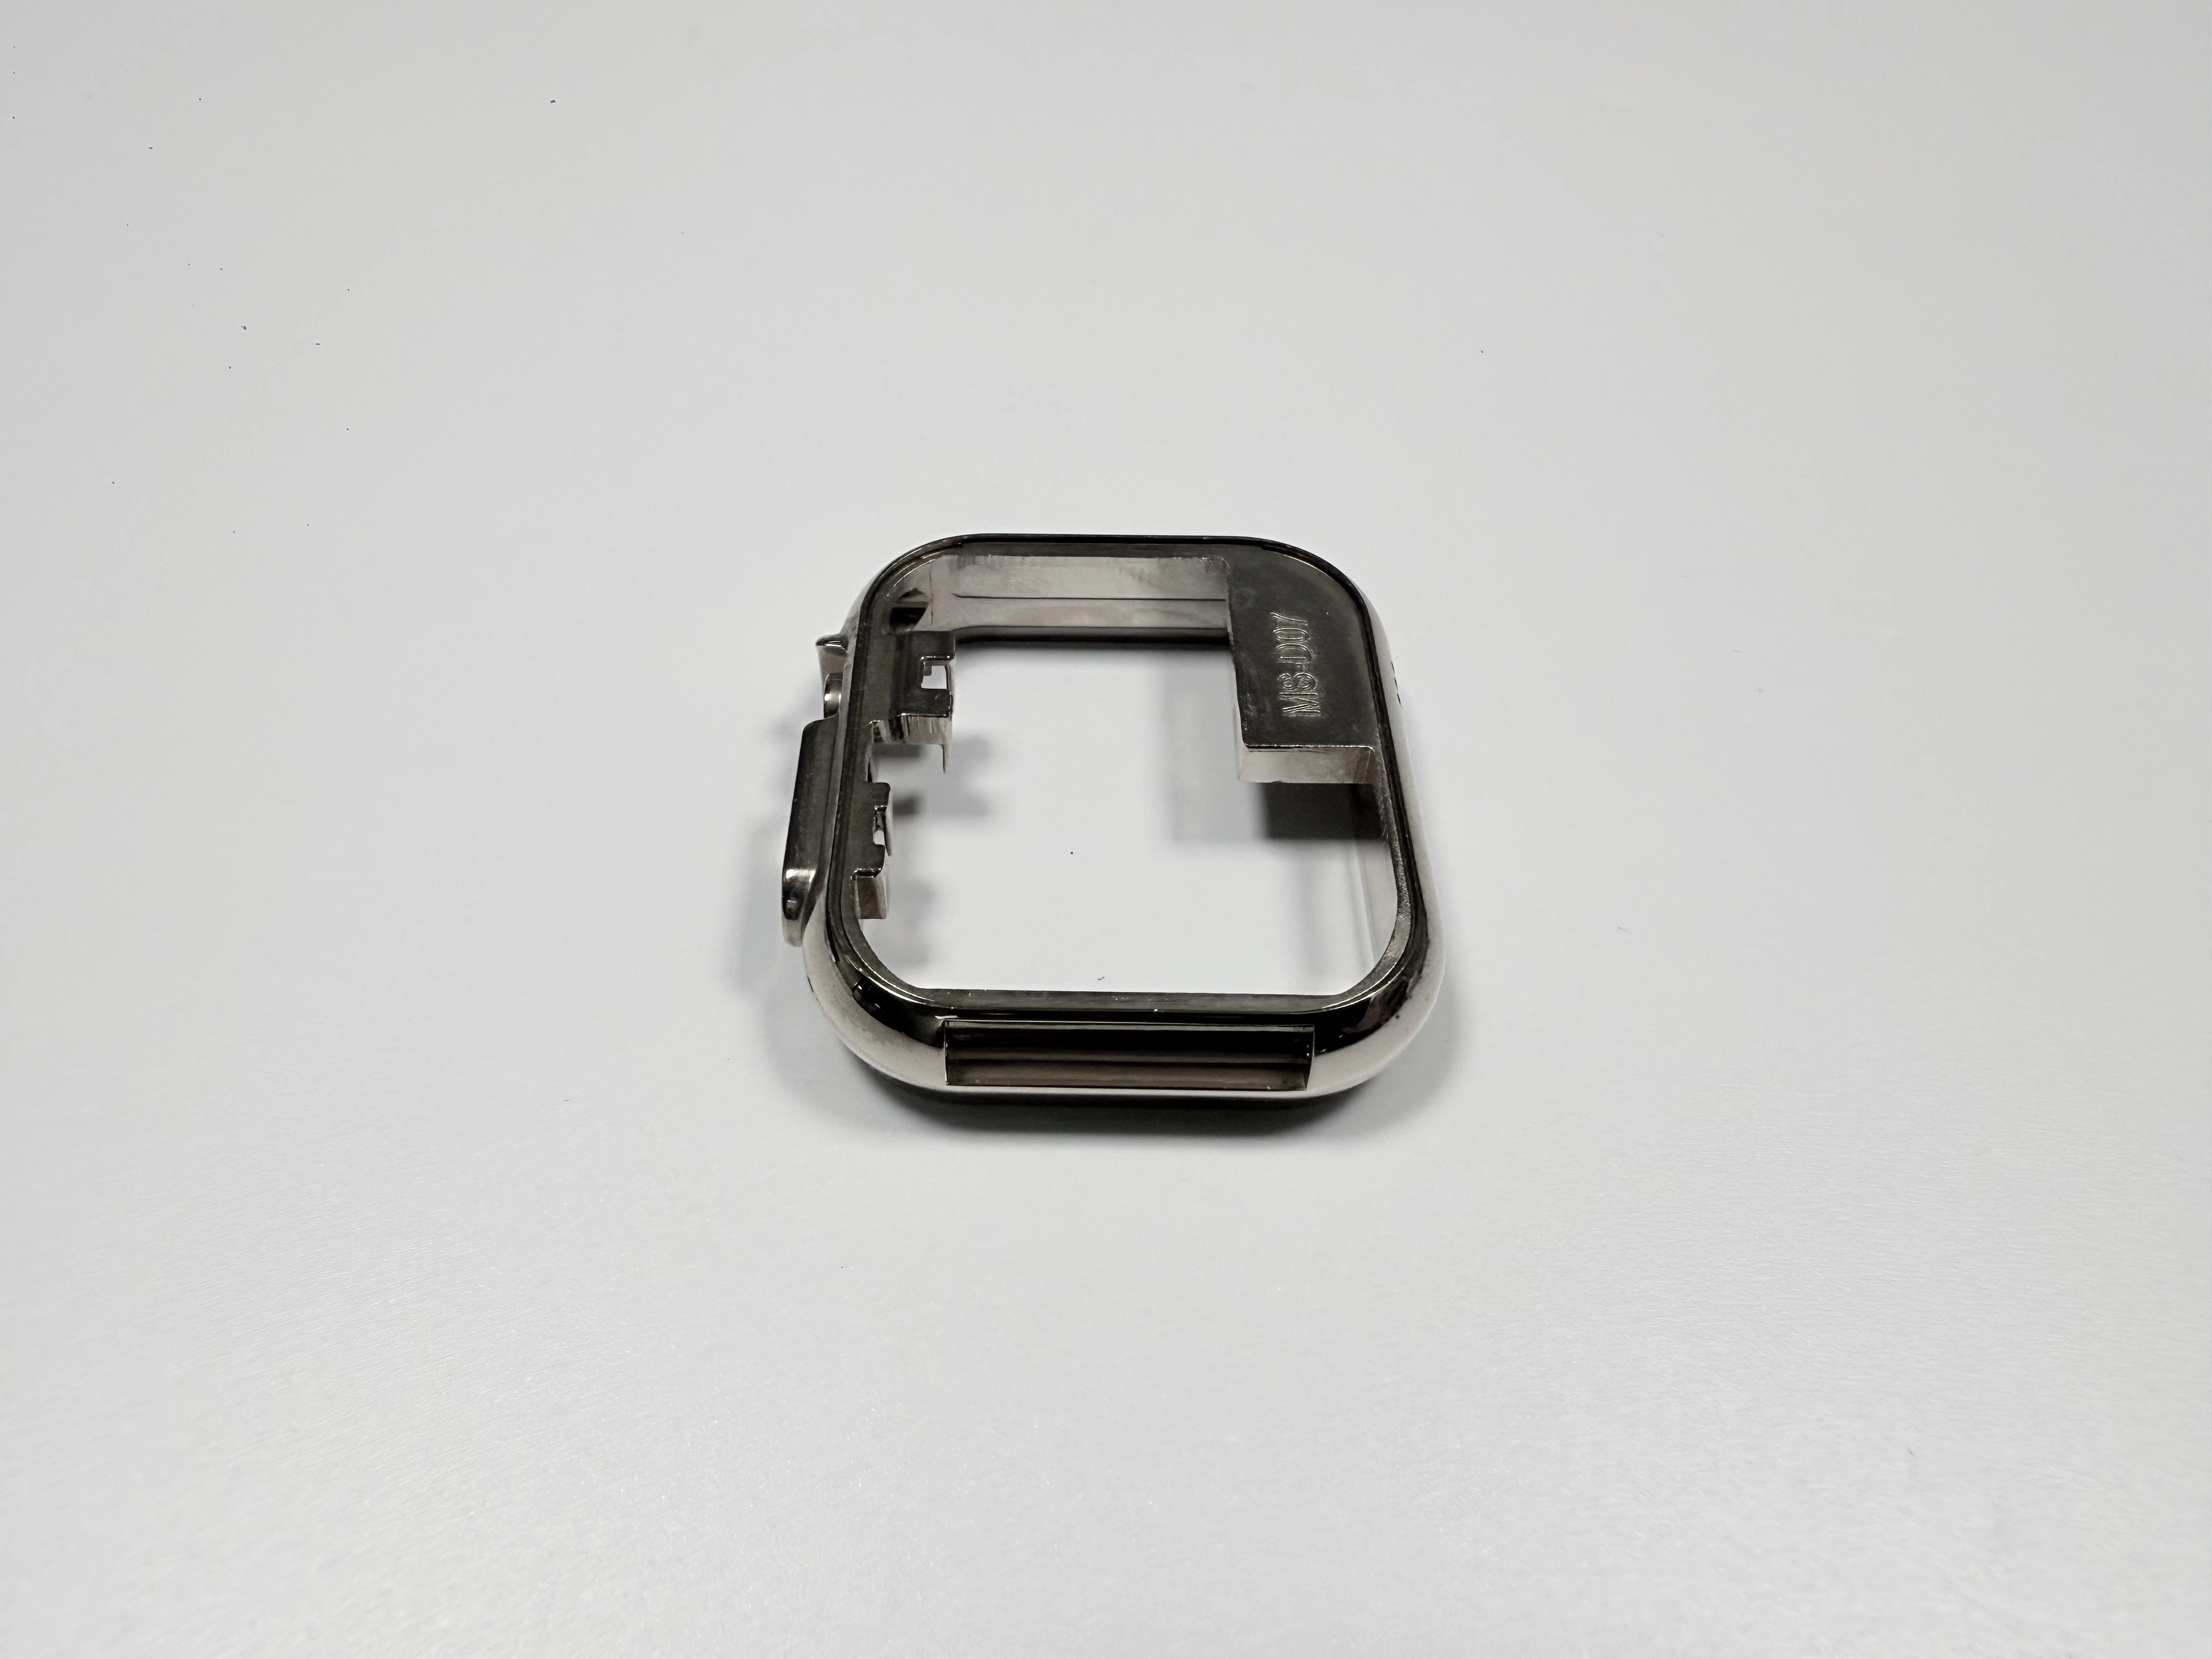
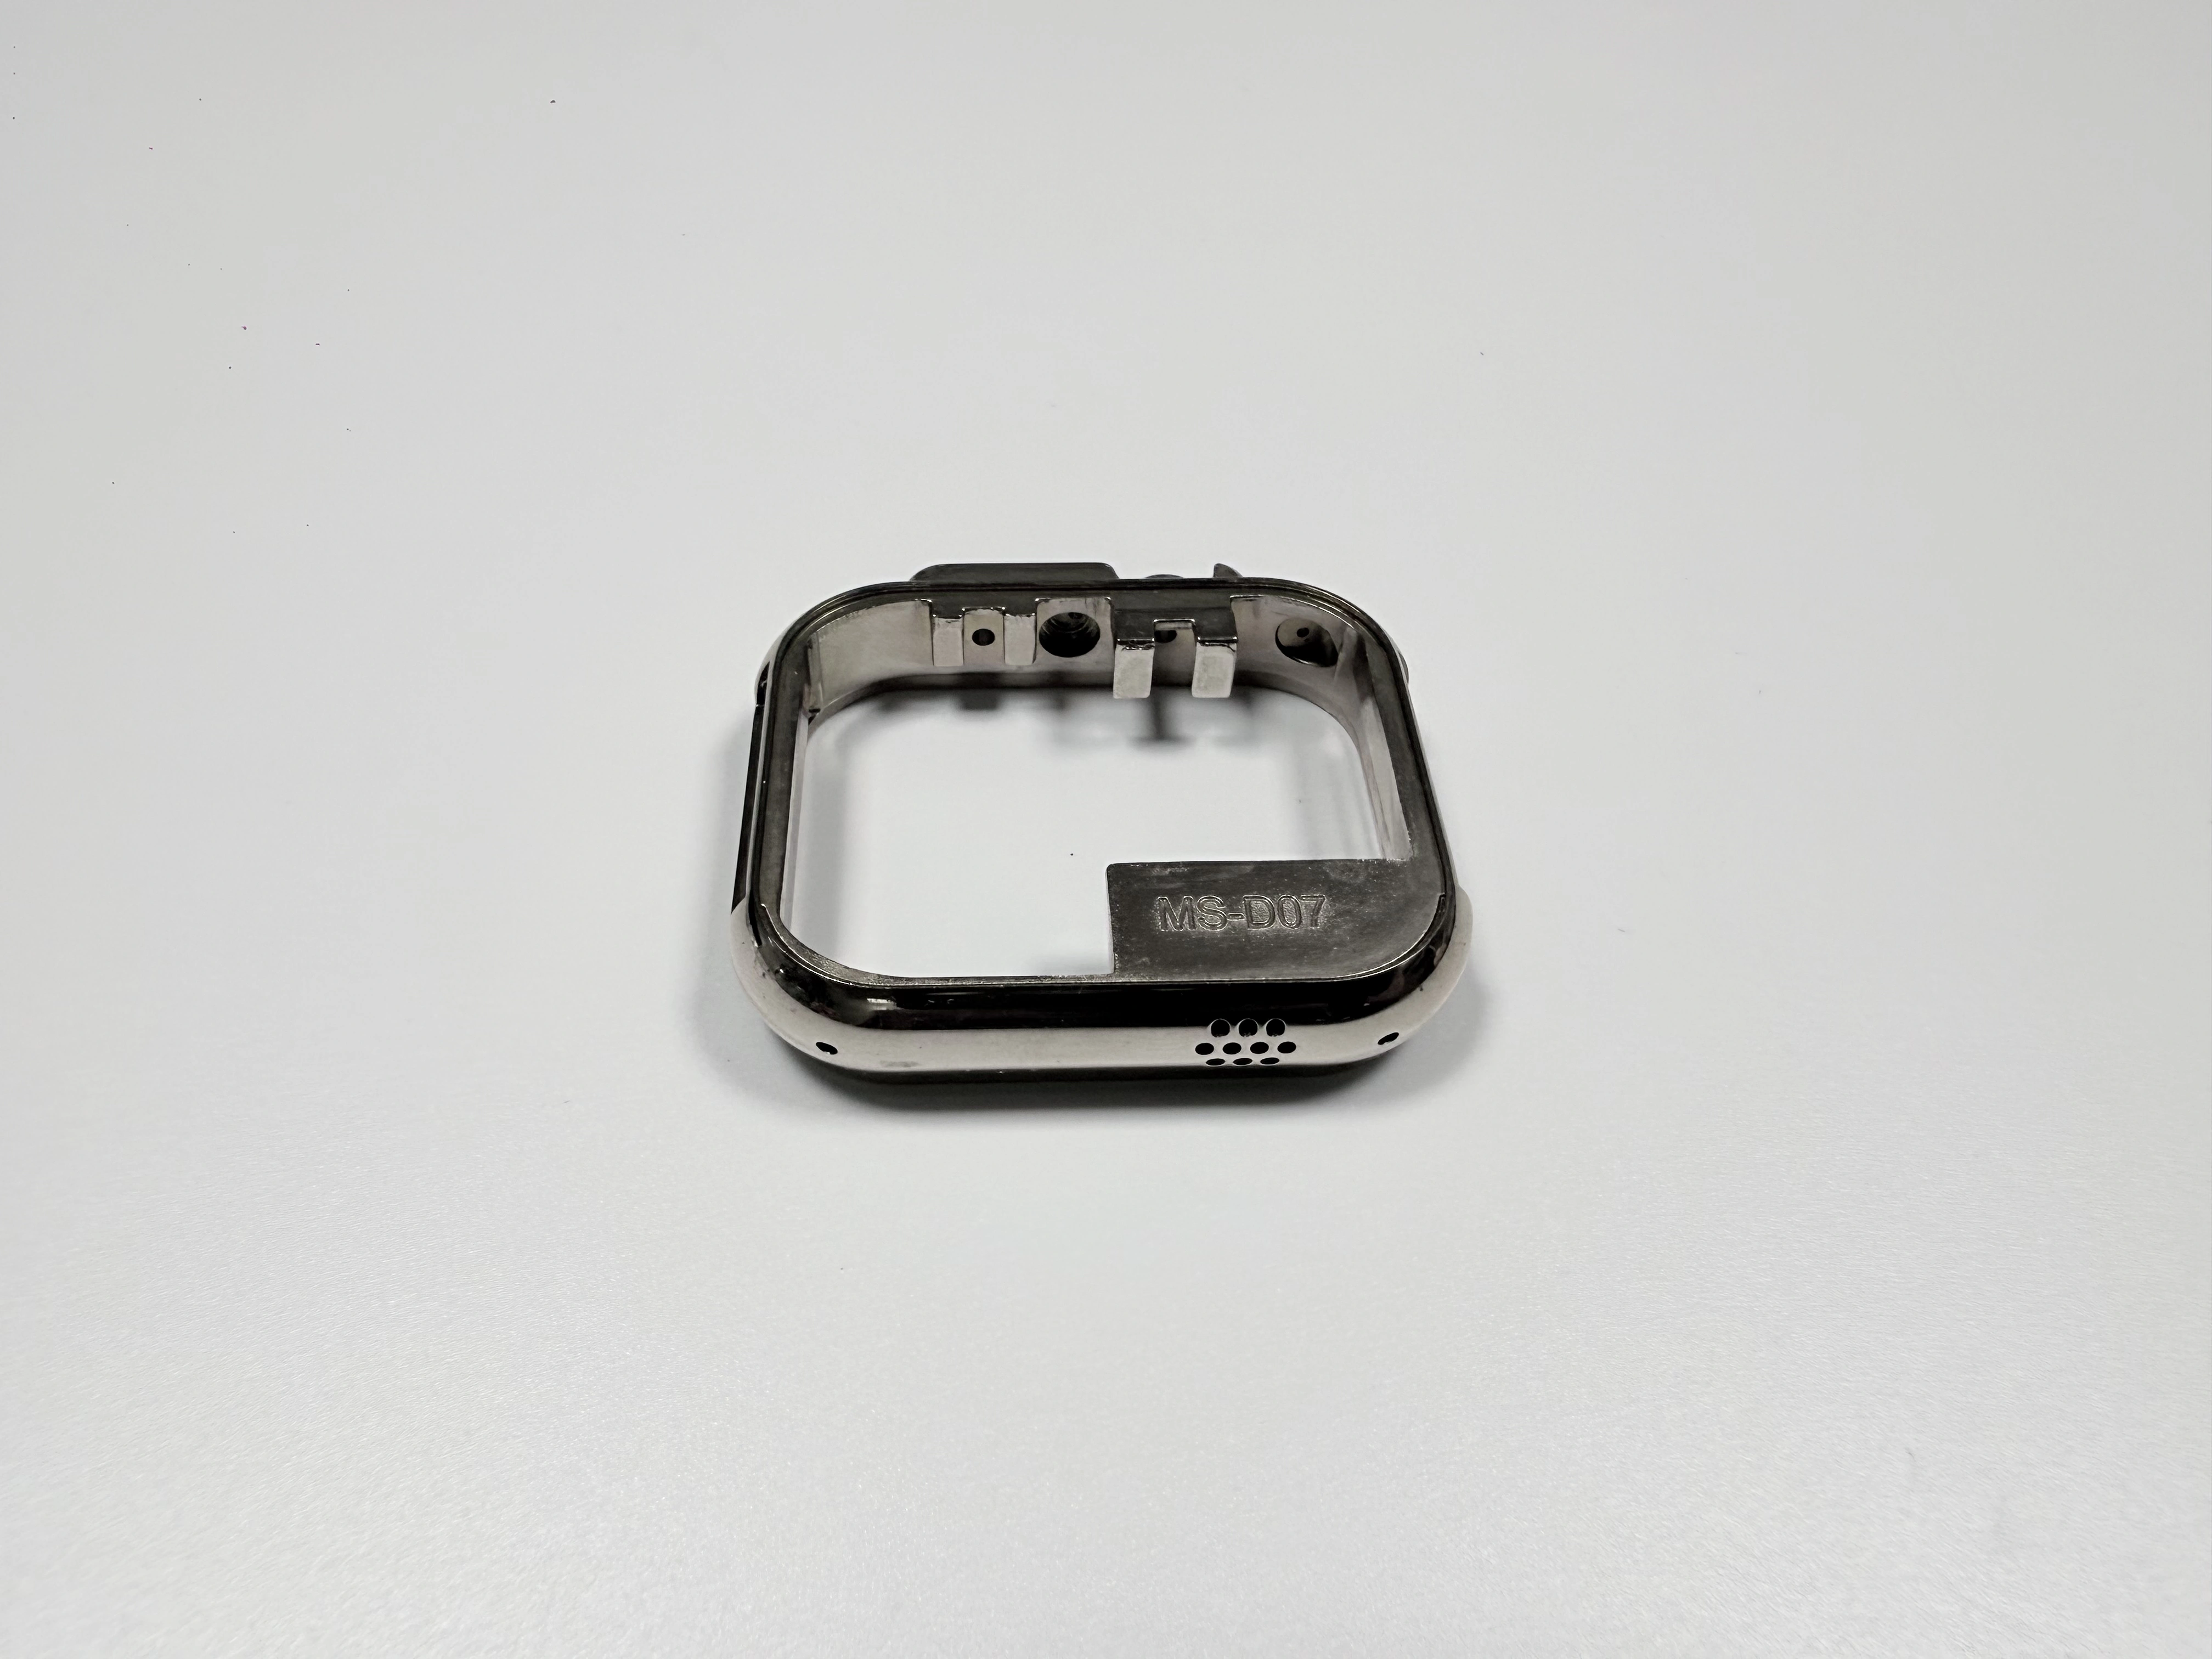
Uma carrura quadrada de 38,0×38,0×9,5 mm em Zamak 5, 12±1 g. Num registo de exemplo, nove destas 300 peças chegaram ao controlo com a boca lascada no furo da asa. Um chanfro antes da broca e um avanço reduzido no rompimento levaram a série seguinte a zero. A fundição sob pressão de zinco fixa a forma, a saída da broca fixa o descarte.
Que liga correu nas 300 peças?
Zamak 5 conforme ASTM B86 AC41A, fundido num molde de 4 cavidades em 8407, e depois Cu/Ni/Cr. A carrura leva quatro interfaces: degrau espelho 0,03 mm, cavidade do movimento 30,0 mm, furo da coroa Ø3,0 mm e dois furos de asas Ø1,5 mm a Ø0,05 mm de coaxialidade. A parede corre 0,9–1,2 mm e afina a 0,9 mm nas asas, onde o furo é mais largo que a parede. O furo leva 0,03 mm de desvio superior e 0 inferior; a cavidade 0,05 mm em cima e 0 em baixo.
Característica | Meta (mm) | Faixa admitida (mm) | Instrumento |
|---|---|---|---|
Furos de asas, dois | Ø1,5 | Ø1,50–Ø1,53 | Calibrador Ø1,5 |
Furo da coroa | Ø3,0 | Ø3,00–Ø3,05 | Calibrador Ø3,0 |
Cavidade do movimento | 30,0 | 30,00–30,05 | Calibrador de cavidade |
Degrau espelho | 0,03 | 0–0,03 | Mesa e lâmina |
Parede lateral | 0,9–1,2 | 0,9–1,2 | Corte |
Onde falharam as 300 peças?
Nove de 300 chegaram ao controlo com a boca lascada na saída da broca, todas acima da linha de descarte de 0,1 mm. Essas nove tinham percorrido toda a cadeia. O furo também não recuperava: a lasca está na aresta da boca, e repassar alarga o furo.
A causa foi o apoio na saída, não a liga. Uma broca Ø1,5 mm atravessa uma parede de 0,9 mm e sai para o ar, por isso a ponta empurra o último metal em vez de o cortar. Não havia chanfro na saída e o avanço foi até ao rompimento. Nove em 300 é a perda que um orçamento de parede fina leva sempre; estava imputada à fundição, mas nasce na saída da broca e devia levá-la a usinagem.
O que mudou na furação após a primeira série?
Mudou o furo, não a qualidade da ferramenta. Um chanfro passa antes da broca para a ponta romper numa aresta apoiada, e o avanço cai quando a ponta chega à saída. Ambos cabem no mesmo programa CNC e no mesmo amarre, por isso as duas asas ficam num eixo a Ø0,05 mm.
Essa passada custa ciclo: uma segunda ferramenta e uma saída mais lenta, e é todo o prazo que a mudança acrescenta. É orçada por peça, por isso o preço aparece na linha de usinagem. O descarte que evita estava antes imputado à fundição e contado em peça inteira.
Que quatro controlos mantiveram a lasca a zero?
Quatro controlos correram após a mudança. Um, o chanfro fica no programa e é verificado na primeira peça. Dois, a redução de avanço na saída fica no programa. Três, um calibrador pré-revestimento de Ø1,536–Ø1,554 mm seleciona o furo na máquina, e após o revestimento lê-se Ø1,50–Ø1,53 mm conforme desenho. Quatro, a validação da primeira peça corre os três anteriores antes da série, e a oficina de molde assina.
Esse controlo custa minutos por lote; uma boca lascada custa a peça e toda a usinagem dentro. O limite de 0,1 mm fica na folha de controlo como recusa, não como nota.
Como se controlou o furo após a mudança?
O furo é lido com o calibrador antes do revestimento, sobre a cota prévia que leva a camada: Ø1,50–Ø1,53 mm mais 18–27 µm por face, ou seja 0,036–0,054 mm, dá Ø1,536–Ø1,554 mm antes do revestimento; depois relê-se conforme desenho e volta a Ø1,50–Ø1,53 mm. A boca corre contra 0,1 mm, os dois eixos contra Ø0,05 mm numa MMC. O relatório da primeira peça leva as três leituras com a sua etapa, e os calibradores estão nos bancos de teste.
A etapa tem de figurar na folha, porque a camada move o furo. Cobre, níquel e cromo somam 18–27 µm por face, 0,036–0,054 mm no diâmetro; quem lê a tolerância do desenho como cota prévia só conserva, a 1,50, 1,446–1,464 após o banho, e toda a série cai abaixo do desvio inferior.
Camada | Por face (µm) | No diâmetro (mm) |
|---|---|---|
Cobre | 8–12 | 0,016–0,024 |
Níquel | 10–15 | 0,020–0,030 |
Cromo | 0,1–0,3 | 0,0002–0,0006 |
As três | 18–27 | 0,036–0,054 |
Sentido do diâmetro = valor por face × 2; a ordem das camadas está nas notas de revestimento.
O que provam as 300 peças para uma parede de 0,9 mm?
A prova termina na saída da broca. Parede, liga e cota do furo não se moveram entre as duas séries, por isso o chanfro e o avanço levaram a contagem de nove a zero. Este caso não prova um rendimento de toda a série. Uma parede de 0,9 mm noutra liga, ou um furo acima de Ø1,5 mm, encontra outra carga de saída e precisa do seu próprio primeiro artigo.
Envie o desenho com o chanfro, a indicação de avanço e a etapa de revestimento, e o próximo furo orça-se contra as três. Uma peça Zamak com outro revestimento está no caso do joão-bobo com a mesma lógica de parede fina.
