
Cofrinho joão-bobo: Zamak 5, ajuste CNC e acabamento PVD
A junta deste cofrinho em Zamak fechou em 0,05 mm só depois que o corte de acabamento passou para trás do polimento. A fundição por injeção de zinco levou as duas metades da carcaça ao desenho em Zamak 5, com a junta correndo pela faixa visível mais larga da peça. No primeiro lote, uma lâmina de 0,05 mm entrava 0,10–0,12 mm. Mover uma operação na rota a fechou, e os quatro portões abaixo são o que cada lote enfrenta.
O briefing: duas metades, uma junta visível
A peça é um cofrinho de mesa que volta a ficar em pé depois de um empurrão, vendido como presente e mantido no balcão. As duas metades fundidas se encontram no equador, então a junta fica na faixa que todo mundo olha primeiro. Nada cobre essa linha, o que faz da aparência a verificação decisiva em todo lote.
O peso fica numa pastilha de 12 mm fundida junto com a metade inferior. Sem inserto de aço e sem peso separado, então o recurso que reergue o cofrinho também cria o problema de resfriamento na base. A parede da carcaça ao lado fica em 1,2–1,5 mm.
Quatro limites entraram no desenho cedo, e nenhum deles nomeava uma sequência. Essa lacuna custou o primeiro lote.
O conflito: junta contra sobremetal de polimento
O polimento é remoção de sobremetal, e o disco não sabe qual face é dona da tolerância. Um passe tira cerca de 0,05 mm de cada face, que é toda a margem da junta. O mesmo passe arredonda uma aresta de montagem reta, porque o disco pressiona e arrasta em vez de cortar plano.
Duas arestas arredondadas não fecham numa linha. Fecham num V, com a boca do V virada para a luz. Uma lâmina empurrada na junta entra no sulco em vez da folga entre as faces, então o número lido é profundidade de inserção.
Trabalho no disco não recupera essa leitura. O sobremetal saiu da superfície em que as metades assentam, e o acabamento não devolve. O conflito termina quando o assento é cortado depois de o disco dar o último passe. Uma sequência que coloca o corte de acabamento antes deixa a aresta para o polimento.
Decisão de rota: usinar antes ou depois do polimento
Duas rotas estavam na mesa, e as duas terminam numa peça revestida. A primeira usina a face de montagem, faz o polimento da carcaça e depois reveste. A rota B faz o polimento primeiro, corta a face de montagem a partir de um datum que o disco nunca tocou e depois reveste.
A rota A mantém uma preparação, e por isso parece mais barata na cotação. Ela também coloca o corte de acabamento antes do disco, então uma aresta que saiu reta da fresa está arredondada quando as metades se encontram. A junta passa a seguir o polimento em vez do desenho.
A rota B acrescenta uma segunda fixação para a usinagem da face de montagem em cada peça. Esse custo está na cotação; o custo da rota A chega depois, na bancada, como lote reprovado. O programa tomou a rota B por esse motivo.
Primeiro lote: o que o calibrador leu
O teste rodou a sequência para a qual a ferramenta foi construída: fundir, polir, usinar, revestir. A lâmina entrou em toda junta amostrada na bancada, lendo 0,10–0,12 mm contra um limite de 0,05 mm. As peças ficaram retidas em vez de embarcadas.
O movimento óbvio era mudar a ferramenta, e esse movimento estava errado. Uma leitura que sobe no primeiro lote aponta para a ordem das operações antes de apontar para o aço. O sulco em V explicou o número sem mexer na matriz: a aresta havia sido arredondada, e o sulco deixava a lâmina viajar além das faces.
Esse diagnóstico se sustenta enquanto a leitura se repete ao redor da junta e acompanha a linha de polimento. Uma leitura que muda de cavidade para cavidade, ou que aparece numa face que ninguém poliu, devolve a pergunta para a fundição.
O que mudou: polir primeiro, acabar a usinagem depois
A rota andou um passo. O polimento agora roda antes do corte de acabamento, e o corte toma seu datum de uma pastilha dentro da cavidade que o disco nunca alcança. O revestimento vem por último, numa peça mascarada.
Um datum na carcaça polida carregaria todo erro de polimento para dentro da junta, porque essa superfície se move entre preparações. A pastilha interna não se move, então o corte vê duas vezes a mesma geometria. O mascaramento mantém o filme fora das faces de assentamento, e o revestimento PVD corre 0,5–3 µm, o bastante para afastar as metades se chegar até elas.
Uma fixação e um dispositivo são o custo acrescentado. Tudo a jusante herda a face corrigida, inclusive o gabarito no revestidor. A sequência está descrita na rota de processo desta carcaça.
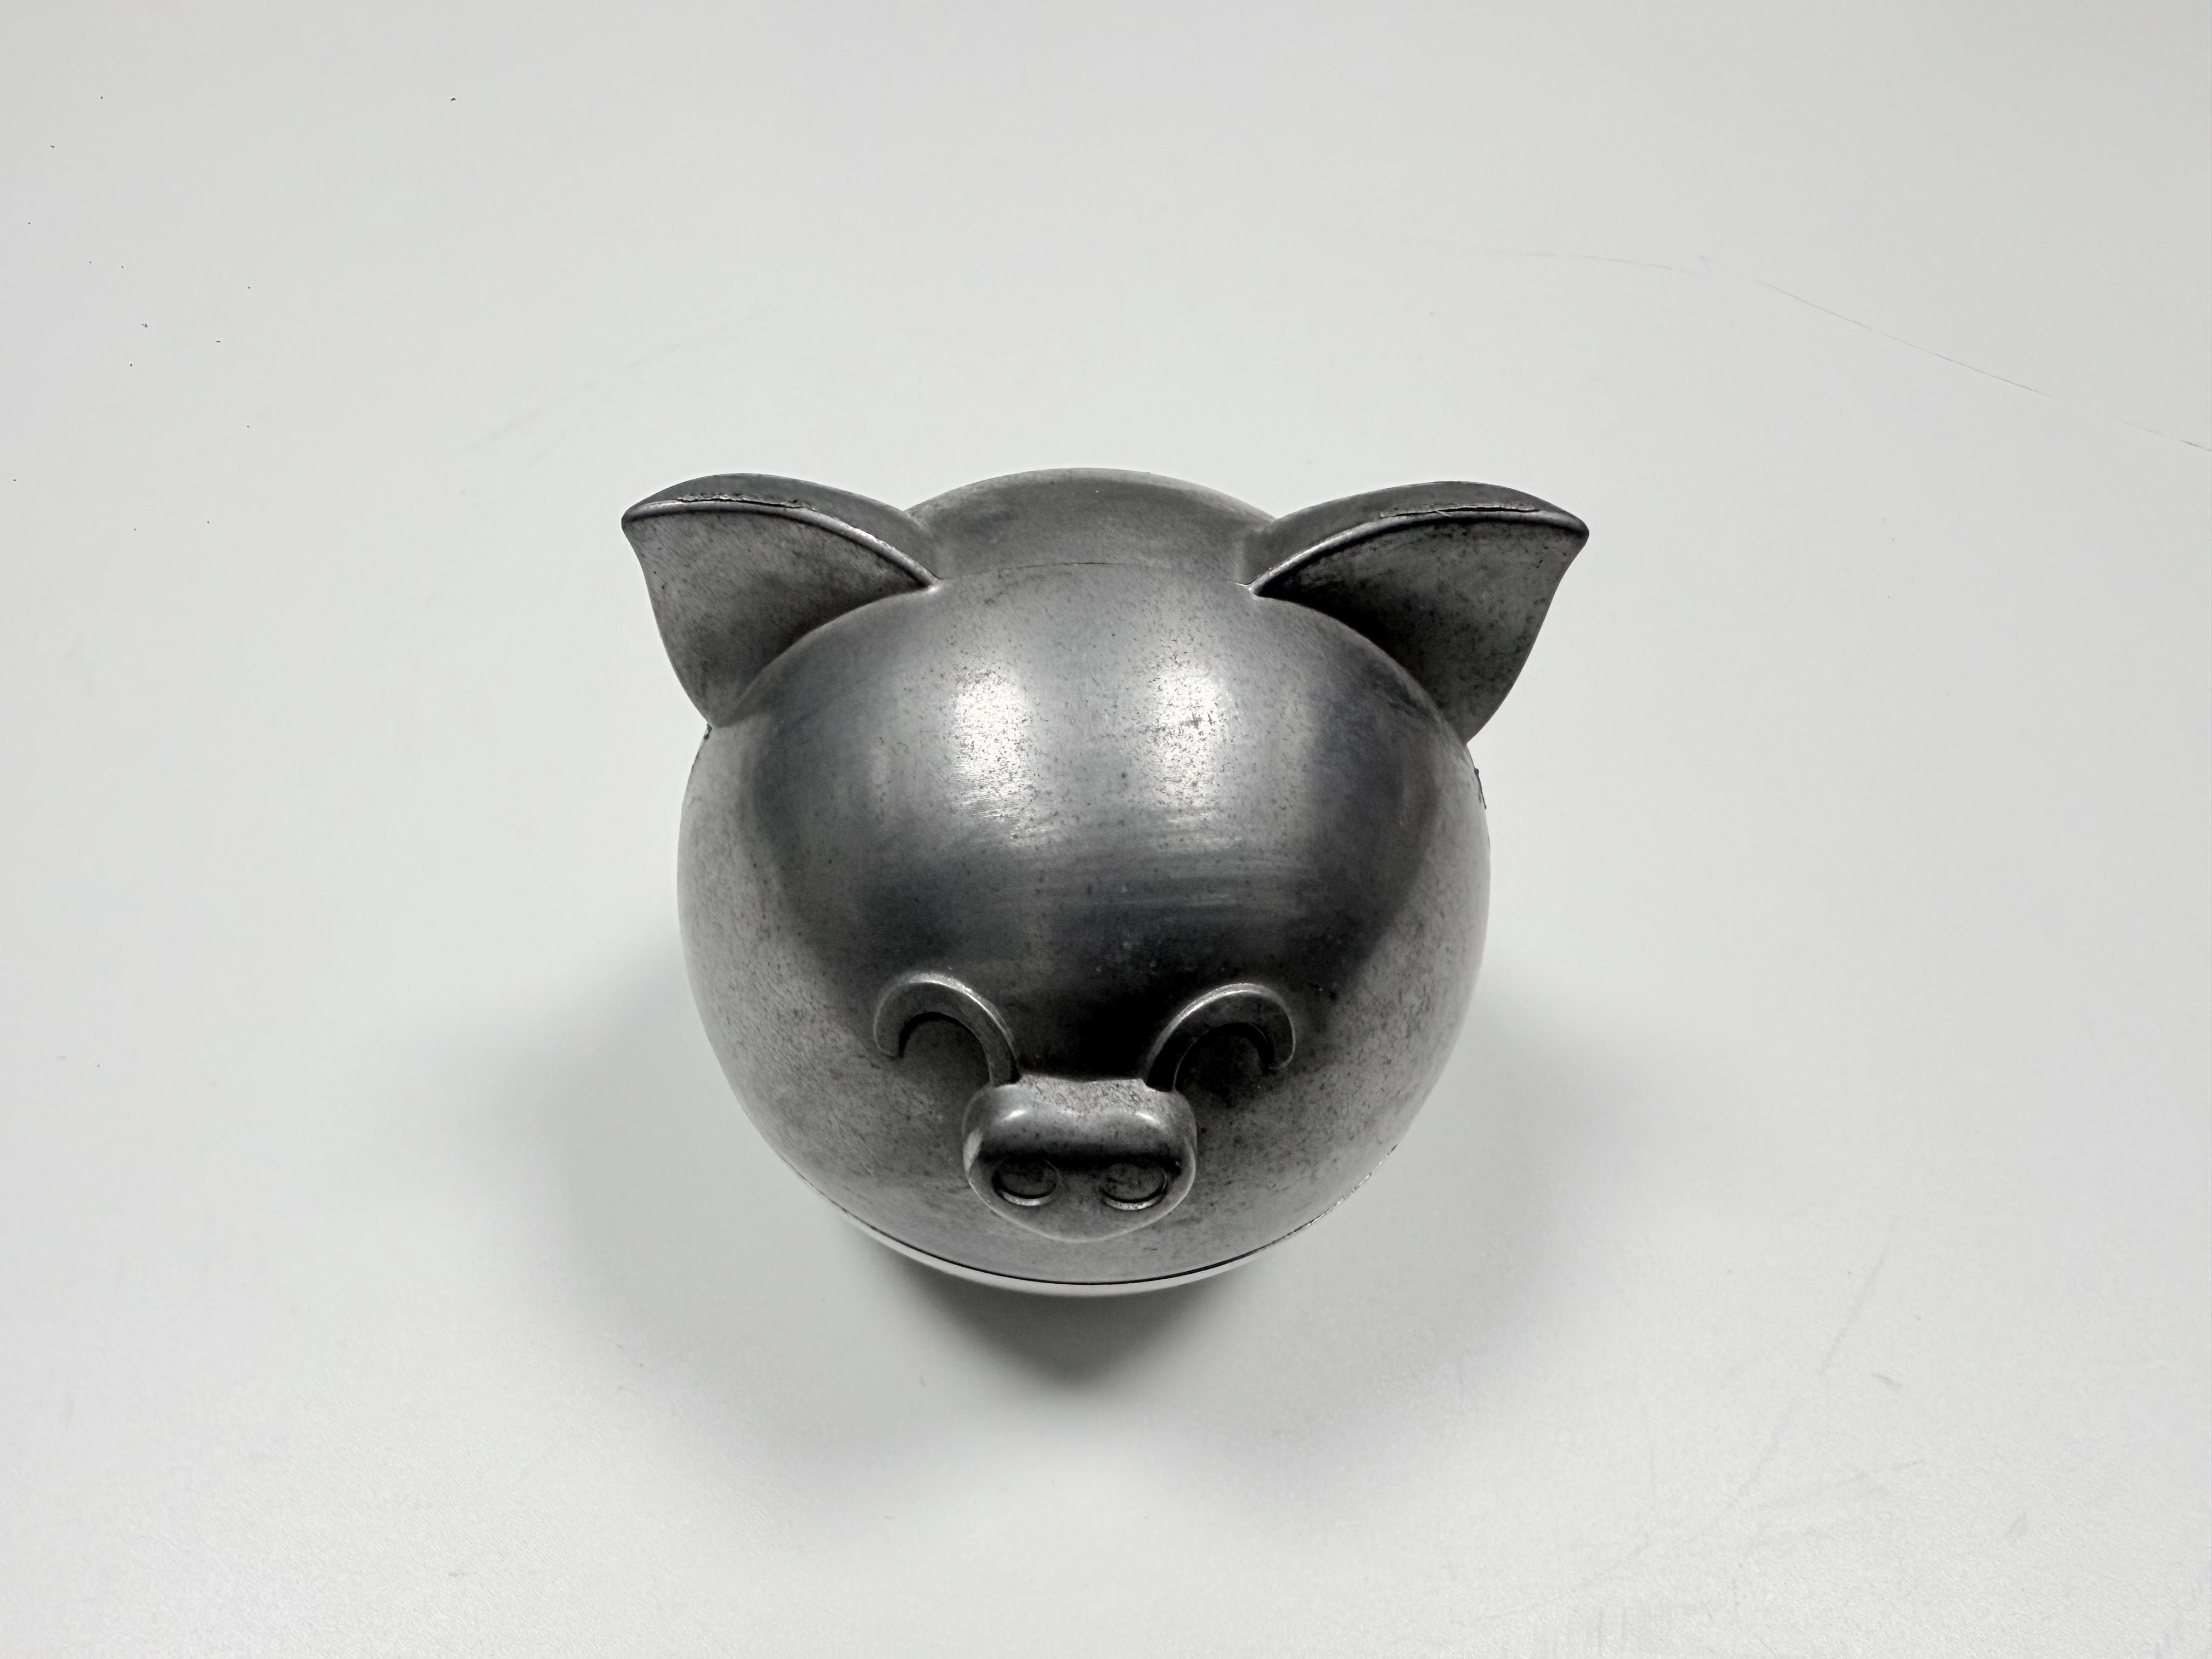
Figura 1. Usinar o assento depois do polimento deixa uma aresta reta onde as duas metades se encontram.
Resultados contra quatro critérios
Cada lote é julgado em quatro verificações, e cada verificação tem um método que um segundo inspetor consegue repetir. A junta passa quando uma lâmina de 0,05 mm para na boca da junta em todo ponto amostrado. A planicidade da face de montagem é lida em CMM contra uma faixa de 0,05 mm.
O acabamento da face visível é lido com rugosímetro portátil depois do polimento e antes do revestimento, em Ra 0,5. O revestimento é então cortado em grade e puxado com fita conforme a ASTM D3359, que classifica a aderência numa escala em que 4B–5B é a faixa de aprovação.
Duas verificações de revestimento ficam no portão quatro porque reprovam por motivos diferentes. A aderência responde pelo preparo da superfície, e a névoa salina neutra pela ASTM B117 por 48 h responde pela pilha de camadas. Uma pode passar enquanto a outra reprova, e é por isso que as duas são registradas.
Verificação | Limite | Unidade | Método |
|---|---|---|---|
Junta na linha de partição | 0,05 máx, sem inserção | mm | lâmina calibradora, quatro pontos |
Planicidade da face de montagem | 0,05 máx | mm | CMM, datum da pastilha fundida |
Acabamento antes do revestimento | Ra 0,5 | µm | rugosímetro portátil |
Sistema de revestimento | 4B–5B, 48 h | nota, h | ASTM D3359, ASTM B117 |
Os valores medidos de cada lote ficam no relatório do projeto. O que esta página traz são os quatro limites contra os quais esses valores foram lidos, com o método por trás de cada um. Revestimentos decorativos em peças fundidas cobre a pilha de camadas que o portão quatro ensaia.
O que a próxima série faria diferente
A pastilha de 12 mm e a parede de 1,2–1,5 mm se encontram numa razão de seção que solidifica de forma desigual. Metal grosso esfria por último, e o caminho de alimentação atrás dele fecha enquanto a pastilha ainda está líquida. Um rechupe cai então na face oposta à pastilha, e o polimento aviva seu aro até virar um anel sob luz rasante.
Uma conicidade na transição, um canal de entrada no lado grosso e resfriamento separado na pastilha tiram essa marca da face visível. Afinar a pastilha também limparia a marca, ao custo da massa que reergue o cofrinho. Densidade do Zamak 5 e orçamento de peso mostra até onde a seção pode ir antes de o cofrinho parar de voltar a ficar em pé.
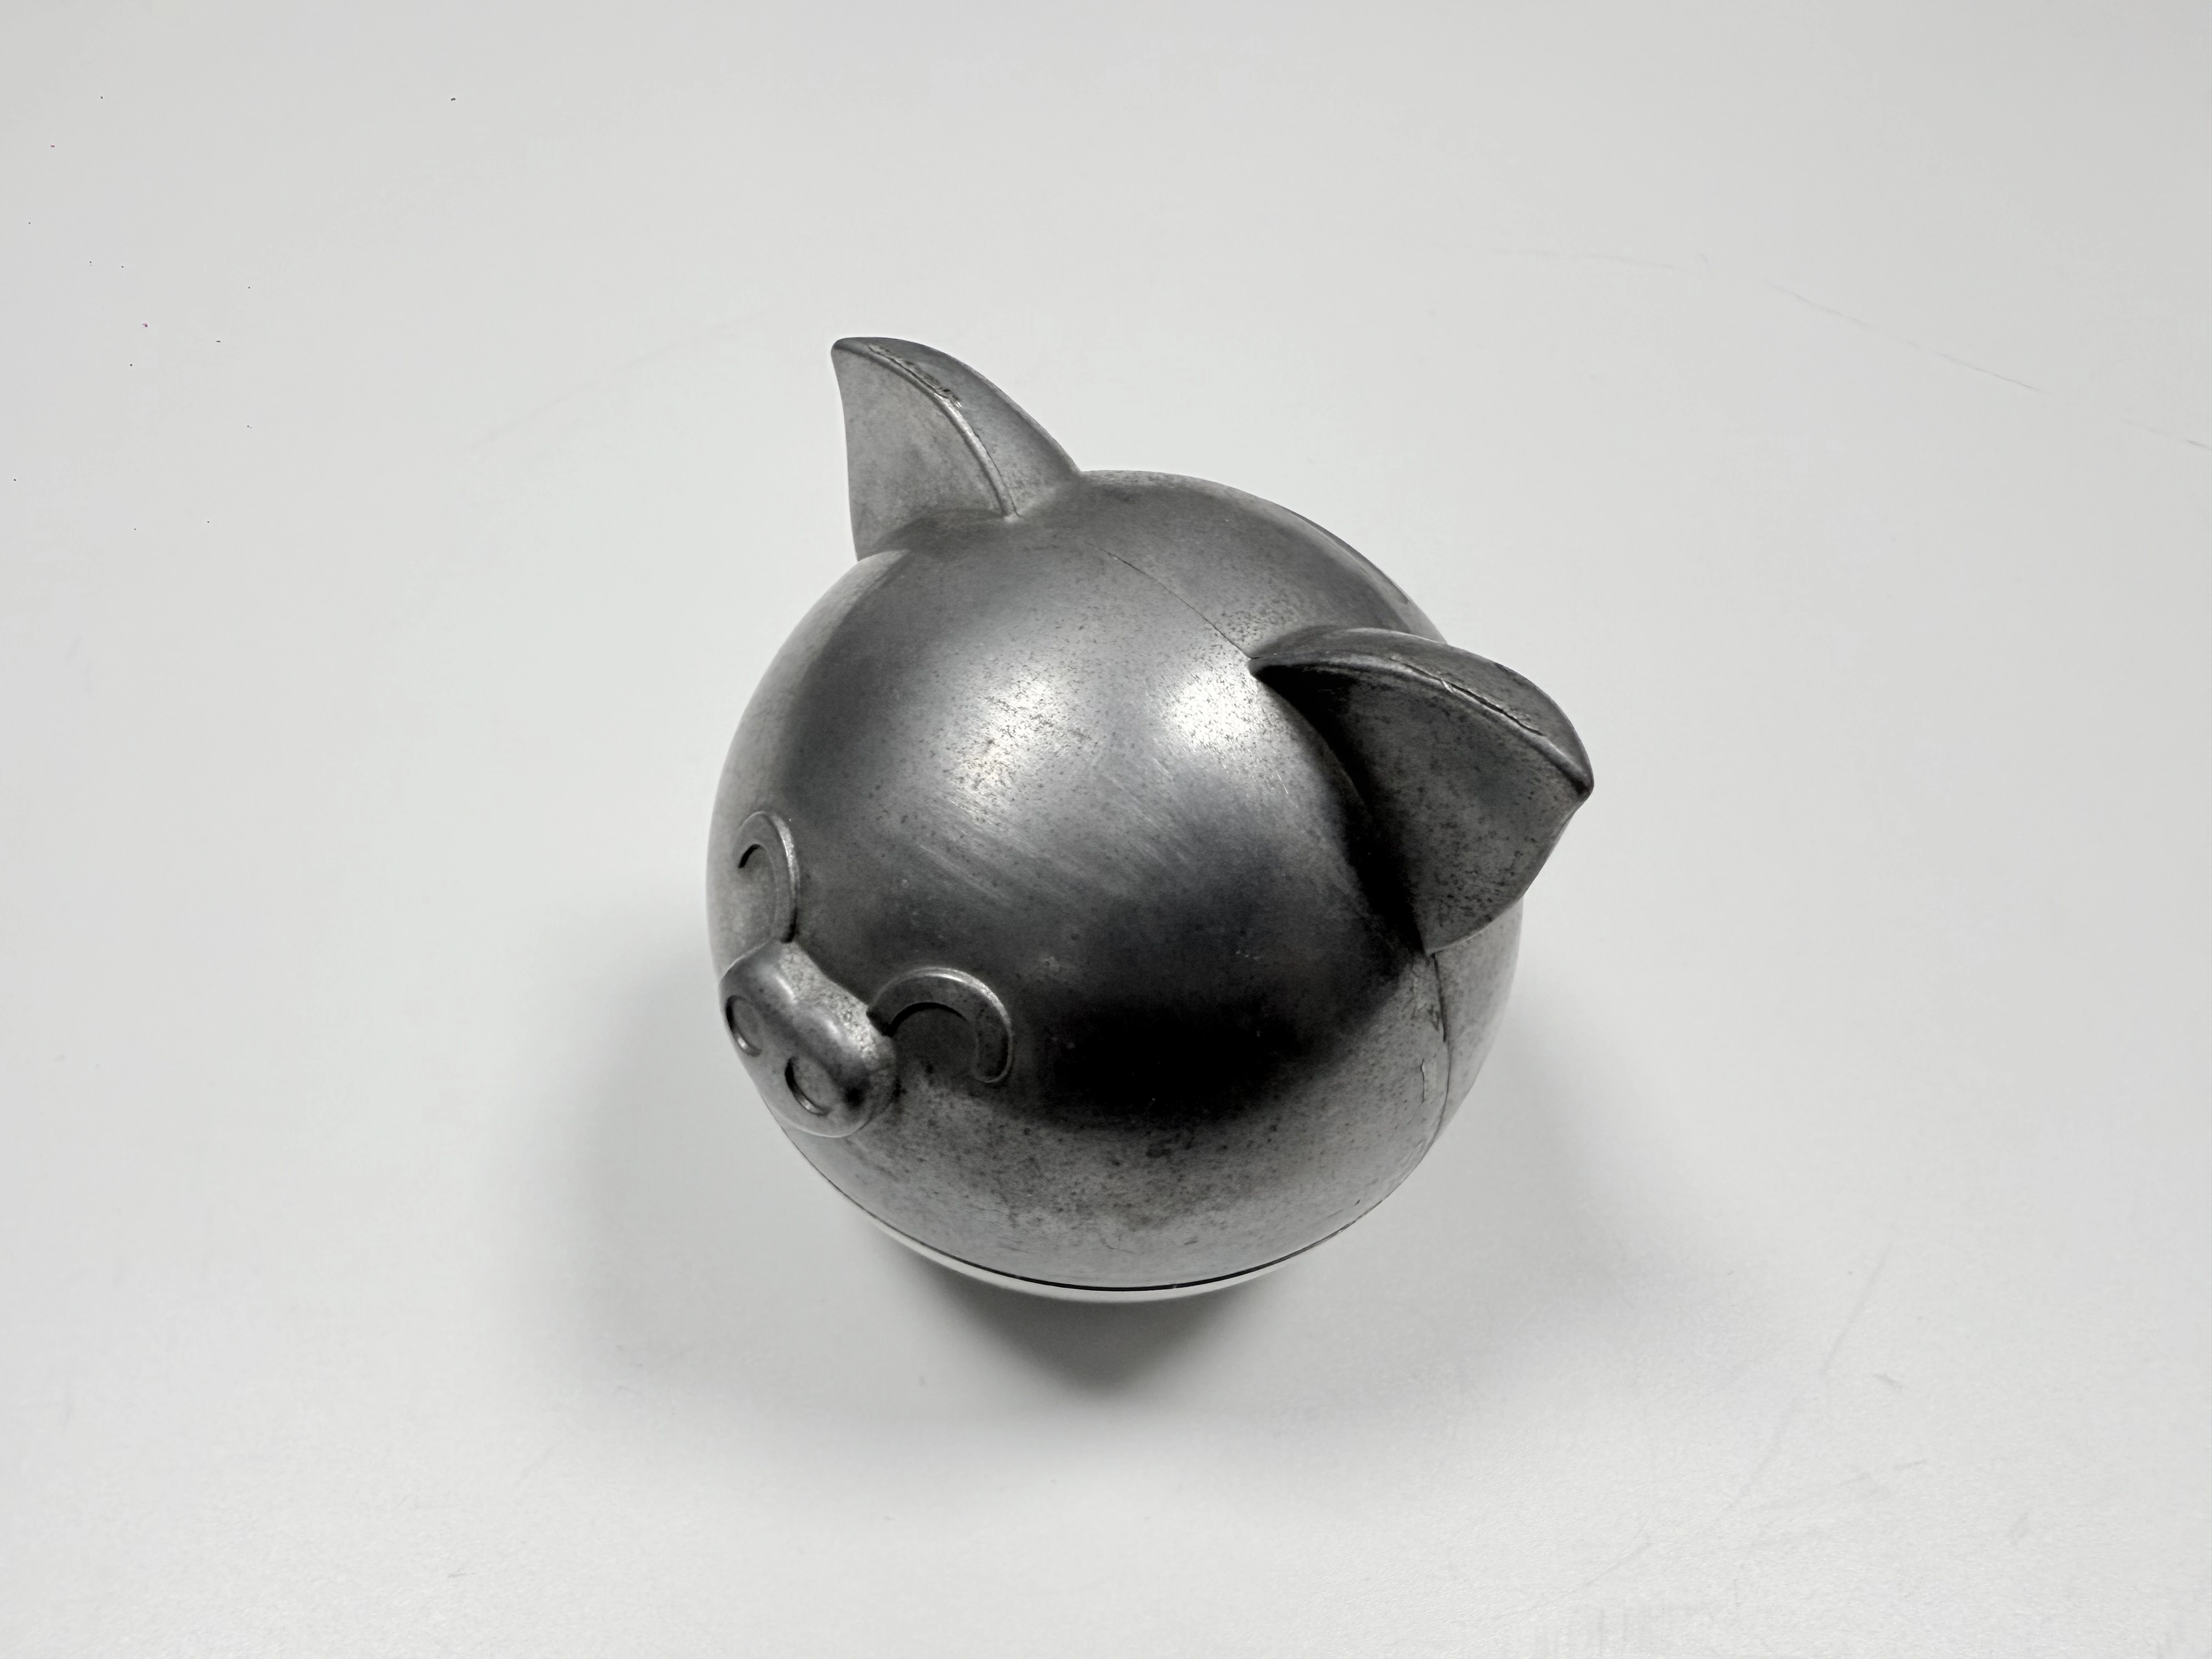
Figura 2. A pastilha é fundida com a metade inferior, então o peso é a própria fundição, não um inserto.
A outra mudança pertence ao desenho, não à ferramenta. O sobremetal para polimento ganha um valor e um datum, para o corte de acabamento saber de onde corta e por onde começa.
Regras transferíveis
Três regras saíram deste programa, e as três valem antes de a ferramenta ser cortada. Coloque o corte de acabamento depois da última etapa que retira metal do assento. Dê a esse corte um datum que o polimento não alcança.
A terceira regra diz respeito à leitura. Uma lâmina de 0,05 mm numa junta arredondada mede profundidade de inserção, então o desenho precisa declarar onde a lâmina para, não só qual a largura máxima da folga. Sem essa linha, dois inspetores leem a mesma junta e discordam.
O projeto anterior de Zamak com PVD rodou a mesma pilha de camadas em outra peça, e as quatro verificações se transferiram com mudança só no valor da junta. Começar a próxima RFQ com essas quatro sai mais barato que reencontrá-las na bancada.
