
Anel de luneta de 1,8 mm: ajuste prensado depois do revestimento
Doze anéis de um lote de 500 não prensaram na caixa, e a causa era a espessura do crómio: 0,42 µm contra um limite de 0,3 µm. A correção foi um ajuste da densidade de corrente que devolveu a camada a 0,25 µm, mais um ensaio de prensagem que converteu o ajuste num número, nas fases de pós-usinagem e de revestimento.
O anel é uma luneta de Ø35,0 mm em Zamak 5 segundo ASTM B86 AC41A, com 1,8±0,05 mm de altura e parede de 1,5–1,8 mm. Prensa sobre o cristal e entra na abertura da caixa com uma interferência de 0,02–0,05 mm.
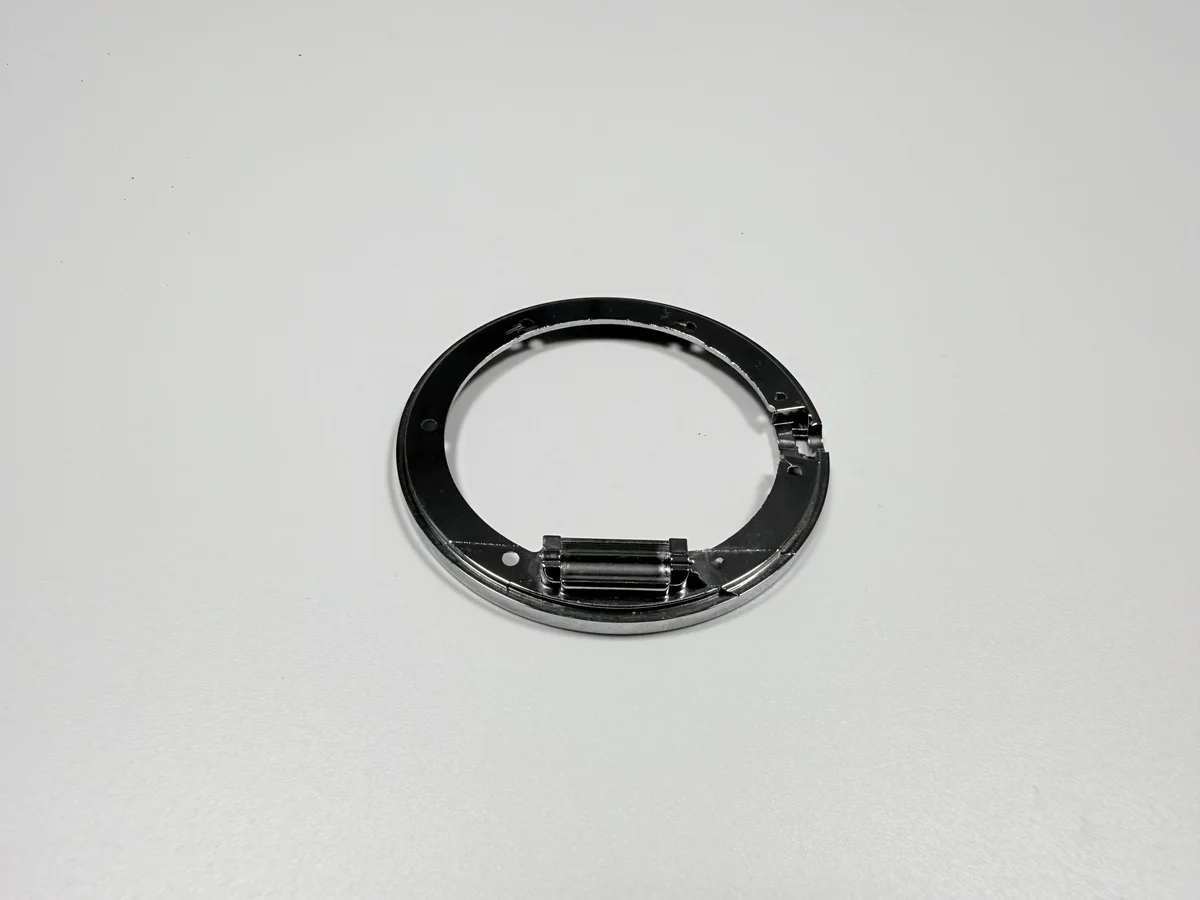
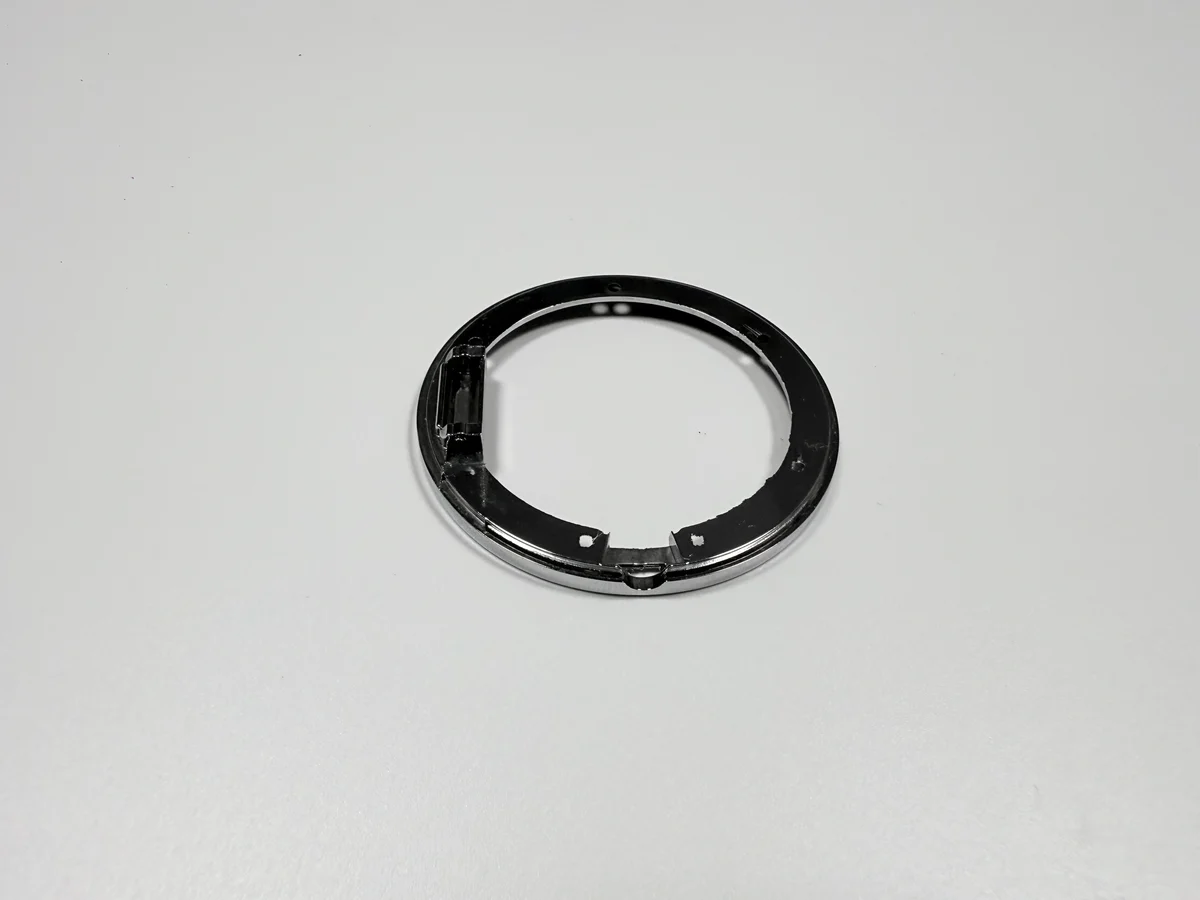
Em que falhou o lote de 500 peças?
Doze anéis não entraram na caixa na montagem. Tinham passado no calibrador de interiores na máquina e na inspeção visual depois do revestimento, pelo que a falha só apareceu quando o anel encontrou a caixa de acoplamento.
O padrão não era aleatório. Os doze vinham de uma única posição do bastidor, o que apontava para a célula de revestimento e não para o torneamento; os anéis do centro do bastidor prensaram sem problema.
O modo de falha: um anel dentro da tolerância do furo em metal nu, fora da sua faixa de interferência assim que o revestimento assenta.
Quanto crómio tinham os anéis rejeitados?
0,42 µm, medidos por raios X nas amostras rejeitadas. A especificação admite 0,1–0,3 µm de crómio, pelo que os anéis rejeitados levavam cerca de 40 % mais crómio do que o limite superior.
O excesso veio por cima de uma pilha correta de cobre e níquel. É por isso que o calibrador passou: o cobre e o níquel estavam na faixa, e o crómio, a camada mais fina, foi a que derivou.
Uma camada de crómio mais espessa não dá um anel melhor: fecha o furo, desloca a cor e pode fendilhar sob a prensa.
O que mudou depois do ajuste da densidade de corrente?
O crómio voltou a 0,25 µm, dentro da janela de 0,1–0,3 µm, e o lote seguinte prensou sem falhas. O ajuste foi na densidade de corrente do bastidor, não na química do banho nem na sequência de camadas.
A posição no bastidor também foi revista. As peças na borda do bastidor veem uma corrente diferente das do centro, e as doze falhas vinham da borda; o espaçamento e a orientação foram alterados para uniformizar a distribuição.
Não foi necessária qualquer alteração ao desenho neste passo, porque o desenho já indicava o intervalo da camada. A correção foi no processo, que se tinha afastado do desenho.
Como se verifica agora o ajuste prensado?
Com um ensaio de prensagem na caixa de acoplamento, lido em força na faixa de 200–600 N. Abaixo da faixa o anel fica solto ao ponto de levantar ou rodar; acima, o anel deforma-se ou a camada fendilha.
O ensaio faz agora parte da primeira peça para cada cor e cada alteração de espessura de revestimento, não só para o primeiro lote. A força depende do anel e da caixa, por isso um lote novo de caixas reabre a verificação.
O registo guarda a identificação da caixa ao lado da leitura de força. Uma força medida contra outra caixa não é comparável, e o número deixa de ser um critério.
| Verificação | Alvo | Medição |
|---|---|---|
| Furo antes do revestimento | Ø32,0 mm com margem para o banho | Calibrador de interiores na máquina |
| Circularidade | 0,05 mm | Instrumento de circularidade |
| Crómio | 0,1–0,3 µm | Espessura por raios X |
| Força de prensagem | 200–600 N | Prensa de ensaio, caixa de acoplamento |
O que indica agora o desenho do anel depois da correção?
Quatro itens que já eram exigidos e um que foi acrescentado: interferência, furo prévio, revestimento por camada, faixa de força de prensagem e a fase em que cada valor se aplica.
A fase é o item acrescentado. Sem ela, um anel revestido pode ser inspecionado contra um valor de metal nu e passar estando fora do ajuste; com ela, o inspetor sabe que calibrador se aplica antes do revestimento e qual depois.
A indicação de revestimento ficou por camada, não como total. Um fornecedor a quem se diz «18–27 µm no total» pode cumpri-lo com o crómio a 0,4 µm e o níquel abaixo, que é exatamente a combinação que falhou aqui.
O que prova este caso para um anel de 1,8 mm?
Prova que o ajuste prensado de um anel fino é decidido pelo revestimento tanto como pelo torneamento, e que uma camada dentro do total pode ainda assim estar fora do seu próprio limite.
Não prova que todos os anéis finos falhem com 0,42 µm de crómio, nem que um ajuste de corrente resolva todos os problemas de ajuste prensado. Uma posição de bastidor, um lote de caixas e uma deriva de revestimento são a evidência aqui.
A parte transferível é o registo: número de falhas, espessura medida, a alteração e a força de ensaio. Envie a faixa de interferência com a identificação da caixa no desenho, e a mesma verificação pode ser cotada no anel seguinte.
| Registo | Valor | Especificação |
|---|---|---|
| Tamanho do lote | 500 anéis | Registo de exemplo |
| Anéis que não prensaram | 12 | Rejeição na montagem |
| Crómio nos anéis rejeitados | 0,42 µm | 0,1–0,3 µm permitidos |
| Crómio depois do ajuste | 0,25 µm | Dentro da janela |
| Faixa de força de prensagem | 200–600 N | Prensa de ensaio com caixa de acoplamento |
O furo prévio é a outra metade do mesmo ajuste, por isso um registo de caso sem a medida do furo é só metade da evidência.
