
Литьё стопорного кольца безеля: стенка 0,8 мм и три лапки
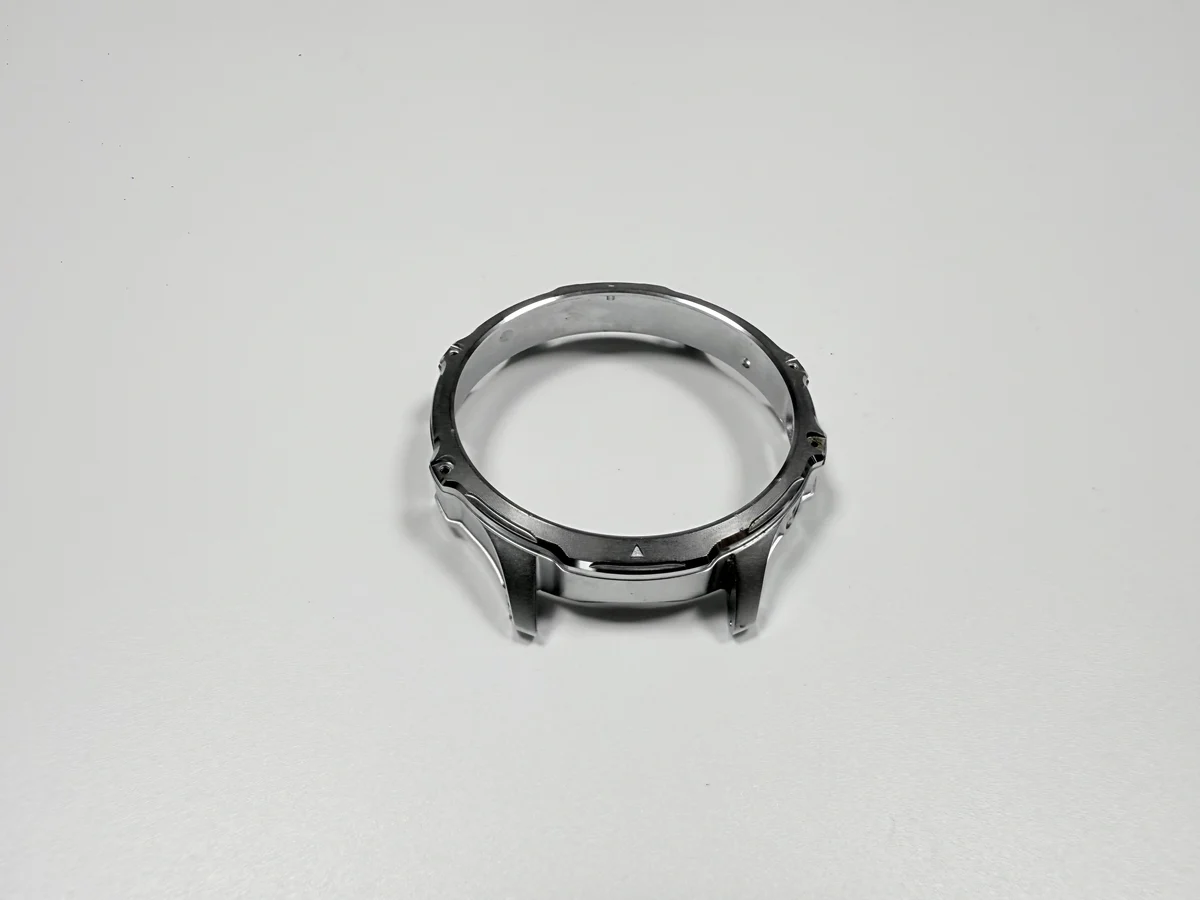
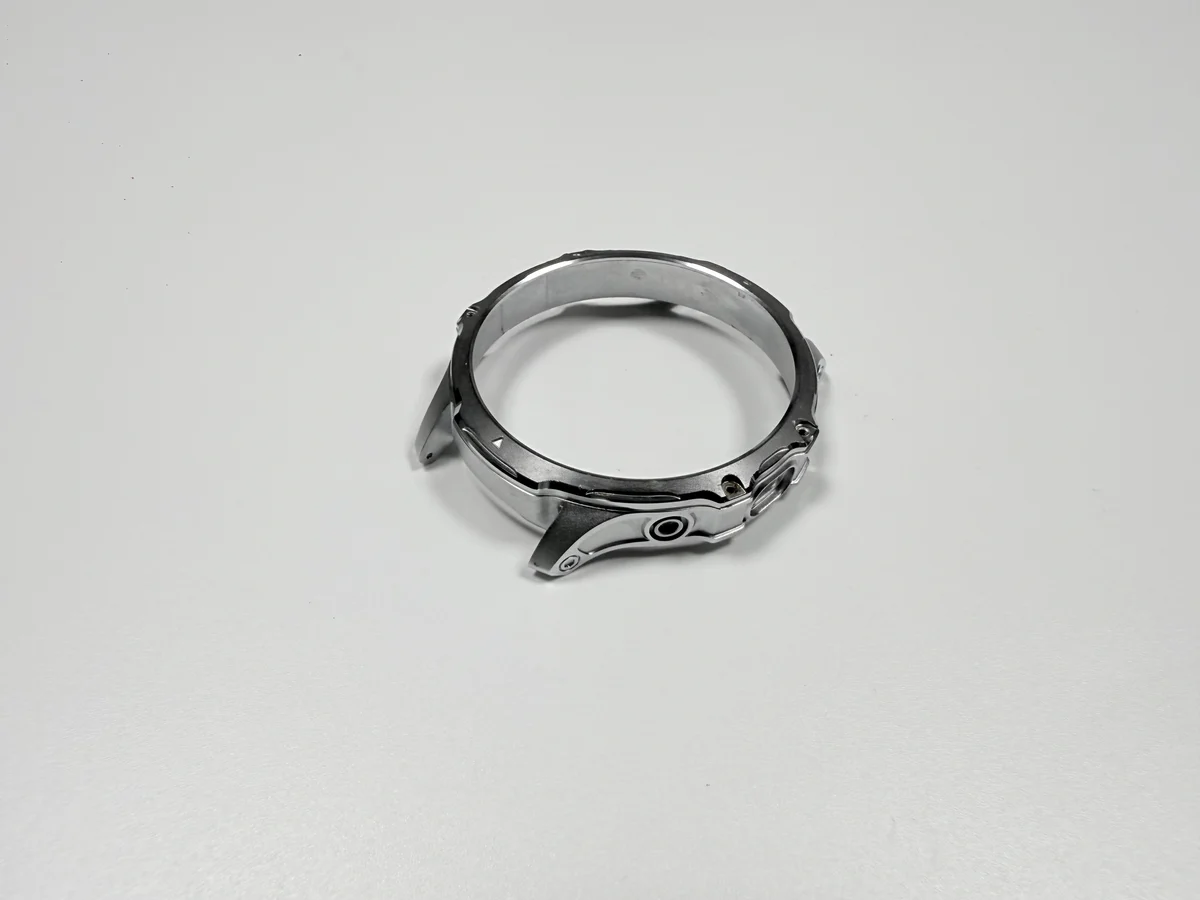
Стопорное кольцо безеля из цинкового сплава Zamak 5 — это обод Ø26 мм со стенкой 0,8 мм и тремя внутренними лапками, отлитый за один цикл и доведённый до посадочного размера. Шаг литья под давлением задаёт корень лапки, то есть место перехода лапки в обод. Это самое тонкое сечение детали, и каждый следующий шаг решает, останется ли у этой лапки размер 1,2 мм после покрытия.
Кольцо прижимает стекло, садится в стенку корпуса и после сборки не разбирается, поэтому второй попытки у него нет. Эту задачу держат три цели: наружный диаметр Ø26,0 мм с полем 0/–0,05 мм, высота лапки 1,2±0,05 мм и плоскостность 0,05 мм. Все три — цели чертежа, а не замер, снятый с образца, поэтому и проверяют их по чертежу, а не по первой детали.
Что заменяет литьё кольца Ø26 мм?
Литьё заменяет кольцо из нержавеющей стали, вырубленное из листа, и переносит стоимость с пресса на форму: платить приходится не за каждый удар, а за оснастку. Штамп формирует лапки за один ход, и это ограничивает, насколько лапка может выступать над ободом: лист гнётся, а не заполняет полость. Литьё заполняет обод и лапки за один цикл, поэтому обод и лапки выходят из одной полости, без отдельной гибки.
Альтернативы отдают разное. Нержавеющая сталь держит удар, которого цинк не держит, но сформировать такую лапку в тонком листе — сначала проблема пружинения, то есть упругого возврата металла после снятия нагрузки, а уже потом допуска. Пластиковое кольцо дешевле в серии и не корродирует, зато отдаёт металлическую поверхность и температурный диапазон.
Вес решается рано, ещё до первой заливки: при типичной для сплава плотности 6,6 г/см³ кольцо Ø26 мм с шириной обода 2,0 мм выходит около цели 1,8±0,2 г. Это расчёт по объёму, а не взвешивание готовой детали.
Зачем восемь гнёзд для кольца массой 1,8 г?
Потому что в цене детали преобладает машинное время, а не металл: восемь колец выходят из формы за каждый цикл, и цикл оплачивают один раз. Оснастка — 8-гнёздная раскладка из стали 8407 с проектным ресурсом 500 000 циклов, поэтому цикл стоит одинаково независимо от того, заполнено одно гнездо или все восемь.
Восемь гнёзд умножают и ошибку. Питатель не на месте или перелив, не доходящий до корня лапки, дают восьмикратный брак за цикл, а исправление — это работа по форме, а не на верстаке, поэтому раскладку проверяют до запуска: исправлять её после — значит резать форму заново.
На малом объёме доля оснастки в цене кольца преобладает, и штампованное кольцо может выиграть по цене. Точка перехода — вопрос объёма, и её считают до заказа оснастки, а не после первых возвратов брака.
Какие три сопряжения держит кольцо?
Три: торцы лапок, которые прижимают кромку стекла, наружный диаметр, который встречает стенку корпуса, и нижняя грань, которая садится на уступ корпуса и одновременно служит базой, то есть началом отсчёта для остальных размеров.
База решает, что означает число. Отсчёт от наружного обода — и результат идёт за приспособлением, в котором кольцо зажали. Отсчёт от нижней грани — и он описывает саму деталь, и только такое число можно сравнивать между партиями. Поэтому в чертеже базу указывают явно, а не оставляют на выбор метролога.
Лапки стоят через 120° с позиционным допуском Ø0,1 мм, чтобы все три касались стекла одновременно. Одна выступающая лапка берёт усилие запрессовки на себя, а корень под одиночной нагрузкой — то место, где начинается трещина.
Какие размеры фиксируют до изготовления формы?
Пять: наружный диаметр, стенка, высота лапки, положение лапки и плоскостность. Изменить одно после изготовления формы — это работа по форме, её считают один раз и не разносят по заказу, поэтому все пять фиксируют до первого резания.
Наружный диаметр ловит поставщиков. Ø26,0 мм с полем 0/–0,05 мм — односторонний допуск, поэтому кольцо может быть только меньше номинала, и запаса в плюс здесь не существует. Никель 3–5 µm на поверхность добавляет 0,006–0,010 мм по диаметру расчётной цифрой, а стек Cu/Ni/Cr добавляет 0,026–0,041 мм — большую часть этого поля.
Поэтому чертёж должен указывать: размер до покрытия или после. Готовый размер без пометки о покрытии оставляет инструментальщика и гальваника гадать в разные стороны, и спор всплывает на прессе, а не на бумаге, когда кольцо уже отлито.
| Пункт | Цель чертежа | Допуск | Чем проверяют |
|---|---|---|---|
| Наружный диаметр | Ø26,0 мм | 0/–0,05 мм | Калибр-кольцо, проходной/непроходной |
| Стенка кольца | 0,8 мм | ±0,05 мм | Микрометр по ободу |
| Высота лапки | 1,2 мм | ±0,05 мм | Микрометр-высотомер |
| Положение лапки | индекс 120° | Ø0,1 мм | Позиционный калибр |
| Плоскостность | 0,05 мм | не более 0,05 мм | Плита и щуп |
Как стенка 0,8 мм заполняется без спая?
Горячей формой и коротким циклом, а не одним давлением впрыска. Zamak 5 обычно идёт при 400–420 °C расплава, 150–180 °C формы, 20–30 МПа подпрессовки и цикле 15–25 с. Подпрессовка — это давление, которое удерживает металл, пока он застывает. Стенка 0,8 мм вне этого окна застывает, не успев заполниться, и никакая скорость впрыска этого не исправит.
Спай — это шов, оставшийся там, где два фронта потока встретились после того, как один уже взялся коркой. На кольце он выходит напротив питателя и читается как волосяная линия, пока полировка его не вскроет. Полировка снимает слой металла и открывает шов, который до неё был не виден.
Восемь гнёзд сужают окно, потому что все восемь заполняются внутри одного цикла. Пробные заливки на такой тонкой стенке входят в стоимость оснастки, и рекомендации по тонкостенному литью для рёбер и бобышек применимы здесь.
Зачем перелив выносят за корни лапок?
Потому что корень — самое тонкое сечение и застывает последним, поэтому ему нужен металл, из которого можно подпитываться, пока он усаживается. Перелив — дополнительная полость за контуром детали, куда уходит избыток металла. Центральный питатель, канал в центре формы, заполняет обод наружу, а перелив за каждым корнем питает этот объём.
Сдвиньте перелив внутрь — и корень запечатается, когда за ним ничего нет. В основании лапки образуется усадочная раковина, пустота от усадки, а раковина там решает, согнётся корень или сломается.
Питатель и перелив здесь — одно решение. Оба живут в форме, оба — цели раскладки, и подрезкой не исправить ни то, ни другое: металл уже застыл.
Какие поверхности подрезают, а не точат?
Торцы лапок, остаток питателя и обод под срезами перелива снимаются на обрезной позиции после барабанной галтовки, обработки в барабане с абразивом. Ни один резец не касается лапки: лапка 1,2 мм на стенке 0,8 мм пружинит и уходит от резца, поэтому точение здесь только испортило бы размер.
Подрезка задаёт высоту лапки. Каждый торец режется до 1,2±0,05 мм, а затем читается микрометром-высотомером, а не штангенциркулем: губка штангенциркуля на тонкой кромке читает заусенец вместе с гранью.
Это число двигают две вещи: износ формы в гнезде лапки и переподрезка на верстаке. Укороченную лапку не нарастить, поэтому высоту проверяют штука за штукой.
Почему подрезка лапок идёт до полировки?
Потому что маршрут сначала подрезает, а полирует после, поэтому круг заглаживает заусенец от подрезки, а не верстак вскрывает его на готовой поверхности. Поменяйте два шага местами — и резаная кромка останется голой на полированном ободе.
Второй проход — скрытая стоимость. Подрезка и правка, которая держит плоскостность 0,05 мм, заканчиваются до покрытия, а лишний проход по ободу 0,8 мм работает против него.
Этот порядок идёт из колонки технологической цепочки, где подрезка стоит до полировки. Вторая колонка маршрута на том же продукте ставит полировку первой, и эти две не согласованы, поэтому порядок подтверждают до выпуска оснастки, а не на первой партии. Пока порядок не подтверждён, форму не режут: перестановка шагов после запуска стоит дороже, чем вопрос на этапе чертежа.
Какие испытания выпускают покрытое кольцо?
Адгезия, то есть сцепление покрытия с металлом, коррозия и толщина покрытия: термоудар, соляной туман и рентген. Три испытания отвечают на три разных вопроса, и одно не заменяет другое. Никель 3–5 µm типичен, стек Cu/Ni/Cr даёт 13,1–20,3 µm расчётной цифрой, и ни одно из чисел не описывает полость внутри.
Внутри — слабое место. Полость экранирует ток, поэтому внутренняя стенка покрывается тоньше наружного обода, и кольцо может выглядеть покрытым, когда внутренняя грань читается ниже порога 3 µm. Этот порог и есть причина, по которой толщину читают рентгеном, а этап покрытия за ним разобран в статье про гальваническое покрытие литых деталей.
Термоудар по ASTM B571 находит адгезию, которая не выдержала, и показывает её пузырём. Соляной туман по ASTM B117 в течение 96 ч находит пористость, дошедшую до поверхности. И то и другое — строки в смете, которые закладывают заранее.
| Испытание | Стандарт | Приёмка | Что находит |
|---|---|---|---|
| Термоудар | ASTM B571 | Без пузырей | Не выдержавшая адгезия, запертый раствор |
| Соляной туман | ASTM B117 | 96 ч, без основного металла | Пористость, дошедшая до поверхности |
| Толщина покрытия | Рентген | порог 3 µm внутри | Потеря покрытия в полости |
| Запрессовка | Проба на верстаке | 80–200 Н с корпусом | Ход, который проходит дальше |
Как усилие запрессовки становится критерием приёмки?
Как полоса, снятая на верстаке с ответным корпусом: 80–200 Н. Полоса закрывает два отказа: слабую посадку и перегруженный корень. Ниже 80 Н кольцо может подняться или провернуться под стеклом. Выше 200 Н корень лапки несёт нагрузку, которую его сечение не держит, и кольцо может пройти визуальный контроль, держа трещину.
Усилие принадлежит паре, а не кольцу. Кольцо, проверенное на изношенном корпусе, читается низко и проходит, а то же кольцо в новом корпусе читается вне полосы. Один корпус держат эталоном.
Цену пропуска показывает пример из записей: семь корней сломались на 1 000 штук, а пресс показал 320 Н — в 1,6 раза выше верхнего предела. Радиус корня R0,2 мм плюс упор хода свели счёт к нулю на том же верстаке.
Когда кольцо штампуют из нержавеющей стали?
Когда кольцо должно держать удар или когда стенка должна уйти ниже 0,8 мм, чтобы вписаться в мелкий корпус. Нержавеющая сталь прочнее при том же сечении, а вырезание лапки с заданным корнем в тонком листе переносит проблему допуска с формы на пружинение.
Пластик — второй выход. Формованное кольцо дешевле в серии и не корродирует, но отдаёт покрытую поверхность и температурный диапазон.
Цинковый маршрут держится, пока кольцо остаётся сухим в полости корпуса и его никогда не разбирают. Добавьте соль, съёмную заднюю крышку или сервисную операцию — и арифметика меняется, как показывает корпус часов с покрытием из того же сплава.
Из чего состоит смета на кольцо?
Четыре блока: амортизация оснастки, литьё с отделением литников, подрезка с полировкой и покрытие с приёмочными испытаниями. Металл — самый малый блок на детали 1,8 г, поэтому смета по весу пропускает большую часть работы.
Каждый блок масштабируется по своей переменной: оснастка — по количеству в заказе, литьё — по циклам и браку, подрезка — по штучной проверке высоты лапки, покрытие — по плотности подвески, то есть числу колец на одной подвеске.
Просите шаг подрезки и пробу на усилие запрессовки по имени. Первый в смете идёт как галтовка, а вторую оставляют сборочной линии, которая найдёт треснувший корень. Посадочная сторона этой работы разобрана в статье про посадку после мехобработки и в объёме постобработки.
Вопросы и ответы
