
Что такое литой алюминиевый корпус: стенка 2,5 мм и два окна
Литой алюминиевый корпус — это цельная отливка в виде коробки, в которой стоят печатная плата и силовой модуль. Коробка имеет габарит 120×90×45 мм, и литьё под давлением (HPDC) формует её стенки, рёбра, бобышки и монтажные уши за один удар.
Готовая масса — 380±30 г, стенка — 2,5±0,2 мм, ребро — 2,0 мм, привалочная поверхность держится в 0,10 мм. Сплав заявлен как ADC12 (JIS) и стоит на чертеже рядом с ASTM B85, льют в состоянии F, а марка — до утверждения литейным заводом. Каждое число здесь — цель чертежа.
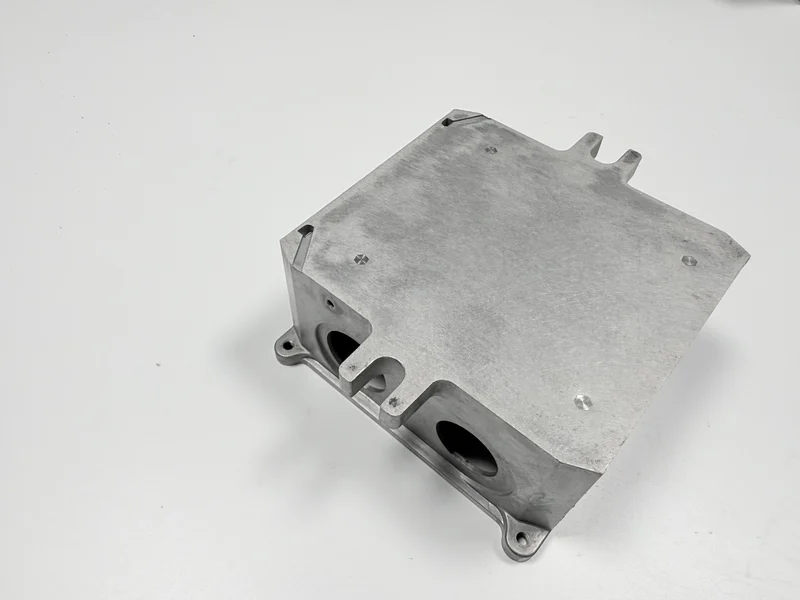
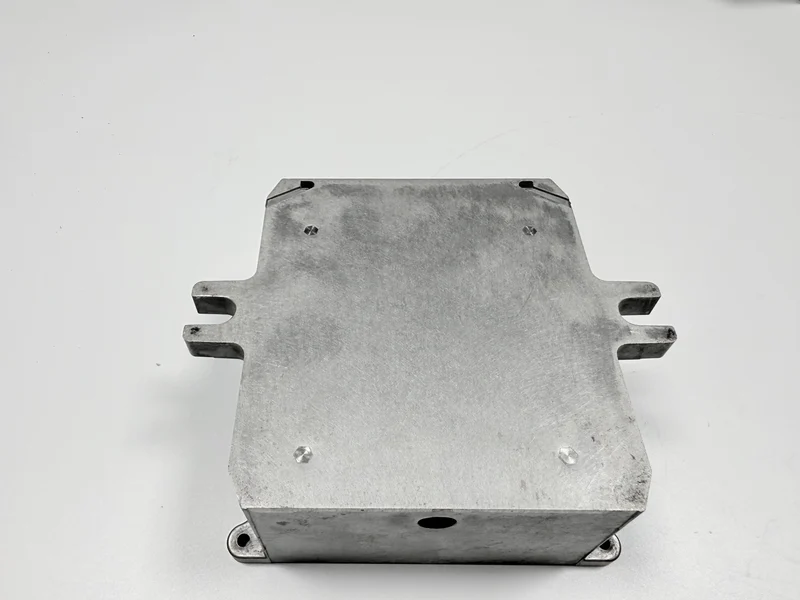
Что держит литой алюминиевый корпус?
Коробка держит плату и силовой модуль, закрывает оба от пыли и ударов и даёт модулю путь в стенку, по которому уходит тепло. Встречается она в шкафах управления, в приводах и в блоках питания, и все эти места — внутри помещения. Та же отливка служит экранирующей полостью: внутренние поверхности проводят, а крышка закрывает проём. HPDC заполняет стальную форму под высоким давлением, гравитационное литьё даёт металлу заполнить форму собственным весом; разница решает и то, какое сечение вообще зальётся.
Рамка — это полоса металла вокруг проёма, а привалочная поверхность — фрезерованная площадка, на которую ложится крышка. Уплотнительная поверхность — ступень внутри фланца, опущенная ниже привалочной, так что прокладка выступала бы над ней. Четыре стенки замыкают коробку, рёбра идут по дну и по стенкам, бобышки M3 стоят внутри полости, монтажные уши — снаружи, а в боковой стенке открыты два круглых окна. Если на чертеже эти имена не разделены, не выстроить ни порядок фрезеровки, ни положение резьбы, ни зону маски.
Чертёж, где эти элементы названы, даёт заводу считать цену; от одного контура фреза, метчик, маска и калибры работают наугад.
| Элемент | Что он задаёт | Критерий (мм) | Если ошибка |
|---|---|---|---|
| Рамка | Полоса, которую зажимает фреза и на которую ложится крышка | 0,10 | Подвижная рамка уводит за собой поверхность |
| Привалочная поверхность | Фрезерованная площадка под крышкой | 0,10 | Качающаяся поверхность ставит крышку косо |
| Уплотнительная поверхность | Ступень внутри фланца, ниже привалочной | Плоскостность не задана; глубина ступени по чертежу | Заусенец или впадина оставляют ступень неровной |
| Кромка окна | Полоса между вырезом и фланцем | Полоса 2,5 мм, как стенка | Полоса истончается, и стенку ведёт |
| Стенка | Полотно между рёбрами | 2,5 | Тонкое место не заливается или вминается |
| Ребро | Зона последнего застывания у корня | 2,0 | Незалитое ребро оставляет стенку играть |
| Бобышка | Резьба и точки крепления платы | Ø0,2 | Короткая или сдвинутая бобышка не проходит резьбовой контроль |
| Монтажное ухо | Болт, которым коробка крепится к панели | ±0,3 | Сдвинутый паз перекашивает рамку |
Почему стенка 2,5 мм, а ребро 2,0 мм?
Стенка идёт 2,5±0,2 мм, это цель чертежа, и это число — компромисс между заполнением, весом и утяжиной. Толще — заливается легче, но добавляет массу и сильнее утягивает; тоньше — экономит вес и рискует незаливом. Рёбра 2,0 мм держат стенку, не добавляя второго тяжёлого сечения.
Типичные значения процесса для этой пары сечений: расплав идёт при 650–680 °C в форму, нагретую до 200–230 °C, при 70–90 МПа, с циклом 55–75 с; это типичные значения, а не замер на этой форме.
Масса заливки следует за стенкой, поэтому её указывают дважды: один раз по форме, второй по металлу. Две строки похожи на повтор, но это две разные базы расчёта. Отправная точка по толщине стенки считает тот же обмен с другой стороны.
Какие три элемента задают точность корпуса?
Допуски несут три элемента: привалочная поверхность 0,10 мм, положение бобышек M3 в пределах Ø0,2 мм и стенка 2,5±0,2 мм. Контур — 120×90±0,3 мм, и он считается размером, а не звеном точности. Без полосы допуска на чертеже замер не с чем сравнить, а поверхность без критерия объявляют ровной на ощупь.
Два из трёх приходят из формы. Стенка и положение бобышек вырезаны в стали, а привалочная поверхность — нет: она зависит от фрезы и от того, что служит базой. База — это поверхность, от которой идёт любой следующий замер; если её нет на чертеже, начало отсчёта меняется с каждым измерением.
Каждое из двух круглых окон вынимает из боковой стенки диск, и оставшаяся вокруг полоса несёт то же сечение 2,5 мм. Эта полоса и держит стенку между кромкой окна и фланцем; истончится она — стенку поведёт у окна.
Уклон — правило на каждой стенке, чтобы деталь вышла из формы, а угол — до утверждения литейным заводом.
Почему привалочную поверхность фрезеруют после литья?
Форма оставляет на поверхности свой разброс, а выталкивание сдвигает рамку, поэтому фрезерование идёт после литья. Фреза снимает немного металла; она снимает неопределённость, которую оставили форма и выталкивание. Дальше привалочная поверхность становится базой, и верхняя плоскость следует за ней.
Маршрут: литьё, обрезка, виброгалтовка, фрезерование привалочной поверхности и верхней плоскости, нарезание резьбы, очистка, покрытие и окончательный контроль. Каждый шаг садится на поверхность предыдущего; поменяешь порядок — сменится и база.
Почему бобышки M3 льют, а потом нарезают резьбу?
Бобышку отливают потому, что форма поднимает её тем же ударом; стойка, поставленная потом, — другая деталь и другой крепёж. Резьбу режут после фрезерования, поэтому отверстие идёт от базы привалочной поверхности, а не от литой корки.
Положение держится в Ø0,2 мм и проверяется на КИМ, а резьба проходит калибр «годен/не годен» и проверку моментом 2,5 Н·м.
Нарезание резьбы после фрезерования добавляет переустановку, и литая резьба сэкономила бы этот шаг, но отняла бы вторую попытку исправить отверстие.
Почему полость получает проводящее оксидирование?
Полость — это экран, и экранирует она перекрытием поверхности с поверхностью, а не толщиной плёнки. Поэтому её внутренние поверхности получают проводящее оксидирование 0,3–1,0 мкм по MIL-DTL-5541 Type II, с переходным сопротивлением 2,5 мОм или меньше.
Снаружи — порошковое покрытие 60–80 мкм для вида и коррозионной стойкости, с адгезией по ISO 2409 не хуже класса 1. Два покрытия сходятся на фланце, и до нанесения любого из них сопрягаемые поверхности закрывают маской.
Ровная плёнка на посадочном месте подняла бы крышку на толщину плёнки и разорвала бы проводящее перекрытие на фланце, поэтому сопрягаемые поверхности остаются без покрытия. Два покрытия — это два чертежа маски и две линии контроля, то есть работа, а не металл.
Какие калибры доказывают корпус?
Семь инструментов закрывают пять точек отказа. Привалочную поверхность решают поверочная плита и щуп, положение бобышек читает КИМ. Резьба проходит калибр M3 «годен/не годен» и динамометрический ключ, покрытие — толщиномер, резец для решётчатого надреза и лампа D65. Список стоит в карте контроля: первый образец проходит его целиком, серия следит только за тем, что плывёт.
Число мало что значит, если в отчёте не назван прибор и не сказано, лежала ли деталь зажатой; элемент без калибра остаётся недоказанным.
Когда корпус отказывает в работе?
Отказывают пять точек: привалочная поверхность, корень ребра, резьба M3, отверстие M3, забитое покрытием, и положение бобышек. Корень ребра — зона последнего застывания, где ребро 2,0 мм встречает стенку 2,5 мм.
До пользователя каждая точка доходит своим симптомом: от крышки, которая не садится, до платы, которая не падает на свои бобышки. Если симптомы перепутаны, чинят не то место: кладут покрытие на неровную поверхность или прогоняют метчик в забитом отверстии, и оба раза зря.
Условия работы ограничивают конструкцию. Коробка работает в помещении, в шкафу или в цеху, с маслом и вибрацией, а наружная эксплуатация и соляной туман не обещаны.
Когда форма перестаёт окупаться?
Одногнёздная форма, рассчитанная на 150 000 циклов, — это проектная цель до утверждения литейным заводом. Форму платят один раз, и каждый следующий цикл раскладывает эту сумму, поэтому короткая партия несёт самую большую долю на деталь. Число циклов — расчётная величина формы, а при делении на деталь в знаменателе стоит размер партии.
Гнутая коробка из листа не требует формы и выигрывает на короткой серии, но шов идёт по каждому углу, и экранирующий путь замкнуть труднее. Прессованный профиль с торцевыми крышками держит оснастку дешёвой и ограничивает форму одним сечением.
В гнутой коробке рёбра — это гибы, уши — отгибы, а окна — пробитые отверстия в том же листе. Профиль несёт рёбра в сечении и требует торцевых крышек; на обоих путях добавляются только бобышки и крепёж.
Чертёж называет привалочную поверхность базой, а также стенку, ребро, положения M3 и разделение покрытий со списком маски. Там же стоят размер партии и условия работы.
Маршрут держится, пока партия окупает форму на 150 000 циклов, а толщина стенки остаётся целью чертежа. Окно по расплаву и форме — отдельная проверка. За этими границами гнутая или прессованная коробка выгоднее, и пример алюминиевой крышки показывает те же проверки перед выпуском на литой детали.
Что должна зафиксировать проверка конструкции до резки формы?
Проверка конструкции фиксирует пять пунктов до резки формы: привалочную поверхность как базу, стенку и ребро, положения M3, разделение покрытий со списком маски, а также партию и условия работы. Не хватит одного пункта — форму после резки будут дорабатывать. Эти же пять пунктов становятся списком контроля первого образца.
Вопросы и ответы
