何时铸件需要CNC加工而非铸态交付?
何时铸件需要CNC加工而非铸态交付?
当零件具有必须控制紧固、密封、运动、对齐、平面度、基准位置、轴承配合或紧密装配间隙的特征时,铸件需要CNC加工而不是铸态交付。铸态交付可能适用于非功能形状、隐藏壁、肋条和一般几何形状,但许多生产零件在使用前需要选定的机加工特征。
决定应基于功能。如果表面接触另一个零件、固定紧固件、密封流体、定位轴、控制高度或定义检测基准,则通常需要CNC加工。如果表面只是粗糙形状的一部分且不控制装配,则可以在修剪和去毛刺后保持铸态。
如需直接的特征答案,哪些压铸特征应进行机加工 可帮助买家区分功能特征与正常铸造几何形状。
当图纸需要在装配特征上约±.05至±.10毫米的公差、控制密封粗糙度或精确螺纹和孔时,CNC加工通常是合理的。可接受正常铸造变化的特征应保持铸态;广泛应用±.02毫米可能会迫使采用昂贵的夹具、额外的设置和三坐标测量。
ISO 8062-3可管理铸态条件,而ASME Y14.5或ISO 1101应管理机加工基准关系。表面纹理可根据ISO 21920指定。将这些要求分开可防止供应商仅仅因为图纸使用一个公差块而加工外观或非功能区域。
通常可保持铸态的特征
许多铸造表面在不控制配合或功能时可保持铸态。这些包括隐藏肋条、内部加强壁、非接触凹槽、一般外部形状以及正常铸造公差可接受的区域。保持这些区域为铸态可保护铸造的成本优势,避免不必要的切削。
铸态交付仍需要标准。应控制飞边、毛刺、锐边、分型线错位、浇口去除痕迹和可见缺陷。表面可以是铸态,但仍需要修剪、去毛刺或外观验收。买方应定义铸态是指毛坯、修剪、去毛刺、喷砂或精加工。
特征或表面 | 常见路径 | 理由 |
|---|---|---|
隐藏肋条 | 铸态并控制飞边 | 刚度比严格尺寸更重要 |
装饰性外部形状 | 铸态加精加工检查 | 外观可能比机加工公差更重要 |
螺纹孔 | CNC钻孔和攻丝 | 紧固需要深度和螺距控制 |
密封面 | CNC端面加工 | 平面度和粗糙度影响泄漏 |
轴承孔 | CNC镗孔或铰孔 | 直径和圆度影响运动 |
通常需要CNC加工的特征
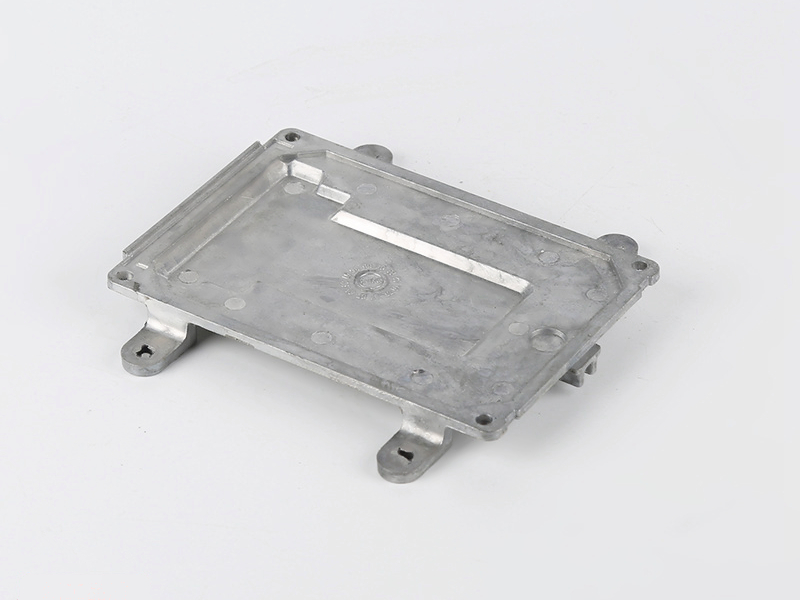
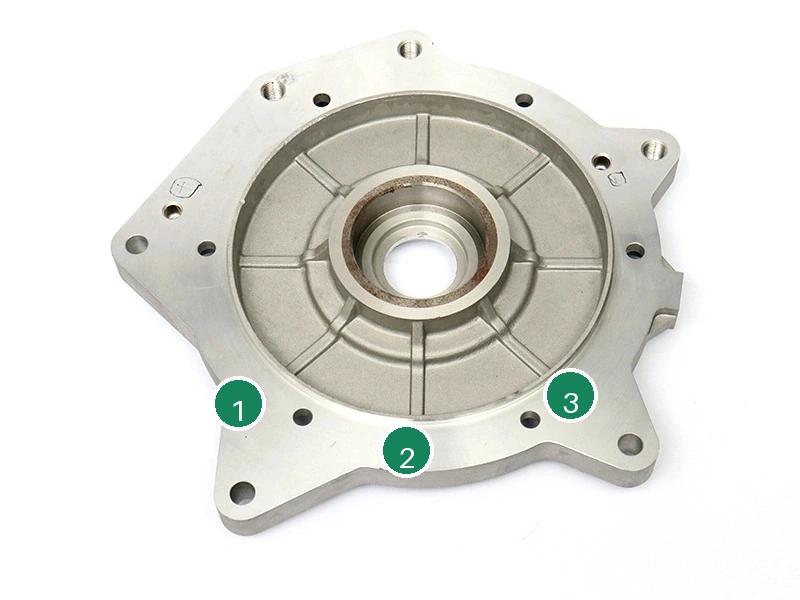
通常需要CNC加工的特征包括螺纹孔、定位销孔、轴承孔、垫片面、基准垫、精密槽、安装表面和平面接触面。这些特征影响装配和性能。铸造可以创建其近似位置,但CNC加工提供最终公差和表面状况。
买方还应考虑零件将如何被检测。如果特征以严格公差、GD&T关系、表面粗糙度或功能说明标注,则通常需要机加工和检测计划。图纸标记密封面平面度要求但未提供机加工余量是常见麻烦来源。
材料和工艺改变决定
不同的铸造材料和工艺改变了所需机加工量。铝压铸件可能需要机加工垫片面、孔和传热接触面。锌压铸件可保持精细细节,但仍需要螺纹、精密孔或与电镀相关的配合检查。砂型铸件可能需要更多余量和更多清理,因为表面纹理和尺寸变化更大。
铸造工艺也影响表面状况。高压压铸可生产近净形特征,但密封面或轴承孔可能仍需要CNC精加工。砂型铸造适用于原型和较大形状,但功能接口通常需要机加工。正确的决定不是“加工一切”;而是加工工艺无法可靠地生产到所需功能的特征。
如需更广泛的铸造路线支持,金属铸造服务 可与CNC要求一起审查,当买方仍在选择工艺时。
表面处理可能产生机加工需求
表面处理可能产生额外的机加工或检测需求。涂层可改变孔尺寸、螺纹配合和接触面。抛光可圆化边缘。电镀或阳极氧化可影响配合区域的公差。如果零件在精加工后交付,买方应决定某些区域是否需要遮蔽、精加工后机加工或精加工后量规检查。
例如,机加工密封面可能需要保持无涂层。螺纹可能需要遮蔽,然后在精加工后用量规检查。可见表面可能在涂层前需要抛光,但不应干扰附近的机加工基准。这些选择属于图纸和采购订单。
如果在样品后添加精加工,买方应在成品零件上重新检查配合。看似外观的涂层变化仍可能影响螺丝装配、滑动配合、接地接触或垫片压缩。
这就是为什么最终决定应在交付状态下做出。裸铸件可能在涂层前可接受,而同一零件在添加精加工路线后可能需要遮蔽或精加工后量规检查。
买方决策规则
实用的决策规则是保持形状特征为铸态,机加工控制特征。形状特征赋予零件形状。控制特征使零件正确装配、密封、紧固、定位或移动。此规则在保护客户在装配期间实际测量的功能的同时控制成本。
Neway可共同审查铸态表面、机加工特征、精加工要求和检测方法。这有助于买方避免为不必要的机加工付费,同时在发货前保护关键接口。