
45 钢支架铸件:试棒过了,本体为何没到 355 MPa
一只装在工业机架上的 45 钢支架铸件,靠两个数定路线:屈服强度下限 355 MPa,孔距 ±0.2 mm。两个数一个要拉一根试棒才证明得了,一个要等安装面加工完才量得出来。第一批上,拉伸试棒过了,本体没到。整改落在三处:试棒随支架一起浇、25–30 mm 断面加冒口、回火按本体复核;喷砂排在机加工安装面之前。金属铸造定的是形状,一批货能不能出厂,看下面四道闸。
零件与两个数
支架用螺栓固定在工业机柜内的机架上,受静载,也受振动。零件按 GB/T 699-2015 的 45 钢铸出,调质,喷砂,安装面再机加工。
壁厚 8–12 mm。厚断面 25–30 mm,至少是壁厚的两倍,冷却从这里分成两段走。两个冲突都从这个台阶起步。
图纸把屈服强度写在 355 MPa,孔距写 ±0.2 mm,安装面平面度写 0.1 mm。屈服和孔距都读不出来:前者要拉一根试棒,后者要有一个加工过的基准。铸态面上这两样东西都没有。
这份记录是工艺示例,不是客户项目。能搬走的是检查的先后顺序。
冲突一:355 MPa 撞上 25–30 mm 断面
牌号只交代这是哪种钢、成分落在哪个范围,定不了厚断面里的屈服。25–30 mm 那段最后凝固,身后的补缩通道会在心部还是液体的时候就封住。那一段留下的缩孔,切掉的正是承载断面。
840–860 °C 淬火,心部冷得比 8–12 mm 的壁慢。冷得慢,奥氏体转成马氏体的比例就低;550–600 °C 的回火只能调已经转变过来的那部分组织,淬火漏掉的补不回来。本体读出来,比试棒软。
附铸试棒比厚断面细,冷得快,同一包钢水浇出来能过 355 MPa,旁边那段 25–30 mm 的断面过不了。试棒证明的是这一炉钢和这一道热处理,不是心部。
主断面和试棒的断面接近时,两个数一起走。到了 25–30 mm 就分开,图纸得在拉伸报告之外再加一道本体检查。
冲突二:喷砂撞上 ±0.2 孔距
喷砂到 Sa 2.5 去掉的是表层金属。磨料不按一个平齐的深度切,它顺着铸造表皮、棱边和浇口台走,凸起处先被磨掉。喷砂挪动金属的量按微米算;喷砂前落在 ±0.2 mm 以内的孔位,喷完可能已经出界。
路线是:铸出、切浇口、正火或调质、附铸试棒、喷砂到 Sa 2.5、机加工安装面,最后做图纸指定的表面处理。喷砂排在切削之前,磨料挪动的那点金属由切削拿走。
把喷砂排到切削之后,机加工面吃下的就是喷砂打出来的轮廓。孔距和 0.1 mm 平面度要在没有余量的面上重切一遍,上一道切削已经把余量用掉了。铸出的孔、预先机加的凸台都要遮住,磨料才落不到后面还要切的面。
遮蔽代替不了顺序。它护住一个面,护不住喷砂已经花掉的公差。
第一批:试棒过了,本体不够
第一批的拉伸试棒合格,本体检查没过。试棒到了 355 MPa 的目标,本体没到,这一段断面记的是低于目标。
试棒报告里没有一项预示这件事。成分对,回火也对,报告上每个值都在自己的限值里;它和那段断面差的,就是冷却速度。
这批货留住了,没有出货。只凭试棒一道闸,这批在纸面上已经放出去了:试棒单上每个值都在限值以内。缺口在试样上,不在试验上。那道闸背后的拉伸方法是固定的,换不得;它代表的那件东西才是变量,换一件试样,结论就换一套。
试验做对了。它描述的那一件,不是必须过关的那一件(图 1)。
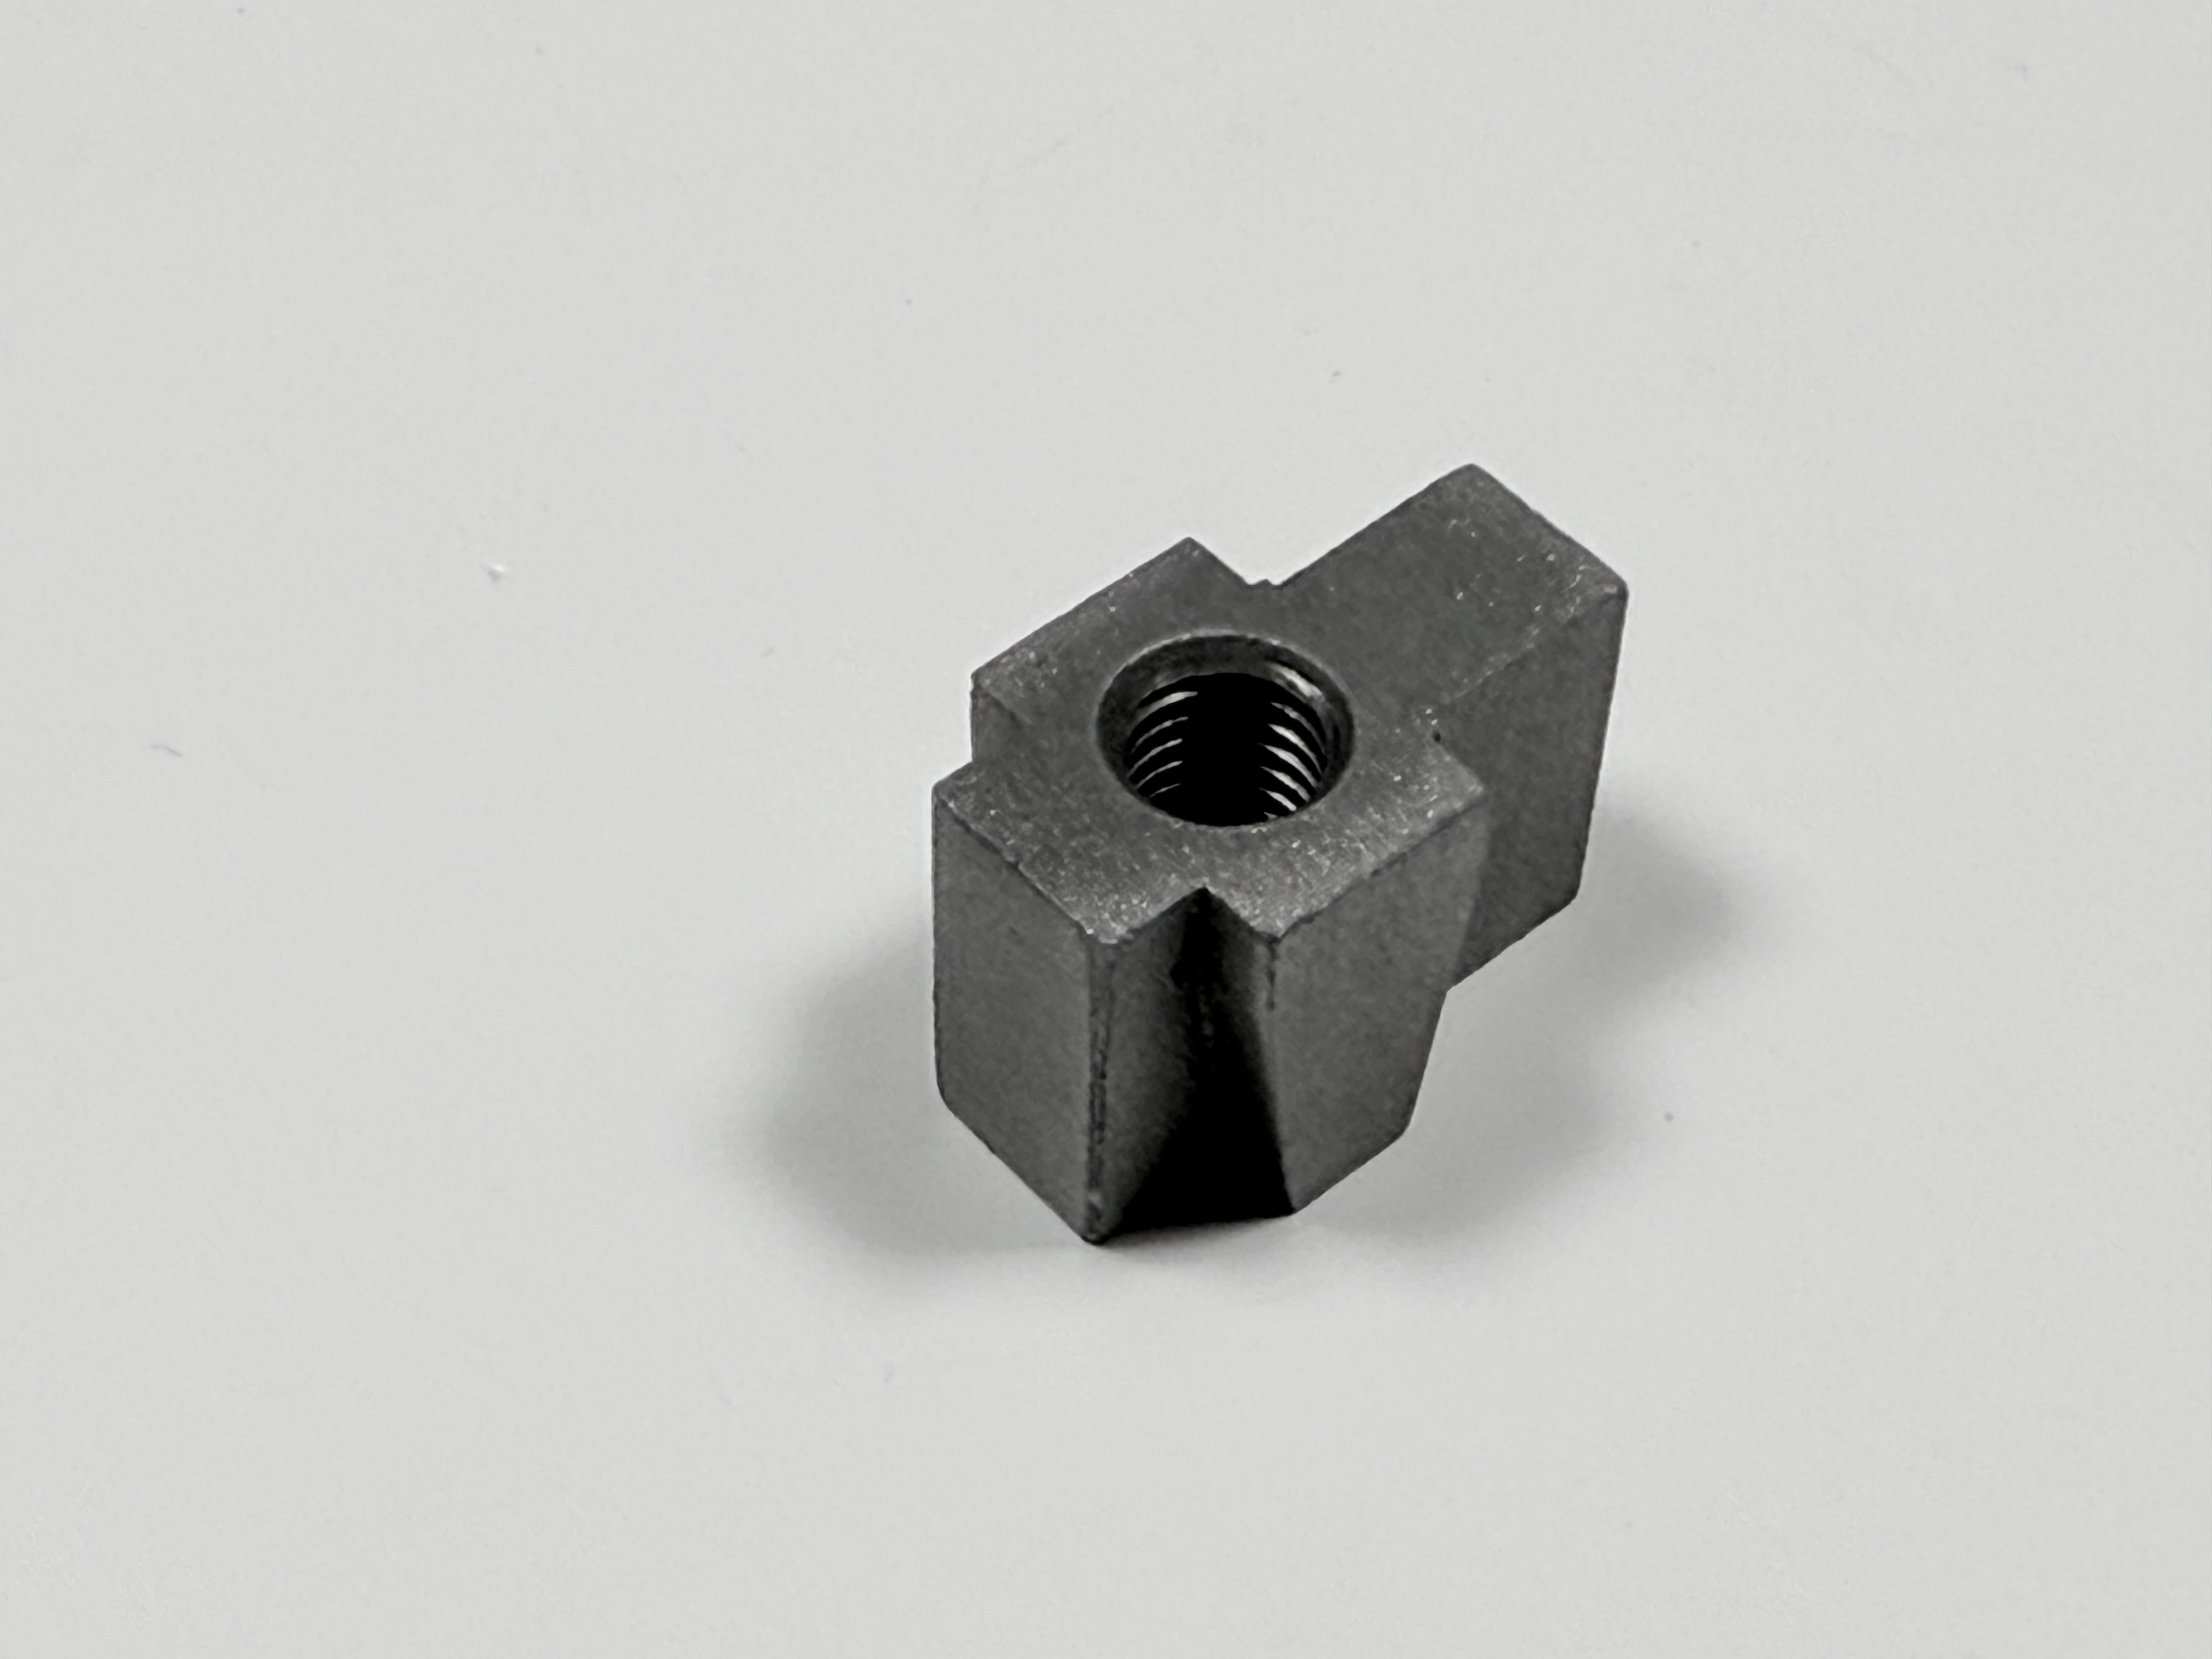
图 1 浇口切了,冒口座还在件上,支架就以这个状态进热处理。
改了什么:冒口、试棒、回火
下一版方案动了三处:补缩、试棒、回火。冒口加到 25–30 mm 断面上,专管这一段补缩。试棒挪到支架上,同包浇注,同炉热处理。回火拉回 550–600 °C,并且按本体复核,不再只看试棒(图 2)。
冒口管补缩,试棒管证据,回火管本体。三处各管一段,谁也替不了谁。断面致密,也可能回火不足;回火做得再对,也填不满一个缩孔。
冒口能补的是液体,补不了冷速。断面厚到牌号吃不消,补缩再好也不会让心部完成相变;这时只能改断面,或者换一个牌号。
喷砂仍然排在精切之前,铸出的孔遮住。安装面的 CNC 机加工排在喷砂之后,最后一道工序做出来的面,就是贴到机架上的那个面。
代价是每炉一条试棒,外加一次硬度检查:试棒随件浇,硬度在本体上打。
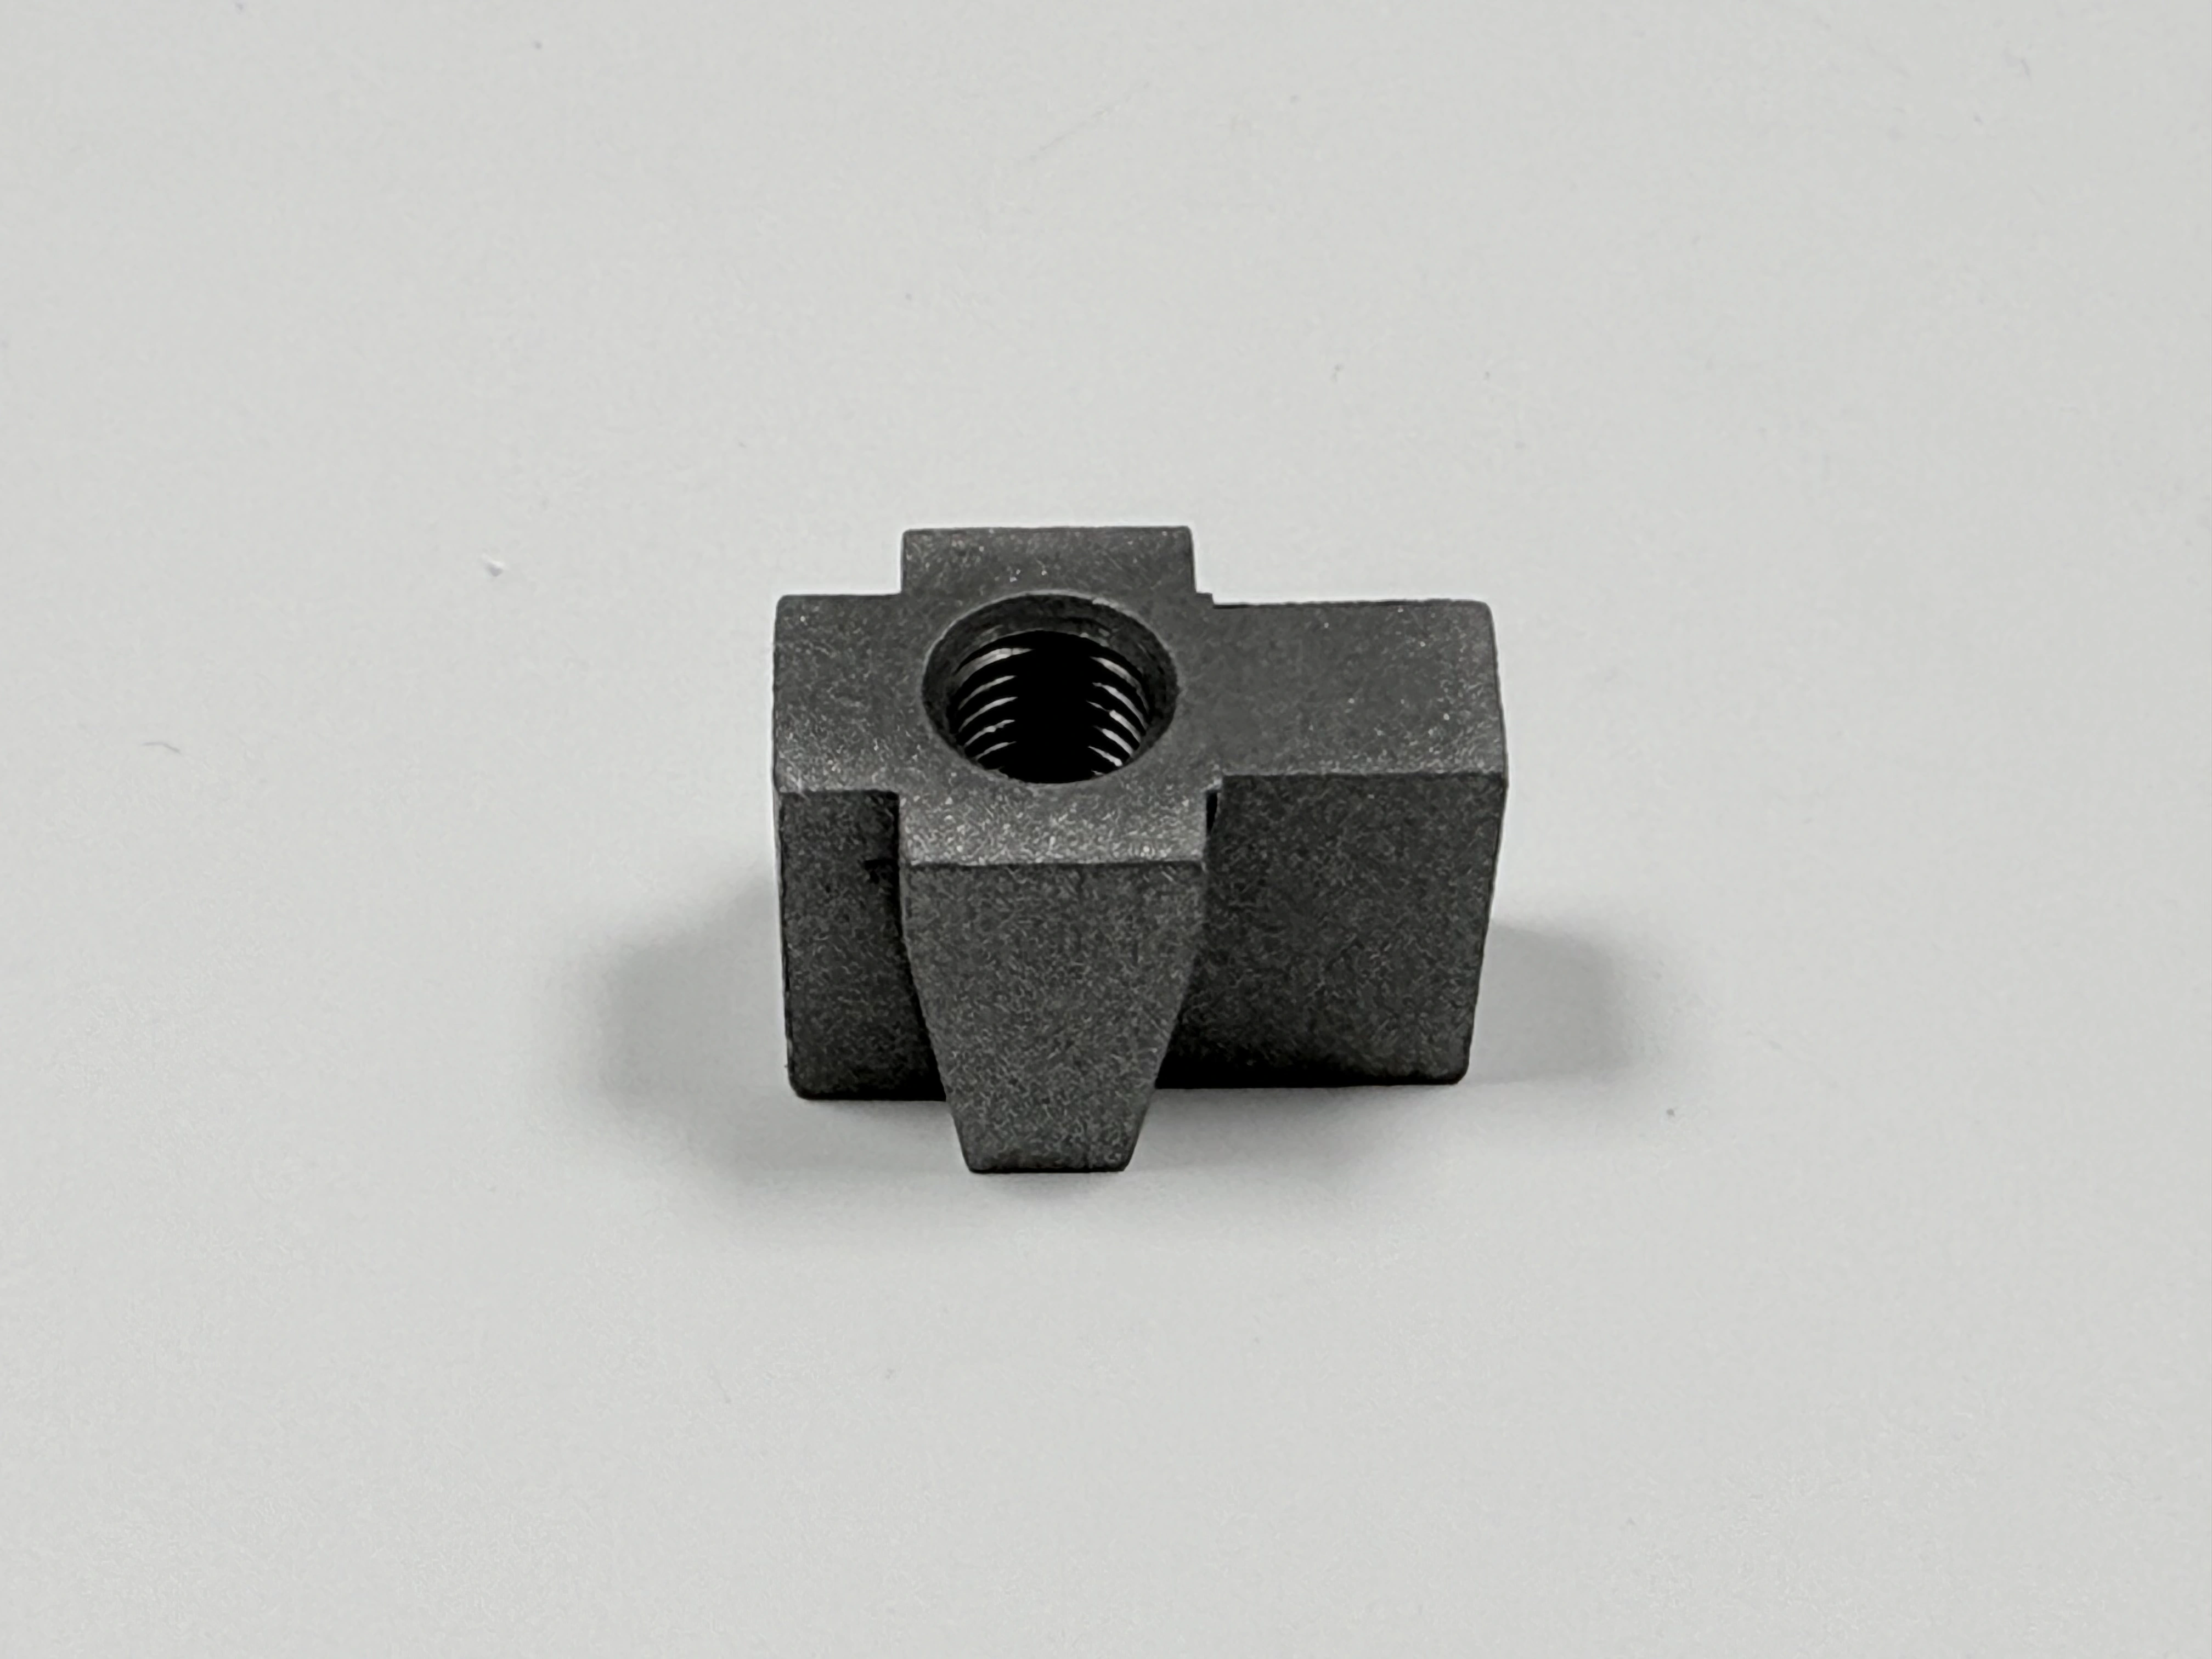
图 2 附铸试棒与支架同包浇注、同炉热处理;另开一包浇的试棒不是这样。
四道闸的结果
复跑的验收写成四道闸,不是一份拉伸报告。四道闸各管一类失效,合起来才是一批货的放行条件。第一道是附铸试棒,按 ASTM A370 拉,必须到 355 MPa。第二道是本体硬度,落在 HB 220–250 之内。
第三道是几何:孔距 ±0.2 mm 以内,安装面平面度 0.1 mm 以内,都在三坐标上量。第四道管表面与致密性:喷砂按 ISO 8501-1 用比较样板判 Sa 2.5,切削之前再对安装面做磁粉或渗透检测。
四道闸抓的失效各不一样,一道替不了另一道。试棒合格,本体可以是软的;本体致密,喷砂可能已经把孔挪了位;面是平的,底下可能正开着一个缩孔。
闸 | 检查项 | 限值 | 单位 | 方法 |
|---|---|---|---|---|
1 | 附铸试棒屈服 | 355 下限 | MPa | ASTM A370 |
2 | 本体硬度 | 220–250 | HB | 硬度计 |
3 | 孔距 | ±0.2 | mm | 三坐标测量 |
3 | 安装面平面度 | 最大 0.1 | mm | 三坐标测量或平板 |
4 | 喷砂清洁度 | Sa 2.5 | 等级 | ISO 8501-1 比较样板 |
4 | 安装面致密性 | 无开口砂眼 | n/a | 磁粉或渗透检测 |
复跑过了这四道闸。实测值在项目报告里,本页留下的是这四道闸,以及每道背后的方法。
这个案例证明不了什么
这份记录是示例。没有客户名、批量、交期、价格,也没有良率,不能当能力数据引用。
它证明不了 45 钢支架铸件在 25–30 mm 断面上总能到 355 MPa。淬透性、断面、热处理随件而变;在这一只支架上合格的试棒,对下一套模具什么也没说。
它能证明的窄得多:只凭试棒一道闸,会把本该留住的本体放出去;把闸排出先后,就能把它挡住。
可以搬走的检查项
开模之前,把五件事写进 RFQ。写明主断面是哪一段、试棒浇在什么位置。写明拉伸方法 ASTM A370,以及硬度带和它的测点。把喷砂等级和它在路线里的位置写进图纸,位置在精切之前。给机加工面一个基准和一份余量,孔遮起来。再加一道表面检查,查安装面底下的砂眼。
机加工那一步写在铸件的机加工里,喷砂的写法写在Sa 2.5 喷砂与检验里。另一个零件上的金属铸造供货案例,跑的是同一套四闸逻辑。
